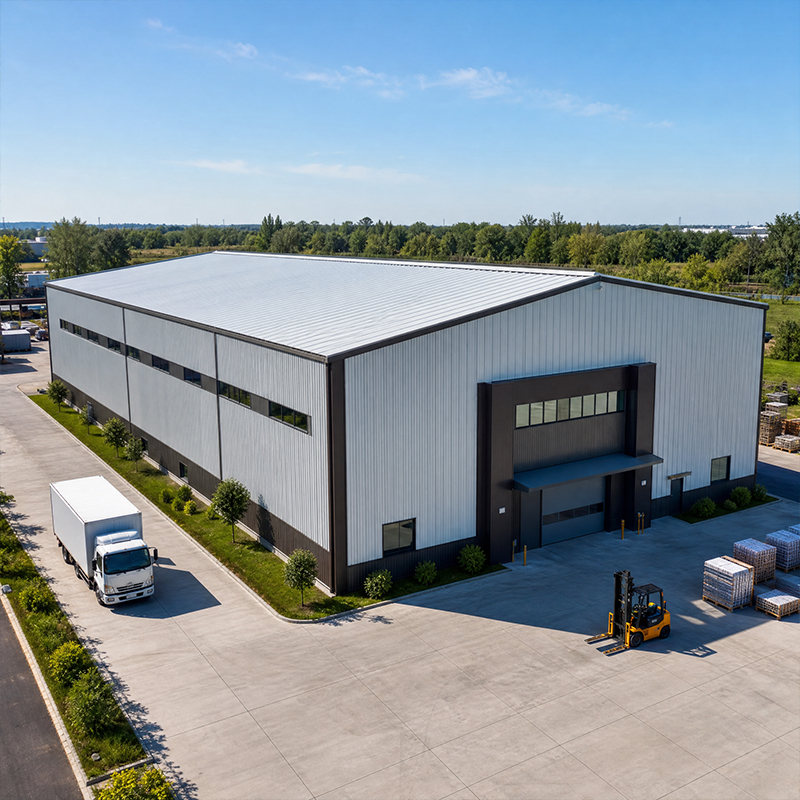
លក្ខណៈសំខាន់ៗក្នុងការរចនារោងចក្រទំនើប
សម្រាប់រោងចក្រណាមួយ ដំណាក់កាលរចនាដំបូងកំណត់ពីដែនកំណត់នៃគ្រប់យ៉ាងដែលនឹងធ្វើក្រោយមក។ ការសម្រេចចិត្តអំពីបណ្តាញគោល (grid) នៅពេលនេះ កំណត់ថាតើបន្ទាត់ផលិតកម្មថ្មីៗអាចត្រូវបានដាក់បញ្ចូលបានយ៉ាងងាយស្រួលឬអត់នៅពេលក្រោយ។
ការរៀបចំផែនការបើកចំហ និងលំហូរផលិតកម្ម
រោងចក្រទំនើបទទួលបានប្រយោជន៍ពីផ្ទៃខាងក្នុងដែលមានលក្ខណៈបើកចំហ ដែលគ្មានស្តម្ភកណ្តាល ហើយអនុញ្ញាតឱ្យបន្ទាត់ផលិតកម្មធ្វើចលនាតាមផ្លូវត្រង់ និងមានហេតុផល។ លំហូរវត្ថុធាតុដើមក៏កាន់តែប្រសើរឡើងផងដែរ ព្រោះរថយន្តប៉ៃត និងយានយន្តស្វ័យប្រវ័ត្តិធ្វើដំណើរតាមផ្លូវខ្លីជាងមុន។ អ្នករចនាគួរគូរគូរផែនទីដំណើរទាំងមូលរបស់ផលិតផលមុននឹងកំណត់បណ្តាញគោល ព្រោះការផ្លាស់ប្តូរបណ្តាញគោលនៅពេលក្រោយ មានថ្លៃខ្ពស់ជាងការគិតគូរឱ្យបានត្រឹមត្រូវតាំងពីដំបូង។
លើសពីផែនការជាន់ដី ពន្លឺធម្មជាតិ និងខ្យល់ចេញចូលជួយកាត់បន្ថយការប្រើប្រាស់ថាមពល ខណៈដែលបង្អួចនៅលើដំបូល និងជាប់ជញ្ជាំងខាងស្តាំ-ឆ្វេង កាត់បន្ថយការប្រើប្រាស់ពន្លឺនៅពេលថ្ងៃ។ ការមានជ្រុងងងឹតតិច ក៏មានន័យថា ការប្រឈមគ្នារវាងយានយន្ត និងបុគ្គលក៏មានតិចផងដែរ។
ប្រព័ន្ធប៉ាក់ស្ពាន និងប្រព័ន្ធផ្ទៃជាន់កណ្ដាល
ការផលិតធ្ងន់ត្រូវការប្រព័ន្ធប៉ាក់ស្ពាន ហើយរចនាសម្ព័ន្ធត្រូវតែអាចទ្រទុកនូវបន្ទុកដែលផ្លាស់ទីបានដោយគ្មានការប៉ះពាល់ខ្លាំង។ សំណង់ស្ពានប៉ាក់ត្រូវបានគណនាដោយផ្អែកលើសមត្ថភាពដែលអាចលើកបាន ចម្ងាយរវាងគ្រាប់ និងថ្នាក់សាកល្បង ព្រោះការគណនាខ្លីពេកនឹងបណ្តាលឱ្យមានការធ្លាក់ចុះឃើញបាន និងការរង់រីងមុនអាយុកាលនៅតាមចំណុចភ្ជាប់ដែលបានប៉ះគ្នា។
ការរចនាផ្ទៃជាន់កណ្ដាលដែលល្អ គឺរក្សាឱ្យបានត្រឹមត្រូវនូវការរៀបចំជួរស្តម្ភទៅនឹងរចនាសម្ព័ន្ធសំខាន់ ព្រោះការរៀបចំមិនត្រឹមត្រូវនឹងបណ្តាលឱ្យមានបន្ទុកលើសនៅតំបន់មួយៗ។ ការិយាល័យដែលស្ថិតនៅលើជាន់ផលិតកម្មត្រូវការការបែងចែកសំឡេង និងផ្ទៃជាន់ដែលមានសមត្ថភាពទប់ទល់នឹងភ្លើង។
ធាតុរចនាសម្ព័ន្ធនៃរោងចក្រដែលផ្សេងពីដែក
ដែកផ្តល់នូវអត្ថប្រយោជន៍ខាងស្ថេរភាពទៅនឹងទម្ងន់ និងល្បឿនក្នុងការប្រើប្រាស់អាគារឱ្យបានឆាប់។ រចនាសម្ព័ន្ធសំខាន់ ធាតុរចនាសម្ព័ន្ធបន្ទាប់ និងមូលដ្ឋាន ដំណើរការជាប្រព័ន្ធមួយដើម្បីផ្ទេរបន្ទុកទៅដីដោយសុវត្ថិភាព។
រចនាសម្ព័ន្ធសំខាន់ ស្ពានរង និងការគាំទ្រ
គ្រោងសំខាន់ទូទាំងបន្ទាក់ និងជញ្ជាំង ដើម្បីផ្ទេរទំនាញទៅកាន់គ្រឹះ។ គ្រោងប្រភេទបើកចំហ (portal frames) ត្រូវបានបង្កើតឡើងពីផ្នែកដែលបានបង្កើតឡើង (built-up) ឬផ្នែកដែលបានបង្វិល (rolled sections) ដែលអាចគ្របដណ្តប់ចន្លោះប្រវែងដល់ ៦០ ម៉ែត្រ។ ផ្នែកប៉ុលីន (purlins) ដែលបានបង្កើតឡើងពីសំណាក់ C ឬ Z ដែលបានបង្កើតឡើងតាមវិធីត្រជាក់ (cold-formed) គាំទ្រផ្ទៃគ្រាប់ (cladding) និងផ្ទេរទំនាញចំណុច (point loads)។ ការគាំទ្របន្ទាក់ និងជញ្ជាំង (roof and wall bracing) ប្រឆាំងនឹងការប៉ះទង្គិចពីខ្យល់ និងការប៉ះទង្គិចពីក្រាន់ (crane surge) ដើម្បីបង្ក្រាបការញ័រ និងការប៉ះទង្គិចដែលបណ្តាលមកពីចំណុចភ្ជាប់ (joints)។
ថ្លែងស៊ីល Q355B និង Q355D ផ្តល់នូវសមត្ថភាពទប់ទល់នឹងការប៉ះទង្គិច (yield strength) ដែលអាចទុកចិត្តបានសម្រាប់ទំនាញភាគច្រើននៅក្នុងរោងចក្រ ខណៈដែលថ្លែងស៊ីល Q420B សមស្របសម្រាប់តំបន់ដែលមានក្រាន់ធ្ងន់។ ថ្លែងស៊ីលប្រភេទ Z ប្រឆាំងនឹងការប៉ះទង្គិចបែបស្រទាប់ (lamellar tearing) នៅពេលដែលផ្ទៃស៊ីលក្តៅ (thick plates) ត្រូវបានភ្ជាប់គ្នាដោយការប៉ះទង្គិច (welding)។ ស្ក្រូវប្រភេទខ្ពស់ (high-strength bolts) ត្រូវបានប្រើដើម្បីភ្ជាប់ផ្នែកនានា ដោយមានកម្លាំងចាប់ (clamping force) ដែលស្ថិតស្ថេរ ដែលជៀសវាងការប៉ះទង្គិចនៅក្នុងការសាងសង់ (on-site welding) ដែលធ្វើឱ្យការដំឡើងយឺត។
ផ្លូវទំនាញសម្រាប់គ្រឹះ និងម៉ាស៊ីន
ម៉ាស៊ីនផ្ទេរការញ័រ និងទំនាញចំណុចទៅកាន់ផ្ទៃបេតុង (slab) និងគ្រឹះ (footings) ដូច្នេះគ្រឹះត្រូវតែសមស្របនឹងឧបករណ៍។ គ្រឹះបេតុង (concrete pedestal) ដែលស្ថិតនៅក្រោមម៉ាស៊ីនប៉ះ (press) ឬម៉ាស៊ីនបើកបរ (compressor) ប៉ះទង្គិចការញ័រចេញពីផ្ទៃបេតុងសំខាន់ ខណៈដែលគ្រឹះស្តម្ភ (column bases) ភ្ជាប់គ្រោង និងប្រឆាំងនឹងការលើកឡើង (uplift) ដែលបណ្តាលមកពីខ្យល់។
ផ្លូវដែលទទួលបានការផ្ទុក ចាប់ផ្តើមពីក្រេន ឆ្លងកាត់តាមធ្មេញ ជញ្ជាំង ស្ពាន់ បន្ទះគ្រឹះ និងស្ក្រូវប៉ោង ហើយចូលទៅក្នុងដី។ សមត្ថភាពទទួលបានការផ្ទុករបស់ដី កំណត់ទំហំនៃគ្រឹះ ហើយដីដែលមានគុណភាពទាបត្រូវការការដាក់ស្ទឹង ឬការប្រើប្រាស់បន្ទះគ្រឹះដែលមានកម្រាស់ធ្ងន់ជាង។ អ្នករចនាបានសម្របសម្រួលទីតាំងនៃគ្រឹះសម្រាប់ម៉ាស៊ីនជាមួយគំរូរចនាសម្រាប់រចនាសម្ព័ន្ធ ដើម្បីឱ្យគ្រឿងសំណង់ដែក និងឧបករណ៍ចែករំលែកប្រព័ន្ធសម្រយោគតែមួយគត់ ដែលជាការបង្ការការប្រទាក់គ្នាក្នុងអំឡុងពេលការដំឡើង។
លំដាប់នៃការសាងសង់ ពីរោងចក្រទៅកាន់កន្លែងសាងសង់
លំដាប់ដែលមានវិន័យ ធ្វើឱ្យគម្រោងរោងចក្រមានភាពអាចទស្សន៍ទាយបាន។ ការងារចាប់ផ្តើមនៅក្នុងរោងចក្រ មិនមែននៅលើដីទេ ព្រោះលក្ខខណ្ឌដែលបានគ្រប់គ្រង ជួយការពារភាពត្រឹមត្រូវនៃការកាត់ និងគុណភាពនៃការភ្ជាប់។
ការផលិត ការធានាគុណភាព និងការលាប
ផ្នែកដែកត្រូវបានកាត់ដោយម៉ាស៊ីន CNC ហើយភ្ជាប់ដោយកោសិកាអេឡិកត្រូនិក ដែលផ្តល់នូវភាពត្រឹមត្រូវដែលអាចធ្វើម្តងទៀតបាន ដែលការភ្ជាប់នៅលើកន្លែងសាងសង់មិនអាចប្រៀបផ្ទឹមបានទេ។ ការភ្ជាប់នីមួយៗត្រូវបានពិនិត្យតាមច្បាប់ ISO 3834 ស្តីពីគុណភាពការភ្ជាប់។ បន្ទាប់ពីការផលិត ផ្នែកនីមួយៗត្រូវបានគ្របដណ្តប់ដោយការប៉ះប៉ូវក្តៅ ឬការលាបដោយស្រទាប់កញ្ចក់ ដើម្បីប្រឆាំងនឹងការឆ្លាក់ក្នុងបរិយាកាសឧស្សាហកម្ម ដែលវាងាយស្រួល និងស្អាតជាងក្នុងរោងចក្រ ជាងការធ្វើបន្ទាប់ពីការដំឡើង។
កំណត់ត្រាភាពគុណភាពធ្វើដំណាំជាមួយការផ្ញើ។ វិញ្ញាបនប័ត្ររបស់រោងចក្រ (mill certificates), ផែនទីការភ្ជាប់ (weld maps) និងរបាយការណ៍កម្រាស់ស្រទាប់ (coating thickness reports) អនុញ្ញាតឱ្យអ្នកទិញផ្ទៀងផ្ទាត់អ្វីដែលបានសាងសង់។ ថ្នាក់អនុវត្តន៍ EN 1090 កំណត់ភាពតឹងរ៉ឹងនៃការអនុញ្ញាត (tolerance) ហើយស្លាក CE បង្ហាញពីការប៉ះពាល់តាមតម្រូវការច្បាប់អ៊ឺរ៉ុបសម្រាប់ការងារដែក។
ការដំឡើង ការប្រើប៉ះស្ក្រីវ និងការអនុញ្ញាត
នៅលើកន្លែង ក្រុមការងារប្រើបរិក្ខារដែលបានឆក់ (calibrated rigging) ដើម្បីលើកគ្រោង ហើយប្រើប៉ះស្ក្រីវដែលបានបញ្ជាក់ទំហំកម្លាំង (specified torque) ដើម្បីភ្ជាប់គ្រោង។ ការប្រើប៉ះស្ក្រីវគឺលឿន និងស្អាតជាងការភ្ជាប់ដោយការប្រៀប (welding) ហើយអនុញ្ញាតឱ្យកែសម្រួលក្នុងការអនុញ្ញាត។ អ្នកវាស់វែង (surveyors) ពិនិត្យភាពត្រង់ (plumb) និងការតម្រីយ (alignment) ខណៈដែលគ្រោងកំពុងកើនឡើង។ ការអនុញ្ញាតដែលតឹងរ៉ឹងជាងនេះ ជួយការពារកំហុសដែលប្រមូលផ្តុំ ដែលបណ្តាលឱ្យទ្វារជាប់ ឬចន្លោះសម្រាប់គ្រឿងប៉ះ (cladding gaps) ធំឡើង។
សុវត្ថិភាពអនុវត្តតាមច្បាប់បែប OSHA៖ អ្នកប្រើបរិក្ខារដែលបានបណ្តុះបណ្តាល (trained riggers), តំបន់ដែលហាមឃាត់ (exclusion zones) និងបរិក្ខារដែលបានដាក់ស្លាក (tagged lifting gear) ដែលជួយកាត់បន្ថយគ្រោះថ្នាក់ និងការពន្យារដោយសារអាកាសធាតុ។
ការទិញ ការត្រួតពិនិត្យ និងការថែទាំ
ការទិញរោងចក្រគឺជាការសម្រេចចិត្តដែលមានរយៈពេលវែង ដូច្នេះសមត្ថភាពរបស់អ្នកផ្គត់ផ្គង់ (supplier capability) សំខាន់មិនខាងច្រើនជាងតម្លៃទេ។ ដៃគូដែលត្រូវគ្នានឹងគ្រប់គ្រងគុណភាពនៅប្រភព ហើយគាំទ្រម្ចាស់ក្នុងការដំឡើង និងការថែទាំនៅពេលក្រោយ។
របៀបជ្រើសរើសអ្នកផ្គត់ផ្គង់ដែលមានគុណភាព
សុំវិញ្ញាបនប័ត្រ ISO 9001 និងឯកសារយោងពីគម្រោងថ្មីៗក្នុងវិស័យដូចគ្នា។ អ្នកផលិតដែលមានម៉ាស៊ីនកាត់ CNC និងបច្ចេកទេសប៉ះគ្នាដោយម៉ាស៊ីនប៉ះគ្នាអាចគ្រប់គ្រងគុណភាពនៅប្រភព។ បញ្ជាក់អំពីវិញ្ញាបនប័ត្រនាំចេញ និងវិញ្ញាបនប័ត្រគោលដៅជាមុន ព្រោះការខានវិញ្ញាបនប័ត្រ CE ឬ EN 1090 អាចបិទការឆ្លងកាត់ពន្ធ។ ពិនិត្យរូបគំនូរការផលិត និងម៉ូដែល 3D មុនពេលកាត់ដែក ព្រោះការផ្លាស់ប្តូរបន្ទាប់ពីកាត់នឹងមានថ្លៃខ្ពស់។
សុំឱ្យធ្វើការត្រួតពិនិត្យរោងចក្រ ឬមើលវីដេអូដើរតាមបន្ទាត់ផលិតកម្ម ហើយពិនិត្យឯកសារគ្រប់គ្រងគុណភាព (QA) និងដំណាំការប៉ះគ្នា។ ប្រៀបធៀបសំណើទាំងអស់តាមវិសាលភាព មិនមែនតែតាមតម្លៃក្នុងមួយតោនទេ ព្រោះតម្លៃទាបអាចមិនរាប់បញ្ចូលធាតុចាំបាច់ដូចជាការគាំទ្រ ឬការប៉ះគ្នាបន្ថែម។
ការត្រួតពិនិត្យនៅកន្លែង និងការថែទាំយូរអង្វែន
បន្ទាប់ពីដឹកជញ្ជូន សូមផ្ទៀងផ្ទាត់កម្លាំងប៉ះគ្នានៃស្ក្រូវ កម្រាស់ស្រទាប់ប៉ះគ្នា និងជម្រាលសម្រាប់ប៉ះគ្នាបានល្អ ហើយរក្សាបញ្ជីថែទាំសម្រាប់ផ្នែកខាងក្រៅ និងប្រព័ន្ធគ្រាប់។ ការត្រួតពិនិត្យផ្ទះបាក់ និងប្រឡាក់ជារៀងរាល់ឆ្នាំ អាចបង្ការការចូលរបស់ទឹក ដែលបណ្តាលឱ្យការរលួយនៅតំបន់ប៉ះគ្នា។ ការប៉ះគ្នាបន្ថែមដែលធ្វើយ៉ាងរហ័ស អាចបញ្ឈប់ការរលួយ ហើយការត្រួតពិនិត្យសាមញ្ញជាប្រចាំអាចបន្ថែមអាយុកាលប្រើប្រាស់។
ឧទាហរណ៍ពិតមួយមកពីរោងចក្រផលិតគ្រឿងយន្តនៅសេញយ៉ាង ដែលម្ចាស់រោងចក្រត្រូវការប្រអប់ប៉ាក់ទម្ងន់១០តោន ប៉ុន្តែមានគ្រោងសំណង់ទាប។ ក្រុមការងារបានរចនាគ្រោងសំណង់សំខាន់ឡើងវិញដោយប្រើសំណង់ដែកក្នុងទិស Z នៅតំបន់ភ្ជាប់ប្រអប់ប៉ាក់ បន្ថែមសំណង់គាំទ្រនៅផ្នែកដាក់គ្រឿងយន្ត និងចាក់គ្រឹះឯករាជ្យសម្រាប់ម៉ាស៊ីនប៉ះទំហំថ្មី។ ការផលិតចាប់ផ្តើមមុនពេលការសាងសង់ឡើងវិញតាមវិធីធម្មតាបើកចំហៗបីសប្តាហ៍ ហើយប្រអប់ប៉ាក់នៅតែដំណើរការដោយគ្មានការប៉ះទង្គិចដែលអាចវាស់បានបន្ទាប់ពីរ៉ាប់ឆ្នាំ។
សរុបមក រោងចក្រដែលជោគជ័យអាស្រ័យលើការរៀបចំផែនការដំបូងនៃការរៀបចំទីតាំង ការជ្រើសរើសថ្នាក់សំណង់ត្រឹមត្រូវ និងលំដាប់ការសាងសង់ដែលច្បាស់លាស់។ ប្រអប់ប៉ាក់ ជាន់កណ្តាល និងគ្រឹះសម្រាប់គ្រឿងយន្តត្រូវតែរចនារ่วមគ្នា មិនមែនជាការប៉ះប៉ូវក្រោយពេលសាងសង់រួចទេ។ ការអនុវត្តតាមស្តង់ដារ EN 1090 និង ISO 3834 និងការជ្រើសរើសអ្នកផ្គត់ផ្គង់ដែលមានសមត្ថភាព នឹងធានាបាននូវសុវត្ថិភាព និងប្រសិទ្ធភាពថ្លៃដើមរបស់រោងចក្រអស់រយៈពេលជាច្រើនទសវត្ស។
សំណួរដែលត្រូវបានសួរប្រចាំ
សំណួរ
សមត្ថភាពប្រអប់ប៉ាក់អាចទ្រាំបានប៉ុន្មាន? គ្រោងសំណង់ដែករបស់រោងចក្រ ?
ចម្លើយ៖ Aរោងចក្រ ជាទូទៅគាំទ្រក្រាបសេរ៉េនដែលមានទម្ងន់ពី ២ ដល់ ២០ តោន តាមរយៈស៊ីមេន្តបារីដែលបានរៀបចំជាពិសេស និងគ្រោបដែលបានរឹងបន្ថែម។ សមត្ថភាពអាស្រ័យលើចម្ងាយរវាងគ្រោប ថ្នាក់ការប្រើប្រាស់ និងលម្អិតនៃការភ្ជាប់នៅស្តម្ភ។ ក្នុងគ្រប់ រោងចក្រឧស្សាហកម្ម , គ្រោបដែលមានទំហំតូចពេកនឹងបង្ហាញពីការប៉ះទង្គិច និងការខូចខាតដែលបណ្តាលមកពីការប្រើប្រាស់យូរ នៅតាមចំណុចភ្ជាប់ដែលបានធ្វើឡើងដោយវេល្ឌ។ អ្នករចនាបានកំណត់ទំហំប្រព័ន្ធក្រាបសេរ៉េនក្នុងដំណាក់កាលដំបូងនៃការរចនា មិនមែនជាការបន្ថែមនៅពេលក្រោយទេ ដើម្បីរក្សាឱ្យ រចនាសម្ព័ន្ធផ្សារដែក នៅតែស្ថិតស្ថេរ និងផ្ទៃបានផលិតមានសុវត្ថិភាពសម្រាប់ប្រតិបត្តិការលើកប្រវែងប្រចាំថ្ងៃ។ នេះហើយជាមូលហេតុដែលការផ្ទុករបស់ក្រាបសេរ៉េនត្រូវបានកំណត់ជាមុនសិន មុនពេល គ្រោងសំណង់ដែករបស់រោងចក្រ រចនាសម្ព័ន្ធត្រូវបានបញ្ចប់។
សំណួរ
ហេតុអ្វីបានជាការរចនាបានផែនការស្តាយម៉េហ្សាន (mezzanine) នៅដំណាក់កាលដំបូង?
ចម្លើយ៖ ស្តាយម៉េហ្សានបន្ថែមទំហំសម្រាប់ការិយាល័យ ការគ្រប់គ្រង ឬការផ្ទុក ដោយមិនចាំបាច់ពង្រីកទំហំផ្ទៃដី ប៉ុន្តែការផ្ទុករបស់វាត្រូវតែប្រែប្រួលទៅកាន់រចនាសម្ព័ន្ធសំខាន់។ ការដាក់បញ្ចូលវានៅដំណាក់កាលដំបូង នឹងរក្សាឱ្យបានការរៀបចំស្តម្ភឱ្យស្របគ្នា ហើយជៀសវាងការផ្ទុកលើសនៅតាមចំណុចដែលមិនស្របគ្នា។ ការបន្ថែមស្តាយម៉េហ្សានបន្ទាប់ពីការសាងសង់រួចរាល់ បង្ខំឱ្យមានការរឹងបន្ថែមបន្ទាប់ ហើយរំខានដល់ការផលិត។ ការសម្របសម្រួលស្តាយម៉េហ្សានជាមួយ គ្រោងសំណង់ដែករបស់រោងចក្រ អនុញ្ញាតឱ្យអ្នកផ្គត់ផ្គង់វាស់វែងសមាជិកឱ្យបានត្រឹមត្រូវ ហើយដឹកជញ្ជូនទំនិញដែលមានតុល្យភាព និងសមស្របតាមគោលការណ៍ រចនាសម្ព័ន្ធផ្សារដែក ការងារច្រើន រោងចក្រឧស្សាហកម្ម ការសម្របសម្រួលពេលដំបូងនេះគឺជាអ្វីដែលធ្វើឱ្យការដំឡើងនាពេលអនាគតមានភាពងាយស្រួល។
សំណួរ
របៀបណាដែល គ្រឹះម៉ាស៊ីន ត្រូវបានសម្របសម្រួលជាមួយ គ្រោងសំណង់ដែករបស់រោងចក្រ ?
ចម្លើយ៖ គ្រឹះម៉ាស៊ីន ការផ្ទេរបន្ទុកតាមរយៈគ្រាប់គ្រង បន្ទះគ្រឹះ និងស្ក្រូវចង ទៅកាន់ដី ដូច្នេះគ្រឹះត្រូវតែសមស្របនឹងឧបករណ៍។ វិស្វករដាក់ទីតាំងម៉ាស៊ីននៅក្នុងគំរូកូអរដោនេតដូចគ្នានឹង គ្រោងសំណង់ដែករបស់រោងចក្រ ដើម្បីជៀសវាងការប៉ះទង្គិចគ្នាជាមួយគ្រឹះនៅពេលដំឡើង។ សមត្ថភាពទទួលទម្ងន់របស់ដីកំណត់ទំហំគ្រឹះ; ដីខ្សះសមត្ថភាពត្រូវការការដំឡើងស្ទើរ ឬបន្ទះគ្រឹះកាន់តែក្បាល។ ការសម្របសម្រួលពេលដំបូងជួយកាត់បន្ថយការញ័រដែលឆ្លងទៅកាន់បន្ទះសំខាន់ ហើយរក្សាបន្ទាត់ផលិតកម្មឱ្យមានស្ថេរភាព និងអាចប្រើប្រាស់បាន។ ក្នុងការងារធ្ងន់ រោងចក្រ ផលិតកម្ម រោងចក្រឧស្សាហកម្ម , the គ្រឹះម៉ាស៊ីន និង រចនាសម្ព័ន្ធផ្សារដែក ត្រូវតែរចនាជាប្រព័ន្ធមួយ មិនមែនជាកញ្ចក់ពីរដែលបែងចែកគ្នាទេ។
សំណួរ
សំណាក់ណាមួយការពារអាគារដែលធ្វើពីស៊ីលីកាក្នុងលក្ខខណ្ឌដែលមានសំណើម?
ចម្លើយ៖ ការប៉ះសំណាក់ដោយការចុះក្នុងសារធាតុក្តៅ (hot-dip galvanizing) និងការប៉ះសំណាក់ដែលមានផ្ទៃកញ្ចក់ (glass flake coating) ទាំងពីរសុទ្ធតែទប់ទល់នឹងការឆ្លាក់ក្នុងខ្យល់ឧស្សាហកម្ម និងខ្យល់ដែលមានសំណើម។ ការប៉ះសំណាក់ដោយការចុះក្នុងសារធាតុក្តៅសាកសមសម្រាប់ផ្នែកដែលបានបង្ហាញចេញ និងស្លាក់ភ្ជាប់ ចំណែកឯការប៉ះសំណាក់ដែលមានផ្ទៃកញ្ចក់ប្រសើរសម្រាប់ធុង និងផ្ទៃខាងក្នុងដែលមានការប៉ះទង្គិលជាមួយសារធាតុគីមី។ ការប៉ះសំណាក់ដែលធ្វើនៅក្នុងរោងចក្រផ្តល់នូវស្រទាប់ស្អាត និងក្បាច់ជាងការប៉ះសំណាក់នៅតាមវាល។ សម្រាប់ រោងចក្រ ឬគ្រប់ រោងចក្រឧស្សាហកម្ម , ការបញ្ជាក់ប្រព័ន្ធដែលត្រឹមត្រូវតាមតំបន់នីមួយៗ ការពារ រចនាសម្ព័ន្ធផ្សារដែក , កាត់បន្ថយការជួសជុលឡើងវិញ និងបន្លាប់អាយុកាលប្រើប្រាស់របស់ គ្រោងសំណង់ដែករបស់រោងចក្រ ដោយគ្មានការប៉ះសំណាក់ឡើងវិញញឹកៗ។
សំណួរ
ត្រូវពិនិត្យសញ្ញាប័ត្រនៃអ្នកផ្គត់ផ្គង់នៅពេលណា?
ចម្លើយ៖ សញ្ញាប័ត្រគួរតែបានពិនិត្យមុនពេលកាត់ស៊ីលីកា មិនមែនបន្ទាប់ពីដឹកជញ្ជូនមកដល់ទេ។ អ្នកទិញគួរស្នើសុំឱ្យផ្តល់ភស្តុតាងអំពី ISO 9001, ថ្នាក់អនុវត្ត EN 1090 និងស្លាក CE រួមទាំងកំណត់ហេតុពីរោងចក្រផលិត និងកំណត់ហេតុអំពីការភ្ជាប់។ ការខកខានក្នុងការផ្តល់ឯកសារទាំងនេះអាចប៉ះពាល់ដល់ការឆ្លងកាត់ពន្ធ និងធ្វើឱ្យគម្រោងយឺត។ ការពិនិត្យរូបគំនូរការផលិត និងម៉ូដែល 3D នៅដើម អាចបញ្ជាក់ គ្រោងសំណង់ដែករបស់រោងចក្រ ការរចនាសមស្របនឹងដំណាំ។ អ្នកផ្គត់ផ្គង់ដែលចែករំលែកឯកសារ QA ច្បាស់លាស់បង្ហាញពីការគ្រប់គ្រងដែលត្រូវការសម្រាប់ភាពអាចទុកចិត្តបាន និងការគោរពតាមតម្រូវការ រោងចក្រឧស្សាហកម្ម , ហើយវាក៏បញ្ជាក់ផងដែរថា គ្រឹះម៉ាស៊ីន ការតភ្ជាប់ត្រូវបានសម្របសម្រួលជាមុនសិនមុនពេលចាប់ផ្តើមការផលិត។

 EN