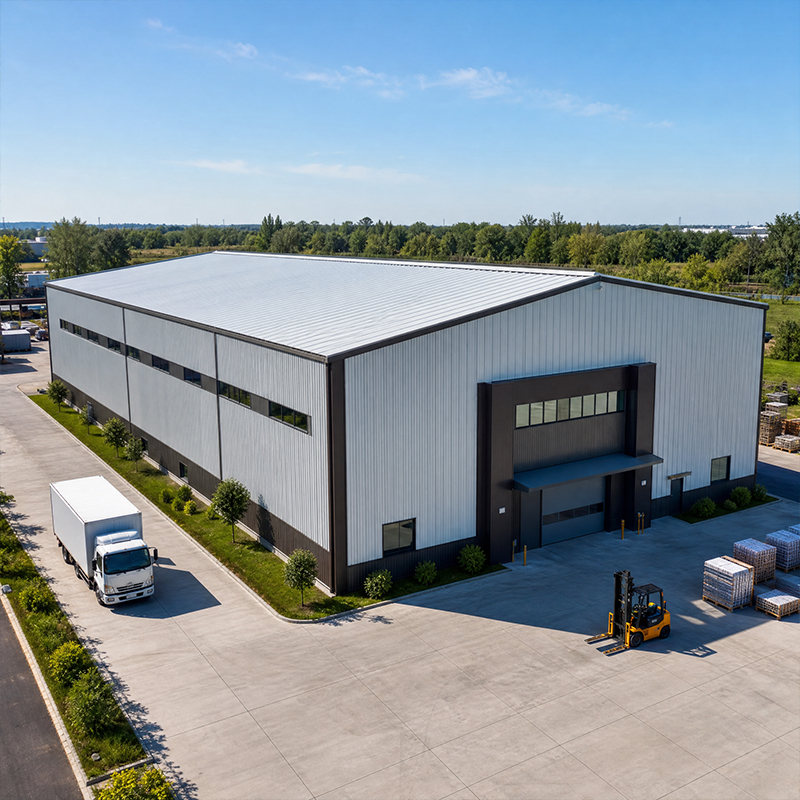
Características clave del diseño de una planta fabril moderna
En cualquier planta fabril, la fase inicial de diseño establece los límites de todo lo que sigue. Las decisiones sobre la retícula tomadas ahora determinan con qué facilidad se integrarán nuevas líneas productivas más adelante.
Distribución de vano libre y flujo productivo
Una planta fabril moderna se beneficia de un interior de vano libre que elimina las columnas intermedias y permite que las líneas de producción avancen en trayectorias rectas y lógicas. El flujo de materiales mejora porque las carretillas elevadoras y los vehículos automatizados recorren distancias más cortas. Los diseñadores deben trazar el recorrido completo del producto antes de fijar la retícula de columnas, ya que modificarla posteriormente resulta mucho más costoso que planificarla correctamente desde el inicio.
Más allá del plano de planta, la luz natural y la ventilación reducen el consumo energético, mientras que los lucernarios y las ventanas en los muros laterales disminuyen la demanda de iluminación diurna. Asimismo, menos esquinas ciegas significan menos colisiones entre vehículos y personal.
Sistemas de puentes grúa y entrepisos
Las necesidades de producción intensiva requieren puentes grúa, y la estructura debe soportar sus cargas móviles sin una deformación excesiva. Las vigas para puentes grúa se dimensionan según la capacidad de elevación, la luz y la clase de servicio, ya que un dimensionamiento insuficiente provoca flecha visible y fatiga prematura en las soldaduras.
Un buen diseño de entrepiso mantiene la cuadrícula de columnas alineada con el marco principal, pues los entrepisos desalineados generan sobrecargas locales. Las oficinas ubicadas sobre la planta de producción requieren aislamiento acústico y forjados resistentes al fuego.
Elementos estructurales de una planta fabril de acero
El acero otorga a la planta fabril su ventaja de relación resistencia-peso y la rapidez necesaria para ocupar el edificio más pronto. El marco principal, los elementos secundarios y la cimentación funcionan como un sistema integrado para transferir las cargas de forma segura hasta el terreno.
Marco principal, correas y arriostramientos
El armazón principal soporta las cargas del techo y las paredes hasta la cimentación. Secciones laminadas o ensambladas forman pórticos que abarcan hasta sesenta metros de luz libre. Las correas, fabricadas con perfiles en C o en Z conformados en frío, sostienen el cerramiento y distribuyen las cargas puntuales. Los arriostramientos del techo y las paredes resisten las cargas de viento y las sobrecargas provocadas por puentes grúa, evitando el balanceo del armazón y la fisuración de las uniones.
Los aceros de calidad Q355B y Q355D ofrecen una resistencia al límite elástico fiable para la mayoría de las cargas industriales, mientras que el acero Q420B resulta adecuado para zonas con puentes grúa pesados. El acero con garantía de tenacidad en dirección Z resiste la laminación por láminas (lamellar tearing) en zonas donde se sueldan placas gruesas. Los tornillos de alta resistencia unen los elementos con una fuerza de apriete constante, eliminando la necesidad de soldadura en obra, lo cual ralentizaría el montaje.
Caminos de carga: cimentación y maquinaria
Las máquinas transmiten vibraciones y cargas puntuales a la losa y a las zapatas; por tanto, la cimentación debe adaptarse al equipo instalado. Un pedestal de hormigón bajo una prensa o un compresor aísla las vibraciones de la losa principal, mientras que las bases de columna anclan el armazón y resisten las fuerzas de succión generadas por el viento.
La trayectoria de carga va desde la grúa, a través de la viga, la columna, la placa de base y los pernos de anclaje, hasta el terreno. La capacidad portante del suelo determina el tamaño de las zapatas; los terrenos deficientes requieren pilotaje o una losa más gruesa. Los diseñadores coordinan las posiciones de las cimentaciones de la maquinaria con el modelo estructural, de modo que el entramado de acero y los equipos compartan un mismo sistema de coordenadas, evitando interferencias durante el montaje.
Secuencia de construcción: desde el taller hasta la obra
Una secuencia disciplinada mantiene predecible el proyecto de planta fabril. El trabajo comienza en el taller, no en el terreno, porque las condiciones controladas protegen la precisión del corte y la calidad de las soldaduras.
Fabricación, control de calidad y recubrimiento
Las piezas de acero se cortan mediante CNC y se sueldan en celdas robóticas, logrando una precisión repetible que no puede igualarse con las soldaduras realizadas en obra. Cada soldadura se verifica conforme a las normas ISO 3834 sobre calidad de soldadura. Tras la fabricación, las piezas reciben galvanizado en caliente o recubrimiento de escamas de vidrio (glass flake) para resistir la corrosión en atmósferas industriales, lo cual resulta más sencillo y limpio en el taller que tras el montaje.
Los registros de calidad viajan con el envío. Los certificados de fábrica, los planos de soldadura y los informes de espesor de recubrimiento permiten al comprador verificar lo construido. Las clases de ejecución EN 1090 definen el rigor de las tolerancias, y la marca CE indica el cumplimiento de los requisitos legales de la UE para estructuras metálicas.
Montaje, apriete de tornillos y tolerancias
En el sitio, los equipos izan los marcos con aparejos calibrados y los fijan con el par de apriete especificado. El apriete de tornillos es más rápido y limpio que la soldadura y permite ajustes dentro de las tolerancias. Los topógrafos verifican la verticalidad y la alineación a medida que se eleva el marco. Las tolerancias ajustadas evitan errores acumulados que provocan atascos en puertas y ensanchamiento de las juntas del revestimiento.
La seguridad sigue normas similares a las de OSHA: aparejadores capacitados, zonas de exclusión y equipo de izaje identificado con etiquetas, lo que reduce los accidentes y los retrasos por condiciones climáticas.
Adquisición, inspección y mantenimiento
Adquirir una planta fabril es una decisión a largo plazo; por tanto, la capacidad del proveedor importa tanto como el precio. El socio adecuado controla la calidad desde su origen y apoya al propietario durante la instalación y el mantenimiento posterior.
Cómo seleccionar un proveedor calificado
Solicite la certificación ISO 9001 y referencias de proyectos recientes en un sector similar. Un fabricante con corte CNC y soldadura robótica controla la calidad desde el origen. Confirme temprano las certificaciones de exportación y destino, ya que la falta de documentos CE o EN 1090 puede bloquear el despacho aduanero. Revise los planos de fabricación y el modelo 3D antes de cortar el acero, pues los cambios tras el corte resultan costosos.
Solicite una auditoría en fábrica o una visita virtual de la línea de producción, y revise los documentos de aseguramiento de la calidad (QA) y el proceso de recubrimiento. Compare las propuestas según su alcance, no solo según el precio por tonelada, porque una oferta baja podría omitir elementos esenciales como arriostramientos o chapas de solape.
Controles in situ y mantenimiento a largo plazo
Tras la entrega, verifique el par de apriete de los pernos, el espesor del recubrimiento y las pendientes de drenaje, y lleve un registro de mantenimiento para la envolvente y el sistema de polipasto. Las inspecciones anuales del techo y las canalones evitan la entrada de agua, que corroe las uniones. Las retocas rápidas del recubrimiento detienen la corrosión, y una rutina sencilla de inspección prolonga la vida útil.
Un ejemplo real proviene de un taller de maquinaria en Shenyang, donde el propietario necesitaba una grúa de diez toneladas pero contaba con un marco bajo. El equipo rediseñó el marco principal con acero en dirección Z en las conexiones de la grúa, añadió arriostramiento en el techo para cargas de sobrepresión y vertió pedestales aislados para la nueva prensa. La producción comenzó tres semanas antes que en una reconstrucción convencional, y la grúa sigue funcionando sin desviación medible tras dos años.
En resumen, una planta fabril exitosa depende de una planificación temprana del diseño general, de grados estructurales adecuados y de una secuencia de construcción limpia. La grúa, la entreplanta y las cimentaciones para maquinaria deben diseñarse de forma integrada, no como soluciones posteriores. Aplicar rigurosamente las normas EN 1090 e ISO 3834, y elegir un proveedor competente, garantiza que la instalación sea segura y rentable durante décadas.
Preguntas frecuentes
Pregunta
¿Qué capacidad de grúa puede soportar una estructura metálica de fábrica ¿soporte?
Respuesta: Aplanta fabril normalmente soporta puentes grúa de dos a veinte toneladas mediante vigas específicas para grúas y estructuras reforzadas. La capacidad depende de la luz de la viga, la clase de servicio y el detalle de conexión en la columna. En cualquier edificio industrial de fábrica , las vigas subdimensionadas presentan una deformación visible y fatiga en las soldaduras. Los diseñadores dimensionan el sistema de grúas durante la fase inicial del modelo, no como una adición posterior, para mantener la estructura de acero de la planta estable y el piso de producción seguro para las operaciones diarias de elevación. Por eso las cargas de las grúas deben definirse antes de la estructura metálica de fábrica se finalice.
Pregunta
¿Por qué se planifica un entrepiso durante el diseño inicial?
Respuesta: Un entrepiso añade espacio para oficinas, control o almacenamiento sin aumentar la huella, pero su carga debe transmitirse al marco principal. Su ubicación temprana mantiene la alineación de la cuadrícula de columnas y evita sobrecargas locales en puntos desalineados. Instalar un entrepiso tras la erección obliga a reforzamientos reactivos y perturba la producción. Coordinar el entrepiso con la estructura metálica de fábrica permite que el proveedor dimensione correctamente los miembros y entregue una solución equilibrada y alineada con el código estructura de acero de la planta entorno de trabajo, esta coordinación temprana es lo que mantiene sencilla la futura instalación. edificio industrial de fábrica en un entorno de trabajo muy ocupado, esta coordinación temprana es lo que mantiene sencilla la futura instalación.
Pregunta
¿Cómo se verifica la cimentación para maquinaria con la estructura metálica de fábrica ?
Respuesta: Cimentación para maquinaria las cargas se transfieren a través de pedestales, placas base y pernos de anclaje hasta el terreno, por lo que la cimentación debe coincidir con el equipo. Los ingenieros ubican las posiciones de las máquinas en el mismo modelo de coordenadas que la estructura metálica de fábrica para evitar interferencias durante el montaje. La capacidad portante del suelo determina el tamaño de las zapatas; los terrenos débiles requieren pilotes o una losa de cimentación más gruesa. La coordinación temprana evita que las vibraciones lleguen a la losa principal y mantiene la planta fabril línea de producción estable y operativa. En una planta de gran peso edificio industrial de fábrica , el cimentación para maquinaria y la estructura de acero de la planta debe diseñarse como un solo sistema, no como dos paquetes separados.
Pregunta
¿Qué recubrimiento protege un edificio de acero en condiciones húmedas?
Respuesta: La galvanización en caliente y el recubrimiento con escamas de vidrio resisten ambos la corrosión en atmósferas industriales y húmedas. La galvanización es adecuada para elementos expuestos y sujetadores, mientras que el recubrimiento con escamas de vidrio funciona bien en tanques y superficies interiores expuestas a productos químicos. El recubrimiento aplicado en taller produce películas más limpias y más gruesas que el trabajo en obra. Para un planta fabril o cualquier edificio industrial de fábrica , especificar el sistema adecuado por zona protege el estructura de acero de la planta , reduce los retoques y prolonga la vida útil del estructura metálica de fábrica sin necesidad de repintado frecuente.
Pregunta
¿Cuándo deben verificarse las certificaciones del proveedor?
Respuesta: Las certificaciones deben verificarse antes de cortar el acero, no tras su entrega. Los compradores deben solicitar evidencia de las normas ISO 9001, clase de ejecución EN 1090 y marcado CE, además de los registros de laminación y soldadura. La falta de documentación puede impedir el despacho aduanero y retrasar el proyecto. Revisar temprano los planos de fabricación y el modelo 3D confirma el estructura metálica de fábrica el diseño coincide con el proceso. Un proveedor que comparte documentos claros de Aseguramiento de la Calidad demuestra el control necesario para un producto fiable y conforme edificio industrial de fábrica , y también confirma que los cimentación para maquinaria interfaces se coordinaron antes de iniciar la fabricación.

 EN