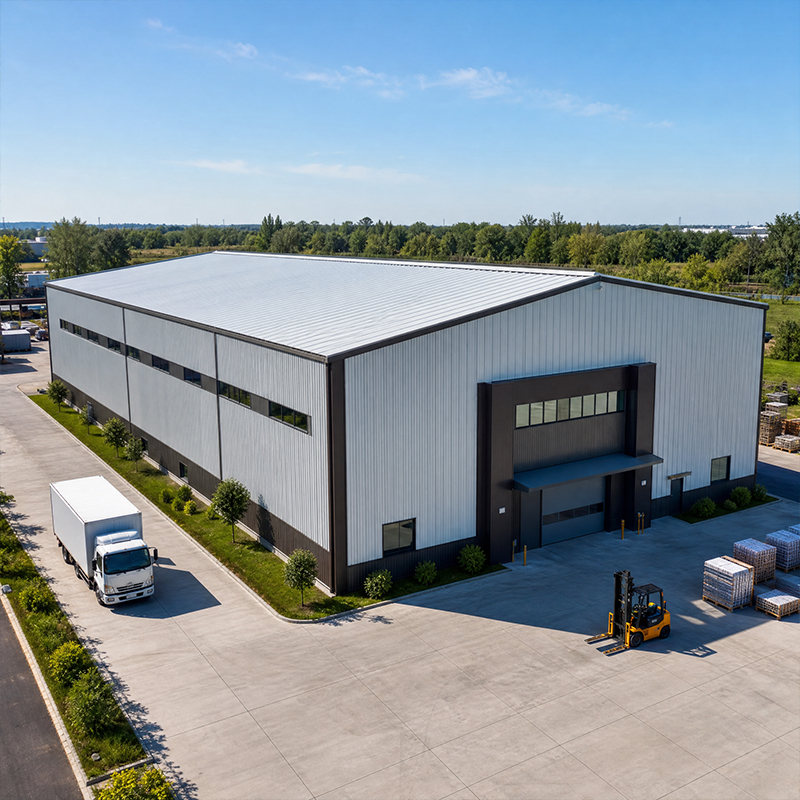
Ciri-Ciri Reka Bentuk Utama Kilang Moden
Bagi sebarang kilang, fasa awal reka bentuk menetapkan had bagi segala-galanya yang menyusul. Keputusan grid yang dibuat kini menentukan sejauh mana talian baru boleh dimuatkan kemudian.
Susun Atur Jarak Terbuka dan Aliran Pengeluaran
Kilang moden mendapat manfaat daripada ruang dalaman tanpa tiang perantaraan, membolehkan talian pengeluaran bergerak dalam laluan lurus dan logik. Aliran bahan menjadi lebih baik kerana forklift dan kenderaan automatik menempuh jarak yang lebih pendek. Pereka harus memetakan keseluruhan perjalanan produk sebelum menetapkan grid tiang, kerana mengubah grid kemudiannya jauh lebih mahal berbanding merancangnya dengan betul sejak awal.
Di luar pelan lantai, cahaya semula jadi dan pengudaraan mengurangkan penggunaan tenaga, manakala monitor bumbung dan tingkap dinding sisi mengurangkan beban pencahayaan pada siang hari. Sudut buta yang lebih sedikit juga bermaksud lebih sedikit perlanggaran antara kenderaan dan personel.
Kren Atas dan Sistem Mezzanin
Keperluan pengeluaran berat memerlukan kren atas, dan struktur mesti mampu menanggung beban bergeraknya tanpa pesongan berlebihan. Rasuk kren ditentukan saiznya berdasarkan kapasiti angkat, rentang dan kelas tugas, kerana saiz yang terlalu kecil menyebabkan kelengkungan ketara dan kelesuan awal pada sambungan kimpalan.
Reka bentuk mezzanin yang baik mengekalkan grid tiang selaras dengan rangka utama, kerana mezzanin yang tidak selaras mencipta beban tempatan berlebihan. Pejabat di atas lantai bengkel memerlukan pemisahan akustik dan lantai dek yang tahan api.
Unsur-unsur Struktur Kilang Keluli
Keluli memberikan kelebihan nisbah kekuatan terhadap berat kepada kilang dan kelajuan pemasangan agar bangunan boleh diduduki lebih awal. Rangka utama, anggota sekunder dan asas berfungsi sebagai satu sistem untuk mengalirkan beban dengan selamat ke tanah.
Rangka Utama, Purlin dan Pengukuhan
Rangka utama menanggung beban bumbung dan dinding ke asas. Kerangka portal yang dibina atau digulung membentang sehingga enam puluh meter tanpa sokongan. Purlin, iaitu keratan C atau Z yang dibentuk sejuk, menyokong pembalut dan menyebarkan beban titik. Pengikat bumbung dan dinding menahan tiupan angin dan hentakan kren, mengelakkan rangka daripada bergoyang dan sendi retak.
Gred keluli Q355B dan Q355D memberikan kekuatan alah yang boleh dipercayai untuk kebanyakan beban kilang, manakala Q420B sesuai untuk zon kren berat. Keluli arah-Z menahan koyak lamelar di kawasan plat tebal yang dilas. Bolt berkekuatan tinggi menyambung anggota dengan daya pengapit yang konsisten, mengelakkan pelasan di tapak yang memperlambat pemasangan.
Laluan Beban Asas dan Mesin
Mesin memindahkan getaran dan beban titik ke slab dan tapak asas, maka asas mesti sepadan dengan peralatan. Tapak konkrit di bawah mesin tekan atau pemampat mengasingkan getaran daripada slab utama, manakala tapak tiang mengancak rangka dan menahan daya angkat akibat tiupan angin.
Laluan beban berjalan dari kren, melalui rasuk, tiang, plat tapak dan bolt sauh, ke dalam tanah. Keupayaan tanah menanggung beban menentukan saiz tapak, manakala tanah lemah memerlukan cerucuk atau pelatap yang lebih tebal. Pereka menyelaraskan kedudukan asas jentera dengan model struktur supaya rangka keluli dan peralatan berkongsi satu sistem koordinat, mengelakkan perlanggaran semasa pemasangan.
Urutan Pembinaan Dari Bengkel ke Tapak
Urutan yang teratur menjadikan projek kilang pengilangan boleh diramalkan. Kerja bermula di bengkel, bukan di atas tanah, kerana keadaan terkawal melindungi ketepatan pemotongan dan kualiti kimpalan.
Fabrikasi, Jaminan Kualiti dan Pelapisan
Bahagian keluli dipotong menggunakan CNC dan dikimpal oleh sel robotik, memberikan ketepatan yang boleh diulang yang tidak dapat dicapai oleh kimpalan di tapak. Setiap kimpalan diperiksa mengikut peraturan kualiti kimpalan ISO 3834. Selepas fabrikasi, bahagian diberi galvanisasi celup panas atau lapisan serbuk kaca untuk menahan kakisan dalam atmosfera industri, yang lebih mudah dan bersih dilakukan di bengkel berbanding selepas pemasangan.
Rekod kualiti turut dihantar bersama penghantaran. Sijil kilang, peta kelim dan laporan ketebalan salutan membolehkan pembeli mengesahkan apa yang telah dibina. Kelas pelaksanaan EN 1090 menentukan ketatnya toleransi, manakala penandaan CE menunjukkan pematuhan terhadap keperluan undang-undang EU bagi kerja keluli.
Pemasangan, Penyambungan Bolt dan Toleransi
Di tapak, pasukan mengangkat kerangka menggunakan peralatan angkat yang telah dikalibrasi dan menyambungkannya dengan bolt pada daya kilas yang ditetapkan. Penyambungan bolt lebih pantas dan bersih berbanding pengelasan serta membenarkan pelarasan dalam had toleransi. Jurukur memeriksa kelurusan dan penyelarasan semasa kerangka meninggi. Toleransi yang ketat mengelakkan ralat terkumpul yang boleh menyebabkan pintu tersangkut dan celah pembalut luar menjadi lebih lebar.
Keselamatan mengikut peraturan bergaya OSHA: juru angkat yang dilatih, zon eksklusif dan peralatan angkat yang diberi label—langkah ini mengurangkan kemalangan dan kelengahan akibat cuaca.
Pembelian, Pemeriksaan dan Penyelenggaraan
Membeli loji kilang merupakan keputusan jangka panjang; oleh itu, keupayaan pembekal sama pentingnya dengan harga. Rakan yang sesuai mengawal kualiti di sumber asal dan menyokong pemilik sepanjang pemasangan serta penjagaan seterusnya.
Cara Memilih Pembekal yang Layak
Minta sijil ISO 9001 dan rujukan projek terkini dalam industri yang serupa. Sebuah pengilang dengan pemotongan CNC dan kimpalan robotik mengawal kualiti di sumbernya. Sahkan sijil eksport dan destinasi seawal mungkin, kerana kelalaian dokumen CE atau EN 1090 boleh menghalang proses kastam. Semak lukisan fabrikasi dan model 3D sebelum keluli dipotong, kerana perubahan selepas pemotongan adalah mahal.
Minta audit kilang atau lawatan video talian pengeluaran, dan semak dokumen QA serta proses salutan. Bandingkan cadangan berdasarkan lingkup kerja, bukan hanya harga setiap tan, kerana tawaran rendah mungkin tidak merangkumi elemen penting seperti sokongan struktur atau pelindung air.
Semakan Di Lokasi dan Penjagaan Jangka Panjang
Selepas penghantaran, sahkan ketegasan bolt, ketebalan salutan dan kecerunan saliran, serta simpan log penyelenggaraan untuk pembalut bangunan dan sistem kren. Semakan tahunan atap dan talibusuk mengelakkan masuknya air yang boleh mengakis sambungan. Sentuhan semula salutan secara pantas menghentikan karat, dan rutin pemeriksaan ringkas memperpanjang jangka hayat perkhidmatan.
Suatu contoh sebenar datang daripada sebuah bengkel jentera di Shenyang, di mana pemiliknya memerlukan kren berkapasiti sepuluh tan tetapi mempunyai kerangka rendah. Pasukan tersebut telah mereka semula kerangka utama dengan keluli arah-Z pada sambungan kren, menambahkan pengukuhan bumbung untuk beban surj dan menuang tapak terpencil bagi tekanan baharu. Pengeluaran bermula tiga minggu lebih awal berbanding pembinaan semula konvensional, dan kren tersebut masih beroperasi tanpa pesongan yang boleh diukur selepas dua tahun.
Secara ringkas, sebuah kilang atau tapak pengilangan yang berjaya bergantung kepada perancangan awal susun atur, gred struktur yang betul dan urutan pembinaan yang sistematik. Kren, tingkat antara dan asas jentera mesti direkabentuk secara serentak, bukan dipasang kemudian sebagai tambahan. Mengikuti disiplin EN 1090 dan ISO 3834, serta memilih pembekal yang berkelayakan, memastikan kemudahan tersebut kekal selamat dan berkesan dari segi kos untuk puluhan tahun.
Soalan Lazim
Soalan
Apakah kapasiti kren yang boleh kerangka keluli kilang sokongan?
Jawapan: Akilang atau tapak pengilangan biasanya menyokong kren atap dari dua hingga dua puluh tan melalui rasuk kren khusus dan kerangka yang diperkukuh. Kapasiti bergantung pada rentang rasuk, kelas tugas dan butiran sambungan di tiang. Dalam mana-mana bangunan kilang industri , rasuk yang terlalu kecil menunjukkan pesongan ketara dan kemerosotan pada sambungan kimpalan. Jurutera merekabentuk sistem kren semasa fasa awal model, bukan sebagai tambahan kemudian, untuk mengekalkan struktur loji keluli stabil dan lantai pengeluaran selamat bagi operasi pengangkatan harian. Ini sebabnya beban kren mesti ditakrifkan sebelum kerangka keluli kilang diselesaikan.
Soalan
Mengapa mezzanin dirancang semasa rekabentuk awal?
Jawapan: Mezzanin menambah ruang pejabat, kawalan atau storan tanpa memperbesar tapak bangunan, tetapi bebannya mesti disalurkan ke rangka utama. Penempatan awal mengekalkan jarak tiang yang selaras dan mengelakkan beban setempat berlebihan di titik-titik tidak sepadan. Pemasangan mezzanin selepas pemasangan struktur secara paksa memerlukan penguatan reaktif dan mengganggu pengeluaran. Penyelarasan mezzanin dengan kerangka keluli kilang membolehkan pembekal mengukur saiz ahli dengan betul dan menyampaikan kelengkapan yang seimbang serta selaras dengan kod struktur loji keluli dalam persekitaran yang sibuk bangunan kilang industri , koordinasi awal ini adalah kunci untuk memudahkan pemasangan kelengkapan pada masa hadapan.
Soalan
Bagaimanakah suatu asas jentera dikoordinasikan dengan kerangka keluli kilang ?
Jawapan: Asas jentera beban dipindahkan melalui dudukan, plat tapak dan bolt pengikat ke dalam tanah, maka asas tersebut mesti sepadan dengan peralatan. Jurutera menentukan kedudukan jentera dalam model koordinat yang sama seperti kerangka keluli kilang untuk mengelakkan perlanggaran semasa pemasangan. Ketahanan tanah menentukan saiz tapak; tanah lemah memerlukan cerucuk atau pelat tapak yang lebih tebal. Koordinasi awal mengelakkan getaran mencapai pelat utama dan mengekalkan kilang atau tapak pengilangan talian pengeluaran stabil serta boleh diselenggara. bangunan kilang industri , teh asas jentera dan yang struktur loji keluli mesti direka sebagai satu sistem, bukan dua bungkusan berasingan.
Soalan
Lapisan manakah yang melindungi bangunan keluli dalam keadaan lembap?
Jawapan: Galvanisasi celup panas dan lapisan serpihan kaca sama-sama tahan kakisan dalam udara industri dan lembap. Galvanisasi sesuai untuk anggota dan pengikat yang terdedah, manakala serpihan kaca berprestasi baik pada tangki dan permukaan dalaman yang terdedah kepada bahan kimia. Lapisan yang diaplikasikan di bengkel menghasilkan lapisan yang lebih bersih dan tebal berbanding kerja di tapak. Bagi sebuah kilang atau tapak pengilangan atau mana-mana bangunan kilang industri , menentukan sistem yang betul mengikut zon melindungi struktur loji keluli , mengurangkan kerja sentuhan semula dan memperpanjang jangka hayat perkhidmatan kerangka keluli kilang tanpa pengecatan semula yang kerap.
Soalan
Bilakah sijil pembekal perlu disahkan?
Jawapan: Sijil perlu disahkan sebelum keluli dipotong, bukan selepas penghantaran. Pembeli harus meminta bukti ISO 9001, kelas pelaksanaan EN 1090 dan tanda CE, serta rekod kilang dan kimpalan. Dokumen yang hilang boleh menghalang prosedur cukai dan menunda projek. Menyemak lukisan fabrikasi dan model 3D pada awalnya mengesahkan kerangka keluli kilang reka bentuk sepadan dengan proses. Pembekal yang berkongsi dokumen QA yang jelas menunjukkan kawalan yang diperlukan untuk kebolehpercayaan dan pematuhan bangunan kilang industri , dan ia juga mengesahkan bahawa asas jentera antara muka telah dikoordinasikan sebelum permulaan fabrikasi.

 EN