 EN
Raktár-műhely acél szerkezetek: kettős felhasználású tervezés
2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

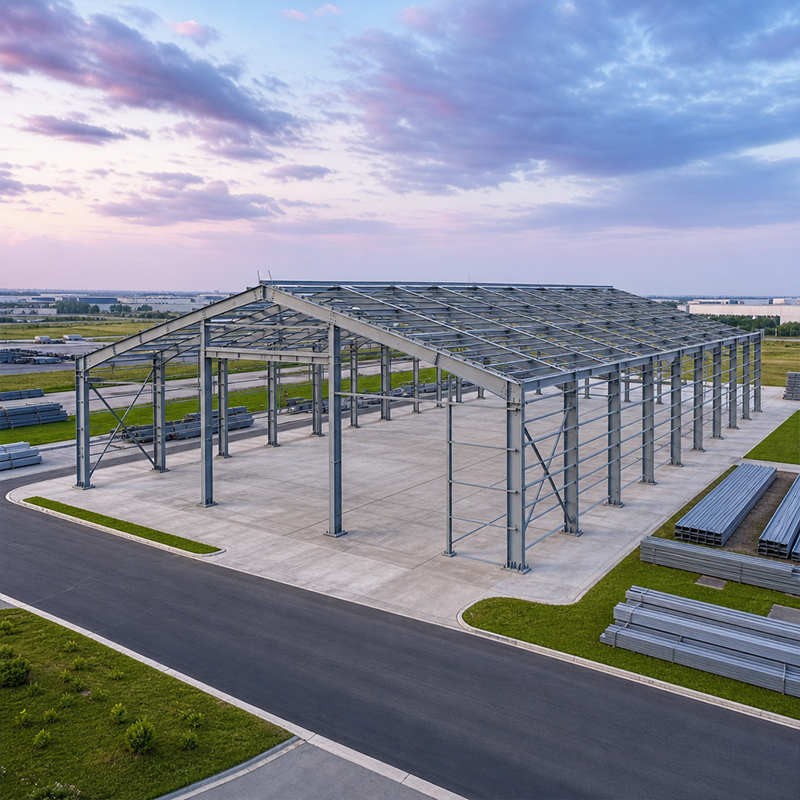
Az előre gyártott acélépítmények megváltoztatták az ipari létesítmények készülésének módját, és az előre gyártott szerkezeti acél ebben a változásban központi szerepet tölt be. A gyárban ellenőrzött gyártási folyamat nyers acélprofilokból készíti el a helyszínre szállítandó, közvetlenül összeilleszthető szerkezeti elemeket. Ez a megközelítés csökkenti az időjárási késéseket, javítja a méretbeli pontosságot, és lerövidíti a kritikus útvonalat raktárépületek, gyártóüzemek és logisztikai központok esetében.
A modern előre gyártott acél szerkezet életét egy összehangolt digitális modellből indulja el, nem pedig egy 2D rajzsorozatból. A BIM-platformok lehetővé teszik, hogy a szerkezet, a burkolat, a daruk és az épületgépészeti szolgáltatások (MEP) egyetlen igazságforrást osszanak, így az ütközések a képernyőn, nem pedig a helyszínen oldódnak fel. Egyetlen összehangolt modell vezérli a mennyiségi leolvasást is, amely így összhangban tartja a beszerzést és a gyártást. A korai modellezés felfedi az oszlophálózatbeli ütközéseket, az ajtók szabad területét és a tetővíz-elvezetéssel kapcsolatos problémákat még az acélvágás előtt.
A modell nem csupán vizuális. Minden elemhez terheléseket, keresztmetszeti méreteket és csatlakozási típusokat rendelnek hozzá, majd ellenőrzik a tervezési szabványokkal szemben. Amikor egy kapuszerkezet 30 méternél hosszabb távolságot hidal át, a modell kiemeli a deformációra érzékeny zónákat, és segíti a mérnököt a megfelelő keresztmetszet kiválasztásában. A vásárlók így átlátható képet kapnak az épületről még az első lemez megrendelése előtt.
Minden előregyártott szerkezeti acélalkatrész egyedi jelölőszámot kap, miután a modellt jóváhagyták, és ezek a jelölések az acéllal együtt haladnak végig a vágáson, hegesztésen és festésen. Ez a nyomon követhetőség teszi megbízhatóvá a tervezés–építés munkafolyamatot: a hegesztő által olvasott rajz megegyezik a mérnök által jóváhagyott modellel. A részletes kivitelezési tervek szabják meg a csavarlyukakat, a merevítő lemezeket és a merevítőket.
Ha ezeket a részleteket helyesen határozzák meg a gyárban, akkor elkerülhetők a drága utómunkák a terepen. Egy hibátlan gyártási rajzkészlet a tervezési szándék és az épített szerkezet közötti híd. A gyári rajzok közvetlenül vezérelhetik a CNC-gépeket is, így csökken az emberi átiratási hiba, és nő a megismételhetőség az egész gyártási sorozatban.
Az előregyártott szerkezeti acél pontosságát a vágóasztalon érik el. A CNC plazma- és lézerberendezések a modell koordinátái alapján vágják le a lemezeket és profilokat milliméteres tűréssel. Ezután robotos hegesztés köti össze az összeállított szakaszokat egyenletes behatolással és minimális fröccsenéssel. A kézi helyszíni hegesztéssel összehasonlítva a gyári környezet szabályozza a hőmérsékletet, a védőgázt és a pontos illesztést, ami javítja az illesztések minőségét.
A minőséget ellenőrzik, nem feltételezik. A méretellenőrzések, a hegesztési ultrahangos/mágneses poros vizsgálatok és az anyagtanúsítványok az ISO 3834-es hegesztési minőségi gyakorlatot és az EN 1090-as végrehajtási szabványokat követik. A Q355B és Q355D lemezeket a szakítószilárdságuk és alacsony hőmérsékleten mutatott ütőszilárdságuk alapján választják ki, attól függően, hogy milyen éghajlatnak lesz kitéve az épület. Ez a szigorú eljárás különbözteti meg a tanúsított exportcsomagot a laza építésűektől.
Az előregyártott szerkezeti acél esetében, amely páratartalomnak, sótartalmúnak vagy ipari légkörnek van kitéve, a felületelőkészítés és a bevonat meghatározza a szolgáltatási élettartamot. A forró-merítéses cinkbevonat vagy az üvegpor bevonat védje a szerkezeti elemeket a korrózió ellen. A hűtőtárolók és az élelmiszerhez közeli létesítmények esetében a bevonatrendszer úgy van megadva, hogy ellenálljon a kondenzációnak és a tisztítószereknek. Egy megfelelő bevonatütem meghosszabbítja a szolgáltatási élettartamot, és csökkenti a karbantartás gyakoriságát.
A bevonatot a csomagolás előtt vastagság és tapadás szempontjából ellenőrzik. A rejtett felületen hiányzó vagy vékony festék évekkel később rozsdásodási kiindulási pontként funkcionálhat, ezért a gyári minőségellenőrzés minden tételt rögzít. A megrendelőknek a következőket kell kérniük az ajánlatok összehasonlításakor: a bevonati szabványt és a száraz-film-vastagsági jelentést, mivel a jelentés feltárja, hogy a megadott védelem valóban alkalmazásra került-e.
Egy jól menedzselett tervezési-építési projekt a konténerterhelést a részletezési fázisban kezdi el tervezni. Az elemeket úgy helyezik el, címkézik és csomagolják, hogy az építési helyszínen a csavarozási sorrend megegyezzen a szállítási sorrenddel. A megfelelő csomagolás csökkenti a daru várakozási idejét, és megakadályozza, hogy egy hiányzó kapcsolat lelassítsa az egész acélváz felállítását. A dokumentumok ugyanolyan fontosak, mint az acél: a CE-jelölés, az EN 1090-es nyilatkozat, az ISO 9001-es rendszerre vonatkozó igazolás és a gyári tanúsítványok a szállítmánnyal együtt utaznak.
A szigorú importszabályokkal rendelkező célországok ezt a papírmunkát várják el; enélkül egy megfelelő épület is a kikötőben rekedhet. A vevőknek a szerződési szakaszban, nem pedig a rakodás után kell megerősíteniük a dokumentumcsomagot. A korai dokumentumtervezés segít a vámvizsgálati ügynököknek előzetesen engedélyezni a szállítmányt, és csökkenti a hajó érkezésétől az építési helyszínre történő szállításig eltelt időt.
Mivel az előre gyártott szerkezeti acél elemeket elővágják és előfúrják, a szerelés a modell összeszerelési logikája szerint zajlik, anélkül, hogy a helyszínen módosításokra lenne szükség. A munkacsoportok felemelik a fő vázakat, függőleges helyzetbe állítják őket, majd a megadott nyomatékkal meghúzzák a 10,9S minőségű nagy szilárdságú csavarokat. A másodlagos elemek – például a purlinok, a girts-ek és a merevítők – egy szigorúan meghatározott sorrendben követik egymást. Mivel a furatokat pontosan illesztve készítették, az igazítás gyors, és a kifúrás ritkán szükséges.
A végleges átvételi ellenőrzés a függőlegességet, a csavarok megfelelő meghúzását és a bevonat állapotát vizsgálja. Egy szakmai beszállító biztosítja az ellenőrzési jegyzőkönyvet és az építési állapotot tükröző jelöléseket. Ez a dokumentációs nyom egyaránt támogatja a jövőbeni bővítést, a biztosítási eljárásokat és az újraértékesítést, így a tulajdonos bizonyosságot nyer abban, hogy a szerkezetet a tervezett módon építették fel, és az elfogadott modell alapján ellenőrizték.
Egy gabonafeldolgozó üzem északkelet-kínai régióban 12 000 tonnás tárolótelepet kellett építenie egy szűk évszakos időkeretben. A kihívás egyszerűen megfogalmazható volt, de nehéz megoldani: egy olyan nyílttérű csarnok építése, amely ellenáll a gabona nyomóerőinek, a pornek és a mínusz fokos téli időjárásnak, majd üzembe helyezése a betakarítás előtt.
A szállított előregyártott szerkezeti acélcsomag egy kapuformájú vázra épült Q355D anyagú elemekből és melegmázas merevítőkből. A BIM-koordináció segítségével a szállítónyílásokat és a szellőzést úgy helyezték el, hogy ne ütközzenek a tetőszerkezet tartószerkezetével. A robotos hegesztés és az EN 1090 minőségirányítás majdnem nullára csökkentette a terepi hibákat, és a csavarozó csapat a vázat hetek alatt, nem hónapok alatt állította össze.
Az eredmény mérhető volt. A telep időben készült el a betakarításhoz, a gabona nyomóerőit a váz elnyelte, és a melegmázas rendszer kezelte a páratartalmat korai rozsdásodás nélkül. A tulajdonos teljes tanúsítványcsomagot kapott, így egy kockázatos ütemtervet egy üzembe helyezett, szabályzati előírásoknak megfelelő eszközzé alakítottak, amelyhez dokumentált karbantartási alapvonal is tartozik.
Az előre gyártott szerkezeti acél a tervezést és az építést egy irányított, nyomon követhető folyamattá alakítja. A BIM-koordinációtól kezdve a CNC-vágáson, robotos hegesztésen, bevonaton és csavarozáson keresztül minden lépést nemzetközi szabványok szerint ellenőriznek. Azok a vásárlók, akik tanúsított anyagokat írnak elő, ellenőrzési jegyzőkönyveket kérnek és korán tervezik a logisztikát, gyorsabb szállítást és hosszú távú használatra alkalmas szerkezetet kapnak.
Mire használják az előre gyártott acélszerkezeteket?
Válasz: Az előre gyártott szerkezeti acélt raktárakban, gyárakban, logisztikai központokban, hűtőtárolókban és gabonatárolókban alkalmazzák. A gyári készítésű elemek csavarozásra készen érkeznek, ami gyorsítja a felállítást és javítja a pontosságot. A rendszer alkalmas nagyfesztávolságú csarnokokra és olyan épületekre, amelyek jövőbeni bővítésre szorulnak. A választás a terheléstől, az éghajlattól és a bevonatra vonatkozó követelményektől függ. Az EN 1090 és az ISO 3834 megfelelőség megerősíti, hogy a csomag megfelel a külföldi projektekhez szükséges európai végrehajtási és hegesztési minőségi elvárásoknak.
Hogyan modellezik az előre gyártott acélszerkezeteket a gyártás előtt?
Válasz: A szerkezet koordinált BIM-modellként készül, ahol a váz, a burkolat és a szolgáltatások egyetlen fájlban osztoznak. Az ütközések digitálisan oldódnak fel, és minden elemhez terhelésre és méretre hivatkozó azonosító szám tartozik. Az elfogadott modellekből CNC-fájlok és gyártási rajzok készülnek, így a hegesztő pontosan azt olvassa, amit a mérnök jóváhagyott. Ez a tervezés–építés kapcsolat összehangolja a beszerzést, a gyártást és a szerelést, és megakadályozza a költséges helyszíni újrafeldolgozást a nem egyező információk miatt.
Mely szabványok vonatkoznak a kivitelt nyert acél szerkezetekre?
Válasz: Az exportcsomagok általában az EN 1090-as szabványt követik a kivitelezésre, az ISO 3834-et a hegesztési minőségre, az ISO 9001-et a menedzsmentrendszerre, és CE-jelöléssel rendelkeznek. Észak-amerikai projektek esetén az AISC vagy az MBMA szabványok is alkalmazhatók. A vevőknek a teljesítésnyilatkozatot és a gyári tanúsítványokat kell kérniük. Ezek a dokumentumok igazolják, hogy az acélminőség, a hegesztési eljárás és a bevonat megfelel a célország szabályozási és biztonsági elvárásainak a gyárból történő szállítás előtt.
Miért jobb a gyári minőségellenőrzés a helyszíni hegesztésnél?
Válasz: A gyári minőségellenőrzés stabil környezetben szabályozza a hőmérsékletet, az illesztést, a védőgázt és az ellenőrzést, így növeli az illesztések egységességét. A robotos hegesztést és az ultrahangos/mágneses porosításos (UT/MT) vizsgálatokat az ISO 3834 és az EN 1090 szabványok szerint végzik, amelyeket a nyitott építési helyszíneken nehezen lehet megvalósítani. A hibákat a szállítás előtt észlelik, nem pedig akkor, amikor a váz már fel van szerelve. Ennek eredménye kevesebb helyszíni javítás, gyorsabb csavarozás és ellenőrizhető dokumentáció, amely támogatja a fogadást, a biztosítást és a későbbi szerkezeti bővítési munkákat.
Hogyan kell a bevonatot meghatározni páratartalom-érzékeny helyszínekre?
Válasz: A páratartalom-érzékeny vagy partvidéki helyszínekhez olyan bevonatrendszert kell választani, amely illeszkedik a környezethez, például forró–merítéses cinkbevonatot vagy üvegszál–alapú bevonatot. A megrendelő határozza meg a száraz rétegvastagságot, és kéri a vizsgálati jelentést. Az élelmiszer- és hűtőtároló épületek esetében olyan bevonatokra van szükség, amelyek ellenállnak a kondenzációnak és a tisztítószereknek. A vastagságot és az tapadást a gyárban kell ellenőrizni, mert egy rejtett felületen alkalmazott vékony festék rozsdapontot képez, amely lerövidíti az acélváz élettartamát.

2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

2026/10/26
Tervezzen hűtött raktár acélszerkezetet hőszigeteléssel, párazáró réteggel, hőhíd-mentes kialakítással, hűtési interfészekkel és korroziónak ellenálló részletekkel.

2026/10/26
Tervezzen egy mezőgazdasági acélépítményt, amely skálázható gépjármű-istállóból tároló- és mezőgazdasági logisztikai központtá – gyakorlatias tervezési és beszerzési lépésekkel.

2026/10/26
Tervezzen élőállat-tartó acélépítményt a jólét, a korrózióállóság, a tűzbiztonsági szempontok és az hatékony tervezéstől-a-kiszállításig döntéshozatal érdekében.

2026/10/26
Tervezzen acél szerkezetet repülőgépek számára, például fedett hangároknak és kiszolgáló épületeknek, terhelési, korróziós, tűzvédelmi követelményekkel, az EN 1090 szabvánnyal és a szállítási határidőkkel kapcsolatos útmutatással.

2026/10/26
Válasszon farm acél szerkezetet mezőgazdasági tárolásra gyakorlati útmutatással a terhelésekről, korrózióról, megfelelőségről és szállítási tervezésről.
