 EN
سازههای فولادی انبار-کارگاه: طراحی دومنظوره
2026/10/26
طراحی سازه فولادی انبار-کارگاه را با تقسیمبندی هوشمندانهتر، جریان کار بهینه، ارتفاع روشن مناسب، تجهیزات بالابر، ایمنی در برابر آتش و امکان گسترش در نظر بگیرید.

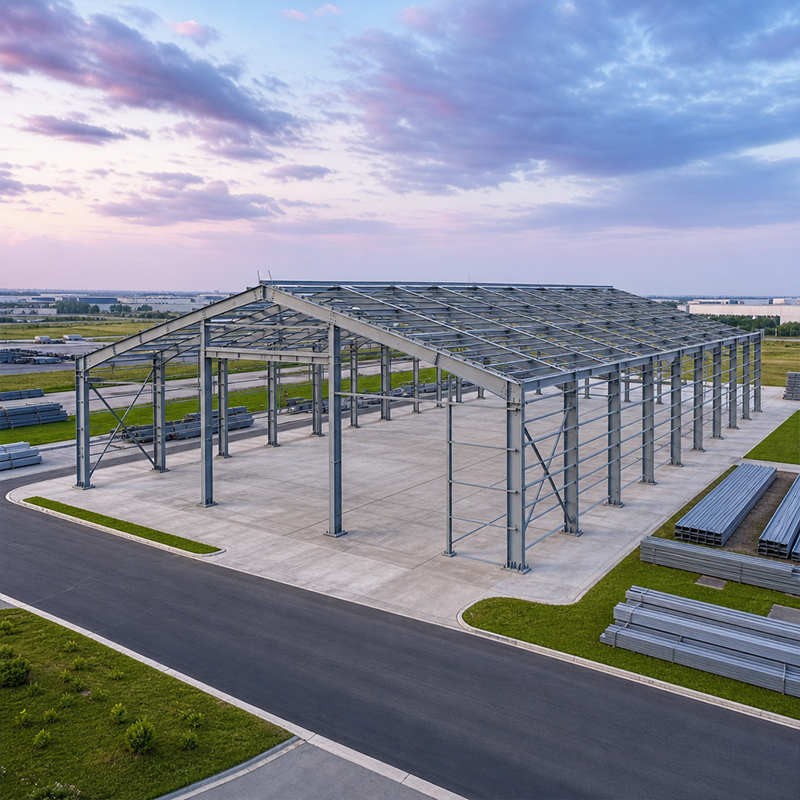
ساختمانهای فولادی پیشساخته تحولی در نحوهی تکمیل تسهیلات صنعتی ایجاد کردهاند و فولاد سازهای پیشساخته در مرکز این تحول قرار دارد. تولید کنترلشده در کارخانه، مقاطع خام را به اعضای آمادهی پیچومهره تبدیل میکند که برای مونتاژ سریع در محل ارسال میشوند. این روش باعث کاهش تأخیرهای ناشی از شرایط آبوهوایی، بهبود دقت ابعادی و کوتاهتر شدن مسیر بحرانی برای انبارها، کارخانهها و مراکز لجستیک میشود.
فولاد سازهای پیشساختهٔ مدرن از یک مدل دیجیتال هماهنگشده آغاز میشود، نه از انباشتی از نقشههای دو بعدی. پلتفرمهای BIM امکان اشتراکگذاری یک منبع واحد حقیقت را برای سازه، پوشش خارجی، جرثقیلها و تأسیسات مکانیکی، الکتریکی و لولهکشی فراهم میکنند؛ بنابراین تضادها روی صفحه نمایش حل میشوند، نه در محل اجرای پروژه. یک مدل هماهنگشدهٔ تکی همچنین محاسبهٔ کمیتها را هدایت میکند و این امر تأمین مواد و ساخت قطعات را هماهنگ نگه میدارد. مدلسازی زودهنگام تضادهای مربوط به شبکهٔ ستونها، فاصلهٔ دربها از موانع و مشکلات زهکشی سقف را پیش از برش فولاد آشکار میسازد.
مدل تنها یک ابزار بصری نیست. بارها، ابعاد اعضای سازهای و انواع اتصالات به هر عنصر اختصاص داده میشوند و سپس در برابر ضوابط طراحی بررسی میگردند. وقتی یک قاب پرتال ۳۰ متر یا بیشتر گسترده میشود، مدل مناطق حساس به تغییر شکل را برجسته میکند و به مهندس کمک میکند تا مقطع مناسب را انتخاب کند. خریداران پیش از سفارش هر صفحهای، دیدی شفاف از ساختمان به دست میآورند.
هر عضو فولادی ساختاری از پیش ساخته، پس از تأیید مدل، شمارهای منحصربهفرد دریافت میکند و این شمارهها همراه فولاد در مراحل برش، جوشکاری و رنگآمیزی حرکت میکنند. این قابلیت ردیابی است که جریان کار طراحی و ساخت را قابل اعتماد میسازد: نقشهای که جوشکار میخواند، با مدلی که مهندس تأیید کردهاست، مطابقت دارد. فرآیند جزئیسازی همچنین سوراخهای پیچ، صفحات پشتیبان و تقویتکنندهها را تعریف میکند.
درست انجام دادن این جزئیات در کارخانه، اصلاحات پرهزینه در محل اجرا را جلوگیری میکند. مجموعهای تمیز از نقشههای ساخت، پلی بین نیت طراحی و سازهای است که واقعاً ایستاده و پابرجا میماند. نقشههای کارگاهی همچنین بهطور مستقیم به دستگاههای CNC تغذیه میشوند؛ بنابراین خطای تایپ انسانی کاهش یافته و تکرارپذیری در کل دوره تولید افزایش مییابد.
فولاد سازهای پیشساخته دقت خود را در میز برش کسب میکند. دستگاههای پلاسما و لیزر کنترلشده توسط کامپیوتر (سیانسی) مختصات مدل را دنبال کرده و صفحات و پروفیلها را با دقت میلیمتری برش میزنند. سپس جوشکاری رباتیک بخشهای ساختهشده را با نفوذ یکنواخت و پاشش حداقلی به هم متصل میکند. در مقایسه با جوشکاری دستی در محل، محیط کارخانهای دما، گاز محافظ و انطباق قطعات را کنترل میکند که این امر کیفیت اتصالات را افزایش میدهد.
کیفیت تأیید میشود، نه فرض میشود. بررسیهای ابعادی، آزمونهای جوش با روشهای اولتراسونیک و مغناطیسی (UT/MT) و گواهیهای مواد مطابق با رویه استاندارد کیفیت جوشکاری ایزو ۳۸۳۴ و استانداردهای اجرایی ان ۱۰۹۰ انجام میشوند. صفحات Q355B و Q355D بر اساس مقاومت تسلیم و شکلپذیری در دمای پایین انتخاب میشوند که این انتخاب بستگی به آبوهوایی دارد که ساختمان در آن قرار خواهد گرفت. این انضباط است که بسته صادراتی مورد تأیید را از یک بسته ساختهشده بدون ضوابط مشخص جدا میکند.
برای فولاد سازهای پیشساخته که در معرض رطوبت، نمک یا اتمسفرهای صنعتی قرار میگیرد، آمادهسازی سطح و پوششدهی عمر خدماتی را تعیین میکند. گالوانیزهکردن غوطهوری گرم یا پوششدهی با برگههای شیشهای، اعضای سازه را در برابر خوردگی محافظت میکند. برای انبارهای سرد و تأسیسات مجاور غذا، سیستم پوششدهی بهگونهای مشخص میشود که در برابر رطوبت مưngان و مواد شوینده مقاومت داشته باشد. یک برنامهٔ مناسب پوششدهی عمر خدماتی را افزایش داده و فراوانی نگهداری را کاهش میدهد.
پوشش قبل از بستهبندی از نظر ضخامت و چسبندگی بازرسی میشود. رنگِ ناموجود یا نازک روی سطحی که در حین نصب پنهان میماند، سالها بعد نقطهای برای شروع زنگزدگی خواهد بود؛ بنابراین کنترل کیفیت کارخانه همهٔ دفعات تولید را ثبت میکند. طراحان باید هنگام مقایسهٔ پیشنهادات، استاندارد پوشش و گزارش ضخامت لایهٔ خشک را درخواست کنند، زیرا این گزارش نشان میدهد که آیا محافظت اعلامشده واقعاً اعمال شده است یا خیر.
پروژهای که طراحی و ساخت آن بهخوبی انجام شده، بارگیری کانتینر را از مرحله جزئیاتبندی برنامهریزی میکند. اعضای سازه بهگونهای تراز و برچسبگذاری و بستهبندی میشوند که ترتیب پیچکشی در محل نصب با ترتیب تحویل کالا هماهنگ باشد. بستهبندی صحیح زمان انتظار جرثقیل را کاهش داده و از تأخیر در نصب کل قاب فولادی ناشی از فقدان یک اتصال جلوگیری میکند. اسناد همچنان مهماند که فولاد: علامتگذاری سیای، اعلامیه استاندارد اِن ۱۰۹۰، شواهد سیستم ایزو ۹۰۰۱ و گواهیهای کارخانهای همراه محموله ارسال میشوند.
مقاصدی که قوانین ورود سختگیرانهای دارند، این اسناد را انتظار دارند؛ بدون آنها حتی یک ساختمان مطابق با استانداردها نیز ممکن است در بندر متوقف بماند. خریداران باید مجموعه اسناد را در مرحله انعقاد قرارداد، نه پس از بارگیری، تأیید کنند. برنامهریزی زودهنگام اسناد همچنین به کارگزاران گمرکی کمک میکند تا بار را پیشاز ورود کشتی تأیید کنند و زمان لازم برای انتقال محموله از لحظه رسیدن کشتی تا تحویل در محل را کوتاه سازند.
از آنجا که فولاد سازهای پیشساخته از پیش برشخورده و سوراخکاریشده تحویل داده میشود، نصب آن طبق منطق مونتاژ مدل انجام میگیرد و نیازی به اصلاحاتی در محل نیست. کارگران قابهای اصلی را بلند کرده، آنها را عمود میکنند و سپس پیچهای با استحکام بالا با درجهی استاندارد ۱۰٫۹S را تا گشتاور مشخصشده تنظیم میکنند. اعضای فرعی مانند پورلینها، گیرتها و عضوهای پایدارکننده نیز بهصورت منظم و در ترتیب دقیقی نصب میشوند. از آنجا که سوراخها دقیقاً مطابق با یکدیگر برشخوردهاند، ترازبندی سریع انجام میشود و عملیات گشادکردن سوراخ بسیار نادر است.
در بررسی نهایی، عمودبودن سازه، کشش پیچها و وضعیت پوشش بررسی میشوند. تأمینکنندهی حرفهای، گزارش بازرسی و علامتهای اجرایی نهایی را ارائه میدهد. این سند اداری، گسترشهای آینده، بیمه و فروش مجدد را تسهیل میکند و به مالک اطمینان میدهد که سازه دقیقاً مطابق طرح اولیه ساخته شده و در برابر مدل تأییدشده مورد ارزیابی قرار گرفته است.
یک فرآوردهکننده دانه در شمال شرق چین نیازمند یک مجتمع انبارداری با ظرفیت ۱۲۰۰۰ تن بود که باید در یک پنجره زمانی فصلی بسیار محدود ساخته میشد. چالش، از نظر بیان ساده بود اما حلکردن آن دشوار میبود: ساختن سالنی بدون تکیهگاه میانی که بتواند بارهای ناشی از فشار دانهها، گرد و غبار و زمستانهای زیر صفر را تحمل کند و پیش از برداشت محصول بهصورت عملیاتی درآید.
بسته فولادی سازهای از پیش ساختهشده که تحویل داده شد، بر پایه قاب دروازهای با اعضای Q355D و مهاربندی گالوانیزه بهروش غوطهوری گرم طراحی و ساخته شد. هماهنگی مدلسازی اطلاعات ساختمانی (BIM) محل بازشوها برای سیستمهای انتقال دانه و تهویه را بدون تداخل با تراسه سقف تعیین کرد. جوشکاری رباتیک و کنترل کیفیت مطابق استاندارد EN 1090، نقصهای اجرایی در محل را تقریباً به صفر رساند و گروه نصب با پیچومهره، قاب سازهای را در عرض چند هفته — نه چند ماه — کامل کرد.
نتیجه قابل اندازهگیری بود. مجتمع انبارداری در زمان تعیینشده برای برداشت محصول آماده بهرهبرداری شد، بارهای ناشی از فشار دانهها توسط قاب سازهای جذب شد و سیستم گالوانیزه بدون رخدادن زودهنگام زنگزدگی، رطوبت محیطی را تحمل کرد. صاحب پروژه مجموعهای کامل از گواهیها را دریافت کرد که زمانبندی پرریسک پروژه را به داراییای عملیاتی، مطابق با الزامات و با پایهای مستند برای نگهداری تبدیل کرد.
فولاد سازهای پیشساخته، طراحی و ساخت را به یک فرآیند کنترلشده و ردیابیپذیر تبدیل میکند. از هماهنگی مدل اطلاعات ساختمان (BIM) تا برش با ماشینهای کنترل عددی (CNC)، جوشکاری رباتیک، پوششدهی و مونتاژ با پیچ و مهره، هر مرحله بر اساس استانداردهای بینالمللی تأیید میشود. خریدارانی که مواد گواهیشده را مشخص میکنند، سوابق بازرسی را درخواست مینمایند و برنامهریزی لجستیک را از ابتدا انجام میدهند، تحویل سریعتری دریافت کرده و سازهای پایدار و با دوام میسازند.
سازههای فولادی پیشساخته برای چه کاربردهایی استفاده میشوند؟
پاسخ: فولاد سازهای پیشساخته در انبارها، کارخانهها، مراکز لجستیک، سردخانهها و تأسیسات ذخیرهسازی غلات به کار میرود. اعضای ساختهشده در کارگاه آمادهٔ مونتاژ با پیچ و مهره وارد میشوند که این امر سرعت نصب را افزایش داده و دقت را بهبود میبخشد. این سیستم برای سالنها و ساختمانهای دارای دهانههای بلند و نیازمند گسترش آینده مناسب است. انتخاب نوع سازه بستگی به بار واردشده، شرایط اقلیمی و نیاز به پوشش دارد. انطباق با استانداردهای EN 1090 و ISO 3834 تضمین میکند که بستهٔ ارائهشده انتظارات اروپایی از اجرای سازه و کیفیت جوشکاری را برای پروژههای صادراتی برآورده میکند.
فولاد پیشساخته پیش از ساخت چگونه مدلسازی میشود؟
پاسخ: سازه بهصورت یک مدل هماهنگشدهٔ BIM ساخته میشود که در آن قاب، پوشش و تأسیسات همگی در یک پروندهٔ مشترک قرار دارند. تضادها بهصورت دیجیتالی رفع میشوند و هر عضو شمارهای برای نشانهگذاری دریافت میکند که به بارها و ابعاد مربوط است. مدلهای تأییدشده، فایلهای CNC و نقشههای اجرایی را تولید میکنند؛ بنابراین جوشکار دقیقاً همان چیزی را میخواند که مهندس تأیید کرده است. این ارتباط طراحی–ساخت، خرید، ساخت و نصب را هماهنگ نگه میدارد و از انجام اصلاحات پرهزینهٔ محلی ناشی از ناسازگاری اطلاعات جلوگیری میکند.
کدام استانداردها بر سازههای فولادی صادراتی اعمال میشوند؟
پاسخ: بستههای صادراتی معمولاً با استانداردهای EN 1090 برای اجرای سازهها، ISO 3834 برای کیفیت جوشکاری، ISO 9001 برای سیستم مدیریت کیفیت همراه با نشان CE تهیه میشوند. برای پروژههای آمریکای شمالی ممکن است مراجع AISC یا MBMA نیز اعمال شوند. خریداران باید اعلام عملکرد و گواهیهای کارخانهای را درخواست کنند. این اسناد، انطباق درجهٔ فولاد، رویهٔ جوشکاری و پوشش با الزامات نظارتی و ایمنی مقصد را پیش از خروج محموله از کارخانه اثبات میکنند.
چرا کنترل کیفیت در کارخانه از جوشکاری در محل بهتر است؟
پاسخ: کنترل کیفیت کارخانه، دما، انطباق قطعات، گاز محافظ و بازرسی را در محیطی پایدار انجام میدهد و این امر سازگانی اتصالات را افزایش میدهد. جوشکاری رباتیک و بازرسیهای آزمون غیرمخرب (UT/MT) طبق استانداردهای ISO 3834 و EN 1090 انجام میشوند که سایتهای باز بهسادگی نمیتوانند چنین انضباطی را تأمین کنند. نقصها قبل از ارسال محصول، نه پس از نصب قاب، شناسایی میشوند. نتیجه این است که تعمیرات در محل کاهش مییابد، نصب با پیچ و مهره سریعتر انجام میشود و سندی قابلاعتماد برای پذیرش، بیمه و کارهای گسترش بعدی سازه فراهم میشود.
پوشش را برای سایتهای مرطوب چگونه باید مشخص کرد؟
پاسخ: سایتهای مرطوب یا ساحلی نیازمند سیستم پوششی هستند که با نوع اتمسفر منطقه سازگان داشته باشند، مانند گالوانیزهکاری غوطهوری گرم یا پوشش شیشهای لایهای. طراح ضخامت فیلم خشک را تعیین میکند و گزارش بازرسی را درخواست مینماید. ساختمانهای تولید غذا و انبارهای سرد نیازمند پوششهایی هستند که در برابر رطوبت تقطیری و مواد شوینده مقاوم باشند. ضخامت و چسبندگی پوشش را در کارخانه تأیید کنید، زیرا رنگ نازک روی سطح پنهان نقطهای برای زنگزدگی میشود که عمر مفید قاب فولادی را کوتاه میکند.

2026/10/26
طراحی سازه فولادی انبار-کارگاه را با تقسیمبندی هوشمندانهتر، جریان کار بهینه، ارتفاع روشن مناسب، تجهیزات بالابر، ایمنی در برابر آتش و امکان گسترش در نظر بگیرید.

2026/10/26
طراحی یک سازه فولادی برای انبار سرد را با در نظر گرفتن عایقبندی، کنترل بخار، شکستهای حرارتی، اتصالات سیستمهای تبرید و جزئیات مقاوم در برابر خوردگی انجام دهید.

2026/10/26
طراحی یک سازهی فولادی کشاورزی را برنامهریزی کنید که از انبار ماشینآلات تا فضای انبارداری و مرکز لجستیک مزرعه گسترش یافته و مراحل عملی طراحی و تأمین آن را شامل شود.

2026/10/26
برنامهریزی سازههای فولادی برای پرورش دام با تمرکز بر رفاه حیوانات، مقاومت در برابر خوردگی، ملاحظات آتشنشانی و تصمیمگیریهای کارآمد از طراحی تا تحویل.

2026/10/26
طراحی سازههای فولادی برای هواپیما در سالنهای نگهداری و تأسیسات پشتیبانی با راهنمایی در مورد بارها، خوردگی، آتشسوزی، استاندارد EN 1090 و مراحل تحویل.

2026/10/26
سازهی فولادی مزرعهای را برای انبارداری کشاورزی انتخاب کنید و راهنمایی عملی دربارهی بارها، خوردگی، انطباق با استانداردها و برنامهریزی تحویل دریافت کنید.
