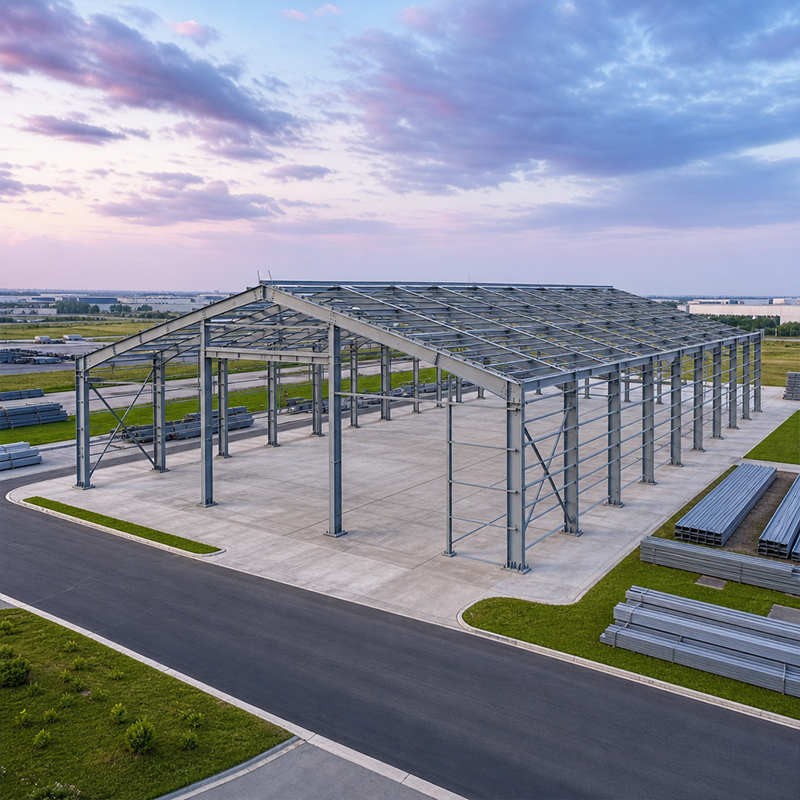
Bangunan keluli pra-bina telah mengubah cara kemudahan industri mencapai penyelesaian, dan keluli struktur pra-bina berada di pusat peralihan itu. Pengeluaran yang dikawal di kilang menukar bahagian mentah kepada anggota siap-untuk-diketebu, dihantar ke tapak untuk pemasangan pantas. Pendekatan ini mengurangkan kelewatan akibat cuaca, meningkatkan ketepatan dimensi, dan memendekkan laluan kritikal bagi gudang, loji, dan pusat logistik.
Fasa Rekabentuk dengan BIM dan Kolaborasi
Membina Model 3D
Keluli struktur prefab moden bermula sebagai model digital terkoordinasi, bukan sebagai tumpukan lukisan 2D. Platform BIM membolehkan struktur, pembalut, kren, dan perkhidmatan MEP berkongsi satu sumber kebenaran, jadi konflik diselesaikan di skrin, bukan di tapak. Satu model terkoordinasi juga menggerakkan pengambilan kuantiti, yang mengekalkan pengadaan dan fabrikasi selaras. Pemodelan awal mendedahkan konflik grid tiang, ruang bebas pintu, dan isu saliran bumbung sebelum keluli dipotong.
Model ini bukan sekadar visual. Beban, saiz anggota, dan jenis sambungan ditetapkan untuk setiap elemen, kemudian disemak terhadap kod rekabentuk. Apabila rangka portal merentangi 30 meter atau lebih, model ini menonjolkan zon sensitif pesongan dan membantu jurutera memilih keratan yang sesuai. Pembeli mendapat pandangan telus tentang bangunan sebelum sebarang plat ditempah.
Daripada Model kepada Lukisan Fabrikasi
Setiap anggota keluli struktur pra-fabrikasi menerima nombor tanda unik apabila model diluluskan, dan tanda-tanda tersebut mengiringi keluli melalui proses pemotongan, pengimpalan, dan pengecatan. Kebolehlacakannya inilah yang menjadikan alur kerja rekabentuk-binaan boleh dipercayai: lukisan yang dibaca oleh tukang impal sesuai dengan model yang diluluskan oleh jurutera. Proses perincian juga menentukan lubang bolt, plat gusset, dan pelat pengukuhan.
Mendapatkan butiran ini betul di kilang mengelakkan kerja semula yang mahal di tapak. Satu set lukisan pembuatan yang bersih merupakan jambatan antara niat rekabentuk dan struktur yang benar-benar berdiri. Lukisan bengkel juga memasukkan data terus ke mesin CNC, maka ralat transkripsi manusia berkurangan dan kebolehulangan meningkat sepanjang keseluruhan proses pengeluaran.
Pembuatan Kilang dan Kawalan Kualiti
Pemotongan CNC dan kimpalan robotik
Keluli struktur pra-binaan memperoleh ketepatannya di katil pemotongan. Mesin plasma dan laser CNC mengikuti koordinat model untuk memotong plat dan profil dengan toleransi milimeter. Pengelasan robotik kemudian menyambung bahagian yang dibina dengan penetrasi yang konsisten dan percikan yang minimum. Berbandingkan dengan pengelasan manual di tapak, persekitaran kilang mengawal suhu, gas pelindung, dan penyesuaian kekemasan, yang meningkatkan kualiti sambungan.
Kualiti disahkan, bukan diandaikan. Semakan dimensi, ujian ultrasonik/magnetik (UT/MT) pada sambungan kimpalan, serta sijil bahan mengikut amalan kualiti kimpalan ISO 3834 dan piawaian pelaksanaan EN 1090. Plat Q355B dan Q355D dipilih berdasarkan kekuatan hasil dan ketahanan terhadap suhu rendah, bergantung kepada iklim yang akan dihadapi bangunan tersebut. Disiplin inilah yang membezakan pakej eksport bersijil daripada pakej yang dibina secara longgar.
Pembalutan dan Pencegahan Kakisan
Bagi keluli struktur pra-fabrikasi yang terdedah kepada kelembapan, garam atau atmosfera industri, persiapan permukaan dan pelapisan menentukan jangka hayat perkhidmatan. Galvanisasi celup panas atau pelapisan serpihan kaca melindungi anggota daripada kakisan. Bagi storan sejuk dan kemudahan berdekatan dengan makanan, sistem pelapisan ditetapkan untuk tahan kondensasi dan bahan kimia pembersih. Jadual pelapisan yang sesuai memperpanjang jangka hayat perkhidmatan dan mengurangkan kekerapan penyelenggaraan.
Pelapisan diperiksa dari segi ketebalan dan lekatan sebelum pembungkusan. Cat yang hilang atau nipis pada permukaan tersembunyi boleh menjadi titik permulaan karat beberapa tahun kemudian, maka kawalan kualiti kilang merekod setiap kelompok. Pihak yang menetapkan spesifikasi patut meminta piawaian pelapisan dan laporan ketebalan lapisan kering apabila membandingkan tawaran, kerana laporan ini mendedahkan sama ada perlindungan yang dinyatakan benar-benar telah diaplikasikan.
Penghantaran, Pemasangan dan Nilai Pembeli
Pembungkusan dan Logistik untuk Eksport
Projek reka bentuk dan binaan yang diuruskan dengan baik merancang muatan kontena seawal perincian. Ahli-ahli dibuat dalam bentuk bersarang, dilabel, dan dibungkus supaya urutan pemasangan bolt di tapak sepadan dengan turutan penghantaran. Pembungkusan yang betul mengurangkan masa tunggu kren dan mengelakkan kelengkapan sambungan yang hilang yang boleh menangguhkan keseluruhan rangka keluli. Dokumen sama pentingnya dengan keluli: penandaan CE, deklarasi EN 1090, bukti sistem ISO 9001, dan sijil kilang disertakan bersama penghantaran.
Destinasi dengan peraturan import ketat mengharapkan dokumen ini; tanpa dokumen ini, bangunan yang mematuhi piawaian pun masih boleh terperangkap di pelabuhan. Pembeli harus mengesahkan set dokumen semasa peringkat kontrak, bukan selepas muatan dimuatkan. Perancangan dokumen seawal mungkin juga membantu ejen cukai memproses kelulusan awal kargo dan memendekkan masa dari ketibaan kapal hingga penghantaran ke tapak.
Pemasangan Bolt di Tapak dan Penerimaan
Kerana keluli struktur pra-fabrikasi tiba dalam keadaan telah dipotong dan dilubangkan terlebih dahulu, pemasangan mengikuti logik pemasangan model tanpa sebarang ubahsuai di tapak. Pasukan kerja mengangkat kerangka utama, memastikan kedudukannya tegak, kemudian mengetatkan bolt berkekuatan tinggi gred 10.9S mengikut daya kilas yang ditetapkan. Anggota sekunder seperti purlin, girt, dan sistem sokongan dipasang mengikut turutan yang tersusun. Memandangkan lubang-lubang tersebut dipotong secara tepat untuk sepadan, proses pelarasan menjadi cepat dan pembesaran lubang (reaming) jarang diperlukan.
Pemeriksaan akhir menilai ketegakan, ketegangan bolt, dan keadaan lapisan pelindung. Pembekal profesional menyediakan rekod pemeriksaan serta tanda-tanda ‘as-built’. Dokumen ini menyokong perluasan masa depan, insurans, dan jual semula, memberikan keyakinan kepada pemilik bahawa struktur dibina mengikut rekabentuk asal dan disahkan berdasarkan model yang diluluskan.
Senario Projek Sebenar
Kes Loji Penyimpanan Bijirin
Seorang pemproses bijirin di timur laut China memerlukan sebuah loji penyimpanan berkapasiti 12,000 tan dalam tempoh musiman yang ketat. Cabarannya mudah dinyatakan tetapi sukar diselesaikan: membina sebuah bangunan tanpa tiang dalaman yang mampu menahan beban tolakan bijirin, habuk, dan musim sejuk di bawah sifar darjah Celsius, kemudian menyerahkannya sebelum musim menuai.
Pakej keluli struktur pra-fabrikasi yang diserahkan dibina berdasarkan kerangka portal dengan anggota Q355D dan pengikat bergalvani celup panas. Koordinasi BIM menentukan kedudukan bukaan untuk sistem penghantaran dan pengudaraan tanpa mengganggu kekuda bumbung. Pengelasan robotik dan kawalan kualiti EN 1090 mengurangkan cacat di tapak kerja hingga hampir sifar, manakala pasukan pemasangan bolt menyelesaikan pemasangan kerangka dalam beberapa minggu, bukan beberapa bulan.
Kesan hasilnya boleh diukur. Loji tersebut siap tepat pada masa musim menuai, beban tolakan bijirin diserap sepenuhnya oleh kerangka, dan sistem bergalvani menangani kelembapan tanpa berkarat awal. Pemilik menerima satu set penuh sijil, menjadikan jadual yang berisiko kepada aset siap serah yang mematuhi peraturan serta garis dasar penyelenggaraan yang didokumenkan.
Ringkasan
Keluli struktur pra-kilang mengubah rekabentuk dan pembinaan kepada satu proses yang terkawal dan boleh dilacak. Daripada penyelarasan BIM hingga pemotongan CNC, pengimpalan robotik, pelapisan, dan pemasangan skru, setiap langkah disahkan mengikut piawaian antarabangsa. Pembeli yang menetapkan bahan bersijil, meminta rekod pemeriksaan, dan merancang logistik lebih awal akan mendapat penghantaran lebih cepat serta struktur yang tahan lama.
Soalan Lazim
Soalan
Untuk apakah struktur keluli pra-kilang digunakan?
Jawapan: Keluli struktur pra-kilang digunakan dalam gudang, kilang, pusat logistik, storan sejuk, dan kemudahan pengumpulan bijirin. Komponen yang dibuat di bengkel tiba dalam keadaan sedia dipasang dengan skru, mempercepat proses pemasangan dan meningkatkan ketepatan. Sistem ini sesuai untuk dewan dan bangunan berjarak rentang panjang serta memerlukan pengembangan pada masa hadapan. Pemilihan bergantung kepada beban, iklim, dan keperluan pelapisan. Pematuhan EN 1090 dan ISO 3834 mengesahkan bahawa pakej ini memenuhi jangkaan Eropah dari segi pelaksanaan dan kualiti pengimpalan untuk projek eksport.
Soalan
Bagaimanakah keluli pra-kilang dimodelkan sebelum fabrikasi?
Jawapan: Struktur ini dibina sebagai model BIM terkoordinasi di mana rangka, pembalut dan perkhidmatan berkongsi satu fail. Pertembungan diselesaikan secara digital, dan setiap anggota menerima nombor tanda yang dikaitkan dengan beban dan saiz. Model yang diluluskan menjana fail CNC dan lukisan bengkel, jadi tukang kimpal membaca tepat apa yang telah diluluskan oleh jurutera. Pautan rekabentuk–binaan ini mengekalkan pengadaan, fabrikasi dan pemasangan selaras, serta mengelakkan kerja semula mahal di tapak akibat maklumat yang tidak sepadan.
Soalan
Standard manakah yang terpakai bagi struktur keluli yang dieksport?
Jawapan: Pakej eksport biasanya mengikut EN 1090 untuk pelaksanaan, ISO 3834 untuk kualiti kimpalan, ISO 9001 untuk sistem pengurusan, serta mempunyai tanda CE. Rujukan AISC atau MBMA mungkin digunakan untuk projek di Amerika Utara. Pembeli harus meminta deklarasi prestasi dan sijil kilang. Dokumen-dokumen ini membuktikan gred keluli, prosedur kimpalan dan salutan memenuhi keperluan peraturan dan keselamatan destinasi sebelum penghantaran meninggalkan kilang.
Soalan
Mengapa QC kilang lebih baik daripada kimpalan di tapak?
Jawapan: Kawalan QC kilang mengawal suhu, pemasangan, gas pelindung, dan pemeriksaan dalam persekitaran yang stabil, meningkatkan kekonsistenan sambungan. Pengimpalan robotik dan pemeriksaan UT/MT mengikut disiplin ISO 3834 dan EN 1090 yang sukar dicapai di tapak terbuka. Kecacatan dikesan sebelum penghantaran, bukan selepas kerangka dimuatkan. Hasilnya ialah kurang baiki di tapak, pemasangan bolt lebih pantas, dan rekod yang boleh disahkan untuk menyokong penerimaan, insurans, dan kerja pengembangan struktur pada masa hadapan.
Soalan
Bagaimanakah lapisan hendaklah dispesifikasikan untuk tapak lembap?
Jawapan: Tapak lembap atau tepi laut memerlukan sistem lapisan yang sesuai dengan atmosfera, seperti galvanisasi celup panas atau lapisan serpihan kaca. Pihak yang menspesifikasikan menetapkan ketebalan lapisan kering dan meminta laporan pemeriksaan. Bangunan makanan dan stor sejuk memerlukan lapisan yang tahan kondensasi dan bahan pembersih. Sahkan ketebalan dan lekatan di kilang, kerana cat nipis pada permukaan tersembunyi menjadi titik karat yang memendekkan jangka hayat kerangka keluli.

 EN