 EN
Struktur Baja Gudang-Bengkel: Desain Serba-Guna
2026/10/26
Rencanakan struktur baja gudang-bengkel dengan zonasi yang lebih cerdas, alur kerja, ketinggian bebas, derek, ketentuan kebakaran, dan pertimbangan ekspansi.

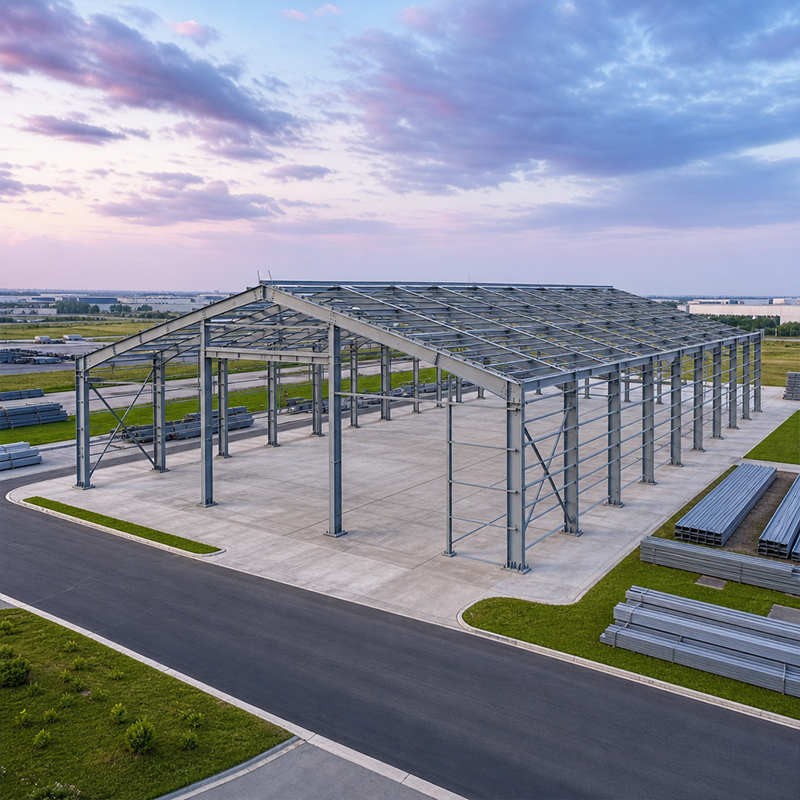
Bangunan baja prefabrikasi telah mengubah cara fasilitas industri menyelesaikan pembangunannya, dan baja struktural prefabrikasi berada di pusat perubahan tersebut. Produksi terkendali di pabrik mengubah profil mentah menjadi komponen siap pasang dengan baut, lalu dikirim ke lokasi untuk perakitan cepat. Pendekatan ini mengurangi keterlambatan akibat cuaca, meningkatkan ketepatan dimensi, serta memperpendek jalur kritis bagi gudang, pabrik, dan pusat logistik.
Baja struktural prefabrikasi modern dimulai dari model digital terkoordinasi, bukan dari tumpukan gambar 2D. Platform BIM memungkinkan struktur, pelapis bangunan, derek, serta layanan MEP berbagi satu sumber kebenaran, sehingga tabrakan diselesaikan di layar alih-alih di lokasi. Satu model terkoordinasi juga menghasilkan perhitungan kuantitas (quantity take-off), yang menjaga pengadaan dan fabrikasi selaras. Pemodelan dini mengungkap konflik pada pola kolom, jarak bebas pintu, serta masalah drainase atap sebelum baja dipotong.
Model ini bukan sekadar visual. Beban, ukuran elemen struktural, dan jenis sambungan ditetapkan untuk setiap komponen, lalu diverifikasi sesuai dengan kode desain. Ketika rangka portal membentang 30 meter atau lebih, model menyoroti zona yang sensitif terhadap lendutan dan membantu insinyur memilih profil yang tepat. Pembeli memperoleh pandangan transparan terhadap bangunan sebelum satu pelat pun dipesan.
Setiap elemen baja struktural pra-fabrikasi menerima nomor tanda unik begitu model disetujui, dan tanda-tanda tersebut mengikuti baja selama proses pemotongan, pengelasan, dan pengecatan. Keterlacakan inilah yang membuat alur kerja desain–konstruksi andal: gambar yang dibaca tukang las sesuai dengan model yang telah disetujui insinyur. Proses detailing juga menentukan lubang baut, pelat pengaku (gusset plates), serta penegar (stiffeners).
Menghasilkan detail-detail ini secara tepat di pabrik mencegah pekerjaan ulang yang mahal di lokasi. Satu set gambar fabrikasi yang rapi merupakan jembatan antara maksud desain dan struktur yang benar-benar berdiri kokoh. Gambar bengkel (shop drawings) juga langsung menggerakkan mesin CNC, sehingga kesalahan transkripsi manusia berkurang dan tingkat pengulangan (repeatability) meningkat sepanjang seluruh proses produksi.
Baja struktural prefabrikasi mencapai ketepatannya di meja pemotongan. Mesin plasma dan laser CNC mengikuti koordinat model untuk memotong pelat dan profil dengan toleransi dalam hitungan milimeter. Pengelasan robotik kemudian menyambungkan bagian-bagian yang dirangkai dengan penetrasi yang konsisten dan percikan (spatter) minimal. Dibandingkan dengan pengelasan manual di lokasi, lingkungan pabrik mengendalikan suhu, gas pelindung (shielding gas), dan presisi penyambungan (fit-up), sehingga meningkatkan kualitas sambungan.
Kualitas diverifikasi, bukan diasumsikan. Pemeriksaan dimensi, uji ultrasonik/magnetik (UT/MT) pada las, serta sertifikat bahan mengikuti praktik kualitas pengelasan ISO 3834 dan standar pelaksanaan EN 1090. Pelat Q355B dan Q355D dipilih berdasarkan kekuatan luluh (yield strength) dan ketangguhan pada suhu rendah, tergantung iklim yang akan dihadapi bangunan tersebut. Disiplin semacam inilah yang membedakan paket ekspor bersertifikat dari paket yang dirangkai secara longgar.
Untuk baja struktural pracetak yang terpapar kelembapan, garam, atau atmosfer industri, persiapan permukaan dan pelapisan menentukan masa pakai layanan. Galvanisasi celup panas atau pelapisan serpih kaca melindungi elemen dari korosi. Untuk fasilitas penyimpanan dingin dan fasilitas yang berdekatan dengan makanan, sistem pelapisan ditentukan agar tahan terhadap kondensasi dan bahan kimia pembersih. Jadwal pelapisan yang tepat memperpanjang masa pakai layanan serta mengurangi frekuensi perawatan.
Pelapisan diperiksa ketebalan dan daya rekatnya sebelum pengepakan. Cat yang hilang atau terlalu tipis pada sisi tersembunyi dapat menjadi titik awal karat bertahun-tahun kemudian, sehingga pengendalian mutu di pabrik mencatat setiap batch. Pihak yang menetapkan spesifikasi harus meminta standar pelapisan dan laporan ketebalan lapisan kering saat membandingkan penawaran, karena laporan tersebut mengungkapkan apakah perlindungan yang dinyatakan benar-benar telah diaplikasikan.
Proyek desain dan konstruksi yang dikelola dengan baik merencanakan pemuatan kontainer sejak tahap perincian. Komponen-komponen dirangkai, diberi label, dan dikemas sedemikian rupa sehingga urutan pemasangan baut di lokasi sesuai dengan urutan pengiriman. Pengemasan yang tepat mengurangi waktu tunggu derek dan mencegah keterlambatan seluruh rangka baja akibat sambungan yang hilang. Dokumen sama pentingnya dengan baja: penandaan CE, deklarasi EN 1090, bukti sistem ISO 9001, serta sertifikat pabrik baja ikut dikirim bersama muatan.
Negara tujuan dengan aturan impor ketat mengharapkan dokumen-dokumen ini; tanpa dokumen tersebut, bangunan yang memenuhi standar pun tetap bisa terhenti di pelabuhan. Pembeli harus memastikan kelengkapan dokumen pada tahap kontrak, bukan setelah pemuatan. Perencanaan dokumen sejak dini juga membantu broker bea cukai melakukan pra-pembersihan muatan dan memperpendek waktu dari kedatangan kapal hingga pengiriman ke lokasi.
Karena baja struktural pracetak tiba dalam kondisi sudah dipotong dan dilubangi sebelumnya, pemasangan mengikuti logika perakitan model tanpa modifikasi di lokasi. Tim mengangkat rangka utama, memastikan kedudukannya tegak lurus, lalu mengencangkan baut berkekuatan tinggi kelas 10.9S sesuai momen torsi yang ditentukan. Elemen sekunder seperti purlin, girt, dan bracing dipasang secara berurutan dan teratur. Karena lubang-lubangnya telah dipotong agar saling cocok, proses penyelarasan berlangsung cepat dan pembesaran lubang (reaming) sangat jarang diperlukan.
Pemeriksaan akhir mencakup ketegaklurusan, ketegangan baut, serta kondisi lapisan pelindung. Pemasok profesional menyediakan catatan inspeksi dan tanda-tanda as-built. Dokumentasi tertulis ini mendukung ekspansi di masa depan, klaim asuransi, serta penjualan kembali, sehingga pemilik dapat yakin bahwa struktur dibangun sesuai desain dan diverifikasi terhadap model yang telah disetujui.
Seorang pengolah biji-bijian di Tiongkok timur laut membutuhkan pabrik penyimpanan berkapasitas 12.000 ton dalam jendela musiman yang sangat ketat. Tantangannya sederhana untuk diungkapkan namun sulit dipecahkan: membangun gedung bentang bebas yang tahan terhadap beban dorong biji-bijian, debu, dan musim dingin di bawah nol derajat Celsius, lalu menyelesaikannya sebelum masa panen.
Paket baja struktural pra-fabrikasi yang dikirimkan didesain berdasarkan rangka portal dengan elemen Q355D dan pengaku berlapis seng secara hot-dip galvanis. Koordinasi BIM menempatkan bukaan konveyor dan ventilasi tanpa menimbulkan benturan dengan rangka atap. Pengelasan robotik dan pengendalian mutu EN 1090 mengurangi cacat di lokasi hingga mendekati nol, sedangkan tim pemasangan baut menyelesaikan pemasangan rangka dalam hitungan minggu, bukan bulan.
Hasilnya terukur. Pabrik tersebut selesai tepat waktu menjelang masa panen, beban dorong biji-bijian diserap sepenuhnya oleh rangka, dan sistem galvanis mampu menahan kelembapan tanpa munculnya karat dini. Pemilik menerima paket sertifikat lengkap, sehingga jadwal berisiko berhasil diubah menjadi aset yang terwujud, sesuai standar, serta dilengkapi basis dokumentasi perawatan.
Baja struktural prefabrikasi mengubah desain dan konstruksi menjadi satu proses terkendali dan dapat dilacak. Mulai dari koordinasi BIM hingga pemotongan CNC, pengelasan robotik, pelapisan, dan pemasangan baut—setiap tahap diverifikasi sesuai standar internasional. Pembeli yang menetapkan material bersertifikat, meminta catatan inspeksi, serta merencanakan logistik sejak dini akan memperoleh pengiriman lebih cepat dan struktur yang tahan lama.
Untuk apa struktur baja prefabrikasi digunakan?
Jawaban: Baja struktural prefabrikasi diterapkan pada gudang, pabrik, pusat logistik, penyimpanan dingin, dan fasilitas penyangga biji-bijian. Komponen yang dibuat di bengkel tiba dalam kondisi siap dipasang dengan baut, sehingga mempercepat pemasangan dan meningkatkan ketepatan. Sistem ini cocok untuk gedung berbentang panjang maupun bangunan yang memerlukan ekspansi di masa depan. Pemilihan bergantung pada beban, iklim, dan kebutuhan pelapisan. Kepatuhan terhadap EN 1090 dan ISO 3834 menegaskan bahwa paket memenuhi harapan eksekusi Eropa dan kualitas pengelasan untuk proyek ekspor.
Bagaimana baja prefabrikasi dimodelkan sebelum fabrikasi?
Jawaban: Struktur dibangun sebagai model BIM terkoordinasi di mana rangka, pelapis, dan instalasi teknis berbagi satu berkas. Tabrakan diselesaikan secara digital, dan setiap elemen menerima nomor tanda yang terhubung dengan beban serta dimensinya. Model yang disetujui menghasilkan berkas CNC dan gambar kerja, sehingga tukang las membaca secara tepat apa yang telah disetujui oleh insinyur. Hubungan desain–konstruksi ini menjaga keselarasan antara pengadaan, fabrikasi, dan pemasangan, serta mencegah pemborosan akibat perbaikan di lokasi karena ketidaksesuaian informasi.
Standar mana yang berlaku untuk struktur baja yang diekspor?
Jawaban: Paket ekspor umumnya mengacu pada EN 1090 untuk pelaksanaan, ISO 3834 untuk kualitas pengelasan, ISO 9001 untuk sistem manajemen, serta dilengkapi penandaan CE. Referensi AISC atau MBMA dapat berlaku untuk proyek di Amerika Utara. Pembeli sebaiknya meminta deklarasi kinerja dan sertifikat pabrik. Dokumen-dokumen ini membuktikan bahwa mutu baja, prosedur pengelasan, dan lapisan pelindung memenuhi persyaratan regulasi serta keselamatan di negara tujuan sebelum pengiriman meninggalkan pabrik.
Mengapa pengendalian mutu di pabrik lebih baik daripada pengelasan di lapangan?
Jawaban: Pengendalian QC pabrik mengatur suhu, presisi perakitan, gas pelindung, dan inspeksi dalam lingkungan yang stabil, sehingga meningkatkan konsistensi sambungan. Pengelasan robotik dan pemeriksaan UT/MT mengikuti disiplin ISO 3834 dan EN 1090—yang sulit dicapai di lokasi konstruksi terbuka. Cacat terdeteksi sebelum pengiriman, bukan setelah rangka terpasang. Hasilnya: lebih sedikit perbaikan di lapangan, pemasangan baut lebih cepat, serta catatan terverifikasi yang mendukung penerimaan, asuransi, dan pekerjaan ekspansi struktural di masa depan.
Bagaimana spesifikasi pelapisan untuk lokasi lembap?
Jawaban: Lokasi lembap atau pesisir memerlukan sistem pelapisan yang sesuai dengan kondisi atmosfer, seperti galvanisasi celup panas atau pelapisan serpih kaca (glass flake coating). Pihak penentu spesifikasi menetapkan ketebalan lapisan kering (dry-film thickness) dan meminta laporan inspeksi. Bangunan pengolahan makanan dan ruang penyimpanan dingin memerlukan pelapisan yang tahan terhadap kondensasi serta bahan pembersih. Verifikasi ketebalan dan daya rekat dilakukan di pabrik, karena lapisan cat tipis pada permukaan tersembunyi dapat menjadi titik karat yang memperpendek masa pakai rangka baja.

2026/10/26
Rencanakan struktur baja gudang-bengkel dengan zonasi yang lebih cerdas, alur kerja, ketinggian bebas, derek, ketentuan kebakaran, dan pertimbangan ekspansi.

2026/10/26
Rencanakan struktur baja penyimpanan dingin dengan insulasi, pengendali uap, pemutus termal, antarmuka pendinginan, serta detail tahan korosi.

2026/10/26
Rencanakan struktur baja pertanian yang dapat diperluas dari gudang peralatan menjadi pusat penyimpanan dan logistik pertanian, dengan langkah-langkah desain dan pengadaan yang praktis.

2026/10/26
Rencanakan struktur baja untuk ternak guna menjamin kesejahteraan hewan, ketahanan terhadap korosi, pertimbangan kebakaran, serta pengambilan keputusan yang efisien dari tahap perancangan hingga pengiriman.

2026/10/26
Rencanakan struktur baja pesawat terbang untuk hanggar dan fasilitas pendukung dengan panduan mengenai beban, korosi, kebakaran, EN 1090, serta tonggak pengiriman.

2026/10/26
Pilih struktur baja pertanian untuk penyimpanan pertanian dengan panduan praktis mengenai beban, korosi, kepatuhan regulasi, serta perencanaan pengiriman.
