 EN
倉庫兼工場の鋼構造:二用途設計
2026/10/26
スマートなゾーニング、動線計画、天井高、クレーン設置、防火対策、将来的な拡張性を考慮した倉庫兼工場の鋼構造を計画します。

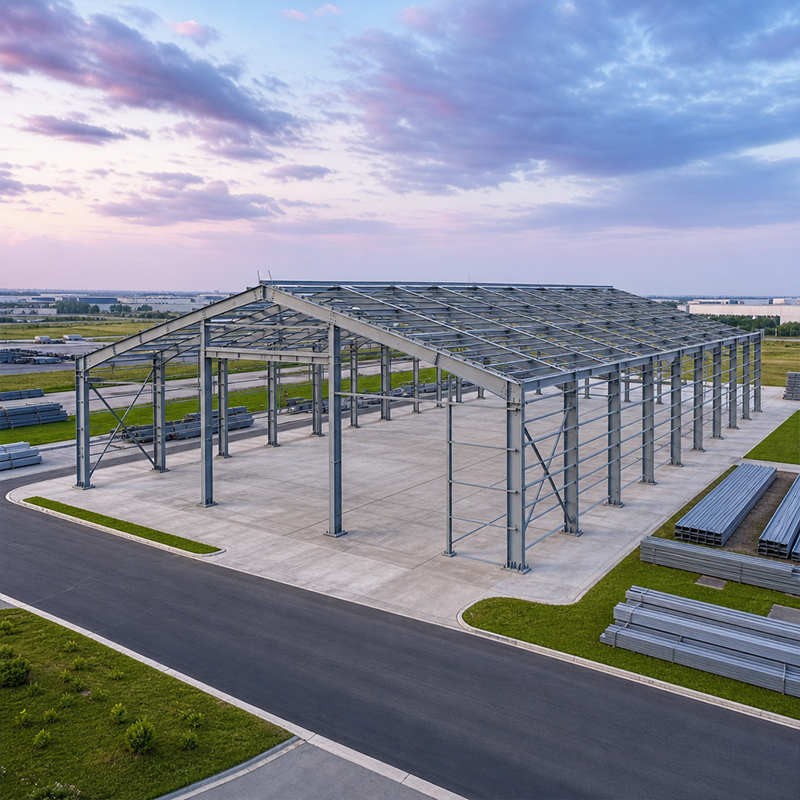
プレハブ鋼構造建築物は、産業施設の建設完了プロセスを大きく変革しました。その中心に位置するのが、プレファブ構造用鋼材です。工場での管理された生産により、原材料の鋼材断面が現場でボルト接合できる状態の部材へと加工され、迅速な現場組立が可能になります。この手法により、天候による工期遅延が抑えられ、寸法精度が向上し、倉庫、工場、物流センターなどの建設期間(クリティカルパス)が短縮されます。
現代のプレハブ構造用鋼材は、2次元図面の束ではなく、連携されたデジタルモデルからそのライフサイクルを始めます。BIMプラットフォームを活用すれば、構造体、外装材、クレーン、MEP設備(機械・電気・給排水)が共通の「唯一の真実の情報源」を共有できるため、現場ではなく画面上で干渉チェックを行い、問題を事前に解決できます。また、単一の連携モデルから数量算出も自動化されるため、調達と製造工程がスムーズに連動します。設計初期段階でのモデリングにより、柱の配置間隔の不整合、ドアの開口部確保、屋上排水の不具合など、鋼材の切断前に課題を明らかにできます。
このモデルは単なる視覚表現ではありません。すべての構成要素には荷重、部材サイズ、接合形式が割り当てられ、設計基準に照らして検証されます。例えば、ポータルフレームのスパンが30メートル以上の場合、モデルはたわみに敏感な部位を明示し、エンジニアが適切な断面形状を選定する際の判断を支援します。発注者は、一枚の鋼板も発注する前に、建物全体の透明性の高いイメージを得ることができます。
プレファブ構造用鋼材の各部材には、モデルが承認されると一意のマーク番号が割り当てられ、この番号は切断・溶接・塗装といった工程を通じて鋼材とともに追跡されます。このトレーサビリティこそが、設計から施工へとつながるワークフローを信頼可能なものにしています。つまり、溶接作業者が参照する図面は、エンジニアが承認した3Dモデルと完全に一致します。また、詳細設計ではボルト穴、補強板(ガセットプレート)、補強材(スティフナー)の配置も明確に定義されます。
こうした細部を工場段階で正確に仕上げておくことで、現場での高コストな再作業を未然に防げます。明瞭で整合性のある製作図面(ショップドローイング)こそが、設計者の意図と実際に立ち上がる構造物との間をつなぐ橋です。さらに、これらの図面はCNC工作機械に直接入力されるため、人為的な転記ミスが大幅に減少し、量産全体における再現性が向上します。
プレファブ構造用鋼材の精度は、切断作業台で確保されます。CNCプラズマ切断機およびレーザー切断機が3Dモデルの座標に従い、鋼板および形状鋼をミリメートル単位の公差で切断します。その後、ロボット溶接により組立部材を均一な溶け込み深さと最小限の飛散で接合します。現場での手作業溶接と比較して、工場内では温度、シールドガス、そして部材の組み付け精度が厳密に管理されるため、継手品質が向上します。
品質は「想定」ではなく、「検証」によって保証されます。寸法検査、溶接部の超音波探傷(UT)および磁粉探傷(MT)、ならびに材質証明書は、ISO 3834溶接品質基準およびEN 1090施工基準に準拠しています。Q355BおよびQ355D鋼板は、建物が設置される気候条件(特に低温耐性)に応じて、降伏強度および低温靭性を基準に選定されます。こうした厳格な品質管理こそが、認証済み輸出仕様と、適当に製作された仕様との決定的な違いです。
湿度、塩分、または工業大気の影響を受けるプレハブ構造用鋼材では、表面処理および塗装が耐用年数を左右します。溶融亜鉛めっきやグラスフレーク塗装により、部材の腐食を防ぎます。冷蔵庫や食品関連施設では、結露および洗浄薬品に耐えるよう、塗装仕様が定められます。適切な塗装計画を立てることで、耐用年数を延ばし、保守頻度を低減できます。
出荷前に、塗膜厚さおよび密着性について塗装の検査を行います。隠れた面での塗装の欠落や膜厚不足は、数年後に錆の発生源となるため、工場の品質管理ではすべてのロットを記録しています。仕様担当者は、複数の提案を比較する際、塗装基準および乾燥膜厚測定報告書の提出を依頼すべきです。この報告書によって、明示された防腐性能が実際に施工されたかどうかが確認できます。
設計施工プロジェクトにおいて、コンテナ積載計画は詳細設計段階から早期に立案されます。部材は nesting(嵌合)され、ラベルが貼られ、現場でのボルト締め順序と納入順序が一致するよう梱包されます。適切な梱包により、クレーンの待機時間が短縮され、接合部品の欠落による鋼構造全体の工期遅延を防ぐことができます。書類は鋼材と同様に重要です。CEマーク、EN 1090適合性宣言書、ISO 9001品質マネジメントシステム証拠書類、および製造所発行の材質証明書(ミル証明書)は、貨物とともに輸送されます。
輸入規制が厳しい国・地域では、こうした書類の提出が必須です。たとえ建物自体が規格に適合していても、書類が不備だと港で貨物が滞留してしまう可能性があります。購入者は、書類の内容を契約締結段階で確認すべきであり、コンテナ積載後の確認では遅すぎます。また、書類の早期準備は、通関業者による事前通関手続きをスムーズにし、船舶到着から現場納入までの期間を短縮する効果もあります。
プレハブ構造用鋼材は工場で既に切断・穴開けが完了した状態で納入されるため、現場での加工を必要とせず、設計モデル通りの組立手順に従って建込みが進められます。作業員は主フレームを吊り上げ、垂直を確認した後、規定トルクで10.9S高強度ボルトを締め付けます。その後、パリン、ガート、補剛材などの二次部材を定められた順序で確実に取り付けていきます。あらかじめ正確な位置に穴が開けられているため、部材の位置合わせは迅速に行え、リーマーによる穴修正はほとんど必要ありません。
最終検収では、垂直精度、ボルトの締付け張力、および塗装状態を確認します。専門のサプライヤーが検査記録および実設図面(アズビルト図面)を作成・提出します。これらの書類は、将来的な増築、保険対応、売却時の根拠資料として活用でき、オーナーが設計通り・承認済みモデル通りに構造物が施工・検証されたことを確信できるよう支援します。
中国東北部にある穀物加工業者が、短期間の季節的制約の中で1万2,000トン収容の貯蔵施設を必要としていた。課題は単純に言い表せたが、解決は極めて困難だった——穀物の横圧、粉塵、零下の冬季に耐える無柱の大空間ホールを建設し、収穫期までに完成・引渡しすることだ。
納入されたプレハブ構造用鋼材パッケージは、Q355D鋼材によるポータルフレームを核とし、溶融亜鉛めっきの補強材を組み込んだ。BIMによる調整により、搬送開口部や換気設備の配置を屋根トラスと干渉させることなく実現した。ロボット溶接およびEN 1090準拠の品質管理により現場での欠陥はほぼゼロに抑えられ、ボルト締め作業チームは数か月かかるところを数週間でフレームの組み立てを完了した。
その成果は明確に測定可能であった。施設は収穫期に間に合い、穀物の横圧はフレームによって確実に吸収され、亜鉛めっきシステムは高湿度環境にも耐えて早期腐食を防いだ。発注者は一式の証明書類を受け取り、当初リスクの高かった工期を、法令適合性が確認され、保守管理の基準も文書化された資産として確実に完成・引渡しすることができた。
プレファブ構造用鋼材は、設計と施工を、一貫して管理・追跡可能なプロセスに統合します。BIMによる調整からCNC切断、ロボット溶接、塗装、現場でのボルト締めまで、各工程が国際規格に基づいて検証されます。認証済み材料を指定し、検査記録の提出を要請し、物流計画を早期に進めるバイヤーは、納期短縮と長期にわたって信頼性の高い構造物の実現を実現できます。
プレファブ構造用鋼材はどのような用途に使われますか?
回答:プレファブ構造用鋼材は、倉庫、工場、物流センター、冷蔵施設、穀物保管施設などに採用されています。工場で事前に製作された部材は、現場で直ちにボルト締めできる状態で納入されるため、建方作業が迅速化し、施工精度も向上します。このシステムは、大スパンのホールや将来的な増築を想定した建物にも適しています。選定にあたっては、荷重条件、気候条件、塗装仕様などが考慮されます。EN 1090およびISO 3834への適合は、欧州向け輸出プロジェクトにおいて、施工品質および溶接品質に関する欧州の要求水準を満たすことを保証します。
プレファブ構造用鋼材は、製作前にどのようにモデリングされますか?
回答:構造は、フレーム、外装、設備が1つのファイルを共有する連携型BIMモデルとして構築されます。干渉(クラッシュ)はデジタル上で解消され、すべての部材には荷重や寸法と関連付けられた識別番号(マーキング番号)が付与されます。承認済みのモデルからCNC用データおよび工場図面が自動生成されるため、溶接作業者は設計者が承認した通りの内容を正確に読み取って作業できます。この設計と施工の連携により、調達・製作・現場据付がスムーズに同期し、情報の不整合による現場での高コストな手直しが防止されます。
輸出向け鋼構造物に適用される規格はどれですか?
回答:輸出向けパッケージでは、一般的に施工基準としてEN 1090、溶接品質基準としてISO 3834、品質マネジメントシステムとしてISO 9001が適用され、CEマークが付与されます。北米向けプロジェクトでは、AISCまたはMBMAの規格が適用される場合があります。購入者は、性能宣言書および製造証明書(ミル・サーティフィケート)の提出を要請すべきです。これらの書類により、鋼材の材質、溶接手順、塗装が、出荷前に輸入先の法規制および安全要件を満たしていることが証明されます。
なぜ工場内での品質管理(QC)が現場溶接より優れているのですか?
回答:工場内の品質管理では、温度、溶接部の組立精度、シールドガス、検査を安定した環境下で厳密に制御しており、溶接継手の一貫性が向上します。ロボット溶接および超音波探傷(UT)/磁粉探傷(MT)による検査は、ISO 3834およびEN 1090に基づく厳格な規準に従って実施され、現場での施工では容易に達成できない水準です。欠陥は出荷前に検出されるため、フレームが現場に搬入されてから後になって問題が発覚することはありません。その結果、現場での補修作業が減少し、ボルト締め作業が迅速化され、納入承認や保険契約、将来的な構造物の増設工事などにも活用可能な検査記録が確実に確保されます。
湿潤な環境下での塗装仕様はどのように定めるべきですか?
回答:湿潤地帯や沿岸部では、大気環境に適合した塗装システム(例:溶融亜鉛めっきやグラスフレーク塗装)を採用する必要があります。設計者は乾燥膜厚を明記し、検査報告書の提出を要求します。食品加工施設や冷蔵庫などの建物では、結露や洗浄剤に耐える塗装が求められます。隠蔽面への塗膜が薄いと、そこから錆が発生し、鋼構造フレームの耐用年数が短縮されるため、工場出荷前に膜厚および付着性を確認することが不可欠です。






