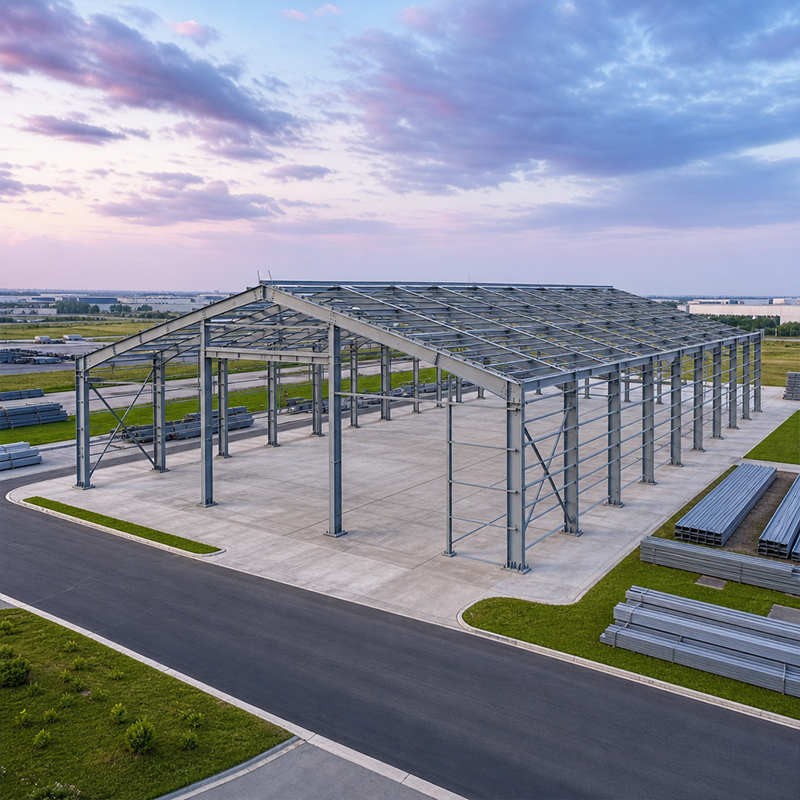
Prefabrykowane budynki stalowe zmieniły sposób realizacji obiektów przemysłowych, a prefabrykowana stal konstrukcyjna stanowi centrum tej zmiany. Produkcja kontrolowana fabrycznie przekształca surowe profile w gotowe do montażu elementy, które są dostarczane na plac budowy w celu szybkiego montażu. To podejście ogranicza opóźnienia spowodowane warunkami pogodowymi, poprawia dokładność wymiarową oraz skraca kluczowy czas realizacji magazynów, zakładów produkcyjnych i centrów logistycznych.
Faza projektowania z wykorzystaniem BIM i współpraca
Tworzenie modelu 3D
Nowoczesna stal konstrukcyjna w postaci elementów prefabrykowanych zaczyna swoje życie jako zsynchronizowany model cyfrowy, a nie stos rysunków 2D. Platformy BIM umożliwiają strukturze, okładzinom, dźwigom oraz instalacjom elektrycznym, wodno-kanalizacyjnym i wentylacyjnym (MEP) korzystanie z jednego źródła prawdy, dzięki czemu kolizje są rozwiązywane na ekranie, a nie na budowie. Jeden zsynchronizowany model steruje również wyliczeniem ilości materiałów, co zapewnia zgodność zakupów i produkcji elementów. Wczesne modelowanie ujawnia konflikty związane z układem słupów, odstępami przy drzwiach oraz problemami z odprowadzaniem wody z dachu jeszcze przed cięciem stali.
Model nie jest jedynie wizualny. Do każdego elementu przypisuje się obciążenia, wymiary przekrojów oraz typy połączeń, a następnie sprawdza się je pod kątem zgodności z obowiązującymi normami projektowymi. Gdy ramę portalową projektuje się na rozpiętość wynoszącą 30 metrów lub więcej, model wskazuje strefy szczególnie wrażliwe na ugięcia i pomaga inżynierowi dobrać odpowiedni przekrój. Zamawiający uzyskują przejrzysty obraz budynku jeszcze przed złożeniem zamówienia na pierwszą płytę.
Od modelu do rysunków wykonawczych
Każdy prefabrykowany element konstrukcji stalowej otrzymuje unikalny numer znacznika po zatwierdzeniu modelu, a te znaczniki towarzyszą stali w trakcie cięcia, spawania i malowania. Ta śledzilność czyni przepływ pracy „design-build” niezawodnym: rysunek, który czyta spawacz, odpowiada modelowi zatwierdzonemu przez inżyniera. Projektowanie szczegółów określa również otwory na śruby, płytki łączące oraz wzmocnienia.
Poprawne opracowanie tych szczegółów w zakładzie zapobiega kosztownej poprawce w terenie. Kompletny zestaw rysunków wykonawczych stanowi most między intencją projektową a rzeczywistą konstrukcją. Rysunki warsztatowe są także bezpośrednio wprowadzane do maszyn CNC, dzięki czemu błędy ludzkiego przepisywania maleją, a powtarzalność rośnie w całej serii produkcyjnej.
Fabryczna produkcja i kontrola jakości
Cięcie CNC i spawanie robotyczne
Stal konstrukcyjna prefabrykowana uzyskuje swoją dokładność na stole cięcia. Maszyny CNC do cięcia plazmowego i laserowego śledzą współrzędne modelu, aby precyzyjnie tnieć blachy i profile z tolerancją do milimetra. Następnie spawanie robotyczne łączy elementy złożone z zachowaniem stałej głębokości przetopu i minimalnego wyprysku. W porównaniu ze spawaniem ręcznym na budowie, środowisko fabryczne pozwala kontrolować temperaturę, gaz osłonowy oraz dopasowanie elementów, co podnosi jakość połączeń.
Jakość jest weryfikowana, a nie zakłada się jej domyślnie. Kontrole wymiarowe, badania nieniszczące spoin (ultradźwiękowe i magnetyczne) oraz certyfikaty materiałów są zgodne z praktyką jakościową spawania ISO 3834 oraz standardami wykonawczymi EN 1090. Blachy Q355B i Q355D dobiera się na podstawie granicy plastyczności oraz odporności na niskie temperatury, w zależności od klimatu, w jakim będzie eksploatowany budynek. To właśnie takie rygorystyczne podejście odróżnia certyfikowany zestaw eksportowy od niestarannie wykonanego.
Pokrycia i ochrona przed korozją
W przypadku prefabrykowanych konstrukcji stalowych narażonych na wilgoć, sól lub atmosferę przemysłową przygotowanie powierzchni i naniesienie powłoki decydują o czasie ich użytkowania. Zabezpieczenie metodą ocynkowania gorączkowego lub powłoka z płatków szklanych chroni elementy przed korozją. W halach chłodniczych oraz obiektach przeznaczonych do obsługi branży spożywczej system powłok jest dobierany tak, aby wytrzymać skroplinę i środki czyszczące. Poprawnie dobrany harmonogram nanoszenia powłok wydłuża czas użytkowania i zmniejsza częstotliwość koniecznych prac konserwacyjnych.
Powłokę sprawdza się pod kątem grubości i przyczepności przed zapakowaniem. Brak farby lub jej zbyt mała grubość na ukrytej powierzchni może stać się źródłem rdzy dopiero po kilku latach, dlatego kontrola jakości w zakładzie produkcyjnym dokumentuje każdą partię. Osoby określające wymagania techniczne powinny żądać od dostawców normy dotyczącej powłoki oraz raportu z pomiaru grubości suchego filmu farby przy porównywaniu ofert, ponieważ taki raport ujawnia, czy deklarowana ochrona została rzeczywiście zastosowana.
Dostawa, montaż i wartość dla Zamawiającego
Pakowanie i logistyka eksportowa
W dobrze zarządzanym projekcie budowy z wykorzystaniem systemu design-build planowanie załadunku kontenerów rozpoczyna się już na etapie szczegółowania. Elementy są rozmieszczane, oznaczane i pakowane tak, aby kolejność montażu śrubowego na placu budowy odpowiadała kolejności dostawy. Poprawne pakowanie zmniejsza czas oczekiwania dźwigu oraz zapobiega opóźnieniom całego szkieletu stalowego spowodowanym brakiem jednego połączenia. Dokumenty mają takie samo znaczenie jak stal: oznakowanie CE, deklaracja zgodności z normą EN 1090, dowody zastosowania systemu ISO 9001 oraz certyfikaty hutnicze towarzyszą przesyłce.
Kraje docelowe z surowymi przepisami importowymi wymagają tych dokumentów; bez nich nawet zgodny z przepisami budynek może zostać zatrzymany w porcie. Zamawiający powinni potwierdzić zestaw dokumentów już na etapie zawierania umowy, a nie po załadowaniu towaru. Wczesne planowanie dokumentacji ułatwia również brokerom celnych wcześniejsze wyjaśnienie statusu przesyłki i skraca czas od przybycia statku do dostarczenia materiałów na plac budowy.
Montaż śrubowy na miejscu i akceptacja
Ponieważ prefabrykowana stal konstrukcyjna przybywa wstępnie przycięta i wstępnie wiertona, montaż odbywa się zgodnie z logiką złożenia modelu bez modyfikacji na budowie. Zespół podnosi główne ramy, wypoziomowuje je, a następnie dokręca wysokowytrzymałosciowe śruby klasy 10.9S do określonego momentu obrotowego. Elementy wtórne, takie jak krokwie, listwy poziome i elementy wiążące, są montowane w ściśle określonej kolejności. Ponieważ otwory zostały wykonane zgodnie z dopasowaniem, pozycjonowanie jest szybkie, a rozwieranie występuje rzadko.
Ostateczne sprawdzenie akceptacyjne obejmuje kontrolę pionowości, naprężenia śrub oraz stanu powłoki ochronnej. Profesjonalny dostawca udostępnia protokół inspekcyjny oraz oznaczenia „jak zbudowano”. Ta dokumentacja wspiera przyszłe rozbudowy, ubezpieczenia oraz odsprzedaż, zapewniając inwestorowi pewność, że konstrukcja została wybudowana zgodnie z projektem i zweryfikowana wobec zatwierdzonego modelu.
Rzeczywisty przykład projektu
Przykład elewatora zbóż
Przetwórca zbóż w północno-wschodnich Chinach potrzebował zakładu magazynowego o pojemności 12 000 ton w ramach ścisłego okna sezonowego. Wyzwanie było proste w sformułowaniu, ale trudne do rozwiązania: zbudować halę bezpodporową odporną na obciążenia boczne ze strony zbóż, pył oraz zimy poniżej zera stopni Celsjusza, a następnie oddać ją do eksploatacji przed zbiorami.
Dostarczony gotowy pakiet konstrukcyjny ze stali wytwarzano wokół ramy portalowej z elementów klasy Q355D oraz ocynkowanych ogniowo wiązań. Koordynacja BIM zapewniła prawidłowe rozmieszczenie otworów transportowych i wentylacji bez kolizji z kratownicami dachowymi. Spawanie robotyczne oraz kontrola jakości zgodnie z normą EN 1090 ograniczyły wady montażowe na budowie niemal do zera, a załoga montująca skręcającą konstrukcję zamknęła ramę w ciągu kilku tygodni zamiast miesięcy.
Efekt był mierzalny. Zakład został oddany do użytku w terminie zbiorów, obciążenia boczne ze strony zbóż zostały pochłonięte przez konstrukcję nośną, a ocynkowany system wytrzymał wilgotność bez wcześniejszej korozji. Inwestor otrzymał pełny komplet certyfikatów, co przekształciło ryzykowny harmonogram w rzeczywisty, zgodny z przepisami obiekt wyposażony w udokumentowaną bazę konserwacyjną.
Podsumowanie
Prefabrykowane konstrukcje stalowe przekształcają projektowanie i budowę w jeden kontrolowany, śledzony proces. Od koordynacji BIM poprzez cięcie CNC, spawanie robotyczne, powłoki ochronne oraz montaż za pomocą śrub – każdy etap jest weryfikowany zgodnie z międzynarodowymi standardami. Zamawiający, którzy określają certyfikowane materiały, żądają dokumentów inspekcyjnych oraz wcześnie planują logistykę, uzyskują szybszą dostawę i trwałą konstrukcję.
Najczęściej zadawane pytania
Pytanie
Do czego służą prefabrykowane konstrukcje stalowe?
Odpowiedź: Prefabrykowane konstrukcje stalowe stosuje się w halach magazynowych, fabrykach, centrach logistycznych, chłodniach oraz obiektach przeznaczonych do przechowywania zbóż. Elementy wykonywane w warsztacie przybywają gotowe do montażu śrubowego, co przyspiesza montaż i zwiększa jego dokładność. System ten nadaje się do hal o dużych rozpiętościach oraz budynków wymagających przyszłej rozbudowy. Dobór zależy od obciążeń, warunków klimatycznych oraz wymagań dotyczących powłok ochronnych. Zgodność z normami EN 1090 i ISO 3834 potwierdza, że zestaw spełnia europejskie wymagania dotyczące wykonania i jakości spawania w projektach eksportowych.
Pytanie
W jaki sposób modeluje się prefabrykowane konstrukcje stalowe przed ich wytworzeniem?
Odpowiedź: Konstrukcja jest tworzona jako zintegrowany model BIM, w którym ramy, obudowa i instalacje znajdują się w jednym pliku. Kolizje są rozwiązywane cyfrowo, a każdy element otrzymuje numer identyfikacyjny powiązany z obciążeniami i wymiarami. Zatwierdzone modele generują pliki CNC oraz rysunki warsztatowe, dzięki czemu spawacz odczytuje dokładnie to, co zatwierdził inżynier. Taka łączność między projektowaniem a budową zapewnia zsynchronizowanie zakupów, produkcji i montażu oraz zapobiega kosztownym korektom na placu budowy wynikającym z niespójności informacji.
Pytanie
Jakie normy stosuje się do eksportowanych konstrukcji stalowych?
Odpowiedź: Pakiety eksportowe zwykle spełniają normy EN 1090 (wykonanie), ISO 3834 (jakość spawania), ISO 9001 (system zarządzania) oraz posiadają znak CE. Dla projektów w Ameryce Północnej mogą być stosowane odniesienia do AISC lub MBMA. Zamawiający powinni zażądać deklaracji właściwości oraz certyfikatów hutniczych. Te dokumenty potwierdzają, że gatunek stali, procedura spawania oraz powłoka spełniają wymagania prawne i bezpieczeństwa obowiązujące w kraju docelowym przed opuszczeniem fabryki przez przesyłkę.
Pytanie
Dlaczego kontrola jakości w fabryce jest lepsza niż spawanie na placu budowy?
Odpowiedź: Kontrola jakości w zakładzie obejmuje kontrolę temperatury, dopasowania elementów, gazu osłonowego oraz inspekcji w stabilnym środowisku, co zwiększa spójność połączeń. Spawanie robotyczne oraz badania nieniszczące metodą ultradźwiękową (UT) i magnetyczno-proszkową (MT) przeprowadzane są zgodnie z dyscypliną ISO 3834 i EN 1090, której trudno osiągnąć na otwartych placach budowy. Wady wykrywane są przed wysyłką, a nie po załadowaniu ramy. Wynikiem jest mniej napraw wykonywanych na miejscu, szybsze montaż śrubowy oraz weryfikowalny dokument, który wspiera akceptację, ubezpieczenie oraz późniejsze prace związane z rozbudową konstrukcji.
Pytanie
Jak należy określić powłokę ochronną dla wilgotnych lokalizacji?
Odpowiedź: Dla wilgotnych lub nadmorskich lokalizacji wymagany jest system powłoki dostosowany do warunków atmosferycznych, np. ocynkowanie ogniowe lub powłoka z lameli szklanych. Projektant określa grubość suchego filmu powłoki i żąda raportu z inspekcji. Budynki przeznaczone na cele spożywcze oraz na chłodnie wymagają powłok odpornych na skroplinę i środki czyszczące. Grubość powłoki oraz jej przyczepność należy zweryfikować w zakładzie produkcyjnym, ponieważ cienka farba na ukrytej powierzchni staje się punktem korozji, który skraca czas eksploatacji stalowej konstrukcji.

 EN