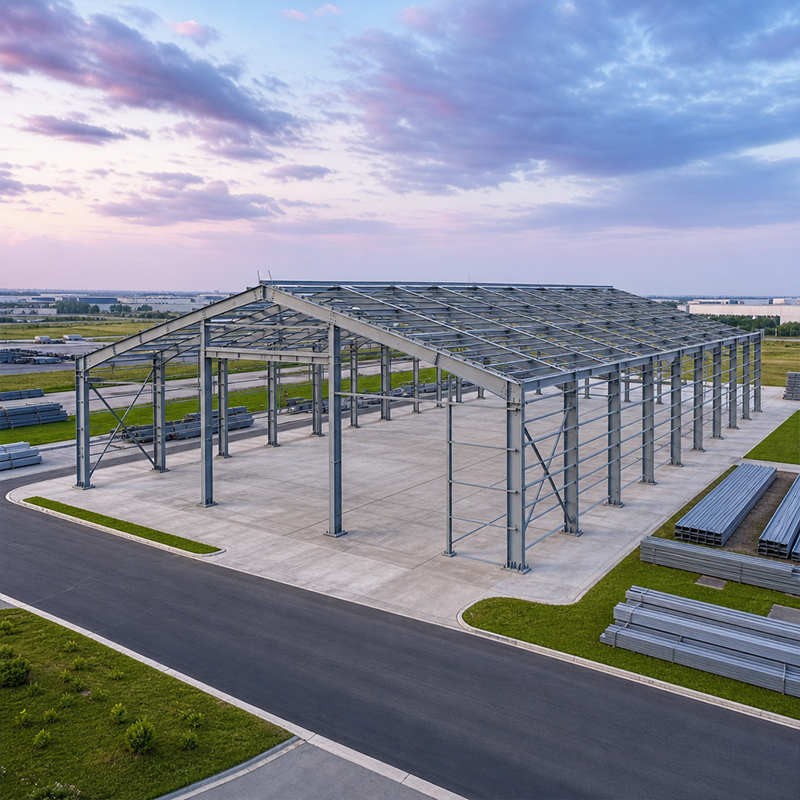
Предварительно собранные стальные здания изменили способ завершения строительства промышленных объектов, а сборные стальные конструкции находятся в центре этого сдвига. Производство в условиях контролируемой заводской среды превращает исходные профили в готовые к монтажу элементы, которые доставляются на строительную площадку для быстрой сборки. Такой подход снижает задержки, вызванные погодными условиями, повышает точность геометрических параметров и сокращает критический путь для складов, производственных предприятий и логистических центров.
Этап проектирования с использованием BIM и совместной работы
Создание трёхмерной модели
Современные сборные стальные конструкции начинают своё существование как согласованная цифровая модель, а не как набор двухмерных чертежей. Платформы BIM позволяют конструкции, облицовке, кранам и инженерным системам (отопление, вентиляция, кондиционирование, электроснабжение и водоснабжение) использовать единый источник достоверной информации, поэтому коллизии устраняются на экране, а не на строительной площадке. Единая согласованная модель также используется для определения объёмов работ, что обеспечивает синхронизацию закупок и изготовления. Раннее моделирование выявляет конфликты, связанные с расположением колонн, проёмами дверей и отводом воды с кровли, ещё до того, как будет разрезан первый стальной элемент.
Модель — это не просто визуальное представление. К каждому элементу присваиваются нагрузки, размеры профилей и типы соединений, после чего они проверяются на соответствие проектным нормам. Когда рама покрывает пролёт длиной 30 метров и более, модель выделяет зоны, чувствительные к прогибам, и помогает инженеру выбрать подходящий профиль. Заказчики получают прозрачное представление о будущем здании ещё до того, как будет оформлен первый заказ на стальные листы.
От модели к рабочим чертежам изготовления
Каждому готовому элементу стального каркаса присваивается уникальный номер маркировки сразу после утверждения модели, и эти номера сопровождают сталь на всех этапах — от резки и сварки до окраски. Именно такая прослеживаемость делает рабочий процесс проектирования и строительства надёжным: чертёж, который читает сварщик, соответствует модели, утверждённой инженером. Процесс деталирования также определяет расположение отверстий под болты, крепёжные планки и рёбра жёсткости.
Правильное выполнение этих деталей на заводе предотвращает дорогостоящую переделку на объекте. Чёткий комплект технологических чертежей служит мостом между замыслом проектировщика и реальной конструкцией, которая действительно возводится. Технологические чертежи также напрямую поступают в станки с ЧПУ, поэтому вероятность ошибок при ручном переносе данных снижается, а воспроизводимость повышается на всём протяжении производственной партии.
Заводское изготовление и контроль качества
Резка на станках с ЧПУ и роботизированная сварка
Сборные стальные конструкции достигают высокой точности на станке для резки. ЧПУ-плазменные и лазерные станки следуют координатам модели, чтобы разрезать листы и профили с допуском в миллиметр. Затем роботизированная сварка соединяет составные секции с постоянной глубиной проплавления и минимальным разбрызгиванием. По сравнению с ручной сваркой на строительной площадке, заводские условия позволяют контролировать температуру, защитный газ и пригонку деталей, что повышает качество сварных соединений.
Качество подтверждается, а не предполагается. Контроль размеров, ультразвуковая и магнитопорошковая проверка сварных швов, а также сертификаты на материалы соответствуют практике обеспечения качества сварки по ISO 3834 и стандартам исполнения EN 1090. Листы марок Q355B и Q355D выбираются в зависимости от предела текучести и ударной вязкости при низких температурах — с учётом климата, в котором будет эксплуатироваться здание. Именно такая дисциплина отличает сертифицированный экспортный комплект от некачественно собранного.
Покрытие и антикоррозионная защита
Для сборных конструкций из стального проката, подвергающихся воздействию влажности, соли или промышленной атмосферы, подготовка поверхности и нанесение покрытия определяют срок службы. Горячее цинкование или покрытие из стеклянных хлопьев защищает элементы от коррозии. Для холодильных складов и объектов, расположенных в непосредственной близости от пищевых производств, система покрытий выбирается с учётом устойчивости к конденсату и чистящим химическим средствам. Правильно составленный график нанесения покрытий увеличивает срок службы и снижает частоту технического обслуживания.
Перед упаковкой покрытие проверяется на соответствие заданной толщине и адгезии. Отсутствие краски или её недостаточная толщина на скрытой поверхности могут спустя годы стать точкой зарождения ржавчины; поэтому на заводе служба контроля качества фиксирует данные по каждой партии. Лица, формирующие технические требования, при сравнении коммерческих предложений должны запрашивать стандарт покрытия и отчёт о толщине сухой плёнки, поскольку именно этот отчёт подтверждает, было ли заявленное защитное покрытие фактически нанесено.
Доставка, монтаж и ценность для покупателя
Упаковка и логистика для экспорта
Хорошо спланированный проект сборки по методу «дизайн-строительство» предусматривает планирование загрузки контейнеров уже на стадии детализации. Элементы размещаются в пакетах с учётом последовательности их болтового монтажа на площадке, маркируются и упаковываются так, чтобы порядок выгрузки соответствовал очерёдности сборки. Правильная упаковка сокращает время ожидания крана и предотвращает задержку всего стального каркаса из-за отсутствующего соединения. Документация имеет такое же значение, как и сталь: маркировка CE, декларация соответствия стандарту EN 1090, подтверждение наличия системы ISO 9001 и сертификаты прокатного завода отправляются вместе с грузом.
Страны назначения с жёсткими правилами импорта требуют именно этих документов; без них даже полностью соответствующее требованиям здание может застрять в порту. Покупателям следует согласовать полный комплект документов на этапе заключения контракта, а не после погрузки. Раннее планирование документации также помогает таможенным брокерам заранее оформить прохождение груза через таможню и сокращает сроки от прибытия судна до доставки на площадку.
Монтаж на площадке болтовым соединением и приёмка
Поскольку сборные стальные конструкции поставляются уже предварительно нарезанными и с готовыми отверстиями, их монтаж осуществляется в соответствии с логикой сборки модели без необходимости внесения изменений на строительной площадке. Бригады поднимают основные рамы, выверяют их по вертикали, а затем затягивают высокопрочные болты класса прочности 10.9S до заданного крутящего момента. Второстепенные элементы — такие как прогонные балки, обвязочные балки и раскосы — устанавливаются в чёткой последовательности. Поскольку отверстия выполнены с точным совпадением, выравнивание занимает минимум времени, а развертывание отверстий требуется редко.
Завершающая приёмка включает проверку вертикальности, натяжения болтов и состояния защитного покрытия. Профессиональный поставщик оформляет акт осмотра и наносит отметки «по факту». Такая документация обеспечивает поддержку будущих расширений, страхования и перепродажи, предоставляя заказчику уверенность в том, что сооружение построено строго в соответствии с проектом и подтверждено соответствием утверждённой модели.
Реальный пример проекта
Склад для хранения зерна
Производителю зерна в северо-восточной части Китая требовался элеватор на 12 000 тонн, построенный в жёсткие сезонные сроки. Задача формулировалась просто, но решить её было непросто: возвести бескаркасный ангар, устойчивый к боковым нагрузкам от зерна, пыли и зимним температурам ниже нуля, и ввести его в эксплуатацию до начала уборки урожая.
Поставленный комплект сборных стальных конструкций был основан на портальной раме с элементами из стали Q355D и оцинкованными раскосами методом горячего цинкования. Координация с помощью BIM позволила точно разместить отверстия для транспортёров и систему вентиляции без конфликтов с фермами кровли. Роботизированная сварка и контроль качества по стандарту EN 1090 сократили количество дефектов при монтаже почти до нуля, а бригада болтового монтажа собрала каркас за недели вместо месяцев.
Результат был измеримым. Элеватор был введён в эксплуатацию в срок перед уборкой урожая, боковые нагрузки от зерна были полностью восприняты каркасом, а оцинкованная система выдержала высокую влажность без преждевременной коррозии. Владелец получил полный комплект сертификатов, превратив рискованный график в реализованный, соответствующий нормам актив с задокументированным базовым планом технического обслуживания.
Резюме
Сборные стальные конструкции превращают проектирование и строительство в единый контролируемый и прослеживаемый процесс. От координации в BIM до раскроя на ЧПУ, роботизированной сварки, нанесения покрытий и монтажа болтами — каждый этап проверяется в соответствии с международными стандартами. Покупатели, которые указывают сертифицированные материалы, запрашивают протоколы инспекций и заранее планируют логистику, получают более быструю поставку и долговечную конструкцию.
Часто задаваемые вопросы
Вопрос
Где применяются сборные стальные конструкции?
Ответ: Сборные стальные конструкции используются на складах, заводах, логистических центрах, объектах холодильного хранения и элеваторах. Элементы, изготовленные на заводе, поставляются готовыми к болтовому монтажу, что ускоряет возведение и повышает точность. Данная система подходит для зданий с большими пролётами и для объектов, предусматривающих будущее расширение. Выбор зависит от нагрузок, климатических условий и требований к покрытию. Соответствие стандартам EN 1090 и ISO 3834 подтверждает, что комплект соответствует европейским требованиям к исполнению и качеству сварки для экспортных проектов.
Вопрос
Как моделируются сборные стальные конструкции до изготовления?
Ответ: Структура создана как согласованная BIM-модель, в которой каркас, облицовка и инженерные системы объединены в один файл. Коллизии устраняются в цифровом виде, а каждый элемент получает маркировочный номер, связанный с нагрузками и габаритами. Утверждённые модели автоматически генерируют CNC-файлы и рабочие чертежи, поэтому сварщик видит именно то, что утвердил инженер. Такая связь между проектированием и строительством обеспечивает синхронизацию закупок, изготовления и монтажа, предотвращая дорогостоящую переделку на объекте из-за несоответствия данных.
Вопрос
Какие стандарты применяются к экспортируемым стальным конструкциям?
Ответ: Экспортные комплекты обычно соответствуют стандарту EN 1090 для выполнения работ, ISO 3834 — для качества сварки, ISO 9001 — для системы менеджмента качества, а также имеют знак CE. Для проектов в Северной Америке могут применяться ссылки на AISC или MBMA. Покупателям следует запрашивать декларацию о производительности и сертификаты проката. Эти документы подтверждают соответствие марки стали, технологии сварки и покрытия нормативным и техническим требованиям страны назначения до отгрузки со станции.
Вопрос
Почему контроль качества на заводе эффективнее, чем сварка на объекте?
Ответ: На заводе контроль качества регулирует температуру, подгонку деталей, защитный газ и визуальный контроль в стабильной среде, что повышает однородность сварных соединений. Роботизированная сварка и ультразвуковой/магнитопорошковый контроль выполняются в соответствии с требованиями стандартов ISO 3834 и EN 1090 — чего трудно достичь на открытых строительных площадках. Дефекты выявляются до отгрузки, а не после монтажа каркаса. В результате сокращается количество доработок на объекте, ускоряется болтовое соединение, а также формируется документально подтверждённая запись, необходимая для приёмки, страхования и последующих работ по расширению конструкции.
Вопрос
Как следует задавать параметры покрытия для влажных участков?
Ответ: Для влажных или прибрежных участков требуется система покрытия, адаптированная к атмосферным условиям, например, горячее цинкование или стекло-чешуйчатое покрытие. Проектировщик определяет толщину сухой плёнки и запрашивает отчёт о контроле. Для пищевых и холодильных зданий требуются покрытия, устойчивые к конденсату и чистящим средствам. Толщину и адгезию проверяют на заводе, поскольку тонкий слой краски на скрытой поверхности становится очагом коррозии, сокращающим срок службы стального каркаса.

 EN