¿Qué son los talleres industriales estándar?
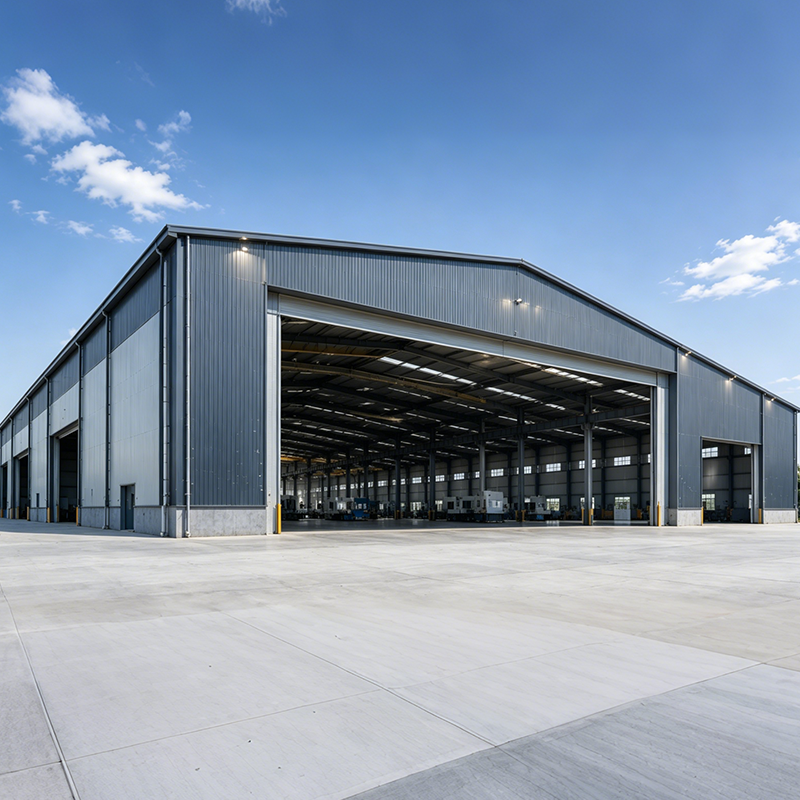
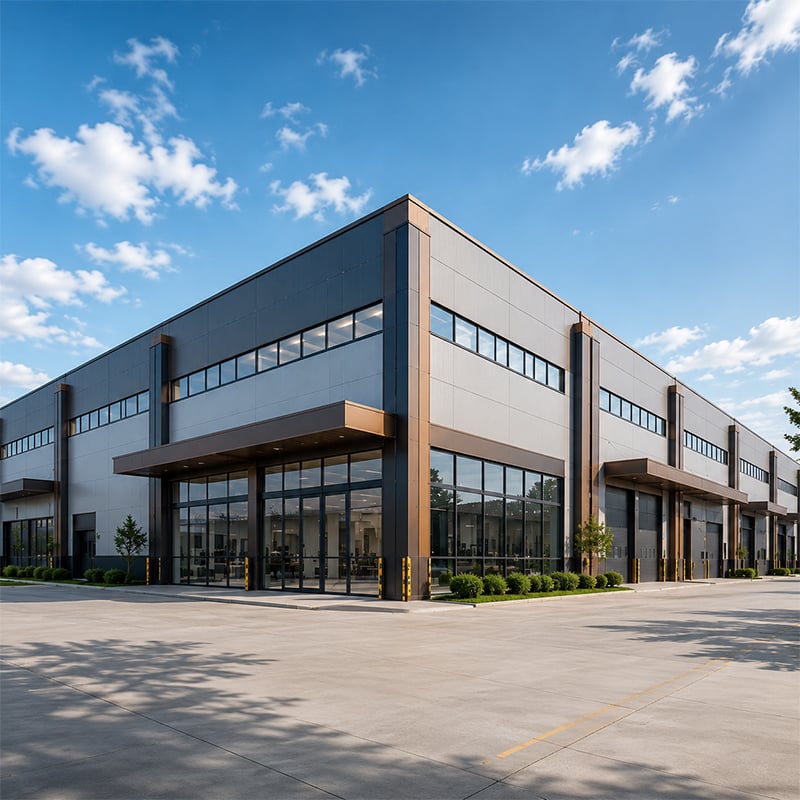
Los talleres industriales estándar son instalaciones de fabricación prefabricadas con estructura de acero, diseñadas para soportar operaciones de producción continua, la integración de equipos y la planificación flexible de distribuciones. En la mayoría de los proyectos de estructuras de acero que he revisado, los compradores utilizan este término para describir edificios de una sola planta con estructura de pórtico, luces libres entre 12 m y 36 m, alturas de alero de hasta 18 m y sistemas estructurales capaces de soportar cargas de puentes grúa. El término «estándar» no significa «listo para usar»: cada taller industrial estándar se diseña específicamente para las condiciones locales de viento, nieve y sismo del emplazamiento del proyecto, y el sistema estructural se dimensiona según las cargas operativas reales, no según una especificación genérica de catálogo. Comprender esta distinción es el primer paso para especificar un edificio que funcione como se previó durante toda su vida útil de diseño.
Características clave del producto
Los talleres industriales estándar de esta categoría se construyen sobre estructuras de acero estructural de alta resistencia Q355B, con sistemas de conexión totalmente atornillados, eliminando toda soldadura in situ y los riesgos asociados de inspección y calidad. Cada estructura se diseña para soportar las cargas de viento y nieve correspondientes a un período de retorno de 50 años en la ubicación específica del proyecto, y luego se verifica mediante análisis por elementos finitos antes de emitir los planos de taller.
-
Rango de luz libre: luz libre simple de 12 m a 36 m, con configuraciones multicelulares disponibles para plantas más amplias que requieren zonas de producción libres de columnas.
-
Altura del alero: Altura máxima de alero de hasta 18 m, lo que permite la instalación de maquinaria estándar así como aplicaciones de polipastos pesados con capacidad de elevación de hasta 50 toneladas.
-
Grado de acero estructural: Acero de alta resistencia Q355B en todos los elementos principales de la estructura, cumpliendo tanto los requisitos de la norma GB50017 como los de la clase de ejecución de fabricación EN 1090 EXC2/EXC3.
-
Protección contra la corrosión: Elementos estructurales galvanizados en caliente disponibles con un recubrimiento de ≥600 g/m² —por encima de los requisitos mínimos de la norma ISO 1461— para entornos industriales agresivos. El sistema de cubierta y revestimiento de acero galvanizado ofrece protección a largo plazo sin necesidad de ciclos de repintado. El tratamiento anticorrosivo de grado marino está disponible como opción adicional para emplazamientos costeros y de alta humedad.
-
Certificación y Cumplimiento: Los edificios de esta categoría están diseñados y fabricados conforme a las normas de calidad de soldadura EN 1090 EXC2/EXC3 e ISO 3834-2, con marcado CE y certificación ISO 9001 disponibles con cada pedido.
-
Sistema de conexión: Tornillos de alta resistencia M20 clase 10.9S de agarre por fricción en todas las uniones del armazón principal, lo que garantiza una precarga constante y elimina la variabilidad asociada a la soldadura en obra en ubicaciones remotas o en mercados en desarrollo.
Aplicaciones habituales
Los talleres industriales estándar sirven una amplia gama de operaciones de fabricación y procesamiento. Las aplicaciones más comunes incluyen talleres de mecanizado CNC y metalurgia, instalaciones para el ensamblaje y mantenimiento de equipos pesados, fabricación de componentes aeronáuticos y espaciales, fabricación automotriz y operaciones en talleres de carrocería, y centros logísticos industriales con sistemas de almacenamiento vertical en almacenes. El diseño de pórtico de vano libre elimina las columnas interiores, lo que significa que la distribución del edificio puede adaptarse a configuraciones cambiantes de líneas de producción sin restricciones estructurales: una ventaja práctica para los operadores de fabricación que prevén actualizaciones de equipos o revisiones del plano de planta durante la vida útil del edificio.
Las estructuras de acero personalizadas dentro de esta categoría se pueden configurar para operaciones de proceso especializadas, incluidos edificios industriales de uso mixto e instalaciones que requieren una integración específica de polipastos o diseños estructurales compatibles con los procesos. Los compradores que adquieren edificios de taller industriales estándar deben distinguir claramente sus requisitos de las estructuras de carga ligera, como cobertizos metálicos en venta o sistemas comerciales de toldos: estos soportan regímenes de carga distintos y no comparten la profundidad de diseño, los requisitos de certificación ni los estándares de rendimiento estructural de una instalación manufacturera industrial diseñada para uso productivo continuo.
Cómo elegir el taller industrial estándar adecuado
Desde un punto de vista estructural, seleccionar el taller industrial estándar adecuado depende menos de comparar opciones del catálogo y más de adaptar el sistema estructural a las exigencias operativas reales del proceso productivo. La mayoría de los compradores asumen inicialmente que un vano estándar de pórtico funcionará para su planta de producción, hasta que se dan cuenta de que el requisito de una grúa puente modifica por completo el diseño de las columnas, las ménsulas y las vigas de grúa. La siguiente secuencia de decisiones refleja los parámetros que realmente determinan la selección del sistema.
Paso 1: Defina su requisito de vano libre. Un taller de un solo tramo con una anchura comprendida entre 18 m y 30 m es donde el sistema de pórticos demuestra una elevada eficiencia estructural y económica. Para anchuras inferiores a 15 m, un pórtico convencional con perfiles laminados en caliente suele competir en coste total; para anchuras superiores a 36 m en un solo tramo, una configuración de varios vanos con columnas intermedias ofrece normalmente una mayor eficiencia estructural. Si su distribución productiva exige un área de planta libre de columnas superior a 36 m, especifique desde el principio un pórtico de varios vanos, en lugar de considerarlo una mejora durante la fase de desarrollo del diseño.
Paso 2: Defina la carga de la grúa y la altura de elevación. Entonces, ¿qué significa esto si está especificando una nave de producción de 30 m × 80 m y aún no ha confirmado la capacidad de su puente grúa? Bastante — porque la tonelada de la grúa determina las dimensiones de la viga carrilera, el alineamiento del riel de desplazamiento, la profundidad del nervio y el diseño de la placa base de la columna. En edificios que soportan puentes grúa de hasta 50 toneladas, las secciones del entramado principal son considerablemente más pesadas que un entramado tipo pórtico estándar sin grúa, y esta diferencia no aparece en una comparación simplificada de cotizaciones. Especifique la clase de grúa, la luz y la altura del gancho antes de solicitar los precios estructurales.
Paso 3: Evalúe su requisito de protección contra la corrosión. Elegir entre la galvanización en caliente y un sistema de recubrimiento con pintura para elementos estructurales es, en última instancia, una decisión basada en costos y cronograma: el acero galvanizado para cubiertas y estructuras tiene un costo mayor en el momento de la compra, pero elimina los ciclos de repintado que los sistemas de pintura convencionales requieren cada 5 a 10 años en entornos costeros, tropicales o industriales de alta humedad. Para un edificio con una vida útil proyectada de 50 años en una zona expuesta al mar, la diferencia de costo durante todo el ciclo de vida entre ambos sistemas es considerable, incluso si la comparación de precios iniciales favorece a la pintura.
Paso 4: Verificar el sistema de conexión y montaje. Si el marco principal utiliza conexiones atornilladas completas o uniones soldadas en obra depende con frecuencia más de la habilidad disponible de la mano de obra para la erección y del acceso a inspecciones que de la eficiencia estructural pura, especialmente cuando el sitio de erección se encuentra en una ubicación remota o en un mercado en desarrollo donde la inspección certificada de soldadura es limitada. Un sistema de conexiones totalmente atornilladas traslada el trabajo crítico desde el punto de vista de la calidad desde el campo al entorno controlado de la fábrica, lo cual representa una reducción significativa de riesgos para compradores extranjeros que coordinan la erección con contratistas locales que quizás no tengan experiencia con edificios de acero prefabricados.
Por qué la calificación del proveedor es importante para talleres industriales estándar
En el mercado de exportación de estructuras de acero, los fabricantes van desde empresas de ingeniería certificadas según la norma ISO y con equipos internos de diseño estructural hasta talleres de fabricación con una capacidad mínima de diseño independiente. Los compradores que evalúan cotizaciones para naves industriales estándar suelen enfrentarse al reto de comparar edificios estructuralmente adecuados frente a alternativas subespecificadas pero de menor precio; sin la intervención de un ingeniero independiente, resulta difícil detectar dicha diferencia únicamente a partir del documento de cotización. El tipo de conexión del marco principal, la calidad del acero, la clase de ejecución de la fabricación y la especificación del recubrimiento afectan todos al desempeño estructural, pero ninguno de estos parámetros suele detallarse normalmente en una comparación de precios básica.
Las señales de diferenciación de calidad que los compradores experimentados de edificios industriales aprenden a verificar incluyen: capacidad interna de ingeniería estructural, verificación documentada del análisis por elementos finitos, certificación de la clase de ejecución de fabricación conforme a una norma estructural reconocida, registros de trazabilidad de materiales y exhaustividad de la documentación para exportación. Un proveedor con experiencia especializada en talleres industriales estándar, plantas de producción de alta resistencia y unidades de procesamiento especializadas posee una base de referencia de diseño muy distinta a la de un fabricante generalista. Esta diferencia se manifiesta en el detalle ingenieril de los planos de taller, en la precisión de la coordinación de los planos de cimentación y en la integridad del paquete de montaje entregado en obra.
Para los compradores que adquieren estructuras de acero personalizadas sin apoyo técnico especializado, el control de riesgos más eficaz consiste en obtener una especificación estructural clara —que incluya la calidad del acero, la base de las dimensiones de las secciones, la calidad de los pernos de conexión y la norma de tratamiento superficial— y exigir esta información por escrito antes de comparar precios. La mayoría de los compradores que posteriormente detectan deficiencias de calidad en una construcción entregada pueden rastrear la causa hasta un pliego de condiciones de diseño en el que estos parámetros no se especificaron, lo que otorgó al proveedor margen para cumplir con el precio acordado en lugar de con el requisito operativo.
La gama estándar de talleres industriales de Jinnuoda está diseñada según las normas EN 1090 EXC2/EXC3 e ISO 3834-2, utilizando acero Q355B en toda su estructura; todos los cálculos estructurales se realizan específicamente para cada sitio y se verifican mediante análisis por elementos finitos antes de emitir los planos de taller. Para los compradores que comparan proveedores según sus credenciales técnicas y su fiabilidad en exportaciones, estas certificaciones ofrecen una base objetivamente verificable de calidad en ingeniería estructural.

 EN