 EN
Varasto-työpaja-teräsrakenteet: kaksikäyttöinen suunnittelu
2026/10/26
Suunnittele varasto-työpaja-teräsrakenne älykkäämmällä aluejaolla, liikkeellä, vapaalla korkeudella, nosturilla, tulensuojalla ja laajentumispäätöksillä.

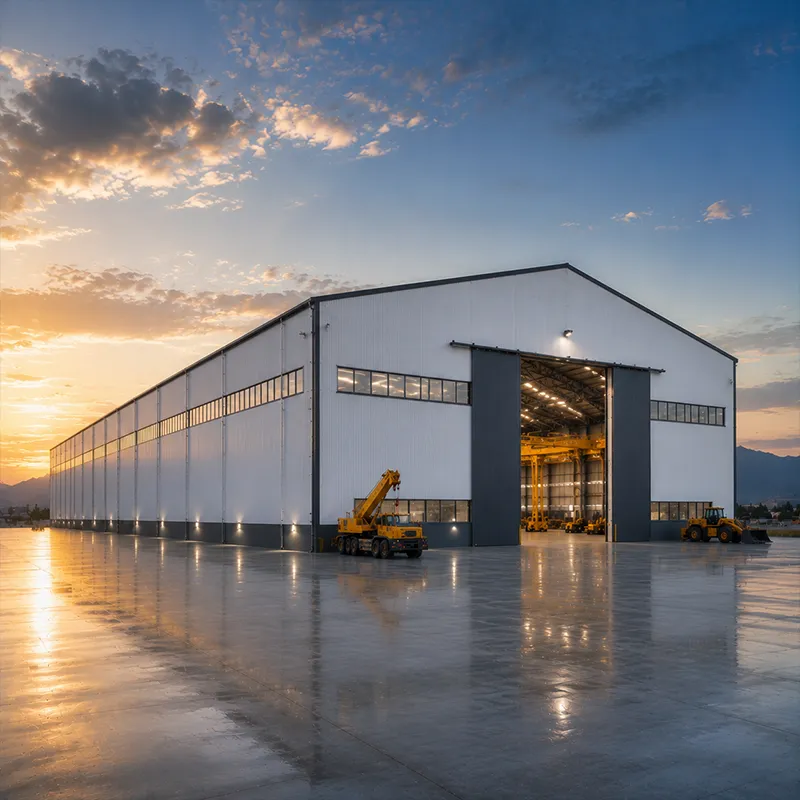
Hyvin suunniteltu tehdasrakennus määrittää, kuinka tehokkaasti tuotantolinja toimii seuraavat kaksikymmentä vuotta, ei ainoastaan kuinka rakennus näyttää ensimmäisenä päivänä. Sijoittelun, rakenteellisen verkoston, nosturien kattavuuden ja laajentumismahdollisuuksien tulee olla määritelty ennen kuin mitään terästä tilataan. Näiden periaatteiden noudattaminen vähentää sisäistä materiaalikäsittelyä, parantaa turvallisuutta ja pitää myöhempät muutokset edullisina.
Kun tehdasrakennus suunnitellaan, ensimmäinen tehtävä on seurata, miten raaka-aine saapuu, liikkuu kautta jokaista toimintaa ja poistuu valmiina tuotteina. Ulkoseinien rakentaminen ennen kuin kuljetusreititys on määritelty, pakottaa toiminnan pitkille sisäisille matkoille ja risteäville liikennereiteille. Arvovirtakartointi paljastaa, missä pullonkaulat muodostuvat ja missä puskuritila suojaan tuotantokapasiteettia. Selkeä yksisuuntainen virtaus lyhentää varastokärryjen kulkumatkoja, vähentää törmäysriskejä ja vapauttaa lattiatilaa tuotantoon eikä väliaikaiseen varastointiin.
Missä tahansa tehtaassa prosessit kannattaa ryhmitellä riskin ja palvelutarpeen perusteella, ei osaston nimen mukaan. Maalaus-, hitsaus- ja kemikaalien varastointitoiminnot vaativat erottelua, poistoa ja tulensuojattuja seinämiä, kun taas puhdas kokoonpano vaatii pölynhallintaa ja vakaita lämpötiloja. Hyötyvarusteita vaativat toiminnot, kuten puristettu ilma, höyry ja jätevesi, kannattaa sijoittaa palveluakselin läheisyyteen, jolloin putkien pituudet ja energiahäviöt lyhenevät. Shenyangissa sijaitseva konepajatehdas erotti hitsausalueensa tarkkuuskoneistuksesta; tämä tehtiin rakentamisen aikaisessa vaiheessa, mikä esti hitsauspilkun aiheuttaman uudelleentyön ja säilytti ISO 3834 -hitsauslaatutason vakiona. Oikea alueellinen jako yksinkertaistaa myös OSHA:n siisteyssääntöjen noudattamista ja hätäpoistumista.
Tehtaassa, jossa tuotantolinjoja järjestetään usein uudelleen, pylvästen välimatka määrittää, kuinka vapaasti laitteita voidaan myöhemmin siirtää. 12 m × 24 m -tukiverkko soveltuu useimpiin linjoihin, mutta laajempi 30 m:n avoin väli poistaa sisäpuoliset pylväät, jotka voivat estää tulevaa kuljetinrataa tai puristinta. Sääntö on mitata tukiverkko raskaimman ennakoitavissa olevan koneen mukaan, ei nykyisen asettelun mukaan, koska rakenteellisen pylvään siirtäminen myöhemmin on kallista. Valmiiksi suunnitellut teräskehikot tekevät standarditukiverkoista taloudellisia, ja robottihitsaus sekä CNC-leikkaus pitävät toleranssit tiukkoina, jotta pylväiden perustukset osuvat täsmälleen perustusmerkintöihin.
Portaalikehikot kantavat katon ja sivukuormia jäykkillä polviliitoksilla, mikä mahdollistaa 30–60 metrin selkävälin ilman välipilareita. Teräsrakennuksessa, joka on tarkoitettu vierivien nosturien tai laajojen prosessirivien sijoittamiseen, monitilaista portaalijärjestelmää käytetään kustannusten ja avoimuuden tasapainottamiseen. Selkävälin valinta vaikuttaa teräsmäärään: pidemmät välit edellyttävät syvempiä palkkeja ja raskaampia poikkileikkauksia, joten suunnittelija punnitsee muutaman sisäpilarin asentamista vastaan teräsmäärän ja nostotoimen nopeuden. EN 1090:n suoritusluokat ja MBMA:n ohjeet ohjaavat liitosten yksityiskohtaisuutta ja rakenteellisten osien valintaa paikallisten lumikuormien ja tuulikuormien mukaan.
Teollisuushallissa yläkulkukranit kuljettavat raskaimpia kuormia, joten kranin luokan on vastattava käyttötaajuutta ja nostettavaa massaa, ei pyöristettyä arviota. Kymmenen tonnin silkkukrani, jota käytetään vain satunnaisiin huoltotöihin, eroaa huomattavasti kahdenkymmenen tonnin yksiköstä, joka toimii kolmessa vuorossa; jälkimmäinen vaatii jäykempiä kulkuratoja, vahvempia pilareita ja syvempää perustusta. Liian pieni kranin mitoitus aiheuttaa taipumaa, joka kulumaa pyörät ja kulkuradat. AISC- ja ISO-standardit määrittelevät luokittelun ja väsymistarkastukset, ja kuorman kantokyvyn laskennassa on otettava huomioon myös dynaamiset tekijät sekä alapuolella olevan nostovälineistön paino.
Teollisuushallin lennättimen palkki siirtää nosturin pyöräkuormat kehikkoon ja sen on pysyttävä tiukkojen pystysuuntaisten taipumisrajojen sisällä, jotta rata ja pyörät säilyvät turvallisina. Jatkuvia lennättimiä, joita tukevat kiinnityspylväät, käytetään yleisesti, mutta niiden asennuksessa vaaditaan tarkkaa suuntausta. Perustusrakenteen suunnittelu ottaa huomioon jarrutus- ja vinoutumisvoimat, erityisesti kaksinkertaisten kuljetinten tai korkean nopeuden nostureiden tapauksessa. Heikossa maaperässä paaluperustuksella varustettu jatkuva perustuspalkki estää epätasaisen painumisen, joka voisi aiheuttaa ratarivin halkeamia. Kiinnityspylväiden liitoksiin määritellään 10.9S-luokan korkealujuusruuvit, jotta järjestelmä pysyy liukumattomana toistuvien kuormitusten alla. Ratan suunnan ja ruuvien kiristysmomentin säännöllinen tarkastus havaitsee kulumisen ennen kuin se muodostuu turvallisuusriskiksi.
Kasvava tehdasrakennus hyötyy modulaarisista telakoista, jotka laajenevat katon päätä pitkin ilman kehysten uudelleenrakentamista. Esivalmistettu rakennus standardoiduilla portaalikehyksillä ja varalla olevalla perustuslinjalla mahdollistaa omistajan lisätä pituutta 24 metriä viikoissa, ei kuukausissa. Päätyseinän jättäminen irrotettavaksi paneeliksi ja tulevan pilarin ankkuripulttien esiasennus säästää purkutöitä. Tämä modulaarinen ajattelutapa suojasi viljanvarastointi- ja logistiikkapalvelujen asiakasta, joka kaksinkertaisti käsittelykapasiteettinsa kolmessa vuodessa ensimmäisen rakennuksen valmistumisesta.
Mekaaniset ja sähköiset nousuputket tulisi johtaa erilliseen huoltovyöhön, jossa on varakapasiteettia lisämuuntajille, paineilmapiireille ja tietolinjoille. Niiden johtaminen helposti päästävään galleriaan estää rakenteellisen teräksen leikkaamisen myöhemmin. 20–30 prosentin varakapasiteetin jättäminen nostokiskoon ja sähköasemaan vähentää kalliita päivityksiä. IBC:n ja paikallisten määräysten mukaisesti on varauduttava poistumiseen ja tuleneristykseen, kun taas sinkitty ulkokuori ja lasikuitupinnoite altistuvilla osilla hidastavat korroosiota kosteassa tai syövyttävässä käytössä. 150 mm:n PIR-kaksoislevyjen eristys vakauttaa sisäilmaa sekä ihmisille että prosesseille.
Onnistunut tehdasrakennus tasapainottaa prosessivirtausta, rakenteellista ruudukkoa, nosturikattavuutta ja tulevaa kasvua jo ensimmäisestä luonnoksesta lähtien. Määritä materiaalin kulku ennen seinien suunnittelua, mitoita telakkaruudukko suurimman ennakoitavissa olevan koneen mukaan ja sovita nosturiluokka todellisiin käyttösykleihin. Määritä valmistus standardien EN 1090 ja ISO 3834 mukaisesti, varmista CE-merkintä vientimarkkinoita varten ja pidä palveluissa varareserviä. Modulaariset telakat ja selkeä huoltosuunnitelma mahdollistavat tuotannon tukemisen vuosikymmeniä.
Mitkä tekijät määrittävät tuotantorakennuksen telakoiden välimatkan?
Vastaus: Teollisuusrakennuksen telakoiden välimatka riippuu suurimmasta koneesta, käytäväleveydestä ja tulevasta linjaratkaisusta. 12 m × 24 m -ruudukko sopii useimpiin toiminnoihin, kun taas 30 m:n avoin jänneväli poistaa kuljetusnauhoja estävät pylväät. Suunnittelijat mitoittavat ruudukon suurimman ennakoitavissa olevan laitteiston mukaan, koska rakenteellisen pylvään siirtäminen myöhemmin on kallista. Standardit esivalmistetut kehikot pitävät laajemmat ruudukot edullisina ilman, että nosto- ja asennusnopeus kärsii.
Miten yläkulkukranin kapasiteetti määritetään?
Vastaus: Kranin kapasiteetti perustuu käyttötaajuuteen ja nostettavaan massaan, ei pyöristettyyn arvaukseen. Kolmivaiheisessa toiminnassa käytettävä kranin rata vaatii jäykempiä kantavia rakenteita, vahvemmat pilareit ja syvemmän perustuksen kuin tilapäiset huoltokäytön nostot. Dynaamiset tekijät ja nostovälineiden paino lisätään nimellislastiin. AISC- ja ISO-luokittelusäännöt määrittelevät väsymistarkastukset siten, että pyörät, raiteet ja rakenne kestävät suunnitellun käyttöjakson ilman ennenaikaista kulumista.
Miksi prosessivirtaus tulisi edeltää rakennuksen suunnittelua?
Vastaus: Prosessivirtaus tulisi edeltää suunnittelua, koska seinät ja pilari ovat vaikeita siirtää, kun ne on jo pystytetty. Raakamateriaalin saapumisen, jokaisen tuotantovaiheen ja valmiiden tuotteiden poistumisen seuraaminen paljastaa ristikkäiset liikuntapolut ja pullonkaulat jo ennen kuin teräsleikataan. Yksisuuntainen virtaus lyhentää matkoja, vähentää törmäysriskejä ja vapauttaa lattiatilaa tuotantoon. Reittien määrittäminen etukäteen estää kalliita uudelleentyöskentelyjä ja varmistaa, että rakennusrakenne vastaa todellista arvonluontiprosessia.
Mitkä sertifikaatit ovat tärkeitä vientiin tarkoitetuille teräsrajoille?
Vastaus: Viennissä käytettävien teräs rakenteiden tulee täyttää CE-merkintää varten EN 1090 -standardi, hitsausten laadun varmistamiseksi ISO 3834 ja hallintajärjestelmän osalta ISO 9001. CE-merkintä vahvistaa tuotteen yhteensopivuuden eurooppalaisen markkinan vaatimusten kanssa, kun taas AISC ja MBMA ohjaavat suunnittelua Pohjois-Amerikassa. Suoritustason, hitsausmenetelmän ja pinnoitussysteemin määrittäminen jo alussa estää hylkäyksen tarkastuksessa ja tukee luotettavaa, dokumentoitua rakentamista.
Milloin laajentumisen suunnittelu tulisi aloittaa suunnitteluvaiheessa?
Vastaus: Laajentumisen suunnittelu tulee aloittaa jo ensimmäisestä luonnoksesta, ei vasta silloin, kun tilan puutteesta tulee ongelma. Modulaarinen telakka-alueverkko, jossa on varareservaatio perustuslinjalle ja irrotettava päätyseinä, mahdollistaa omistajan nopean pituuden lisäämisen. Ankkuripulttien etukäteinen asennus ja palveluputkien jättäminen ylimääräisellä kapasiteetilla estävät rakenneterästen leikkaamisen myöhemmin. Kasvun varhainen huomioiminen suojaan tuotantokapasiteettia ja estää purkamisen keskellä vilkkaimpia tuotantovuosia.

2026/10/26
Suunnittele varasto-työpaja-teräsrakenne älykkäämmällä aluejaolla, liikkeellä, vapaalla korkeudella, nosturilla, tulensuojalla ja laajentumispäätöksillä.

2026/10/26
Suunnittele kylmävaraston teräs rakenne eristyksellä, höyryn estolla, lämmönkatkaisuilla, jäähtelyliitännöillä ja korroosionkestävillä yksityiskohdilla.

2026/10/26
Suunnittele maatalouden teräsrakenne, joka laajenee konevarastosta varastointi- ja maatalouslogistiikkakeskukseksi käytännöllisillä suunnittelun ja hankintaprosessin vaiheilla.

2026/10/26
Suunnittele eläinten kasvatusrakennusten teräsrakenne huomioiden eläinten hyvinvointisuus, korroosionkestävyys, tuliturvallisuus ja tehokkaat suunnittelusta toimitukseen liittyvät päätökset.

2026/10/26
Suunnittele lentokoneiden teräsrakenteita lentokenttähalleihin ja tukirakennuksiin kuormien, korroosion, tulen, EN 1090 -standardin ja toimitusaikataulun ohjeiden mukaisesti.

2026/10/26
Valitse maatalousrakennetta teräksestä maatalousvarastoon – käytännöllistä ohjeistusta kuormista, korroosiosta, vaatimustenmukaisuudesta ja toimitussuunnittelusta.
