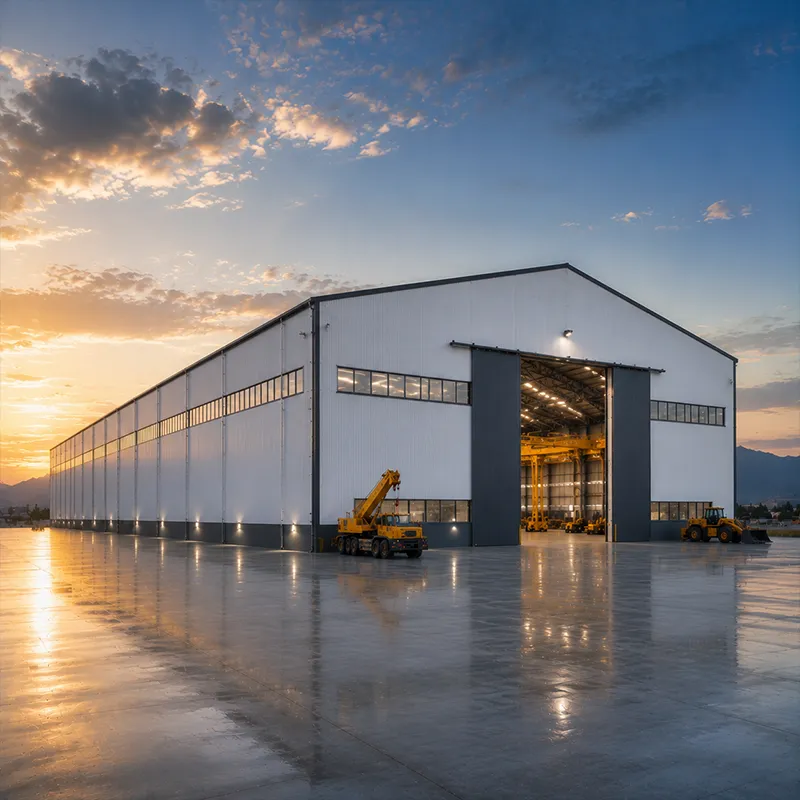
Ang isang maayos na naplanong pabrika ang nagdedesisyon kung gaano kahusay ang tumatakbo ng isang linya ng produksyon sa susunod na dalawampung taon, hindi lamang kung paano ang hitsura ng gusali sa unang araw. Ang layout, grid ng istruktura, saklaw ng crane, at espasyo para sa paglalawig ay dapat tukuyin bago pa man maisakay ang anumang bakal. Ang tamang pagkakaroon ng mga prinsipyong ito ay nababawasan ang panloob na paghahatid ng materyales, pinabubuti ang kaligtasan, at pinapanatili ang abot-kaya ng mga sumunod na pagbabago.
Una sa Layout ng Halaman ang Daloy ng Proseso
Iguhit ang Landas ng Materyales Bago Gumuhit ng mga Pader
Kapag inilalagay ang isang pabrika, ang unang gawain ay ang pagsubaybay kung paano pumapasok ang hilaw na materyales, gumagalaw sa bawat operasyon, at lumalabas bilang mga handang produkto. Ang pagkakabit ng mga panlabas na pader bago maayos ang daloy ng proseso ay nagdudulot ng mahabang panloob na paglalakbay at nagpapakilos ng mga daanan na sumasalubong. Ang value-stream mapping ay nagpapakita kung saan nabubuo ang mga bottleneck at kung saan ang espasyo para sa buffer ay nagsisilbing proteksyon sa throughput. Ang malinaw na unidirectional na daloy ay nagpapaikli ng distansya ng forklift, nababawasan ang peligro ng collision, at nagpapalaya ng floor area para sa produksyon imbes na para sa staging.
Mga Zone ng Peligro at Serbisyo Ayon sa Proseso
Sa anumang pabrika, mas mainam na pangkatin ang mga proseso ayon sa antas ng peligro at pangangailangan ng serbisyo kaysa ayon sa pangalan ng departamento. Ang pagpipinta, pagwelding, at imbakan ng kemikal ay nangangailangan ng paghihiwalay, pag-alis ng hangin, at mga pader na tumitibay sa apoy, samantalang ang malinis na pag-aassemble ay nangangailangan ng kontrol sa alikabok at pare-parehong temperatura. Ang paglalagay ng mga operasyong umaasa sa maraming serbisyo—tulad ng compressed air, steam, at effluent—malapit sa isang sentral na service spine ay nagpapababa ng haba ng mga tubo at nawawalang enerhiya. Sa isang pabrika ng makinarya sa Shenyang, hinati nila ang welding bay mula sa precision machining; ginawa ito bago ang konstruksyon kaya nawala ang paulit-ulit na trabaho dahil sa weld spatter at nanatiling stable ang kalidad ng welding ayon sa ISO 3834. Ang tamang zoning ay nagpapadali rin ng OSHA housekeeping at emergency egress.
Bay Grid at mga Pagpipilian sa Structural Frame
Pumili ng Distansya ng Column para sa Mga Susunod na Linya
Para sa isang pabrika na kadalasang magrere-arrange ng mga linya, ang espasyo sa pagitan ng mga haligi ay nagtatakda kung gaano kalayaan ang paggalaw ng mga kagamitan sa hinaharap. Ang isang grid na 12 m sa lapad at 24 m sa haba ay angkop para sa karamihan ng mga linya, ngunit ang mas malawak na 30 m na walang haligi sa loob ay alisin ang mga panloob na haligi na nakakabulasok sa isang conveyor o press sa hinaharap. Ang patakaran ay i-size ang grid batay sa pinakabigat na makina na inaasahan sa hinaharap, hindi sa kasalukuyang layout, dahil ang paglipat ng isang istruktural na haligi mamaya ay mahal. Ang pre-engineered na bakal na frame ay gumagawa ng mga standard na grid na ekonomikal, samantalang ang robotic welding at CNC cutting ay nagpapanatili ng maingat na toleransya upang ang mga base ng haligi ay tumama nang eksakto sa mga marka ng pundasyon.
Portal Frames, Clear Spans, at Multi-Bay Layouts
Ang mga portal frame ay nagdadala ng mga load sa bubong at gilid sa pamamagitan ng matitibay na knee joints, na nagpapahintulot ng malinis na span mula 30 m hanggang 60 m nang walang mga intermedyaryong haligi. Para sa isang gusaling bakal na kailangang maglalaman ng mga gumagalaw na crane o malalawak na proseso ng tren, ang isang multi-bay portal layout ay nagpapabalance ng gastos at bukas na espasyo. Ang pagpili ng span ang nagdidikta sa timbang ng bakal: ang mas mahabang span ay nangangailangan ng mas malalim na rafters at mas mabigat na seksyon, kaya't ang disenyo ay nagtatrade-off ng ilang panloob na haligi laban sa kabuuang tonelada at bilis ng pagkakabit. Ang EN 1090 execution classes at MBMA guidance ang nagbibigay-daan sa detalye ng mga connection at pagpili ng mga miyembro batay sa lokal na snow at wind load.
Mga Sistema ng Crane at Pag-iisip sa Load
I-match ang Crane Class sa mga Load sa Produksyon
Sa loob ng isang pabrika, ang mga overhead crane ay gumagalaw ng pinakamabigat na karga, kaya ang klase ng crane ay dapat tumugma sa bilis ng paggamit at sa timbang ng binibigay na karga, hindi lamang sa isang humuhula-hula. Ang isang 10-toneladang bridge crane na ginagamit para sa pangkalahatang pagpapanatili ay lubhang iba sa isang 20-toneladang yunit na gumagana sa tatlong shift; ang huli ay nangangailangan ng mas matigas na runway, mas malalakas na haligi, at mas malalim na pundasyon. Ang pagpili ng maliit na sukat ay nagdudulot ng pagkabend na sumisira sa mga gulong at riles. Ang mga pamantayan ng AISC at ISO ang nagsasaad ng pag-uuri at mga pagsusuri sa pagkapagod, samantalang ang kapasidad ng karga ay dapat kasama ang mga dinamikong kadahilanan at ang timbang ng mga rigging na nasa ilalim ng hook.
Mga Runway Beam at Pangangailangan sa Pundasyon
Ang runway beam sa isang pabrika ay nagpapasa ng mga load mula sa gulong ng crane sa frame at kailangang manatili sa loob ng mahigpit na mga limitasyon sa vertical deflection upang maprotektahan ang riles at mga gulong. Karaniwan ang mga patuloy na runway na suportado sa mga bracket column, ngunit nangangailangan ito ng tiyak na alignment sa panahon ng pagkakabit. Ang disenyo ng foundation naman ay sumusubok sa braking at skew forces, lalo na kapag may twin trolleys o mataas-bilis na hoists. Kung ang lupa ay mahina, ang pile-supported continuous footing ay nakakaiwas sa differential settlement na maaaring magdulot ng pagsira sa linya ng riles. Ang pagtukoy ng 10.9S high-strength bolts para sa bracket connections ay nagpapanatili ng slip-resistant na sistema sa ilalim ng paulit-ulit na loading. Ang regular na inspeksyon sa alignment ng riles at torque ng mga bolt ay nakakadetekta ng wear bago ito maging isang safety issue.
Pagpaplano para sa Paglago at Paglawak sa Kinabukasan
Disenyo ng Modular Bays para sa Madaling Extension
Ang isang lumalaking pabrika ay nakikinabang sa mga modular na bay na nagpapalawig sa gable end nito nang hindi kailangang muling itayo ang frame. Ang isang pre-engineered building na may standard na portal frames at isang ekstrang foundation line ay nagpapahintulot sa may-ari na magdagdag ng 24 metro ng haba sa loob ng ilang linggo, hindi buwan. Ang pag-iwan sa dulo ng pader bilang isang demountable panel at ang paunang paglalagay ng anchor bolts para sa susunod na column ay nag-iimbak ng gastos sa demolition. Ang ganitong modular na pag-iisip ay protektado ang isang kliyente sa imbakan at logistics ng butil na nadoble ang throughput nito sa loob ng tatlong taon mula sa unang paggawa.
Mga Service Risers at Sparing Capacity
Ang mga mekanikal at elektrikal na riser ay dapat umakyat sa isang nakalaang serbisyo na zona na may sobrang kapasidad para sa karagdagang mga transformer, compressed-air loops, at data lines. Ang pagdaan nila sa isang madaling abutin na gallery ay maiiwasan ang pagputol sa istruktural na bakal sa hinaharap. Ang pag-iwan ng 20 hanggang 30 porsyento ng kapasidad sa crane busbar at substation ay nagpapabagal sa mahal na mga upgrade. Ang IBC at lokal na mga kodigo ang nagsasaad ng mga alituntunin sa egress at fire separation, samantalang ang galvanized envelope at glass flake coating sa mga exposed members ay nagpapabagal sa corrosion sa mga lugar na may mataas na kahalumigan o korosibong kondisyon. Ang insulation na may 150 mm PIR sandwich panel ay nagpapabilis ng interior climate para sa parehong tao at proseso.
Ang isang matagumpay na pabrika ay kumakatawan sa balanseng daloy ng proseso, istrukturang grid, saklaw ng crane, at hinaharap na paglago mula sa unang guhit. Tukuyin ang ruta ng materyales bago ang mga pader, sukatin ang grid ng bay para sa pinakamabigat na makina na maaaring mangyari, at i-match ang klase ng crane sa tunay na siklo ng operasyon. Tukuyin ang paggawa ayon sa EN 1090 at ISO 3834, i-verify ang CE marking para sa export market, at panatilihin ang ekstrang kapasidad sa mga serbisyo. Kasama ang modular na bay at malinaw na plano para sa pagpapanatili, ang gusali ay sumusuporta sa produksyon sa loob ng maraming dekada.
Mga Madalas Itanong
Tanong
Ano ang mga salik na nagdedesisyon ng espasyo sa pagitan ng mga bay ng isang planta ng produksyon?
Sagot: Ang espasyo sa pagitan ng mga bay ng isang pabrika ay nakasalalay sa pinakamalaking makina, lapad ng daanan, at hinaharap na layout ng linya. Ang grid na 12 m sa 24 m ay angkop sa karamihan ng operasyon, samantalang ang 30 m na walang haligi ay inaalis ang mga haligi na nakakablock sa conveyor. Ginagawa ng mga designer ang sukat ng grid para sa pinakamabigat na kagamitan na maaaring mangyari dahil mahal ang paglipat ng isang istruktural na haligi sa huling bahagi. Ang standard na pre-engineered na frame ay nagpapanatili ng mas malawak na grid na abot-kaya nang hindi binabawasan ang bilis ng pagkakabit.
Tanong
Paano natutukoy ang kapasidad ng overhead crane?
Sagot: Ang kapasidad ng crane ay sumusunod sa duty cycle at sa timbang ng binibigkas, hindi sa isang hinuha na pinabibilog. Ang isang yunit na gumagana sa tatlong shift ay nangangailangan ng mas matigas na runway, mas malalakas na haligi, at mas malalim na pundasyon kaysa sa mga pana-panahong pagbubuhat para sa pagpapanatili. Idinadagdag ang mga dynamic factor at timbang ng rigging sa nominal load. Ang mga patakaran sa pag-uuri ng AISC at ISO ay nagtatakda ng mga pagsusuri sa fatigue upang mabuhay ang mga gulong, riles, at istruktura sa nakalaang bilang ng cycle nang walang maagang pagsuot.
Tanong
Bakit dapat unahin ang proseso ng daloy bago ang layout ng gusali?
Sagot: Dapat unahin ang proseso ng daloy bago ang layout dahil mahirap ilipat ang mga pader at haligi kapag naitayo na. Ang pagsubaybay sa pagpasok ng materyales, bawat operasyon, at paglabas ng finished-goods ay nagpapakita ng mga nagtatagpo na landas at mga bottleneck bago pa man putulin ang bakal. Ang isang-way flow ay pinaikli ang distansya ng paglalakbay, binabawasan ang panganib ng collision, at nagpapalaya ng sahig para sa produksyon. Ang pag-fix ng routing muna ay maiiwasan ang mahal na rework at pananatiling aligned ang istruktura sa paraan kung paano talaga nililikha ang value.
Tanong
Aling mga sertipikasyon ang mahalaga para sa mga eksportadong steel structure?
Sagot: Ang mga na-export na istrukturang bakal ay dapat sumunod sa EN 1090 para sa CE marking, sa ISO 3834 para sa kalidad ng pagweld, at sa ISO 9001 para sa sistema ng pamamahala. Ang CE marking ay nagpapatunay ng pagkakasunod para sa European market, samantalang ang AISC at MBMA ang nangunguna sa disenyo sa North America. Ang pagtukoy nang maaga ng execution class, weld procedure, at coating system ay nakakaiwas sa pagre-reject sa inspeksyon at sumusuporta sa isang maaasahan at na-dokumentong konstruksyon.
Tanong
Kailan dapat isipin ang pagpapalawak habang nagdidisenyo?
Sagot: Ang pagpapalawak ay dapat planuhin mula sa unang sketch, hindi kapag lumitaw na ang karamihan. Ang isang modular bay grid na may dagdag na foundation line at demountable end wall ay nagbibigay-daan sa may-ari na mabilis na magdagdag ng haba. Ang pre-setting ng anchor bolts at ang pag-iwan ng service risers na may sobrang kapasidad ay maiiwasan ang pagputol sa structural steel sa huling bahagi. Ang maagang paghahanda para sa paglago ay protektado ang throughput at maiiwasan ang pagguho habang nasa pinakabulaklak na taon ng produksyon.

 EN