 EN
गोदाम-कार्यशाला स्टील संरचनाएँ: दोहरे उपयोग का डिज़ाइन
2026/10/26
एक गोदाम-कार्यशाला स्टील संरचना की योजना बनाएँ जिसमें बुद्धिमान क्षेत्रीकरण, प्रवाह, स्पष्ट ऊँचाई, क्रेन, अग्नि सुरक्षा और विस्तार के निर्णय शामिल हों।

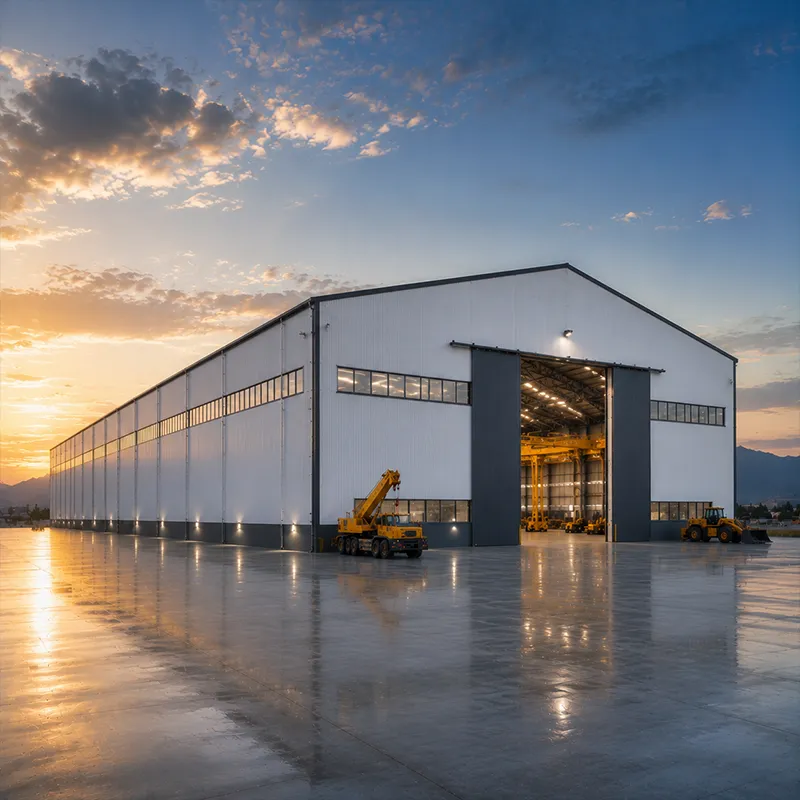
एक अच्छी तरह से योजना बनाया गया कारखाना संयंत्र अगले दो दशकों तक उत्पादन लाइन की दक्षता को निर्धारित करता है, केवल पहले दिन के लिए भवन की बाहरी उपस्थिति नहीं। लेआउट, संरचनात्मक ग्रिड, क्रेन कवरेज और विस्तार के लिए स्थान को किसी भी स्टील के ऑर्डर करने से पहले परिभाषित किया जाना चाहिए। इन सिद्धांतों को सही ढंग से लागू करने से आंतरिक सामग्री हैंडलिंग कम होती है, सुरक्षा में सुधार होता है और भविष्य में संशोधन कम खर्चीले रहते हैं।
जब किसी फैक्ट्री प्लांट की व्यवस्था की जाती है, तो पहला कार्य यह ट्रेस करना होता है कि कच्चा माल कैसे प्रवेश करता है, प्रत्येक ऑपरेशन के माध्यम से कैसे गुज़रता है और अंत में तैयार माल के रूप में कैसे बाहर निकलता है। रूटिंग तय होने से पहले बाहरी दीवारों को स्थापित करना ऑपरेशन को लंबी आंतरिक यात्रा और एक-दूसरे को काटते हुए मार्गों में फँसा देता है। वैल्यू-स्ट्रीम मैपिंग यह दिखाती है कि बोटलनेक कहाँ बनते हैं और कहाँ बफर स्पेस थ्रूपुट की रक्षा करती है। एक स्पष्ट एक-दिशात्मक प्रवाह फॉर्क-ट्रक की दूरी को कम करता है, टक्कर के जोखिम को कम करता है और फर्श के क्षेत्र को उत्पादन के लिए मुक्त कर देता है, न कि स्टेजिंग के लिए।
किसी भी कारखाने के प्लांट में, प्रक्रियाओं को जोखिम और सेवा की आवश्यकता के आधार पर समूहित करना विभाग के नाम के आधार पर व्यवस्थित करने से बेहतर होता है। पेंटिंग, वेल्डिंग और रासायनिक भंडारण के लिए अलगाव, निष्कर्षण और अग्नि-दर्जा वाली दीवारों की आवश्यकता होती है, जबकि स्वच्छ असेंबली के लिए धूल नियंत्रण और स्थिर तापमान की आवश्यकता होती है। संपीड़ित वायु, भाप और अपशिष्ट जैसे उपयोगिता-घने संचालन को एक सेवा रीढ़ के पास रखने से पाइप लंबाई और ऊर्जा हानि कम हो जाती है। शेनयांग में एक मशीनरी प्लांट ने अपने वेल्डिंग बे को प्रीसिज़न मशीनिंग से अलग कर दिया; निर्माण से पहले ऐसा करने से वेल्ड स्पैटर के कारण होने वाले पुनर्कार्य को रोका गया और आईएसओ 3834 वेल्डिंग गुणवत्ता को स्थिर रखा गया। उचित क्षेत्रीकरण ओएसएचए के घरेलू सफाई और आपातकालीन निकास को भी सरल बनाता है।
एक ऐसे कारखाना संयंत्र के लिए, जिसमें लाइनों की पुनर्व्यवस्था अक्सर की जाती है, स्तंभों के बीच की दूरी यह निर्धारित करती है कि उपकरणों को भविष्य में कितनी स्वतंत्रता से स्थानांतरित किया जा सकता है। १२ मीटर × २४ मीटर का बे ग्रिड अधिकांश लाइनों के लिए उपयुक्त है, लेकिन ३० मीटर का व्यापक खाली स्पैन आंतरिक स्तंभों को हटा देता है जो भविष्य में कन्वेयर या प्रेस के मार्ग में अवरोध डाल सकते हैं। नियम यह है कि ग्रिड का आकार वर्तमान लेआउट के आधार पर नहीं, बल्कि भविष्य में संभावित रूप से सबसे भारी मशीन के आधार पर निर्धारित किया जाए, क्योंकि बाद में एक संरचनात्मक स्तंभ को स्थानांतरित करना महंगा होता है। पूर्व-अभियांत्रिकृत इस्पात फ्रेम मानक ग्रिड को आर्थिक रूप से व्यवहार्य बनाते हैं, जबकि रोबोटिक वेल्डिंग और सीएनसी कटिंग सटीकता को बनाए रखते हैं ताकि स्तंभ आधार सटीक रूप से फाउंडेशन के चिह्नों पर स्थापित हो सकें।
पोर्टल फ्रेम्स दृढ़ घुटना जोड़ों के माध्यम से छत और पार्श्व भार सहन करते हैं, जिससे मध्यवर्ती स्तंभों के बिना ३० मीटर से ६० मीटर की स्पष्ट स्पैन संभव हो जाती है। एक इस्पात भवन के लिए, जिसमें रोलिंग क्रेन या विस्तृत प्रक्रिया ट्रेनों को स्थापित करना आवश्यक हो, एक बहु-बे पोर्टल व्यवस्था लागत और खुलापन के बीच संतुलन बनाती है। स्पैन के चयन से इस्पात का भार निर्धारित होता है: लंबी स्पैन के लिए गहरे राफ्टर्स और भारी अनुभागों की आवश्यकता होती है, अतः डिज़ाइनर थोड़े से आंतरिक स्तंभों के बदले में टनेज और स्थापना की गति को संतुलित करता है। EN १०९० निष्पादन वर्ग और MBMA दिशा-निर्देश स्थानीय बर्फ और वायु भार के अनुसार जोड़ों के विवरण और सदस्यों के चयन को निर्देशित करते हैं।
एक कारखाने के प्लांट के अंदर, ऊपरी क्रेनें सबसे भारी भार को स्थानांतरित करती हैं, इसलिए क्रेन का वर्ग उसके कार्य चक्र और उठाए गए द्रव्यमान के अनुरूप होना चाहिए—कोई गोल किया हुआ अनुमान नहीं। एक 10-टन ब्रिज क्रेन, जो कभी-कभार रखरखाव के लिए उपयोग की जाती है, एक 20-टन इकाई से बहुत अलग होती है जो तीन शिफ्ट में चलती है; बाद वाली को एक कठोर रनवे, मज़बूत कॉलम और गहरी नींव की आवश्यकता होती है। अति-छोटा आकार चुनने से विक्षेपण होता है, जो पहियों और रेलों के क्षरण का कारण बनता है। AISC और ISO मानक क्रेन वर्गीकरण और थकान जाँच को परिभाषित करते हैं, जबकि भार क्षमता में गतिशील कारकों और हुक के नीचे के रिगिंग के भार को शामिल करना आवश्यक है।
एक कारखाने के प्लांट में रनवे बीम क्रेन के पहियों के भार को फ्रेम में स्थानांतरित करती है और रेल तथा पहियों की रक्षा के लिए इसे कड़ी ऊर्ध्वाधर विक्षेप सीमाओं के भीतर बनाए रखना आवश्यक है। ब्रैकेट कॉलम पर समर्थित निरंतर रनवे आम हैं, लेकिन उनकी स्थापना के दौरान सटीक संरेखण की आवश्यकता होती है। फाउंडेशन डिज़ाइन तब ब्रेकिंग और स्क्यू बलों को अवशोषित करता है, विशेष रूप से जब डबल ट्रॉलियाँ या उच्च-गति हॉइस्ट का उपयोग किया जाता है। जहाँ मिट्टी कमज़ोर होती है, वहाँ पाइल-समर्थित निरंतर फुटिंग रेल लाइन को दरारें लगने से रोकने के लिए असमान अवसाद को रोकती है। ब्रैकेट कनेक्शन के लिए 10.9S उच्च-शक्ति बोल्ट्स का निर्दिष्ट करना दोहराए गए लोडिंग के तहत प्रणाली को फिसलन-प्रतिरोधी बनाए रखता है। रेल संरेखण और बोल्ट टॉर्क का नियमित निरीक्षण घिसावट को सुरक्षा संबंधी मुद्दे में बदलने से पहले पकड़ लेता है।
एक बढ़ते हुए कारखाने के प्लांट को मॉड्यूलर बेस से लाभ होता है, जो फ्रेम को फिर से बनाए बिना गैबल एंड पर विस्तारित होते हैं। मानकीकृत पोर्टल फ्रेम और एक अतिरिक्त फाउंडेशन लाइन के साथ एक पूर्व-इंजीनियर्ड भवन एक मालिक को हफ्तों में, महीनों के बजाय, २४ मीटर लंबाई जोड़ने की अनुमति देता है। अंतिम दीवार को डीमाउंटेबल पैनल के रूप में छोड़ना और भविष्य के कॉलम के लिए एंकर बोल्ट्स को पूर्व-सेट करना विध्वंस को बचाता है। यह मॉड्यूलर सोच एक अनाज भंडारण और लॉजिस्टिक्स ग्राहक की रक्षा करती रही, जिसने पहले निर्माण के तीन वर्षों के भीतर अपनी क्षमता दोगुनी कर दी।
यांत्रिक और विद्युत उठानों को एक समर्पित सेवा क्षेत्र में ऊपर की ओर ले जाना चाहिए, जिसमें अतिरिक्त ट्रांसफॉर्मर, संपीड़ित वायु लूप और डेटा लाइनों के लिए अतिरिक्त क्षमता हो। उन्हें एक पहुँच योग्य गैलरी में मार्गनिर्देशित करने से बाद में संरचनात्मक इस्पात को काटने से बचा जा सकता है। क्रेन बसबार और उप-केंद्र पर २० से ३० प्रतिशत क्षमता का आरक्षण करने से महँगे अपग्रेड की आवश्यकता टाली जा सकती है। आपातकालीन निकास और अग्नि पृथक्करण के लिए IBC और स्थानीय नियम लागू होते हैं, जबकि एक जस्तीकृत आवरण और जाने वाले भागों पर काँच के फ्लेक कोटिंग आर्द्र या संक्षारक स्थितियों में संक्षारण को धीमा करती है। १५० मिमी PIR सैंडविच पैनल के साथ ऊष्मा-रोधन मनुष्यों और प्रक्रिया दोनों के लिए आंतरिक जलवायु को स्थिर करता है।
एक सफल कारखाना संयंत्र पहली रूपरेखा से ही प्रक्रिया प्रवाह, संरचनात्मक ग्रिड, क्रेन कवरेज और भविष्य के विस्तार को संतुलित करता है। दीवारों के निर्माण से पहले सामग्री के मार्ग निर्धारित करें, सबसे भारी संभावित मशीन के अनुसार बे ग्रिड का आकार तय करें, और क्रेन श्रेणी को वास्तविक कार्य चक्रों के अनुरूप चुनें। निर्माण के लिए EN 1090 और ISO 3834 के अनुसार विनिर्देश दें, निर्यात बाज़ार के लिए सीई मार्किंग की पुष्टि करें, और सेवाओं में अतिरिक्त क्षमता बनाए रखें। मॉड्यूलर बे और स्पष्ट रखरखाव योजना के साथ, इमारत दशकों तक उत्पादन का समर्थन करती है।
उत्पादन संयंत्र के बे के बीच की दूरी तय करने वाले कौन-कौन कारक हैं?
उत्तर: कारखाना संयंत्र के बे के बीच की दूरी सबसे बड़ी मशीन, गलियारे की चौड़ाई और भविष्य की लाइन व्यवस्था पर निर्भर करती है। १२ मीटर × २४ मीटर का ग्रिड अधिकांश कार्यों के लिए उपयुक्त है, जबकि ३० मीटर का स्पष्ट स्पैन कन्वेयर को अवरुद्ध करने वाले स्तंभों को हटा देता है। डिज़ाइनर सबसे भारी संभावित उपकरण के अनुसार ग्रिड का आकार तय करते हैं, क्योंकि बाद में एक संरचनात्मक स्तंभ को स्थानांतरित करना महंगा होता है। मानक पूर्व-अभियांत्रिकृत फ्रेम चौड़े ग्रिड को किफायती बनाए रखते हैं, बिना निर्माण की गति को प्रभावित किए।
ऊपरी क्रेन की क्षमता कैसे निर्धारित की जाती है?
उत्तर: क्रेन की क्षमता ड्यूटी साइकिल और उठाए गए द्रव्यमान के आधार पर निर्धारित की जाती है, न कि कोई अनुमानित या पूर्णांकित मान। जो इकाई तीन शिफ्ट में चलती है, उसे अवसरवश रखरखाव के लिए उठाए गए भार की तुलना में अधिक कठोर रनवे, मजबूत कॉलम और गहरी नींव की आवश्यकता होती है। गतिशील कारकों और रिगिंग के भार को नाममात्र भार में जोड़ा जाता है। AISC और ISO वर्गीकरण नियम थकान जाँच के लिए निर्धारित करते हैं, ताकि पहिए, रेल और संरचना नियोजित चक्र के दौरान पूर्व-समय के क्षरण के बिना टिक सकें।
प्रक्रिया प्रवाह को इमारत की रूपरेखा से पहले क्यों निर्धारित करना चाहिए?
उत्तर: प्रक्रिया प्रवाह को रूपरेखा से पहले निर्धारित करना चाहिए क्योंकि एक बार स्थापित हो जाने के बाद दीवारें और कॉलम को स्थानांतरित करना कठिन होता है। कच्चे माल के प्रवेश, प्रत्येक संचालन और तैयार माल के निर्गम का ट्रैस करने से इस्पात काटे जाने से पहले ही पार-पथ और संकरे स्थान प्रकट हो जाते हैं। एक-दिशात्मक प्रवाह यात्रा की दूरी को कम करता है, टक्कर के जोखिम को कम करता है और उत्पादन के लिए फर्श को मुक्त करता है। मार्ग निर्धारण को पहले तय करने से महंगे पुनर्कार्य से बचा जा सकता है और संरचना मूल्य निर्माण के वास्तविक तरीके के साथ संरेखित रहती है।
निर्यातित इस्पात संरचनाओं के लिए कौन-से प्रमाणन महत्वपूर्ण हैं?
उत्तर: निर्यात किए गए स्टील संरचनाओं को सीई अंकन के लिए ईएन 1090, वेल्डिंग गुणवत्ता के लिए आईएसओ 3834 और प्रबंधन प्रणाली के लिए आईएसओ 9001 के अनुपालन में होना चाहिए। सीई अंकन यूरोपीय बाज़ार के लिए अनुरूपता की पुष्टि करता है, जबकि एआईएससी और एमबीएमए उत्तर अमेरिका में डिज़ाइन के लिए मार्गदर्शन प्रदान करते हैं। निष्पादन वर्ग, वेल्डिंग प्रक्रिया और कोटिंग प्रणाली का पहले से निर्दिष्ट करना निरीक्षण के समय अस्वीकृति को रोकता है और एक विश्वसनीय, दस्तावेज़ित निर्माण का समर्थन करता है।
डिज़ाइन के दौरान विस्तार की योजना कब बनाई जानी चाहिए?
उत्तर: विस्तार की योजना पहले स्केच से ही बनाई जानी चाहिए, न कि भीड़भाड़ दिखने के बाद। एक मॉड्यूलर बे ग्रिड जिसमें एक अतिरिक्त फाउंडेशन लाइन और हटाने योग्य अंत दीवार हो, मालिक को लंबाई जल्दी से जोड़ने की अनुमति देता है। एंकर बोल्ट्स को पहले से सेट करना और सेवा राइज़र्स को अतिरिक्त क्षमता के साथ छोड़ना बाद में संरचनात्मक स्टील को काटने से बचाता है। विकास के लिए प्रारंभिक व्यवस्था उत्पादन की सबसे व्यस्त वर्षों के दौरान उत्पादन क्षमता की रक्षा करती है और विध्वंस से बचाती है।

2026/10/26
एक गोदाम-कार्यशाला स्टील संरचना की योजना बनाएँ जिसमें बुद्धिमान क्षेत्रीकरण, प्रवाह, स्पष्ट ऊँचाई, क्रेन, अग्नि सुरक्षा और विस्तार के निर्णय शामिल हों।

2026/10/26
ऊष्मा-रोधन, वाष्प नियंत्रण, ऊष्मीय विच्छेद, शीतन अंतरफलक और संक्षारण-प्रतिरोधी विवरणों के साथ एक शीत-भंडारण इस्पात संरचना की योजना बनाएँ।

2026/10/26
एक कृषि स्टील संरचना की योजना बनाएँ जो मशीनरी बार्न से लेकर भंडारण और फार्म लॉजिस्टिक्स हब तक स्केल कर सके, जिसमें व्यावहारिक डिज़ाइन और खरीद प्रक्रिया के चरण शामिल हों।

2026/10/26
पशुधन के लिए इस्पात संरचना की योजना बनाएँ, जिसमें कल्याण, संक्षारण प्रतिरोध, अग्नि सुरक्षा विचार और कुशल डिज़ाइन-से-डिलीवरी निर्णय शामिल हों।

2026/10/26
हैंगर और सहायक सुविधाओं के लिए विमान इस्पात संरचना की योजना बनाएँ, जिसमें भार, संक्षारण, अग्नि सुरक्षा, EN 1090 और डिलीवरी मील के पत्थरों पर मार्गदर्शन शामिल हो।

2026/10/26
भार, संक्षारण, अनुपालन और डिलीवरी योजना पर व्यावहारिक मार्गदर्शन के साथ कृषि भंडारण के लिए एक फार्म स्टील संरचना चुनें।
