 EN
Depo-Atölye Çelik Yapıları: Çift Amaçlı Tasarım
2026/10/26
Daha akıllı bölgelendirme, akış düzeni, net yükseklik, vinç, yangın ve genişleme kararlarıyla bir depo-atölye çelik yapısı planlayın.

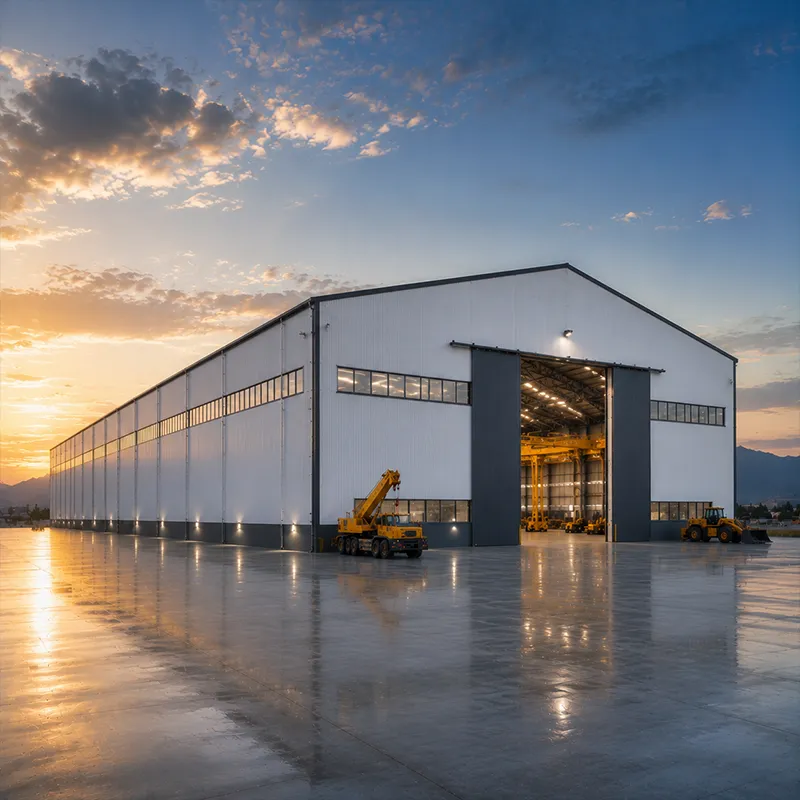
İyi planlanmış bir fabrika tesisi, sadece açılış gününde binanın nasıl göründüğünü değil, önümüzdeki yirmi yıl boyunca üretim hattının ne kadar verimli çalışacağını belirler. Düzenleme, yapısal ızgara, vinç kapsama alanı ve gelecekteki genişleme için ayrılan alan, herhangi bir çelik siparişi verilmeden önce tanımlanmalıdır. Bu ilkelerin doğru uygulanması, iç malzeme taşıma işlemlerini azaltır, güvenliği artırır ve ileride yapılacak değişikliklerin maliyetini uygun tutar.
Bir fabrika tesisinin yerleşim planı yapılırken ilk görev, ham maddelerin nasıl girip, her işlemden nasıl geçerek nihai ürün olarak çıktığını izlemektir. Akış yolları belirlenmeden dış duvarların sabitlenmesi, operasyonu uzun iç mesafeler ve kesişen yollarla kısıtlar. Değer akışı haritalaması, darboğazların nerede oluştuğunu ve tampon alanların verimliliği nasıl koruduğunu ortaya koyar. Net bir tek yönlü akış, forklift mesafesini kısaltır, çarpışma riskini düşürür ve üretim yerine malzeme hazırlama amacıyla kullanılan zemin alanını serbest bırakır.
Herhangi bir fabrika tesisinde, süreçleri departman adlarına göre değil, risk ve hizmet ihtiyaçlarına göre gruplamak daha etkilidir. Boyama, kaynak ve kimyasal depolama işlemleri ayrılmış alanlar, havalandırma sistemleri ve yangına dayanıklı duvarlar gerektirirken; temiz montaj alanları toz kontrolü ve sabit sıcaklık koşulları gerektirir. Sıkıştırılmış hava, buhar ve atık su gibi yüksek miktarda altyapı gereksinimi olan operasyonları bir hizmet omurgasına (service spine) yakın yerleştirmek, boru hatlarının uzunluğunu ve enerji kaybını azaltır. Şenyang'daki bir makine fabrikası, kaynak bölmesini hassas işleyen makine imalatından ayırmıştır; bu önleyici düzenleme, inşaat öncesi yapıldığı için kaynak sıçramalarına bağlı revizyonları ortadan kaldırmış ve ISO 3834 kaynak kalitesini istikrarlı tutmuştur. Uygun bölgelendirme ayrıca OSHA temizlik kurallarını ve acil çıkış prosedürlerini de kolaylaştırır.
Sıklıkla hatlarını yeniden düzenleyecek bir fabrika tesisinde kolon aralığı, ekipmanların ileride ne kadar serbestçe taşınabileceğini belirler. 12 m × 24 m’lik bir bölme ızgarası çoğu hatta uygundur; ancak daha geniş olan 30 m’lik açık açıklık, gelecekte bir konveyör veya presi engelleyebilecek iç kolonları ortadan kaldırır. Kural, ızgarının boyutlandırılmasının bugünkü yerleşimine değil, ön görülebilen en ağır makineye göre yapılmasıdır; çünkü yapısal bir kolonu sonrasında taşımak maliyetlidir. Önceden mühendislik yapılmış çelik çerçeveler standart ızgaraları ekonomik hale getirirken, robotik kaynak ve CNC kesim, kolon tabanlarının temel işaretlerine tam olarak oturmasını sağlayan dar toleransları korur.
Portal çerçeveler, rijit diz birleşimleri aracılığıyla çatı ve yan yükleri taşır ve ara sütunlar olmadan 30 m ile 60 m arası açıklıklara izin verir. Yuvarlanan vinçler veya geniş süreç hatları barındırmak zorunda olan bir çelik yapı için çok açıklıklı portal düzeni, maliyet ile açıklık arasında denge kurar. Açıklık seçimi çelik ağırlığını belirler: daha uzun açıklıklar daha derin kirişler ve daha ağır kesitler gerektirir; bu nedenle tasarımcı, birkaç iç sütunu çelik tonajı ve montaj hızına karşılık değerlendirir. EN 1090 uygulama sınıfları ile MBMA rehberi, yerel kar ve rüzgâr yüklerine göre bağlantı detaylandırmasını ve eleman seçimini yönlendirir.
Bir fabrika tesisinde, köprü tipi vinçler en ağır yükleri taşır; bu nedenle vinç sınıfı, yalnızca yuvarlatılmış bir tahmin değil, çalışma döngüsü ve kaldırılan kütle ile uyumlu olmalıdır. Arada sırada bakım işleri için kullanılan 10 tonluk bir köprü tipi vinç ile üç vardiyada çalışan 20 tonluk bir birim büyük ölçüde farklılık gösterir; ikincisi daha rijit bir ray sistemi, daha dayanıklı kolonlar ve daha derin bir temel gerektirir. Vinç kapasitesinin düşük seçilmesi, tekerlekleri ve rayları aşındıran eğilmelere neden olur. AISC ve ISO standartları sınıflandırmayı ve yorulma kontrollerini tanımlar; yük kapasitesi, dinamik faktörleri ve kancanın altındaki donanımın ağırlığını da içermelidir.
Bir fabrika tesisindeki koşu yolu kirişi, vinç tekerlek yüklerini iskelete aktarır ve ray ile tekerleklere zarar vermemek için sıkı dikey sehim sınırları içinde kalmalıdır. Konsol kolonlar üzerine dayalanan sürekli koşu yolları yaygındır; ancak montaj sırasında hassas hizalama gerektirir. Temel tasarımı, özellikle çift arabalı veya yüksek hızlı vinçlerde frenleme ve çarpık kuvvetleri emer. Zemin zayıf olduğunda, kazık destekli sürekli temel, ray hattında çatlaklara neden olabilecek farklı oturmaları önler. Konsol bağlantıları için 10.9S yüksek mukavemetli cıvataların belirtilmesi, sistemin tekrarlayan yükler altında kaymaya karşı dirençli kalmasını sağlar. Ray hizalaması ve cıvata torkunun rutin kontrolü, aşınmayı güvenlik sorunu haline gelmeden önce tespit eder.
Büyüyen bir fabrika tesisi, çerçevenin yeniden inşa edilmesine gerek kalmadan çatı ucundan uzatılabilen modüler bölümlerden yararlanır. Standartlaştırılmış portal çerçevelere ve fazladan bir temel hattına sahip önceden mühendislik yapılmış bir bina sayesinde sahibi, uzunluğu aylar değil haftalar içinde 24 metre artırabilir. Son duvarın sökülür panel olarak bırakılması ve gelecekteki kolon için ankraj cıvatalarının önceden yerleştirilmesi, yıkım ihtiyacını ortadan kaldırır. Bu modüler yaklaşım, ilk inşaatından sonra üç yıl içinde iş hacmini ikiye katlayan bir tahıl depolama ve lojistik müşterisini korumuştur.
Mekanik ve elektrik tesisatı yükseltme hatları, ekstra transformatörler, basınçlı hava döngüleri ve veri hatları için yedek kapasiteye sahip özel bir servis bölgesinden geçmelidir. Bu hatların erişilebilir bir galeride yönlendirilmesi, daha sonra yapısal çelik kesimini önler. Vinç barası ve trafo merkezinde %20 ila %30 oranında yedek kapasite bırakmak, maliyetli yenilemeleri geciktirir. Çıkış yolları ve yangın ayırımı konusunda IBC ve yerel yönetmelikler geçerlidir; dışa bakan elemanlara uygulanan galvaniz kaplama ile cam pulu kaplama, nemli veya aşındırıcı ortamlarda korozyonu yavaşlatır. 150 mm kalınlığında PIR sandviç panel ile yalıtım, insanlar ve üretim süreçleri için iç iklimi dengede tutar.
Başarılı bir fabrika tesisi, ilk taslaktan itibaren süreç akışını, yapısal ızgarayı, vinç kapsama alanını ve gelecekteki büyümeyi dengeler. Duvarlar inşa edilmeden önce malzeme yönlendirmesini tanımlayın, en ağır öngörülebilir makineye göre nizam aralığını (bay grid) belirleyin ve vinç sınıfını gerçek çalışma döngülerine uygun hâle getirin. İmalatı EN 1090 ve ISO 3834’e göre belirtin, ihracat pazarı için CE işaretleme doğrulamasını yapın ve hizmetlerde yedek kapasiteyi koruyun. Modüler nizam aralıkları (modular bays) ve net bir bakım planı ile bina, on yıllar boyunca üretimi destekler.
Bir üretim tesisinin nizam aralığı (bay spacing) kararını hangi faktörler verir?
Cevap: Bir fabrika tesisinin nizam aralığı (bay spacing), en büyük makine, koridor genişliği ve gelecekteki üretim hattı yerleşimine bağlıdır. 12 m × 24 m’lik bir ızgara çoğu işlem için uygundur; buna karşılık 30 m’lik açık açıklık (clear span), konveyörleri engelleyen kolonları ortadan kaldırır. Tasarımcılar, yapısal bir kolonu daha sonra taşmanın maliyetli olması nedeniyle, en ağır öngörülebilir ekipmana göre ızgarayı (grid) boyutlandırır. Standart ön-mühendislikli çerçeveler (standard pre-engineered frames), montaj hızını azaltmadan daha geniş ızgaraları uygun maliyetle sağlar.
Köprü vinç kapasitesi nasıl belirlenir?
Cevap: Vinç kapasitesi, yuvarlatılmış bir tahmin değil, çalışma döngüsü ve kaldırılan kütleyle belirlenir. Üç vardiyada çalışan bir ünite, ara sıra yapılan bakım kaldırma işlemlerinden çok daha rijit bir ray sistemi, daha güçlü kolonlar ve daha derin bir temel gerektirir. Dinamik faktörler ve askı ağırlığı nominal yüke eklenir. AISC ve ISO sınıflandırma kuralları, tekerleklerin, rayların ve yapının planlanan çalışma döngüsünü erken aşınma olmadan dayanmasını sağlamak için yorulma kontrollerini belirler.
Neden süreç akışı bina yerleşim planından önce gelmelidir?
Cevap: Süreç akışı yerleşim planından önce gelmelidir çünkü duvarlar ve kolonlar bir kez dikildikten sonra hareket ettirilmesi zordur. Malzemenin giriş noktası, her işlem adımı ve nihai ürün çıkış noktası izlenerek çapraz geçişler ve darboğazlar, çelik kesilmeden önce ortaya çıkar. Tek yönlü bir akış seyahat mesafesini kısaltır, çarpışma riskini düşürür ve üretim için daha fazla alanı serbest bırakır. Yönlendirme öncelikle sabitlendiğinde maliyetli yeniden işler önlenir ve yapı, değer üretiminin gerçek şekilde gerçekleştiği biçimle uyumlu kalır.
İhracat edilen çelik yapılarda hangi sertifikalar önemlidir?
Cevap: İhracat edilen çelik yapılar, CE işaretleme için EN 1090’ı, kaynak kalitesi için ISO 3834’ü ve yönetim sistemi için ISO 9001’i karşılamalıdır. CE işaretleme, Avrupa pazarı için uygunluğu doğrular; AISC ve MBMA ise Kuzey Amerika’da tasarım için rehberlik eder. Uygulama sınıfının, kaynak prosedürünün ve kaplama sisteminin baştan belirtilmesi, denetim sırasında reddedilme riskini önler ve güvenilir, belgelendirilmiş bir inşayı destekler.
Genişleme tasarımı sırasında ne zaman planlanmalıdır?
Cevap: Genişleme, kalabalıklaşma ortaya çıkmadan önce, ilk taslak aşamasından itibaren planlanmalıdır. Bir yedek temel hattı ve sökülüp takılabilen uç duvarlı modüler bir alan ızgarası ile sahibi uzunluğu hızlıca artırabilir. Ankraj cıvatalarının önceden yerleştirilmesi ve servis yükselticilerinin yedek kapasiteyle bırakılması, ileride yapısal çelikte kesim yapılmasını önler. Erken dönem büyüme için düzenleme, üretim hacmini korur ve en yoğun üretim yıllarında yıkım ihtiyacını ortadan kaldırır.

2026/10/26
Daha akıllı bölgelendirme, akış düzeni, net yükseklik, vinç, yangın ve genişleme kararlarıyla bir depo-atölye çelik yapısı planlayın.

2026/10/26
Yalıtım, buhar kontrolü, termal kesintiler, soğutma arayüzleri ve korozyona dayanıklı detaylarla bir soğuk hava deposu çelik yapısı tasarlayın.

2026/10/26
Makine ahırından depolama ve çiftlik lojistiği merkezine kadar ölçeklenebilen, pratik tasarım ve satın alma adımlarıyla bir tarımsal çelik yapı planlayın.

2026/10/26
Refah, korozyon direnci, yangın önlemleri ve verimli tasarım-teslimat kararları için hayvan yetiştirme çelik yapısı planlayın.

2026/10/26
Yükler, korozyon, yangın, EN 1090 ve teslim tarihleriyle ilgili rehberlikle hangarlar ve destek tesisleri için bir uçak çelik yapısı tasarlayın.

2026/10/26
Yükler, korozyon, uyumluluk ve teslimat planlaması konularında pratik rehberlikle tarımsal depolama için bir çiftlik çelik yapısı seçin.
