 EN
Struktur Baja Gudang-Bengkel: Desain Serba-Guna
2026/10/26
Rencanakan struktur baja gudang-bengkel dengan zonasi yang lebih cerdas, alur kerja, ketinggian bebas, derek, ketentuan kebakaran, dan pertimbangan ekspansi.

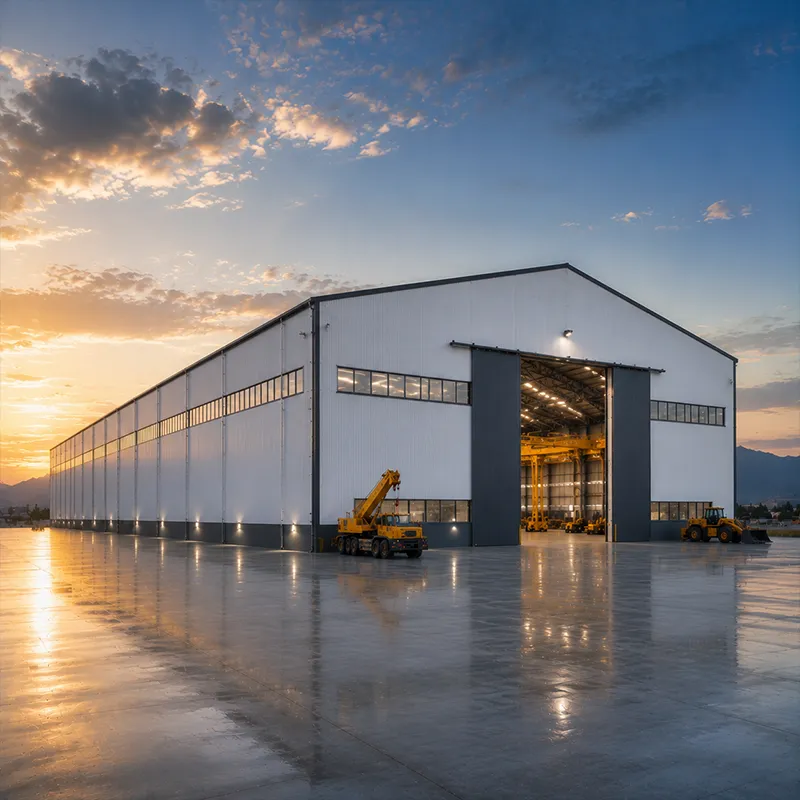
Perencanaan pabrik yang matang menentukan efisiensi jalur produksi selama dua dekade ke depan, bukan sekadar tampilan bangunan pada hari pertama. Tata letak, kisi struktural, jangkauan derek, dan ruang untuk ekspansi harus ditetapkan sebelum baja apa pun dipesan. Menerapkan prinsip-prinsip ini secara tepat mengurangi penanganan material internal, meningkatkan keselamatan, serta menjaga agar modifikasi di masa depan tetap terjangkau.
Ketika tata letak pabrik dirancang, tugas pertama adalah melacak cara bahan baku masuk, berpindah melalui setiap operasi, dan keluar sebagai barang jadi. Memasang dinding eksternal sebelum alur proses ditentukan akan memaksa operasi menjadi perjalanan internal yang panjang dan lintasan yang saling bersilangan. Pemetaan aliran nilai mengungkapkan di mana kemacetan terbentuk dan di mana ruang penyangga melindungi laju produksi. Alur satu arah yang jelas memperpendek jarak tempuh forklift, menurunkan risiko tabrakan, serta membebaskan area lantai untuk produksi alih-alih penumpukan sementara.
Di setiap pabrik, mengelompokkan proses berdasarkan risiko dan kebutuhan layanan lebih unggul daripada mengelompokkannya berdasarkan nama departemen. Pengecatan, pengelasan, serta penyimpanan bahan kimia memerlukan pemisahan fisik, sistem ekstraksi, dan dinding tahan api, sedangkan perakitan bersih memerlukan pengendalian debu dan suhu yang stabil. Menempatkan operasi yang membutuhkan banyak utilitas—seperti udara bertekanan, uap, dan limbah cair—di dekat tulang punggung layanan memperpendek panjang pipa dan mengurangi kehilangan energi. Sebuah pabrik mesin di Shenyang memisahkan area pengelasannya dari proses pemesinan presisi; tindakan ini dilakukan sebelum konstruksi sehingga menghindari pekerjaan ulang akibat percikan las dan menjaga konsistensi kualitas pengelasan sesuai standar ISO 3834. Zonasi yang tepat juga menyederhanakan pemeliharaan kebersihan menurut pedoman OSHA serta jalur evakuasi darurat.
Untuk pabrik yang akan sering mengatur ulang jalur produksi, jarak antar kolom menentukan seberapa bebas peralatan dapat dipindahkan di kemudian hari. Kisi-kisi bentang 12 m × 24 m cocok untuk kebanyakan jalur produksi, namun bentang bebas yang lebih lebar—30 m—menghilangkan kolom interior yang bisa menghalangi konveyor atau press di masa depan. Aturannya adalah menentukan ukuran kisi berdasarkan mesin terberat yang diperkirakan akan digunakan, bukan berdasarkan tata letak saat ini, karena memindahkan kolom struktural setelah konstruksi selesai sangat mahal. Rangka baja pra-rekayasa membuat kisi standar menjadi ekonomis, sementara pengelasan robotik dan pemotongan CNC menjaga toleransi ketat sehingga dasar kolom tepat berada pada tanda fondasi.
Rangka portal menahan beban atap dan sisi melalui sambungan lutut kaku, memungkinkan bentang bebas 30 m hingga 60 m tanpa kolom perantara. Untuk bangunan baja yang harus menampung derek berjalan atau rangkaian proses lebar, tata letak portal multi-bay seimbang antara biaya dan keterbukaan. Pemilihan bentang menentukan berat baja: bentang lebih panjang memerlukan gording lebih dalam dan penampang lebih berat, sehingga perancang mengorbankan beberapa kolom interior demi pengurangan tonase dan kecepatan pemasangan. Kelas pelaksanaan EN 1090 serta panduan MBMA mengarahkan perincian sambungan dan pemilihan elemen struktur sesuai beban salju dan angin setempat.
Di dalam pabrik, derek overhead mengangkut beban terberat, sehingga kelas derek harus sesuai dengan siklus kerja dan massa yang diangkat—bukan perkiraan pembulatan. Derek jembatan 10 ton untuk pemeliharaan sesekali sangat berbeda dari unit 20 ton yang beroperasi tiga shift; unit terakhir memerlukan rel lari yang lebih kaku, kolom yang lebih kuat, serta fondasi yang lebih dalam. Memilih kapasitas terlalu kecil menyebabkan lendutan yang mempercepat keausan roda dan rel. Standar AISC dan ISO menetapkan klasifikasi serta pemeriksaan kelelahan material, sementara kapasitas beban harus memperhitungkan faktor dinamis serta berat peralatan pengangkat di bawah kait.
Balok landasan di pabrik menyalurkan beban roda derek ke rangka dan harus tetap berada dalam batas lendutan vertikal yang ketat guna melindungi rel dan roda. Landasan kontinu yang ditopang kolom braket memang umum digunakan, namun pemasangannya menuntut penyelarasan presisi. Desain fondasi kemudian menyerap gaya pengereman dan gaya miring, terutama bila menggunakan troli ganda atau hoist berkecepatan tinggi. Di daerah dengan tanah lemah, fondasi kontinu bertiang mencegah penurunan diferensial yang dapat menyebabkan retak pada jalur rel. Penggunaan baut berkekuatan tinggi kelas 10.9S untuk sambungan braket menjaga ketahanan geser sistem terhadap pembebanan berulang. Pemeriksaan rutin terhadap keselarasan rel dan momen kencang baut memungkinkan deteksi keausan sebelum berkembang menjadi masalah keselamatan.
Pabrik yang berkembang memperoleh manfaat dari deretan modul yang dapat diperpanjang di ujung gable tanpa harus membangun kembali rangka. Bangunan pra-rekayasa dengan rangka portal standar dan jalur fondasi cadangan memungkinkan pemilik menambah panjang sebesar 24 m dalam hitungan minggu, bukan bulan. Dengan membiarkan dinding ujung sebagai panel yang dapat dilepas serta memasang baut jangkar untuk kolom masa depan secara awal, proses pembongkaran dapat dihindari. Pola pikir modular semacam ini melindungi klien penyimpanan dan logistik biji-bijian yang berhasil menggandakan kapasitas produksinya dalam tiga tahun sejak bangunan pertama.
Shaft mekanikal dan elektrikal harus naik di zona layanan khusus dengan kapasitas cadangan untuk transformator tambahan, sirkuit udara bertekanan, dan jalur data. Penyusunan jalur tersebut di galeri yang dapat diakses menghindari pemotongan baja struktural di kemudian hari. Menyisakan kapasitas cadangan sebesar 20 hingga 30 persen pada busbar derek dan gardu induk menunda peningkatan berbiaya tinggi. Kode IBC dan peraturan lokal menetapkan ketentuan jalan keluar (egress) serta pemisahan api, sedangkan pelapisan enamel galvanis dan lapisan serpih kaca pada elemen terbuka memperlambat korosi dalam kondisi lembap atau korosif. Insulasi menggunakan panel sandwich PIR setebal 150 mm menstabilkan iklim interior baik bagi manusia maupun proses.
Pabrik yang sukses menyeimbangkan alur proses, kisi struktural, jangkauan derek, dan pertumbuhan masa depan sejak sketsa awal. Tentukan rute material sebelum membangun dinding, ukur kisi bay untuk mesin terberat yang dapat diprediksi, serta sesuaikan kelas derek dengan siklus tugas aktual. Tetapkan spesifikasi fabrikasi sesuai EN 1090 dan ISO 3834, verifikasi penandaan CE untuk pasar ekspor, dan sisakan kapasitas cadangan pada fasilitas utilitas. Dengan bay modular dan rencana perawatan yang jelas, bangunan ini mendukung produksi selama puluhan tahun.
Faktor apa saja yang menentukan jarak antar bay pada pabrik produksi?
Jawaban: Jarak antar bay pada pabrik bergantung pada ukuran mesin terbesar, lebar lorong, dan tata letak lini produksi di masa depan. Kisi berukuran 12 m × 24 m cocok untuk sebagian besar operasi, sedangkan bentang bebas 30 m menghilangkan kolom yang menghalangi konveyor. Perancang menentukan ukuran kisi berdasarkan peralatan terberat yang dapat diprediksi karena memindahkan kolom struktural di kemudian hari sangat mahal. Rangka pra-rekayasa standar memungkinkan kisi yang lebih lebar tetap terjangkau tanpa mengorbankan kecepatan pemasangan.
Bagaimana kapasitas derek overhead ditentukan?
Jawaban: Kapasitas derek mengikuti siklus tugas dan massa yang diangkat, bukan tebakan bulat. Unit yang beroperasi tiga shift memerlukan rel lari yang lebih kaku, kolom yang lebih kuat, serta fondasi yang lebih dalam dibandingkan pengangkatan untuk perawatan sesekali. Faktor dinamis dan berat tali-temali ditambahkan ke beban nominal. Aturan klasifikasi AISC dan ISO menetapkan pemeriksaan kelelahan sehingga roda, rel, dan struktur mampu bertahan selama siklus yang direncanakan tanpa keausan dini.
Mengapa alur proses harus didahulukan sebelum tata letak bangunan?
Jawaban: Alur proses harus didahulukan sebelum tata letak karena dinding dan kolom sulit dipindahkan setelah didirikan. Melacak titik masuk bahan, setiap operasi, dan titik keluar barang jadi mengungkap jalur bersilangan dan kemacetan sebelum baja dipotong. Alur satu arah mempersingkat jarak tempuh, menurunkan risiko tabrakan, serta membebaskan lantai untuk produksi. Menetapkan rute terlebih dahulu menghindari pembongkaran ulang yang mahal dan menjaga keselarasan struktur dengan cara nilai sebenarnya diciptakan.
Sertifikasi mana yang penting untuk struktur baja ekspor?
Jawaban: Struktur baja yang diekspor harus memenuhi standar EN 1090 untuk penandaan CE, ISO 3834 untuk kualitas pengelasan, dan ISO 9001 untuk sistem manajemen. Penandaan CE menegaskan kepatuhan terhadap pasar Eropa, sedangkan AISC dan MBMA mengarahkan desain di Amerika Utara. Menetapkan kelas eksekusi, prosedur pengelasan, dan sistem pelapisan sejak awal mencegah penolakan saat inspeksi serta mendukung pembangunan yang andal dan terdokumentasi.
Kapan perlu merencanakan ekspansi selama tahap desain?
Jawaban: Ekspansi harus direncanakan sejak sketsa pertama, bukan setelah munculnya kepadatan. Grid modular berbasis bentang dengan satu baris fondasi cadangan dan dinding ujung yang dapat dibongkar-pasang memungkinkan pemilik menambah panjang bangunan secara cepat. Pemasangan baut angkur secara dini dan penyisaaan kapasitas cadangan pada riser layanan menghindari pemotongan struktur baja di kemudian hari. Penyediaan fasilitas pertumbuhan sejak awal melindungi kapasitas produksi dan mencegah pembongkaran selama tahun-tahun produksi paling sibuk.

2026/10/26
Rencanakan struktur baja gudang-bengkel dengan zonasi yang lebih cerdas, alur kerja, ketinggian bebas, derek, ketentuan kebakaran, dan pertimbangan ekspansi.

2026/10/26
Rencanakan struktur baja penyimpanan dingin dengan insulasi, pengendali uap, pemutus termal, antarmuka pendinginan, serta detail tahan korosi.

2026/10/26
Rencanakan struktur baja pertanian yang dapat diperluas dari gudang peralatan menjadi pusat penyimpanan dan logistik pertanian, dengan langkah-langkah desain dan pengadaan yang praktis.

2026/10/26
Rencanakan struktur baja untuk ternak guna menjamin kesejahteraan hewan, ketahanan terhadap korosi, pertimbangan kebakaran, serta pengambilan keputusan yang efisien dari tahap perancangan hingga pengiriman.

2026/10/26
Rencanakan struktur baja pesawat terbang untuk hanggar dan fasilitas pendukung dengan panduan mengenai beban, korosi, kebakaran, EN 1090, serta tonggak pengiriman.

2026/10/26
Pilih struktur baja pertanian untuk penyimpanan pertanian dengan panduan praktis mengenai beban, korosi, kepatuhan regulasi, serta perencanaan pengiriman.
