 EN
গুদাম-কারখানা ইস্পাত কাঠামো: দ্বৈত-ব্যবহার ডিজাইন
2026/10/26
একটি গুদাম-কারখানা ইস্পাত কাঠামোর পরিকল্পনা করুন যেখানে আরও বুদ্ধিমান অঞ্চল বিভাজন, প্রবাহ ব্যবস্থা, স্পষ্ট উচ্চতা, ক্রেন, অগ্নিনির্বাপণ এবং প্রসারণের সিদ্ধান্ত গ্রহণ করা হয়।

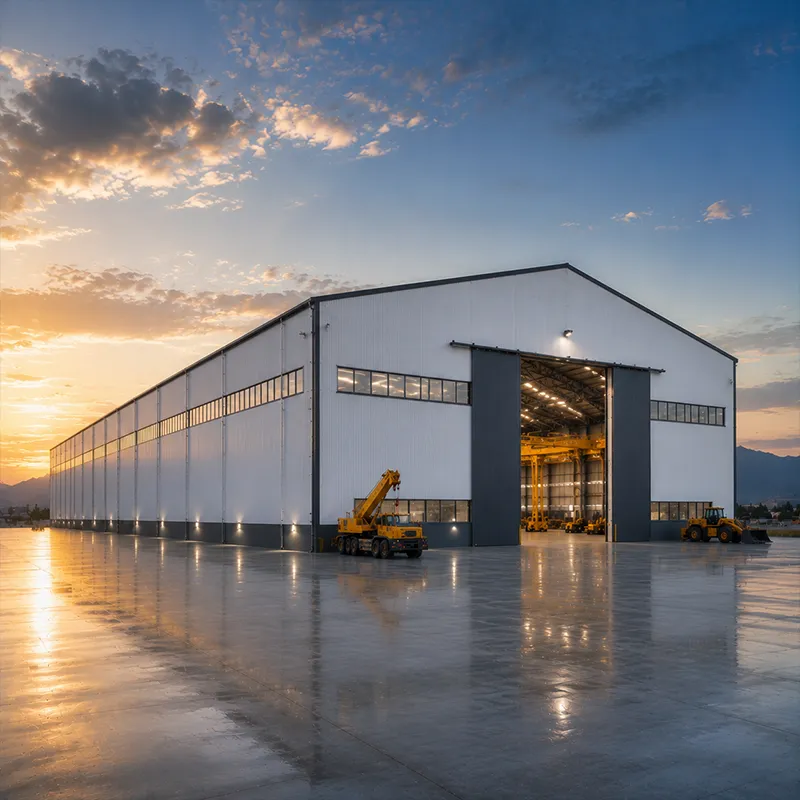
একটি ভালোভাবে পরিকল্পিত কারখানা প্লান্ট শুধুমাত্র প্রথম দিনে ভবনটি কেমন দেখাচ্ছে তা নয়, বরং পরবর্তী দুই দশক ধরে উৎপাদন লাইনটি কতটা দক্ষতার সাথে পরিচালিত হবে তাও নির্ধারণ করে। লেআউট, গঠনমূলক গ্রিড, ক্রেন কভারেজ এবং প্রসারণের জন্য পর্যাপ্ত স্থান—এসব কিছু যেকোনো ইস্পাত অর্ডার করার আগেই সংজ্ঞায়িত করা আবশ্যিক। এই নীতিগুলো সঠিকভাবে প্রয়োগ করলে অভ্যন্তরীণ উপকরণ পরিচালনা কমে যায়, নিরাপত্তা উন্নত হয় এবং ভবিষ্যতে সংশোধনী কাজগুলো সাশ্রয়ী হয়ে ওঠে।
যখন কোনো কারখানা প্লান্ট সাজানো হয়, প্রথম কাজ হলো দেখা যে কাঁচামালটি কীভাবে প্রবেশ করে, প্রতিটি অপারেশনের মধ্য দিয়ে কীভাবে চলাচল করে এবং শেষ পর্যন্ত সম্পূর্ণ পণ্য হিসেবে বেরিয়ে আসে। রাউটিং চূড়ান্ত না হওয়া পর্যন্ত বাইরের দেয়ালগুলো স্থাপন করা হলে অপারেশনটি দীর্ঘ অভ্যন্তরীণ পথ ও ক্রসড পাথে আটকে যায়। ভ্যালু-স্ট্রিম ম্যাপিং বোটলনেকগুলো কোথায় গঠিত হয় এবং কোথায় বাফার স্পেস আউটপুট রক্ষা করে—তা উন্মোচন করে। স্পষ্ট একদিকবর্তী প্রবাহ ফর্ক-ট্রাকের দূরত্ব কমায়, সংঘর্ষের ঝুঁকি হ্রাস করে এবং ফ্লোর এরিয়াকে স্টেজিংয়ের পরিবর্তে উৎপাদনের জন্য মুক্ত করে।
যেকোনো কারখানা প্লান্টে, ঝুঁকি ও সেবা-প্রয়োজন অনুযায়ী প্রক্রিয়াগুলিকে গ্রুপ করা বিভাগের নাম অনুযায়ী সংগঠিত করার চেয়ে ভালো। পেইন্টিং, ওয়েল্ডিং এবং রাসায়নিক সঞ্চয় পৃথকীকরণ, বায়ু নিষ্কাশন এবং অগ্নি-প্রতিরোধী দেয়াল প্রয়োজন করে, অন্যদিকে পরিষ্কার অ্যাসেম্বলির জন্য ধূলিকণা নিয়ন্ত্রণ এবং স্থিতিশীল তাপমাত্রা প্রয়োজন। কম্প্রেসড এয়ার, স্টিম এবং এফলুয়েন্ট সহ উপযোগিতা-ঘন অপারেশনগুলিকে একটি সেবা স্পাইনের কাছাকাছি স্থাপন করলে পাইপ লাইন ও শক্তি ক্ষয় কমে। শেনয়াং-এর একটি মেশিনারি প্লান্ট তার ওয়েল্ডিং বে এবং প্রিসিশন মেশিনিংকে আলাদা করেছিল; নির্মাণের আগে এটি করা হওয়ায় ওয়েল্ড স্প্যাটার জনিত পুনরায় কাজ করার প্রয়োজন হয়নি এবং ISO 3834 ওয়েল্ডিং মান স্থিতিশীল রাখা সম্ভব হয়েছিল। উপযুক্ত জোনিং ওষার হাউসকিপিং এবং জরুরি পালানোর পথ নির্ধারণকেও সহজ করে।
যে কারখানা প্ল্যান্টে লাইনগুলি প্রায়শই পুনর্বিন্যাস করা হবে, সেখানে কলাম স্পেসিং নির্ধারণ করে যে কতটা স্বাধীনভাবে সরঞ্জামগুলি পরে সরানো যাবে। ১২ মিটার দৈর্ঘ্য ও ২৪ মিটার প্রস্থের বে গ্রিড অধিকাংশ লাইনের জন্য উপযুক্ত, কিন্তু আরও বিস্তৃত ৩০ মিটার ক্লিয়ার স্প্যান অভ্যন্তরীণ কলামগুলি সরিয়ে দেয় যা ভবিষ্যতে কোনো কনভেয়ার বা প্রেসকে বাধা দিতে পারে। নিয়মটি হলো—গ্রিডের আকার বর্তমান লেআউট নয়, বরং ভবিষ্যতে সম্ভাব্য সবচেয়ে ভারী মেশিনের জন্য নির্ধারণ করা হবে, কারণ পরে কোনো গাঠনিক কলাম সরানো খরচসাপেক্ষ। প্রি-ইঞ্জিনিয়ার্ড স্টিল ফ্রেম স্ট্যান্ডার্ড গ্রিডকে অর্থনৈতিক করে তোলে, আর রোবটিক ওয়েল্ডিং ও সিএনসি কাটিং টলারেন্সগুলিকে কড়াভাবে নিয়ন্ত্রণ করে যাতে কলামের বেসগুলি ফাউন্ডেশনের চিহ্নের ঠিক উপরে স্থাপিত হয়।
পোর্টাল ফ্রেমগুলি কঠিন ঘুড়ি যোগসূত্রের মাধ্যমে ছাদ ও পার্শ্ব ভার বহন করে, যা ৩০ মিটার থেকে ৬০ মিটার পর্যন্ত মধ্যবর্তী কলাম ছাড়াই স্প্যান অর্জনের অনুমতি দেয়। যে ইস্পাত ভবনে রোলিং ক্রেন বা বিস্তৃত প্রক্রিয়া ট্রেন স্থাপন করতে হবে, সেখানে বহু-বে পোর্টাল বিন্যাস খরচ ও উন্মুক্ততার মধ্যে ভারসাম্য বজায় রাখে। স্প্যানের পছন্দ ইস্পাতের ওজনকে নির্ধারণ করে: দীর্ঘতর স্প্যানের জন্য গভীর রাফটার এবং ভারী সেকশন প্রয়োজন, তাই ডিজাইনার কয়েকটি অভ্যন্তরীণ কলামের বিপরীতে টনেজ ও স্থাপন গতির মধ্যে বাণিজ্য করেন। EN ১০৯০ কার্যকরী শ্রেণি এবং MBMA নির্দেশিকা স্থানীয় তুষার ও বাতাসের ভারের জন্য সংযোগ বিবরণ এবং সদস্য নির্বাচন নির্দেশনা প্রদান করে।
কারখানার ভিতরে ওভারহেড ক্রেনগুলি সবচেয়ে ভারী লোড স্থানান্তর করে, তাই ক্রেনের শ্রেণি অবশ্যই এর কাজের চক্র এবং উত্তোলিত ভরের সাথে মিলে যাবে—আনুমানিক বা পূর্ণসংখ্যা-ভিত্তিক অনুমান দিয়ে নয়। যেমন, মাঝে মাঝে রক্ষণাবেক্ষণের জন্য ব্যবহৃত ১০ টন ব্রিজ ক্রেন আর তিন শিফট চালানো হয় এমন ২০ টন ক্রেনের মধ্যে বিশাল পার্থক্য রয়েছে; পরেরটির জন্য দৃঢ়তর রানওয়ে বীম, শক্তিশালী কলাম এবং গভীরতর ভিত্তি প্রয়োজন। ক্রেনের ক্ষমতা কম নির্ধারণ করলে বিকৃতি ঘটে, যা চাকা ও রেলগুলিকে ক্ষয় করে। এআইএসসি ও আইএসও মানগুলি শ্রেণিবিভাগ এবং ক্লান্তি পরীক্ষার নির্দেশিকা প্রদান করে, আর লোড ক্ষমতা গণনায় গতিশীল ফ্যাক্টর এবং হুকের নীচে ব্যবহৃত রিগিংয়ের ওজন অবশ্যই অন্তর্ভুক্ত করতে হবে।
কারখানার প্ল্যান্টে রানওয়ে বীম ক্রেনের চাকার লোডগুলিকে ফ্রেমে স্থানান্তর করে এবং রেল ও চাকাগুলিকে রক্ষা করতে এটি খুব সীমিত উল্লম্ব বিকৃতির সীমার মধ্যে থাকতে হয়। ব্র্যাকেট কলামে সমর্থিত অবিচ্ছিন্ন রানওয়ে সাধারণত ব্যবহৃত হয়, কিন্তু এগুলি স্থাপনের সময় সঠিক সাইন-আপ প্রয়োজন করে। পরে ফাউন্ডেশন ডিজাইনটি ব্রেকিং এবং স্কিউ বলগুলি শোষণ করে, বিশেষ করে যখন দুটি ট্রলি বা উচ্চ-গতির হইস্ট ব্যবহার করা হয়। যেখানে মাটি দুর্বল, পাইল-সমর্থিত অবিচ্ছিন্ন ফুটিং রেল লাইনে ফাটল ধরার কারণ হতে পারে এমন ভিন্ন অবসাদনকে প্রতিরোধ করে। ব্র্যাকেট সংযোগের জন্য ১০.৯এস উচ্চ-শক্তির বোল্ট নির্দিষ্ট করা হলে পুনরাবৃত্ত লোডিংয়ের অধীনে সিস্টেমটি স্লিপ-প্রতিরোধী থাকে। রেল সাইন-আপ এবং বোল্ট টর্কের নিয়মিত পরীক্ষা করলে ক্ষয় ঘটার আগেই তা ধরা পড়ে, যা নিরাপত্তা ঝুঁকি হয়ে ওঠার আগেই সমাধান করা যায়।
বৃদ্ধিপ্রাপ্ত কারখানা চালু করার সুবিধার জন্য মডিউলার বে ব্যবহার করা হয়, যা ফ্রেম পুনর্নির্মাণ ছাড়াই গ্যাবল শেষে দৈর্ঘ্য বাড়াতে পারে। স্ট্যান্ডার্ডাইজড পোর্টাল ফ্রেম এবং অতিরিক্ত ফাউন্ডেশন লাইন সহ প্রি-ইঞ্জিনিয়ার্ড ভবনের মাধ্যমে মালিক মাসগুলোর পরিবর্তে কয়েক সপ্তাহের মধ্যে ২৪ মিটার দৈর্ঘ্য যোগ করতে পারেন। শেষ দেয়ালটিকে ডিমাউন্টেবল প্যানেল হিসেবে রেখে এবং ভবিষ্যতের কলামের জন্য আংকার বোল্টগুলো আগে থেকে সেট করে রাখলে ধ্বংসাবশেষ এড়ানো যায়। এই মডিউলার চিন্তাভাবনা একটি শস্য সঞ্চয় ও লজিস্টিক্স ক্লায়েন্টকে রক্ষা করেছিল, যারা প্রথম নির্মাণের তিন বছরের মধ্যে তাদের আউটপুট দ্বিগুণ করেছিলেন।
যান্ত্রিক ও বৈদ্যুতিক রাইজারগুলি অতিরিক্ত ট্রান্সফরমার, সংকুচিত বায়ু লুপ এবং ডেটা লাইনের জন্য অতিরিক্ত ধারণক্ষমতা সহ একটি বিশেষ সেবা অঞ্চলে উত্থিত হওয়া উচিত। এগুলিকে প্রবেশযোগ্য গ্যালারিতে স্থাপন করলে পরে কাঠামোগত ইস্পাত কাটার প্রয়োজন হয় না। ক্রেন বাসবার এবং সাবস্টেশনে ২০ থেকে ৩০ শতাংশ অতিরিক্ত ধারণক্ষমতা রাখলে ব্যয়বহুল আধুনিকীকরণ পরিহার করা যায়। আইবিসি এবং স্থানীয় কোডগুলি পলায়ন পথ এবং অগ্নিবিভাজন নির্ধারণ করে, যখন একটি গ্যালভানাইজড আবরণ এবং প্রকাশিত সদস্যদের উপর গ্লাস ফ্লেক কোটিং আর্দ্র বা ক্ষয়কারী পরিবেশে ক্ষয় ধীর করে। ১৫০ মিমি পিআইআর স্যান্ডউইচ প্যানেল দিয়ে তাপ অবরোধ করলে মানুষ এবং প্রক্রিয়া উভয়ের জন্য অভ্যন্তরীণ জলবায়ু স্থিতিশীল হয়ে ওঠে।
সফল কারখানা চালু করতে হলে প্রথম স্কেচ থেকেই প্রক্রিয়া প্রবাহ, গঠনমূলক গ্রিড, ক্রেন কভারেজ এবং ভবিষ্যতের বৃদ্ধির বিষয়গুলো সামঞ্জস্যপূর্ণ করতে হয়। দেয়ালগুলো তৈরি করার আগেই উপকরণ পরিবহনের পথ নির্ধারণ করুন, সবচেয়ে ভারী যন্ত্রটির জন্য পূর্বদৃষ্টিতে বে গ্রিডের আকার নির্ধারণ করুন এবং ক্রেন শ্রেণি বাস্তব কাজের চক্রের সাথে মেল করুন। EN 1090 এবং ISO 3834 অনুযায়ী ফ্যাব্রিকেশন নির্দিষ্ট করুন, রপ্তানি বাজারের জন্য CE মার্কিং যাচাই করুন এবং সেবাগুলোতে অতিরিক্ত ক্ষমতা রাখুন। মডিউলার বে এবং স্পষ্ট রক্ষণাবেক্ষণ পরিকল্পনা সহ এই ভবনটি দশক ধরে উৎপাদনকে সমর্থন করবে।
উৎপাদন কারখানার বে স্পেসিং-এর জন্য কোন কোন বিষয় নির্ধারক?
উত্তর: কারখানা চালু করার বে স্পেসিং নির্ভর করে সবচেয়ে বড় যন্ত্র, পথের প্রস্থ এবং ভবিষ্যতের লাইন বিন্যাসের উপর। ১২ মিটার × ২৪ মিটার গ্রিড অধিকাংশ অপারেশনের জন্য উপযুক্ত, যেখানে ৩০ মিটার ক্লিয়ার স্প্যান কনভেয়ারগুলোকে অবরুদ্ধ করে এমন কলামগুলো সরিয়ে দেয়। ডিজাইনাররা ভবিষ্যতে যে সবচেয়ে ভারী যন্ত্র ব্যবহার করা হতে পারে তার জন্য গ্রিডের আকার নির্ধারণ করেন, কারণ পরে গঠনমূলক কলাম সরানো ব্যয়বহুল। স্ট্যান্ডার্ড প্রি-ইঞ্জিনিয়ার্ড ফ্রেমগুলো বিস্তৃত গ্রিডকে সাশ্রয়ী রাখে এবং ইনস্টলেশন গতি কমায় না।
ওভারহেড ক্রেনের ধারণক্ষমতা কীভাবে নির্ধারিত হয়?
উত্তর: ক্রেনের ধারণক্ষমতা নির্ধারিত হয় কাজের চক্র এবং উত্থাপিত ভরের উপর ভিত্তি করে, আনুমানিক বা পূর্ণসংখ্যায় পরিবর্তিত মান দ্বারা নয়। তিন শিফট চালানো হয় এমন একটি ইউনিটের জন্য রানওয়ে অবশ্যই দৃঢ়তর, কলামগুলি শক্তিশালী এবং ভিত্তি গভীরতর হতে হবে, যা মাঝে মাঝে রক্ষণাবেক্ষণের জন্য ব্যবহৃত ক্রেনের চেয়ে ভিন্ন। গতিশীল বিষয়গুলি এবং রিগিংয়ের ওজন নামমাত্র লোডের সাথে যোগ করা হয়। AISC এবং ISO-এর শ্রেণিবিন্যাস নিয়মগুলি দুর্বলতা পরীক্ষা নির্ধারণ করে যাতে চাকা, রেল এবং কাঠামো পরিকল্পিত চক্রের মধ্যে অকাল ক্ষয় ছাড়াই টিকে থাকে।
প্রক্রিয়া প্রবাহ ভবনের বিন্যাসের আগে কেন নির্ধারিত হওয়া উচিত?
উত্তর: প্রক্রিয়া প্রবাহ বিন্যাসের আগে নির্ধারিত হয় কারণ একবার দেয়াল ও কলামগুলি স্থাপন করা হলে সেগুলি সরানো কঠিন হয়ে যায়। কাঁচামালের প্রবেশ, প্রতিটি প্রক্রিয়া এবং সম্পন্ন পণ্যের প্রস্থান ট্রেস করলে ইস্পাত কাটার আগেই ক্রসড পাথ এবং বোটলনেকগুলি স্পষ্ট হয়ে ওঠে। একদিকবর্তী প্রবাহ পথ সংক্ষিপ্ত করে, সংঘর্ষের ঝুঁকি কমায় এবং উৎপাদনের জন্য ফ্লোর মুক্ত রাখে। প্রথমে রাউটিং চূড়ান্ত করা হলে ব্যয়বহুল পুনরায় কাজ এড়ানো যায় এবং কাঠামোটি মূল্য সৃষ্টির প্রকৃত পদ্ধতির সঙ্গে সামঞ্জস্যপূর্ণ থাকে।
রপ্তানিকৃত ইস্পাত কাঠামোর জন্য কোন সার্টিফিকেশনগুলি গুরুত্বপূর্ণ?
উত্তর: রপ্তানিকৃত ইস্পাত কাঠামোগুলি সিই মার্কিংয়ের জন্য EN 1090, ওয়েল্ডিংয়ের গুণগত মানের জন্য ISO 3834 এবং ব্যবস্থাপনা ব্যবস্থার জন্য ISO 9001 মেনে চলতে হবে। সিই মার্কিং ইউরোপীয় বাজারের জন্য সম্মতি নিশ্চিত করে, যখন AISC এবং MBMA উত্তর আমেরিকায় ডিজাইনের নির্দেশিকা প্রদান করে। কার্যকরণ শ্রেণি, ওয়েল্ডিং পদ্ধতি এবং কোটিং ব্যবস্থা আগে থেকেই নির্দিষ্ট করা হলে পরীক্ষার সময় প্রত্যাখ্যান এড়ানো যায় এবং একটি নির্ভরযোগ্য, নথিভুক্ত নির্মাণ সমর্থন করা যায়।
ডিজাইনের সময় সম্প্রসারণের পরিকল্পনা কখন করা উচিত?
উত্তর: প্রসারণের পরিকল্পনা প্রথম স্কেচ থেকেই করা উচিত, যখন ঘন সমাবেশ দেখা দেয় তখন নয়। একটি মডুলার বে গ্রিড যাতে একটি অতিরিক্ত ফাউন্ডেশন লাইন এবং অপসারণযোগ্য প্রান্ত দেয়াল থাকে, তা মালিককে দ্রুত দৈর্ঘ্য বাড়াতে সাহায্য করে। আগে থেকে অ্যাঙ্কর বোল্ট স্থাপন করা এবং সার্ভিস রাইজারগুলিতে অতিরিক্ত ক্ষমতা রেখে দেওয়া পরে কাঠামোগত ইস্পাত কাটার প্রয়োজন এড়ায়। প্রাথমিক পর্যায়ে বৃদ্ধির জন্য ব্যবস্থা নেওয়া উৎপাদন ক্ষমতা রক্ষা করে এবং সবচেয়ে ব্যস্ত উৎপাদন বছরগুলিতে ভাঙচুর এড়ায়।

2026/10/26
একটি গুদাম-কারখানা ইস্পাত কাঠামোর পরিকল্পনা করুন যেখানে আরও বুদ্ধিমান অঞ্চল বিভাজন, প্রবাহ ব্যবস্থা, স্পষ্ট উচ্চতা, ক্রেন, অগ্নিনির্বাপণ এবং প্রসারণের সিদ্ধান্ত গ্রহণ করা হয়।

2026/10/26
তাপ অবরোধ, বাষ্প নিয়ন্ত্রণ, তাপীয় বিরতি, শীতলীকরণ সংযোগস্থল এবং ক্ষয়রোধী বিবরণসহ একটি শীতল-সংরক্ষণ ইস্পাত কাঠামো পরিকল্পনা করুন।

2026/10/26
একটি কৃষি ইস্পাত কাঠামোর পরিকল্পনা করুন যা যন্ত্রপাতির বার্ন থেকে শুরু করে সংরক্ষণ ও কৃষি যুক্তিবিদ্যা হাব পর্যন্ত প্রসারিত হয়, যার মধ্যে ব্যবহারিক ডিজাইন এবং ক্রয়-বিক্রয় পদক্ষেপগুলি অন্তর্ভুক্ত রয়েছে।

2026/10/26
পশুপালনের জন্য ইস্পাত কাঠামো পরিকল্পনা করুন—যাতে প্রাণীদের কল্যাণ, ক্ষয়রোধী বৈশিষ্ট্য, অগ্নিনিরোধী বিবেচনা এবং ডিজাইন থেকে ডেলিভারি পর্যন্ত দক্ষ সিদ্ধান্ত নেওয়া যায়।

2026/10/26
লোড, ক্ষয়, অগ্নিকাণ্ড, EN 1090 এবং ডেলিভারি মাইলফাঁক সম্পর্কিত নির্দেশনা অনুযায়ী হ্যাঙ্গার এবং সহায়ক সুবিধার জন্য বিমান ইস্পাত কাঠামো পরিকল্পনা করুন।

2026/10/26
লোড, ক্ষয়, প্রযোজ্য বিধিমালা এবং ডেলিভারি পরিকল্পনা সম্পর্কে ব্যবহারিক নির্দেশনা অনুসরণ করে কৃষি সংরক্ষণের জন্য একটি ফার্ম স্টিল কাঠামো বেছে নিন।
