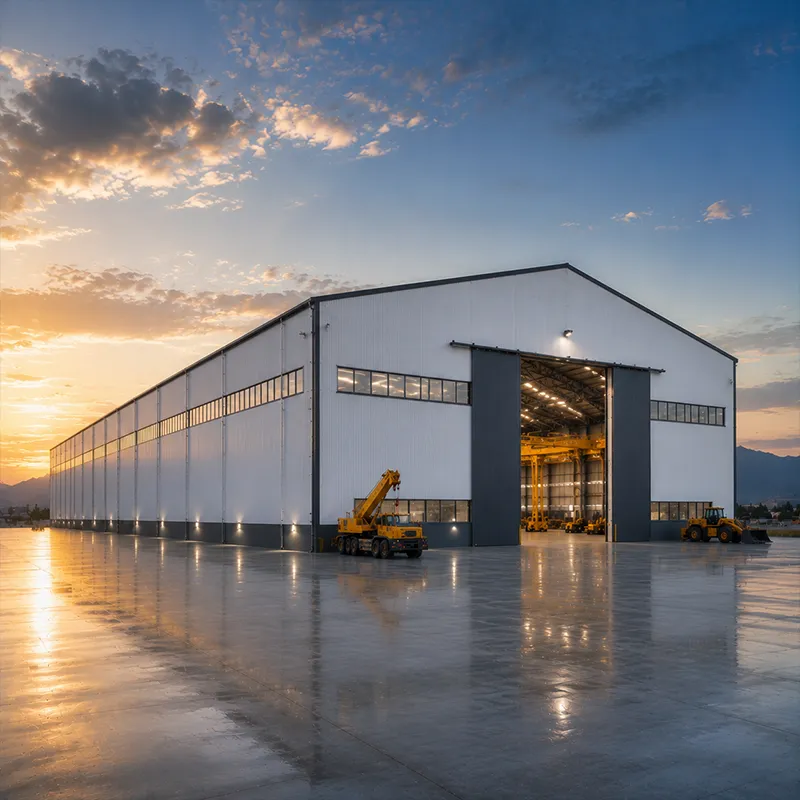
Dobrze zaplanowany zakład produkcyjny decyduje o wydajności linii produkcyjnej przez kolejne dwadzieścia lat, a nie tylko o tym, jak wygląda budynek w dniu oddania do użytku. Układ przestrzenny, siatka konstrukcyjna, zasięg dźwigów oraz miejsce na rozbudowę muszą zostać określone jeszcze przed zamówieniem jakiejkolwiek stali. Poprawne zastosowanie tych zasad zmniejsza wewnętrzne transporty materiałów, poprawia bezpieczeństwo oraz utrzymuje niskie koszty późniejszych modyfikacji.
Przepływ procesowy ma pierwszeństwo przy projektowaniu układu zakładu
Zmapuj trasę przewozu materiałów zanim zaprojektujesz ściany
Podczas projektowania układu zakładu produkcyjnego pierwszym zadaniem jest określenie ścieżki, jaką surowiec przebywa od momentu wejścia do zakładu, przez poszczególne operacje, aż do momentu wyjścia jako gotowy produkt. Budowa zewnętrznych ścian przed ustaleniem tej ścieżki zmusza operacje do długich przemieszczeń wewnątrz zakładu oraz powoduje przecinanie się tras. Mapowanie strumienia wartości ujawnia miejsca powstawania wąskich gardeł oraz obszary buforowe chroniące przepustowość. Jednokierunkowy, przejrzysty przepływ skraca odległości pokonywane przez wózki widłowe, zmniejsza ryzyko kolizji i zwalnia powierzchnię podłogi na cele produkcyjne zamiast magazynowania tymczasowego.
Strefy zagrożeń oraz strefy obsługi według procesu
W dowolnym zakładzie produkcyjnym grupowanie procesów według poziomu ryzyka i potrzeb serwisowych jest skuteczniejsze niż organizacja według nazw działów. Malowanie, spawanie oraz przechowywanie substancji chemicznych wymagają oddzielenia, wentylacji wywiewnej oraz ścian odpornych na ogień, podczas gdy czysta montażownia wymaga kontroli pyłu i stabilnej temperatury. Umieszczenie operacji wymagających intensywnego wykorzystania mediów – takich jak sprężone powietrze, para wodna czy ścieki – w pobliżu głównego korytarza technologicznego skraca długość przewodów i ogranicza straty energii. Zakład maszynowy w Shenyang oddzielił strefę spawania od obróbki precyzyjnej; wykonanie tej separacji przed rozpoczęciem budowy pozwoliło uniknąć prac korekcyjnych spowodowanych iskrami spawalniczymi oraz zapewniło stałą jakość spawania zgodną ze standardem ISO 3834. Poprawne strefowanie ułatwia również utrzymanie porządku zgodnie z wymaganiami OSHA oraz zapewnia bezpieczny dostęp w razie nagłej ewakuacji.
Siatka stref roboczych i opcje konstrukcji nośnej
Wybierz rozstaw kolumn dla przyszłych linii produkcyjnych
Dla zakładu produkcyjnego, w którym linie montażowe będą często przeorganizowywane, odstępy między kolumnami określają stopień swobody przemieszczania sprzętu w przyszłości. Siatka przęseł o wymiarach 12 m × 24 m nadaje się do większości linii, jednak szerszy przęsły o rozpiętości czystej 30 m eliminuje kolumny wewnętrzne, które mogłyby utrudniać rozmieszczenie przyszłego przenośnika lub prasy. Zasadą jest doboru siatki na podstawie najcięższego maszynowego urządzenia przewidywanego w przyszłości, a nie obecnego układu linii – przesunięcie kolumny konstrukcyjnej w późniejszym czasie wiąże się z dużymi kosztami. Gotowe konstrukcje stalowe umożliwiają ekonomiczne realizowanie standardowych siatek, natomiast spawanie robotyczne i cięcie CNC zapewniają ścisłe tolerancje, dzięki czemu podstawy kolumn trafiają dokładnie w oznaczenia na fundamentach.
Ramy portalowe, przęsła czyste i układy wieloprzęsłowe
Ramki portalowe przenoszą obciążenia dachu i ścian bocznych przez sztywne węzły kolanowe, umożliwiając rozpiętości od 30 do 60 m bez kolumn pośrednich. Dla stalowego budynku, który musi pomieścić suwnice jezdne lub szerokie linie produkcyjne, wieloprzęsłowy układ portalowy zapewnia optymalny balans między kosztem a otwartością przestrzeni. Wybór rozpiętości wpływa na masę stali: dłuższe rozpiętości wymagają głębszych belek stropowych i cięższych przekrojów, dlatego projektant dokonuje kompromisu między niewielką liczbą kolumn wewnętrznych a całkowitą masą stali oraz szybkością montażu. Klasy wykonania zgodnie z normą EN 1090 oraz wytyczne MBMA określają sposób projektowania połączeń i dobór elementów konstrukcyjnych w zależności od lokalnych obciążeń śniegiem i wiatrem.
Systemy suwnic i rozważania dotyczące obciążeń
Dobierz klasę suwnicy do obciążeń produkcyjnych
Wewnątrz zakładu przemysłowego suwnice sufitowe przemieszczają najcięższe ładunki, dlatego klasa suwnicy musi odpowiadać cyklowi roboczemu i masie podnoszonego ładunku – nie zaokrąglonemu przybliżeniu. Suwnica mostowa o nośności 10 ton obsługująca okazjonalne konserwacje znacznie różni się od jednostki o nośności 20 ton pracującej w trzech zmianach; ta druga wymaga sztywniejszej konstrukcji toru jazdy, mocniejszych słupów oraz głębszego fundamentu. Zbyt mała nośność powoduje ugięcia, które prowadzą do zużycia kół i szyn. Normy AISC i ISO określają klasyfikację oraz sprawdzanie wytrzymałości na zmęczenie, a obliczeniowa nośność musi uwzględniać czynniki dynamiczne oraz masę urządzeń podsuwnicowych.
Belki toru jazdy i wymagania dotyczące fundamentów
Belka torowa w hali produkcyjnej przenosi obciążenia kół suwnicy do konstrukcji nośnej i musi pozostawać w ścisłych granicach ugięcia pionowego, aby chronić szynę i koła. Powszechne są ciągłe tory podparte na słupach wspornikowych, ale wymagają one precyzyjnego wyjustowania podczas montażu. Projekt fundamentów uwzględnia siły hamowania i skręcania, szczególnie przy zastosowaniu dwóch wózków lub szybkobieżnych urządzeń podnośnikowych. W przypadku słabego gruntu ciągła ława fundamentowa oparta na palach zapobiega osiadaniu różnicowemu, które mogłoby spowodować pęknięcie linii szynowej. Zastosowanie wysokowytrzymałych śrub klasy 10.9S do połączeń wsporników zapewnia odporność systemu na poślizg przy wielokrotnym obciążeniu. Regularne inspekcje ustawienia szyny i momentu dokręcenia śrub pozwalają wykryć zużycie przed jego przekształceniem się w zagrożenie bezpieczeństwa.
Planowanie przyszłego wzrostu i rozszerzenia działalności
Projektuj modułowe przęsła umożliwiające łatwe rozszerzanie
Rosnąca fabryka korzysta z modułowych przestrzeni, które można rozszerzać w kierunku ściany szczytowej bez konieczności przebudowy rusztowania. Gotowy projekt budynku z ustandaryzowanymi ramami portalowymi oraz dodatkową linią fundamentów pozwala właścicielowi na przedłużenie budynku o 24 m w ciągu kilku tygodni, a nie miesięcy. Pozostawienie ściany końcowej jako panelu demontowalnego oraz wcześniejsze zamontowanie śrub kotwiących pod przyszłą kolumnę pozwala uniknąć prac rozbiórkowych. Takie myślenie w kategoriach modułów pomogło klientowi zajmującemu się magazynowaniem i logistyką zbóż, który w ciągu trzech lat od pierwszej fazy budowy podwoił przepustowość.
Wsporniki serwisowe i zapasowa pojemność
Mechaniczne i elektryczne przewody pionowe powinny przebiegać w dedykowanej strefie usługowej z zapasem pojemności na dodatkowe transformatory, obiegi sprężonego powietrza oraz linie danych. Ich prowadzenie w łatwo dostępnym korytarzu technicznym pozwala uniknąć późniejszego cięcia konstrukcji stalowych. Zastrzeganie 20–30 procent pojemności szyny zbiorczej dźwigu oraz podstacji pozwala uniknąć kosztownych modernizacji. Normy IBC oraz lokalne przepisy określają wymagania dotyczące dróg ewakuacyjnych i oddzielenia przeciwpożarowego, natomiast ocynkowana obudowa oraz powłoka z płatków szklanych na narażonych elementach zwalniają proces korozji w wilgotnym lub agresywnym środowisku. Izolacja z 150-mm paneli sendwiżowych z pianki PIR stabilizuje klimat wewnętrzny zarówno dla ludzi, jak i procesów.
Pomyślny zakład produkcyjny łączy płynność procesów, siatkę konstrukcyjną, zasięg dźwigów oraz potencjał rozwoju w przyszłości – od pierwszego szkicu. Zdefiniuj trasę przepływu materiałów przed zaprojektowaniem ścian, dobrane szerokości przęseł na podstawie najcięższego przewidywanego urządzenia maszynowego oraz dopasuj klasę dźwigu do rzeczywistych cykli pracy. Określ wymagania dotyczące wykonywania elementów zgodnie z normami EN 1090 i ISO 3834, zweryfikuj oznakowanie CE dla rynków eksportowych oraz zapewnij rezerwę mocy w systemach usługowych. Dzięki modułowym przęsłom i przejrzystemu planowi konserwacji budynek wspiera produkcję przez dziesięciolecia.
Najczęściej zadawane pytania
Pytanie
Które czynniki decydują o rozstawie przęseł zakładu produkcyjnego?
Odpowiedź: Rozstaw przęseł zakładu produkcyjnego zależy od wymiarów największego urządzenia maszynowego, szerokości przejść oraz przyszłego układu linii produkcyjnych. Siatka o wymiarach 12 m × 24 m nadaje się do większości operacji, natomiast przęsło o czystej rozpiętości 30 m eliminuje kolumny przeszkadzające w ruchu taśmociągów. Projektanci dobierają rozstaw siatki na podstawie najcięższego przewidywanego sprzętu, ponieważ późniejsze przesunięcie kolumny konstrukcyjnej wiąże się z dużymi kosztami. Standardowe, wstępnie zaprojektowane ramy pozwalają na stosowanie szerszych siatek bez utraty szybkości montażu i przy zachowaniu korzystnej ceny.
Pytanie
W jaki sposób określa się nośność mostu kraneowego?
Odpowiedź: Nośność mostu kraneowego zależy od cyklu roboczego i masy podnoszonego ładunku, a nie od przybliżonego oszacowania. Jednostka pracująca w trzech zmianach wymaga sztywniejszej ścieżki jazdy, silniejszych słupów oraz głębszego fundamentu niż kran używany jedynie okazjonalnie do prac konserwacyjnych. Do obciążenia nominalnego dodaje się czynniki dynamiczne oraz masę sprzętu dźwigowego. Zasady klasyfikacji AISC i ISO określają zasady sprawdzania wytrzymałości zmęczeniowej, aby koła, szyny i konstrukcja wytrzymały zaplanowany cykl pracy bez przedwczesnego zużycia.
Pytanie
Dlaczego przepływ procesowy powinien poprzedzać układ budynku?
Odpowiedź: Przepływ procesowy powinien poprzedzać układ budynku, ponieważ ściany i słupy są trudne do przesunięcia po ich wykonaniu. Śledzenie punktu wejścia materiałów, każdego etapu operacji oraz punktu wyjścia gotowych wyrobów ujawnia przecinające się trasy i wąskie gardła jeszcze przed rozpoczęciem cięcia stali. Jednokierunkowy przepływ skraca odległości transportu, zmniejsza ryzyko kolizji i zwalnia powierzchnię podłogi na cele produkcyjne. Ustalenie trasy przepływu jako pierwszego pozwala uniknąć kosztownej przebudowy i zapewnia, że konstrukcja pozostaje zgodna z rzeczywistym sposobem tworzenia wartości.
Pytanie
Które certyfikaty mają znaczenie dla eksportowanych konstrukcji stalowych?
Odpowiedź: Eksportowane konstrukcje stalowe powinny spełniać normy EN 1090 w zakresie oznakowania CE, ISO 3834 w zakresie jakości spawania oraz ISO 9001 w zakresie systemu zarządzania. Oznakowanie CE potwierdza zgodność z wymaganiami rynku europejskiego, podczas gdy AISC i MBMA stanowią wytyczne projektowe dla Ameryki Północnej. Wcześniejsze określenie klasy wykonania, procedury spawania oraz systemu powłoki zapobiega odrzuceniu przy kontroli i wspiera niezawodne, udokumentowane budowanie.
Pytanie
Kiedy należy zaplanować rozbudowę w trakcie projektowania?
Odpowiedź: Rozszerzenie należy planować od pierwszego szkicu, a nie dopiero wtedy, gdy pojawia się brak miejsca. Modułowa siatka przęseł z dodatkową linią fundamentów i demontowaną ścianą końcową umożliwia właścicielowi szybkie wydłużenie obiektu. Wcześniejsze zamontowanie śrub kotwiących oraz pozostawienie pionów instalacyjnych z zapasem mocy unika późniejszego cięcia elementów stalowych. Wczesne zaplanowanie możliwości rozszerzenia chroni przepustowość i pozwala uniknąć rozbiórki w najbardziej intensywnych latach produkcji.

 EN