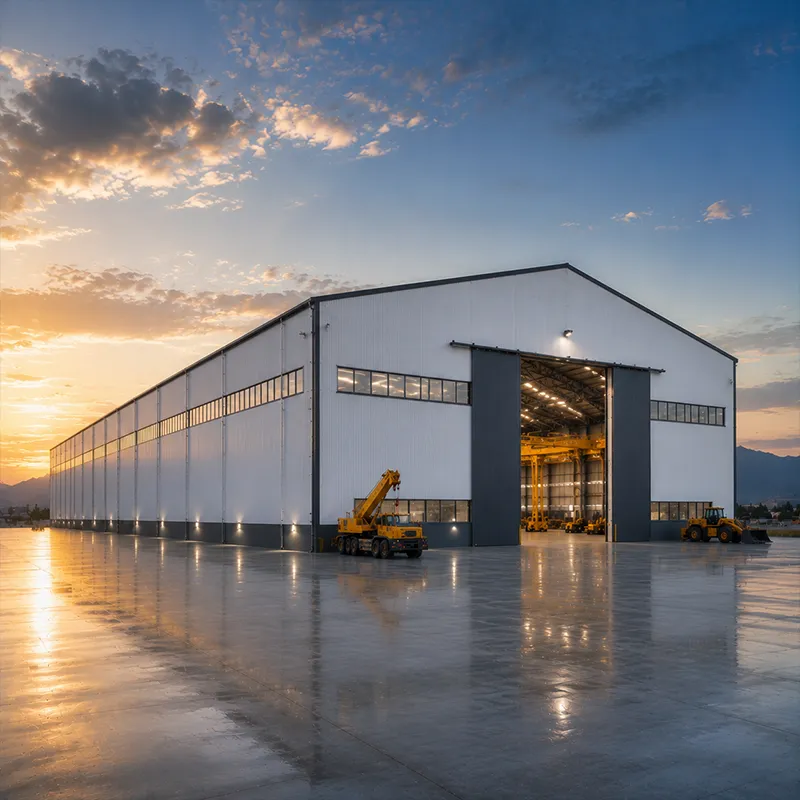
Un impianto industriale ben progettato determina l’efficienza con cui una linea di produzione funzionerà nei successivi vent’anni, non soltanto l’aspetto dell’edificio nel primo giorno di attività. Disposizione degli spazi, griglia strutturale, copertura dei ponti mobili e spazio per espansioni future devono essere definiti prima ancora che venga ordinato qualsiasi acciaio. Definire correttamente questi principi riduce la movimentazione interna dei materiali, migliora la sicurezza e mantiene convenienti le modifiche successive.
Il flusso di processo è la priorità assoluta nella disposizione dell’impianto
Mappare il percorso dei materiali prima di disegnare le pareti
Quando si progetta un impianto produttivo, il primo compito consiste nel tracciare il percorso con cui le materie prime entrano, transitano attraverso ogni operazione e ne escono come prodotti finiti. Installare le pareti esterne prima di aver definito tale percorso costringe l’operatività a spostamenti interni eccessivamente lunghi e a percorsi incrociati. La mappatura del flusso di valore rivela dove si formano i colli di bottiglia e dove lo spazio di buffer protegge la produttività. Un flusso chiaro e unidirezionale riduce la distanza percorsa dai carrelli elevatori, abbassa il rischio di collisioni e libera superficie utile per la produzione anziché per lo stoccaggio temporaneo.
Zone di pericolo e aree di servizio per processo
In qualsiasi impianto produttivo, raggruppare i processi in base al rischio e alle esigenze di servizio è più efficace che organizzarli in base al nome del reparto. Verniciatura, saldatura e stoccaggio di sostanze chimiche richiedono separazione fisica, estrazione dell’aria e pareti resistenti al fuoco, mentre l’assemblaggio in ambiente pulito necessita di controllo della polvere e di una temperatura stabile. Posizionare operazioni ad alta richiesta di servizi, come aria compressa, vapore ed effluenti, vicino a un asse centrale di servizi riduce la lunghezza delle tubazioni e le perdite energetiche. Un impianto meccanico a Shenyang ha separato il proprio settore di saldatura dalla lavorazione di precisione; tale separazione, realizzata prima della costruzione, ha evitato interventi correttivi causati dagli schizzi di saldatura e ha mantenuto costante la qualità della saldatura conforme allo standard ISO 3834. Una corretta zonizzazione semplifica inoltre la manutenzione ordinaria secondo le norme OSHA e l’evacuazione d’emergenza.
Opzioni di griglia dei settori e di struttura portante
Scegliere l’interasse tra le colonne per linee future
Per uno stabilimento industriale che dovrà spesso riorganizzare le linee di produzione, la distanza tra le colonne determina quanto liberamente si potranno spostare successivamente le attrezzature. Una griglia di campate da 12 m × 24 m soddisfa la maggior parte delle linee, ma una campata libera più ampia da 30 m elimina le colonne interne che potrebbero ostacolare in futuro un nastro trasportatore o una pressa. La regola è dimensionare la griglia in base alla macchina più pesante prevedibile nel futuro, non in base alla disposizione attuale, poiché spostare successivamente una colonna strutturale comporta costi elevati. Le strutture in acciaio prefabbricate rendono economiche le griglie standard, mentre la saldatura robotizzata e il taglio CNC garantiscono tolleranze strette, assicurando che le basi delle colonne si posizionino esattamente sui segni fondali.
Strutture a portale, campate libere e layout multiplo
Le strutture a portale trasmettono i carichi del tetto e delle pareti attraverso giunti rigidi a ginocchio, consentendo luci libere da 30 m a 60 m senza pilastri intermedi. Per un edificio in acciaio destinato ad ospitare gru a corsa o impianti di processo su larga scala, una configurazione a portale multiplo bilancia costo ed apertura. La scelta della luce influenza il peso dell’acciaio: luci maggiori richiedono arcarecci più profondi e sezioni più pesanti, quindi il progettista sceglie tra inserire alcuni pilastri interni oppure ridurre il tonnellaggio e accelerare il montaggio. Le classi di esecuzione EN 1090 e le linee guida MBMA orientano la progettazione dei collegamenti e la scelta degli elementi strutturali in funzione dei carichi locali di neve e vento.
Sistemi per gru e considerazioni sui carichi
Abbinare la classe della gru ai carichi produttivi
All'interno di uno stabilimento industriale, i ponti mobili sollevano i carichi più pesanti, quindi la classe del ponte mobile deve corrispondere al ciclo di lavoro e alla massa sollevata, non a una stima approssimativa. Un ponte mobile da 10 tonnellate utilizzato occasionalmente per interventi di manutenzione differisce notevolmente da un’unità da 20 tonnellate impiegata su tre turni; quest’ultima richiede una travata di scorrimento più rigida, pilastri più resistenti e una fondazione più profonda. Una scelta sottodimensionata provoca deformazioni che usurano ruote e rotaie. Gli standard AISC e ISO definiscono la classificazione e le verifiche a fatica, mentre la capacità di carico deve includere i fattori dinamici e il peso delle attrezzature di sollevamento sottostanti.
Travate di scorrimento e requisiti fondali
La trave di scorrimento in un impianto industriale trasferisce i carichi delle ruote del ponte mobile nella struttura portante e deve rimanere entro rigorosi limiti di deformazione verticale per proteggere la rotaia e le ruote. Le travi di scorrimento continue, supportate da colonne a mensola, sono diffuse, ma richiedono un allineamento preciso durante il montaggio. Il progetto delle fondazioni assorbe poi le forze di frenatura e di deviazione, specialmente in presenza di carrelli doppi o di paranchi ad alta velocità. In caso di terreno debole, una fondazione continua su pali evita cedimenti differenziali che potrebbero provocare fessurazioni lungo la linea della rotaia. L’impiego di viti ad alta resistenza classe 10.9S per i collegamenti a mensola garantisce la resistenza allo scorrimento del sistema sotto carichi ripetuti. L’ispezione periodica dell’allineamento della rotaia e del momento di serraggio delle viti consente di rilevare l’usura prima che diventi un problema di sicurezza.
Pianificazione della crescita futura ed espansione
Progettare capannoni modulari per un’estensione agevole
Un impianto produttivo in espansione trae vantaggio da bays modulari che si estendono lungo la testata senza dover ricostruire la struttura portante. Un edificio prefabbricato con telai a portale standardizzati e una linea di fondazioni di riserva consente al proprietario di aggiungere 24 m di lunghezza in settimane, non in mesi. Lasciare la parete di testata come pannello smontabile e predisporre in anticipo i bulloni di ancoraggio per la colonna futura evita demolizioni. Questo approccio modulare ha protetto un cliente specializzato nello stoccaggio e nella logistica di cereali, che ha raddoppiato la propria capacità produttiva entro tre anni dalla prima costruzione.
Montanti tecnici e capacità di riserva
I vani tecnici per gli impianti meccanici ed elettrici devono svilupparsi in una zona di servizio dedicata, con capacità residua per trasformatori aggiuntivi, circuiti di aria compressa e linee dati. Il loro percorso in una galleria accessibile evita interventi successivi di taglio sull’acciaio strutturale. Riservare una capacità aggiuntiva del 20–30% sulle sbarre portacarico della gru e sulla cabina di trasformazione ritarda interventi di potenziamento costosi. Le norme IBC e quelle locali definiscono i requisiti per le vie di esodo e la compartimentazione antincendio, mentre un rivestimento zincato e una verniciatura a base di scaglie di vetro sugli elementi esposti rallentano la corrosione in ambienti umidi o aggressivi. L’isolamento realizzato con pannelli sandwich in PIR da 150 mm stabilizza il clima interno sia per le persone sia per i processi.
Un impianto produttivo di successo bilancia il flusso dei processi, la griglia strutturale, la copertura dei ponti mobili e la crescita futura già dal primo schizzo. Definire il percorso dei materiali prima di progettare le pareti, dimensionare la griglia delle campate in base alla macchina più pesante prevedibile e abbinare la classe del ponte mobile ai reali cicli di lavoro. Specificare la fabbricazione secondo le norme EN 1090 e ISO 3834, verificare la marcatura CE per il mercato di esportazione e mantenere una capacità residua nei servizi. Con campate modulari e un chiaro piano di manutenzione, l’edificio supporta la produzione per decenni.
Domande frequenti
Domanda
Quali fattori determinano l’interasse tra le campate di un impianto produttivo?
Risposta: L’interasse tra le campate di un impianto produttivo dipende dalla macchina più grande, dalla larghezza dei corridoi e dalla disposizione futura delle linee. Una griglia da 12 m × 24 m si adatta alla maggior parte delle operazioni, mentre una campata libera da 30 m elimina i pilastri che ostacolano i trasportatori. I progettisti dimensionano la griglia in base all’attrezzatura più pesante prevedibile, poiché spostare successivamente un pilastro strutturale è costoso. Le strutture prefabbricate standard consentono griglie più ampie a costi contenuti, senza sacrificare la velocità di montaggio.
Domanda
Come viene determinata la capacità di un ponte mobile?
Risposta: La capacità del ponte mobile segue il ciclo di lavoro e la massa sollevata, non una stima approssimativa. Un’unità che opera in tre turni richiede una travata di scorrimento più rigida, colonne più resistenti e fondazioni più profonde rispetto a sollevamenti occasionali per manutenzione. I fattori dinamici e il peso delle attrezzature di sollevamento vengono aggiunti al carico nominale. Le norme di classificazione AISC e ISO stabiliscono verifiche a fatica affinché ruote, rotaie e struttura resistano al ciclo previsto senza usura prematura.
Domanda
Perché il flusso di processo deve precedere la disposizione dell’edificio?
Risposta: Il flusso di processo precede la disposizione perché pareti e colonne sono difficili da spostare una volta realizzate. Tracciare l’ingresso dei materiali, ciascuna operazione e l’uscita dei prodotti finiti rivela percorsi incrociati e colli di bottiglia ancor prima che l’acciaio venga tagliato. Un flusso monodirezionale riduce le distanze di trasporto, abbassa il rischio di collisioni e libera spazio sul pavimento per la produzione. Definire innanzitutto il percorso evita costose modifiche successive e mantiene la struttura allineata con il modo reale in cui viene creato valore.
Domanda
Quali certificazioni sono rilevanti per le strutture in acciaio destinate all’esportazione?
Risposta: Le strutture in acciaio esportate devono rispettare la norma EN 1090 per la marcatura CE, la ISO 3834 per la qualità delle saldature e la ISO 9001 per il sistema di gestione. La marcatura CE attesta la conformità al mercato europeo, mentre le norme AISC e MBMA guidano la progettazione nell’America settentrionale. Specificare fin dall’inizio la classe di esecuzione, la procedura di saldatura e il sistema di rivestimento previene il rigetto durante le ispezioni e garantisce una costruzione affidabile e documentata.
Domanda
Quando va pianificata l’espansione durante la fase di progettazione?
Risposta: L’espansione deve essere pianificata già dal primo schizzo, non solo quando si manifestano problemi di affollamento. Una griglia modulare di campate con una linea di fondazione di riserva e una parete terminale smontabile consente al proprietario di allungare rapidamente l’edificio. Il posizionamento anticipato dei bulloni di ancoraggio e la predisposizione di risalite per i servizi con capacità di riserva evitano interventi di taglio sull’acciaio strutturale in fasi successive. Una previsione tempestiva della crescita protegge la produttività e impedisce demolizioni durante gli anni di produzione più intensi.

 EN