Termék áttekintése
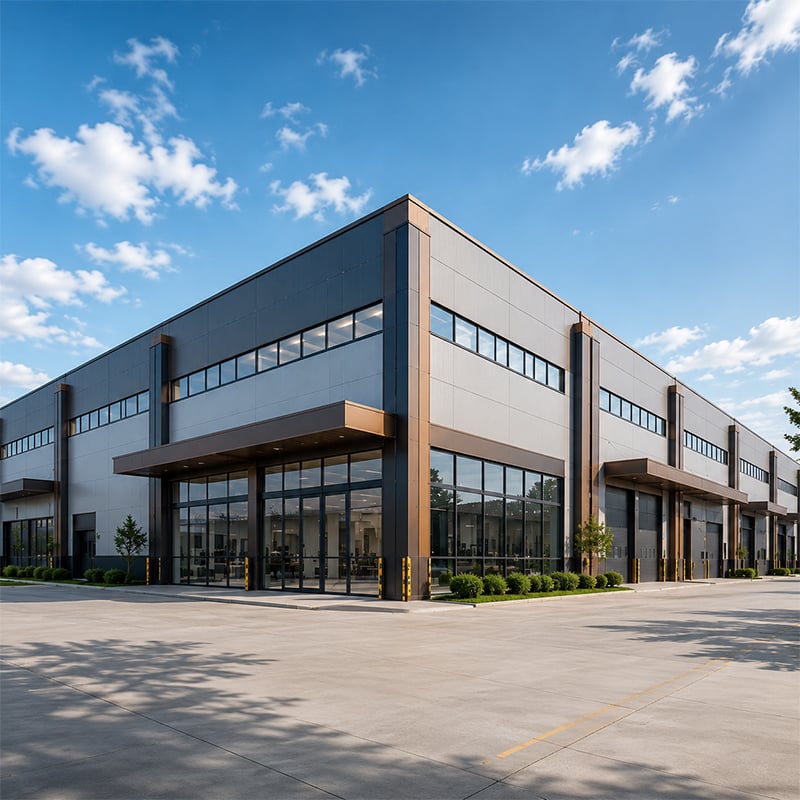
A part menti kikötőkben, vegyipari feldolgozó zónákban és magas páratartalmú gyártási folyosókban a festés csak kiegészítő védelem – csendben meghibásodik, amíg egy hegesztési repedés jelzi a szerkezeti károsodást. A Jinnuoda horganyzott acél műhelye megoldja ezt a problémát ≥600 g/m²-es forró-mártásos horganyzott réteggel, amely cink-vas intermetallikus kötési réteget képez, és nem csak a fémszerkezet felületére tapad, hanem beolvad a szülő anyagba. Minden Q355B szerkezeti váz 355 MPa folyáshatárral rendelkezik – 25%-kal magasabb, mint a szokásos Q235B – és az M20 méretű 10,9S súrlódási rögzítésű csavarok mindegyike 155 kN-nál nagyobb befogóerőt biztosít minden egyes előre gyártott fülkénél. A teljes előre gyártott gyárállomás épület a megoldás szélerősség- és hóterhelés-ellenes, 50 éves visszatérési időszakra, valamint 8–9-es földrengés-intenzitásra és C4 és C5-es korróziós kategóriákra tanúsított. Teljesen előfúrt kapu-keret épület , így a szerelés helyszíni hegesztésének többhetes programját gyors csavarozható összeszerelésre cseréli — ezzel felgyorsítja az ipari műhelyek építési ütemtervét anélkül, hogy kompromisszumot kötnénk a szerkezeti pontossággal.
Műszaki előnyök
1. Meleg-alcinkázott bevonat ≥600 g/m²
450 °C-on a cink és a vas négy közöttük létrejövő intermetallikus ötvözetfázist képez — így egy összetett korrózióálló szerkezetet hoz létre, amely mechanikai hatásra nem reped, nem pattan le és nem válik le. A Jinnuoda ≥600 g/m²-es meleg-alcinkázott bevonata 40%-kal haladja meg az ISO 1461 szabvány szerkezeti szelvényekre vonatkozó minimális követelményeit, így a tengerparti C4 és az ipari C5 korróziós kategóriákban a karbantartásig eltelt idő 25–50 év. A versenytársak horganyzott acél műhelye a 275–350 g/m² tömegű termékek cinkrétege 12–18 év alatt fogy el ugyanabban a környezetben – ez a különbség egy egyszeri tőkeberendezés és egy krónikus karbantartási felelősség között. A mélyedések, vágott élek és hegesztési hőhatás alatti zónák ugyanolyan vastagságú forró-merítéses cinkbevonattal rendelkeznek, mint a lapok felülete, így kizárják azokat a rejtett meghibásodási pontokat, amelyeket a festékkel való védelem rendszeresen kihagy.
2. Q355B szerkezeti váz és 10,9S csavarrendszer
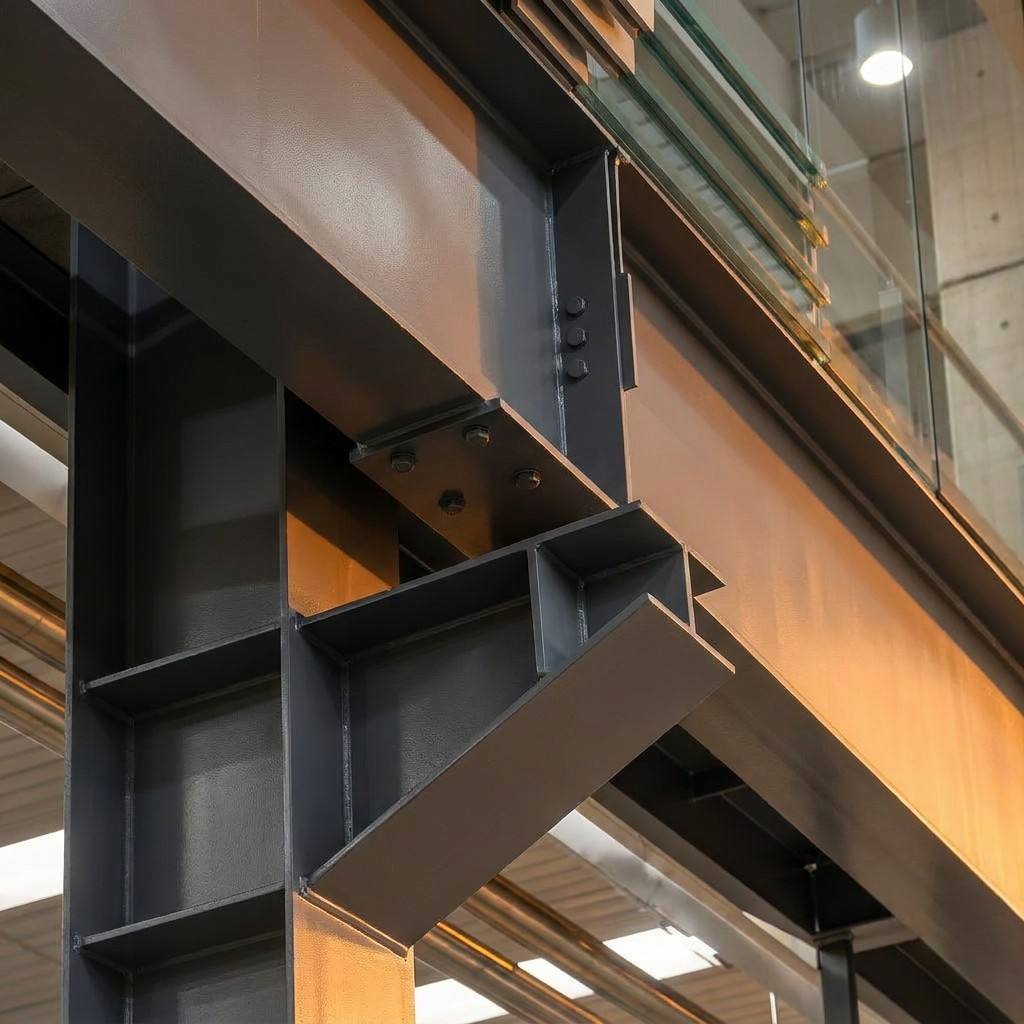
AQ355B szerkezeti váz — az ASTM A572 50-es minőségének és az EN S355JR-nek megfelelő — lehetővé teszi a sekélyebb lejtős keresztmetszetű profilok alkalmazását ugyanazzal a szabad támfeszültséggel, csökkentve az alapozási terheléseket és az egész projekt költségét a nehezebb, Q235B-alapú ipari műhelyépítési tervekhez képest. Az M20-os, 10,9S-os súrlódási kapcsolatú csavarokat kalibrált kulccsal a bizonyítási teherig feszítik meg, így a csatlakozások relatív elmozdulása nulla marad az ismétlődő felüljárós daru-gyorsulási ciklusok során. A végeselemes földrengésanalízis a TEKLA és a SAP2000 szoftverekben helyspecifikus PGA-értékeket (0,20g–0,40g) alkalmaz, rugalmas csomóponti keresztkötésekkel — így biztosítva, hogy a Q355B szerkezeti váz a földrengési energiát vezérelt megfolyás útján nyeli el, mielőtt bármely szerkezeti elem eltörne, és így teljesíti az intenzitás 8–9-es földrengésbiztonsági követelményeit a különösen igényes ipari zónákban.
3. Gyártott gyárépület-szállítási rendszer
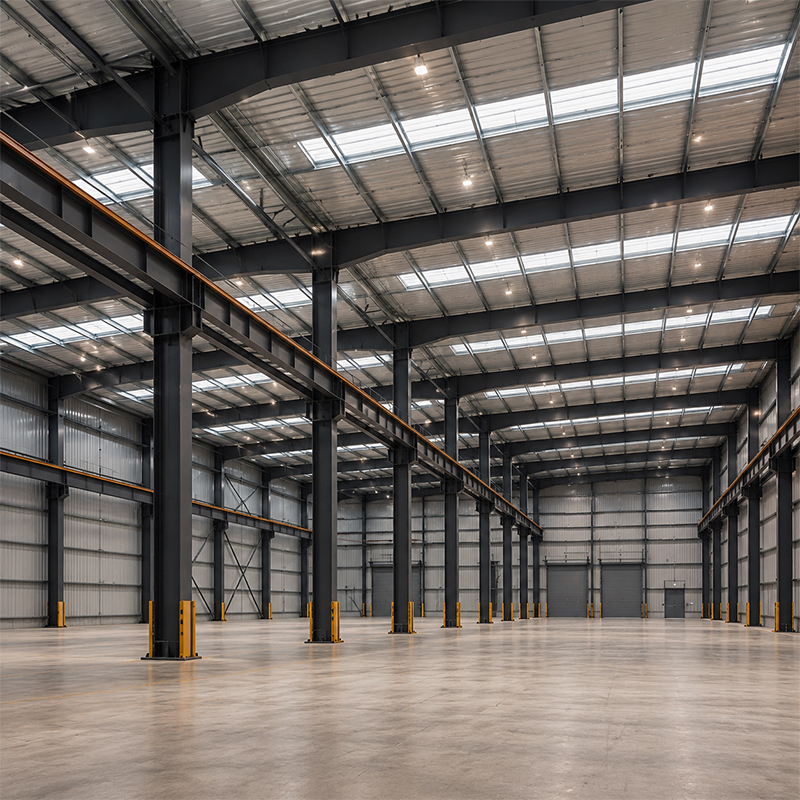
Minden előre gyártott gyárállomás épület a modul lézerrel megjelölt, targoncával kezelhető alkatrészekkel érkezik hegesztett acél rakodópallókon – így kizárja a mezőn történő illesztési hibákat, amelyek gyakoriak a hosszra vágott acél szerkezeteket használó raktárépítési projekteknél. Az egytengelyes, szabad szélesség 12–36 m között szabványos; többtengelyes konfigurációk esetén a teljes szélesség meghaladja a 100 métert belső völgycsatornák alkalmazásával, így nagy alapterületű építményeket szolgálhatnak ki anélkül, hogy kompromisszumot kötnének a teljesítményben bármely szerkezeti elem tekintetében. horganyzott acél műhelye összetett építési objektumokat korrózióálló szerkezetet a teljesítményben bármely szerkezeti elem tekintetében. A gerendák, a tetőszegély-csatornák, a falgerendák és az alaplemezek ugyanolyan, legalább 600 g/m²-es forró-mázas rétegbe vonva kerülnek szállításra, mint a fő Q355B kapuszerkezetek – egyetlen alkatrész sem érkezik gyengébb korrózióvédelemmel.
Műszaki paraméterek adatlapon
| Paraméter |
Jinnuoda ipari minőségű prémium specifikáció |
Szabványos ipari minőség |
Vásárlóknak nyújtott műszaki előny |
| Fő szerkezeti acél |
Nagy szilárdságú Q355B szerkezeti acél |
Q235B lágyacél |
25%-kal magasabb szakítószilárdság; lehetővé teszi a nagyobb támfeszültségű terveket és a magasabb teherbírási képességet. |
| Forróbevonatú horganyzás (HDG) |
≥ 600 g/m² (≥ 85 μm) |
275 g/m² – 350 g/m² |
Megakadályozza a rozsdásodást és az acél minőségromlását több mint 50 évig magas sótartalmú és partvidéki területeken. |
| Festékréteg vastagsága |
≥ 150 μm DFT (epoxi-cinkgazdagított + MIO + PU) |
60 μm – 80 μm egyrétegű alkidfesték |
Kiváló vegyi anyagok elleni védettség és UV-állóság; hosszú távú szín- és fényességtartás. |
| Kötőelemek és kapcsolatok |
M20 osztályú, 10,9S minőségű nagyszilárdságú csavarok |
8,8-as minőségi acélcsavarok |
Rugalmatlan vázcsomópont-folytonosság; kizárja a csomópontok elcsúszását és a szerkezeti fáradást. |
| Szélterhelés ellenállása |
50 éves visszatérési időszak |
0,35 KN/m² – 0,50 KN/m² |
Biztonságosan ellenáll a nagy intenzitású szélviharoknak, ciklonoknak és helyileg fellépő nyomásvörösöknek. |
| Hóteherbírás |
50 éves visszatérési időszak |
0,15 KN/m² – 0,20 KN/m² |
Megakadályozza a szerkezet lehajlását vagy a tető összeomlását hideg éghajlaton, amikor erős téli hóesés éri. |
| Földrengésbiztos tervezési szabvány |
8–9-es intenzitás (PGA ≥ 0,40 g) |
6–7-es intenzitás (PGA 0,15 g) |
A teljes hajlékonyságú merevítési tervezés megakadályozza az összeomlást erős földrengések esetén. |
| Hőszigetelés és burkolat |
50–100 mm PU / kőzetgyapot panelek |
Egyrétegű acéllemez / EPS hab |
A tűzvédelmi osztály A, kiváló hőszigetelő burkolat és kiváló zajcsökkentés. |
| Kiszerelés és logisztika |
Acél alváz szállítókeret |
Lazán kötött konténercsomagolás |
Lehetővé teszi a zavarmentes konténerkiszerelést targoncával, így elkerülhető a felületi karcolódás. |
Fő alkalmazási szektorok
Jinnuoda horganyzott acél műhelye és korrózióálló szerkezetet a rendszerek négy végfelhasználási környezetben szolgálnak, ahol a korrózióállóság határozza meg a hosszú távú üzemeltetési költséget:
|
🏭 Nehézipari gyártóüzemek
5–50 tonnás daruszerkezet-futópályák, amelyeket a kapuzatos építési szerkezetbe integráltak. A forró-mángalángolt bevonat ellenáll a vágóolaj-párának, a fémes pornek és a gőznek – három agresszív korróziógyorsítónak, amelyek öt éven belül tönkreteszik a festék alapú ipari gyártóüzemi építési felületeket.
|
🏰 Acélvázas raktárak
36 méteres tiszta szélességű acélvázas raktár belső területei, amelyeket mángalángolt cserepek és szegélytartók támasztanak, és fenntartják a keresztmetszeti szilárdságot a magas páratartalmú tárolás során mezőgazdasági, vegyi vagy élelmiszerminőségű áruk esetén – ahol egy elégtelen korrózióálló szerkezetet specifikáció korai szerkezeti cserét eredményez.
|
|
🚗 Járműszerviz- és parkológarázok
Az útsó és a kipufogógáz-kondenzátum klorid mikrokörnyezeteket hoz létre, amelyek legyőzik a hagyományos festékeket. A előre gyártott gyárállomás épület készletformátum teljes Q355B szerkezeti váz meleg-mázas bevonattal minden látható acélalkatrészen — a szerelés csavarozással történik egy előkészített betonlemezre, és a telephelyre történő szállítást követően néhány napon belül elkészül.
|
📦 Logisztikai és átmeneti raktározó létesítmények
Többsávos horganyzott acél műhelye elrendezések, amelyek dokkolószint-kiegyenlítő alapkereteket, LED-felületre szerelhető sínrendszereket és automatizált szállítószalag-tartó konzolokat tartalmaznak — mindezek ugyanabból a Q355B szerkezeti váz rendszerből készülnek, hogy biztosítsák a méretbeli egységességet nagy kiterjedésű logisztikai komplexumok teljes területén.
|
Gyakran feltett kérdések (FAQ)
| K1: Miért írja elő a Jinnuoda a ≥600 g/m²-es galvanizálást egy acélgyártócsarnok esetében, miközben az ipari szabvány 275–350 g/m²? |
| A cinkkifogyás üteme a C4-es partvidéki és a C5-ös ipari légkörben évi 8–15 μm. Egy szokásos 275 g/m²-es meleg-mázas bevonat vastagsága kb. 40 μm — ez a feltételek mellett 3–5 év alatt teljesen elfogy. korrózióálló szerkezetet réteg minden Jinnuoda-terméken horganyzott acél műhelye 85+ μm vastagságú, és 25–50 évig tart korroziónak ellenállóan bármilyen újrafestés nélkül. Nehéz elérésű, állványozással nehezen ellátható helyeken – például darumacska felső övén, szarufa-rögzítő kapcsolatoknál vagy völgy-eredetek tartóinál – ez a specifikáció kizárja a korrozión alapuló szerkezeti leállások költségeit, amelyek a 30 éves üzemeltetési időszak alatt meghaladhatják az épület eredeti beruházási költségét. |
| Kérdés 2: Milyen szabad támaszközöket támogat egy Q355B szerkezeti keret egy előre gyártott gyári épületben? |
| Egy Q355B szerkezeti váz kapu-keret épületnél a szabad támaszközök szokásos szélessége 12–36 m. Többtámaszú elrendezések belső völgy-eredetekkel több mint 100 m teljes épületszélességet érnek el. A Q355B anyag 355 MPa folyáshatára lehetővé teszi a Q235B-hez képest keskenyebb, csökkenő keresztmetszetű szarufák alkalmazását azonos támaszköz esetén – így csökkentve az oszlopfő magasságát korlátozott ipari területeken. Minden előre gyártott gyárállomás épület szállítmányhoz nyomon követhető gyári vizsgálati tanúsítványok járnak, amelyek megerősítik a Q355B kémiai összetételét és mechanikai tulajdonságait a GB/T 1591 vagy egyenértékű nemzetközi szabványnak megfelelően. |
| Q3: Konfigurálható-e ez a horganyzott acél műhely hűtött láncra vagy akvakultúrára? |
| Igen. Hűtött lánc előre gyártott gyárállomás épület alkalmazásoknál a keret peremén kondenzációs ciklusok alakulnak ki – ez a fő kezdőpont, ahol a festék leválása és az aláfestés korróziója kezdődik. A ≥600 g/m²-es korrózióálló szerkezetet specifikáció teljesen kiküszöböli a hőhidaknál fellépő kúszást. Tengeri akvakultúrához az ammónia és a tengervíz permetezése a korrózió súlyosságát meghaladja a szokásos C3 kategóriákat; a Jinnuoda horganyzott acél műhelye 150 μm DFT epoxi háromrétegű bevonatú megoldása bizonyítottan hosszú élettartamot biztosít. Szokásos gyártási határidő: 45–65 nap a jóváhagyott tervrajzoktól az üzemről történő szállításig. |

 EN