Co jsou standardní průmyslové dílny?
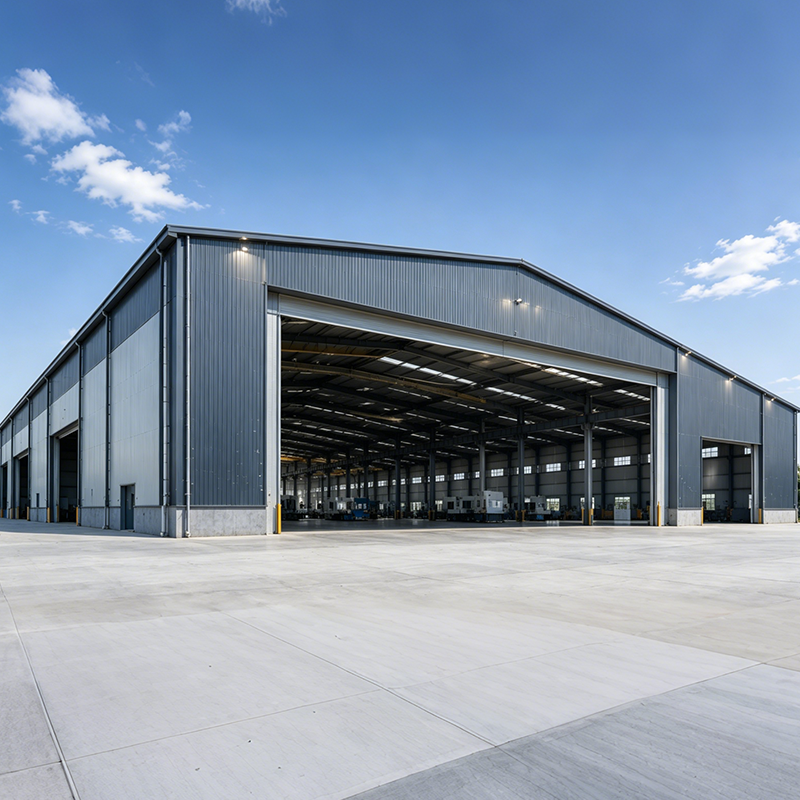
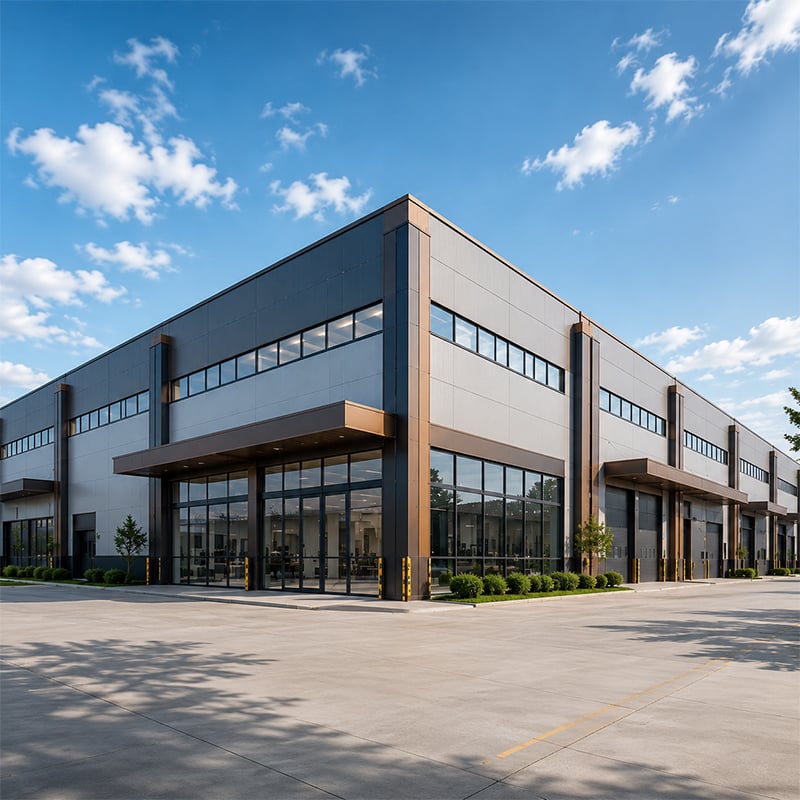
Standardní průmyslové dílny jsou předem navržené výrobní zařízení s ocelovým rámem, která jsou konstruována tak, aby podporovala nepřetržité výrobní provozy, integraci zařízení a flexibilní plánování půdorysu. Ve většině projektů ocelových konstrukcí, které jsem prozkoumal, kupující tento pojem používají k popisu jednopatrových budov s portálovým rámem, jejichž volné rozpětí se pohybuje mezi 12 m a 36 m, výška okapu dosahuje až 18 m a jejich nosné systémy jsou schopny nést zatížení jeřábů umístěných nad pracovištěm. Pojem „standardní“ neznamená „hotové řešení z katalogu“ — každá standardní průmyslová dílna je navržena speciálně pro konkrétní podmínky větru, sněhu a zemětřesení na daném staveništi a její nosný systém je dimenzován podle skutečných provozních zatížení, nikoli podle obecných katalogových údajů. Porozumění tomuto rozdílu je prvním krokem ke správné specifikaci budovy, která bude po celou dobu své návrhové životnosti plnit požadovanou funkci.
Klíčové vlastnosti produktu
Standardní průmyslové dílny v této kategorii jsou postaveny na nosných rámech z vysoce pevnostní konstrukční oceli Q355B s plným šroubovým spojovacím systémem, čímž se úplně eliminuje veškeré svařování na stavbě a s tím spojená rizika inspekce a kvality. Každý nosný rám je navržen tak, aby odolal nárazovým větrným a sněhovým zatížením s návratovou periodou 50 let pro konkrétní lokalitu projektu, a poté je ověřen metodou konečných prvků před vydáním výrobních výkresů.
-
Rozsah volného rozpětí: volná šířka jednoho rozpětí od 12 m do 36 m; pro širší půdorysy vyžadující bezsloupové výrobní zóny jsou k dispozici vícepolní uspořádání.
-
Výška okapu: Až 18 m výšky okapu, což umožňuje instalaci standardního strojního zařízení i těžkých jeřábů s nosností až 50 tun.
-
Třída konstrukční oceli: Vysoce pevnostní ocel Q355B použitá ve všech hlavních nosných prvcích, splňující požadavky čínské normy GB50017 i evropské normy EN 1090 pro výrobní třídy EXC2/EXC3.
-
Ochrana proti korozi: Konstrukční prvky s ponorným zinkováním dostupné v množství ≥600 g/m² — nad minimální požadavky normy ISO 1461 — pro náročné průmyslové prostředí. Zinkovaný ocelový střešní a obvodový plášť poskytuje dlouhodobou ochranu bez nutnosti opakovaného natírání. Pro pobřežní a vlhká místa je jako volitelná upgrade dostupná protikorozní úprava námořního typu.
-
Certifikace a soulad: Budovy této kategorie jsou navrhovány a vyráběny podle norem EN 1090 EXC2/EXC3 a ISO 3834-2 pro kvalitu svařování, s označením CE a certifikací ISO 9001, která je k dispozici u každé objednávky.
-
Systém spojení: Všechny hlavní uzly nosné konstrukce jsou spojeny třecími šrouby M20 třídy 10.9S s vysokou pevností, které zajišťují stálý předpínací moment a eliminují nejistoty spojené se svařováním na stavbě v odlehlých nebo rozvíjejících se trzích.
Společné aplikace
Standardní průmyslové dílny slouží široké škále výrobních a zpracovatelských operací. Nejčastější aplikace zahrnují CNC obrábění a kovářské závody, zařízení pro montáž a údržbu těžkého vybavení, výrobu součástí pro letecký a kosmický průmysl, výrobu automobilů a karosářské provozy, stejně jako průmyslová logistická centra s vertikálními skladovacími systémy. Konstrukce bez vnitřních sloupů typu portal frame umožňuje volný pohled na celý prostor a eliminuje vnitřní sloupy, což znamená, že dispozice budovy může být přizpůsobena měnícím se konfiguracím výrobních linek bez jakýchkoli konstrukčních omezení – praktická výhoda pro výrobce, kteří počítají s modernizací zařízení nebo úpravami půdorysu během provozní životnosti budovy.
Kovové konstrukce na míru v této kategorii lze nakonfigurovat pro specializované provozní operace, včetně průmyslových budov smíšeného využití a zařízení vyžadujících specifickou integraci jeřábů nebo konstrukční uspořádání kompatibilní s technologickými procesy. Zakupující, kteří hledají standardní průmyslové dílny, musí své požadavky jasně odlišit od lehkých konstrukcí, jako jsou například kovové stání pro auta nebo komerční stříškové systémy – tyto konstrukce jsou určeny pro jiné zatěžovací režimy a nesdílejí hloubku návrhu, certifikační požadavky ani normy konstrukčního výkonu průmyslové výrobní haly navržené pro nepřetržitý provoz.
Jak vybrat správnou standardní průmyslovou dílnu
Z konstrukčního hlediska výběr správní standardní průmyslové dílny spočívá méně ve srovnávání možností z katalogu a více v přizpůsobení konstrukčního systému skutečným provozním požadavkům výrobního procesu. Většina zakáznavatelů původně předpokládá, že standardní rozpětí portálového rámu bude vyhovovat jejich výrobnímu prostoru – dokud si neuvědomí, že požadavek na jeřábovou dráhu úplně změní návrh sloupů, kolen a jeřábových nosníků. Následující rozhodovací postup odráží parametry, které ve skutečnosti určují výběr systému.
Krok 1: Definujte požadované čisté rozpětí. Jednopolepový dílenský prostor o šířce 18 až 30 m je oblastí, kde se systém portálového rámu projevuje vysokou statickou i cenovou účinnost. U šířek užších než 15 m často konkurují celkové náklady konvenčnímu rámu z teple válcovaných profilů; u šířek přesahujících 36 m v jednom poli obvykle poskytuje lepší statickou účinnost vícepolepové uspořádání s mezistojkami. Pokud vaše výrobní dispozice vyžaduje sloupo-volnou podlahovou plochu širší než 36 m, specifikujte již na začátku vícepolepový portálový rám místo toho, aby byl později považován za upgradění během fáze návrhu.
Krok 2: Definujte zátěž jeřábu a výšku zvedání. Co to tedy znamená, pokud specifikujete výrobní halu o rozměrech 30 m × 80 m a ještě jste nepotvrdili nosnost jeřábu? Velmi mnoho — protože nosnost jeřábu určuje rozměry nosné konstrukce jeřábu, zarovnání kolejnic, hloubku vyztuženého výkraje (haunch) a návrh základní desky sloupu. U budov s jeřáby do 50 tun jsou průřezy hlavní nosné konstrukce výrazně těžší než u běžné portálové konstrukce bez jeřábu, a tento rozdíl se v zjednodušeném srovnání cenových nabídek neobjeví. Před vyžádáním cenové nabídky pro nosnou konstrukci specifikujte třídu jeřábu, rozpětí a výšku háku.
Krok 3: Posuďte požadavky na ochranu proti korozi. Výběr mezi žárovým zinkováním a systémem nátěru pro konstrukční prvky je v konečném důsledku rozhodnutím o nákladech a časování: ocelové střešní a konstrukční prvky s žárovým zinkováním mají vyšší pořizovací cenu, ale eliminují nutnost opakovaného natírání, kterou vyžadují standardní nátěrové systémy každých 5 až 10 let v pobřežních, tropických nebo průmyslových prostředích s vysokou vlhkostí. U budovy s návrhovou životností 50 let v oblasti vystavené mořskému prostředí se rozdíl v celoživotních nákladech mezi těmito dvěma systémy výrazně projeví, i když porovnání počátečních cen upřednostňuje nátěr.
Krok 4: Ověřte spojovací a montážní systém. Zda se hlavní rám montuje pomocí úplných šroubových momentových spojů nebo místo toho pomocí svařovaných spojů na stavbě, často závisí spíše na dostupnosti kvalifikované montážní pracovní síly a přístupu k inspekci než na čisté strukturální účinnosti – zejména pokud se místo montáže nachází v odlehlé oblasti nebo na rozvíjejícím se trhu, kde je omezený přístup k certifikované svářečské kontrole. Systém úplných šroubových spojů přesouvá kritickou práci z hlediska kvality z pole do řízeného továrního prostředí, což představuje významné snížení rizika pro zahraniční kupující, kteří koordinují montáž prostřednictvím místních dodavatelů, kteří nemusí mít zkušenosti s předem navrženými ocelovými budovami.
Proč je kvalifikace dodavatele důležitá pro standardní průmyslové dílny
Na trhu s vývozem ocelových konstrukcí se výrobci pohybují od inženýrských firem certifikovaných podle normy ISO s vlastními týmy pro návrh konstrukcí až po dílny zaměřené na výrobu, jejichž schopnost samostatně navrhovat je minimální. Zakázníci, kteří posuzují nabídky na standardní průmyslové haly, často čelí problému porovnání konstrukčně vyhovujících budov s alternativami s nedostatečnou specifikací za nižší cenu – bez nezávislého inženýrského posouzení je rozdíl obtížné zjistit pouze na základě dokumentu s nabídkou. Volba typu spoje hlavního nosného systému, třídy oceli, třídy výrobní proveditelnosti a specifikace povrchové úpravy všechny ovlivňují konstrukční výkon, avšak žádný z těchto parametrů obvykle není uveden v základním cenovém srovnání.
Signály rozdílné kvality, které zkušení zakupující průmyslových budov naučí kontrolovat, zahrnují: vlastní schopnost provádět statické výpočty, dokumentované ověření metodou konečných prvků, certifikaci třídy výroby podle uznávaného statického standardu, záznamy o sledovatelnosti materiálů a úplnost dokumentace pro vývoz. Dodavatel se specializovanými zkušenostmi v oblasti standardních průmyslových dílen, těžkých výrobních závodů a specializovaných zpracovatelských jednotek má zcela jinou referenční základnu pro návrh než univerzální výrobce. Tento rozdíl je patrný ve výpočtových podrobnostech výrobních výkresů, přesnosti koordinace výkresů základů a úplnosti balíčku montážní dokumentace dodaného na staveniště.
Pro kupující, kteří zakoupení vlastních ocelových konstrukcí bez vyhrazené inženýrské podpory, je nejúčinnější kontrolou rizik získání jasného technického popisu konstrukce – včetně třídy oceli, základu rozměrů profilů, třídy šroubů pro spoje a standardu povrchové úpravy – a požadování tohoto informačního obsahu písemně ještě před porovnáním cen. Většina kupujících, kteří později zjistí nedostatky kvality dodané budovy, může příčinu vystopovat až k technickému zadání, ve kterém tyto parametry nebyly specifikovány, čímž dodavateli umožnili zaměřit se na dosažení požadované ceny místo splnění provozních požadavků.
Standardní průmyslové dílny značky Jinnuoda jsou navrhovány podle norem EN 1090 EXC2/EXC3 a ISO 3834-2, výhradně z oceli Q355B; všechny statické výpočty jsou specifické pro dané místo a ověřené metodou konečných prvků ještě před vydáním výrobních výkresů. Pro kupující, kteří srovnávají dodavatele na základě technické kvalifikace a spolehlivosti při exportu, tyto certifikáty poskytují nezávisle ověřitelný základ pro kvalitu statického návrhu.

 EN