 EN
Raktár-műhely acél szerkezetek: kettős felhasználású tervezés
2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

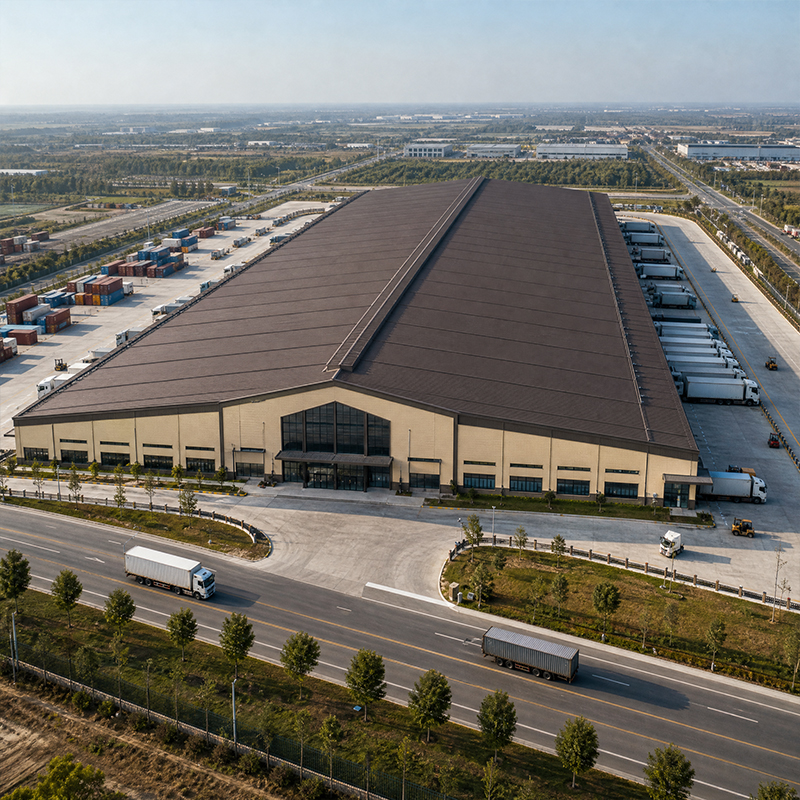
Egy megmunkáló épület többet kíván a lemeztől, mint egy tipikus tárolóház. A gépek olvassák a padlót, és a padló visszaolvassa ezt minden vágáson keresztül, így a lemez saját jogán gépalkatrész, nem pedig csupán járófelület.
A nyersöntvények és az esztergakarok kézi mozgatása lelassítja a gyártási sort, és sérülésveszélyt jelent. Egy emelődaru nehezen kezelhető beállítást biztonságos, ismételhető mozgássá alakít, és megóvja a tengelykapcsoló csapágyakat a leejtett vagy húzott terhelés okozta ütés ellen.
A legtöbb esztergályos műhely forgácsoló sejteknél a hídhajtóként szolgáló daru méretét a legnehezebb tokmány, rögzítőberendezés és nyers öntvény, valamint a merevítő szerelvények együttes súlya alapján kell meghatározni. A túl kis méretű daru kockázatos kézi emeléseket kényszerít ki, míg a túl nagy méretű daru acél- és futópálya-költségeket pazarol. Egy 5–10 tonnás hídhajtó daru megfelel a legtöbb forgácsoló sejtnél, és a horpadó útvonalnak biztosítania kell a gép nyílásainak és a karbantartási folyosónak a szabad átjárását. A teherbírást a terhelési táblázat alapján állítják be, majd ellenőrzik az acélvázszerkezet és a futópálya gerenda teljes terhelés alatti lehajlási határait.
A futópálya gerendái a oszlopsorokról függenek, ezért a kapuszerkezetet és a darut már az első vázlatnál egyetlen rendszerként kell tervezni. A párhuzamosítatlan sínek kopasztják a kerekeket és torzítják a vázat, ezért a párhuzamosságot a gyártás során CNC-maróval készített csatlakozó lemezekkel állítják be. A Q355B minőségű acél viseli a kerekek és a tető együttes terhelését, és a teljesen csavart 10,9S csatlakozások lehetővé teszik a daru újra vízszintezését a lesüllyedés után. Egy tiszta szabadtávolságú nyílás biztosítja a horpadó szabad mozgását a esztergályozó műhelyben belső oszlopok elkerülése nélkül.
A gépi szerszámok nagy igényű, érzékeny fogyasztók. A teljesítményellátási terv ott szokott kudarcot vallani, ahol sok felújítás megtörténik, mert a padlólemez és a váz terveit a megfelelő áramerősség és a harmonikus terhelés ismerete előtt készítették.
Minden esztergályozó műhelynek tiszta, háromfázisú áramellátásra van szüksége, amelyet közvetlenül a gépsor közelébe vezetnek, nem pedig egy távoli főelosztópultba dobálnak. A hosszú kábelfuttatások feszültségesést és forgószárú meghajtások zavarát okozzák, ezért az al-elosztópultokat minden cella közelében helyezik el rövid kábelfuttatással. A kábelcsatornák a forgácsolási vonal fölött futnak, és elkülönített áramkörök biztosítják, hogy a vezérlőszekrények mentesek legyenek a motorzavaroktól és az hegesztési interferenciától. Egy előre tervezett csatlakozási térkép napokat takarít meg a üzembe helyezés során, és elkerüli a megszakítatlan áramforrásokhoz való közvetlen csatlakozást egy zsúfolt villamos aknában.
A megfelelő földelés mind az üzemeltetőt, mind a vezérlőelektronikát védi egy érzékeny gépgyártóüzemben. Egy külön földelőhurok köti össze a gépkeretet, a vezérlőpanelt és az épület acélvázát, miközben a túlfeszültség-védelem a szervohajtásokat védik az elektromos hálózat feszültségcsúcsaitól. Az OSHA elektromos szabályzatai zárható leválasztókapcsolókat írnak elő minden gépnél, valamint egyértelműen feliratozott megszakítókat gyors leállításhoz. A 150 mm-es PIR falpanelek stabilizálják az üzemi hőmérsékletet, így a hűtőfolyadék viszkozitása és a mérések ismételhetősége állandó marad a műszak során.
A szerkezet annyira jó, amennyire jó a folyamat, amellyel elkészült. A dokumentált szabványok egy acélvázat megbízható termelési eszközzé alakítanak, amelyet a vásárlók biztosíthatnak és finanszírozhatnak bizalommal.
EN 1090, ISO 3834 és az acélvázszerkezet
Bármikor esztergályozó műhely , egy megbízható acél szerkezet az EN 1090 szabvány szerint készül a kivitelezésre, és az ISO 3834 szabvány szerinti hegesztési minőséggel rendelkezik; európai projektek esetén CE-jelöléssel látták el, és az üzem működését az ISO 9001 szabályozza. A robotos hegesztés és a CNC-vágás szigorú tűréseket tartanak be, így a váz építési helyszínen tisztán, problémamentesen szerelhető össze. A forró-merítéses cinkbevonat és az üvegporos bevonat védelmet nyújt az acélnak a hűtőfolyadék-párának és a csiszolópor-nak kitett területeken, ezért az előre gyártott, előre tervezett építőelemek készen állnak a felállításra és igazításra. Egy gépgyár ahol cnc eszterga napi üzemelés során ez a gyártási diszciplína biztosítja a váz évtizedekig tartó stabilitását.
Korrózióvédelem és ellenőrzési rutin
Hűtőfolyadék, olajpára és abrazív por gyorsabban támadja az elhagyatott acélt, mint a külső időjárás egy forgalmas forgácsoló műhelyben egy ütemezett ellenőrzés évente kétszer vizsgálja meg a daruk síneit, az oszlopalaplemezeket és a cinkbevonatos kapcsolatokat. A csavarok élei mentén végzett utófestés és a tető vízelvezetésének karbantartása megakadályozza a rozsdásodást, mielőtt az elérné a teherhordó szerkezeti elemeket. Egy írásos karbantartási útmutató követése – amelyet a gyártási minőségi dokumentumok támogatnak – biztosítja a épület biztosíthatóságát, valamint hosszú távon fenntartja a gépek pontos alapozását. Bármely acél gépgyártó műhelyben , ez a rutin védi mind az épületet, mind a benne zajló pontossági munkákat.
Egy esztergályozó műhely akkor sikeres, ha az épület padlója, a daru és az energiaellátás egyetlen rendszerként kerül megtervezésre, nem pedig utólagosan – a műhely már üzemelő állapotában – történik a beillesztésük. Először határozza meg a padló síkságát és a födémszerkezet teherbírását, majd méretezze a darut a legnehezebb tokmány súlyához, és vezesse a háromfázisú áramellátást a gépsorhoz még a vázszerkezet levágása előtt. Egy EN 1090 és ISO 3834 szabványoknak megfelelően épített gépgyártó műhely évtizedekig stabil, biztonságos otthont nyújt a pontos megmunkálási munkákhoz. Bármely CNC-esztergával működő forgácsoló műhely esetében ez az integrált tervezés jelenti azt a különbséget, hogy az épület támogatja vagy akadályozza a pontosságot.
Gyakran Ismételt Kérdések
Kérdés
Miért olyan fontos a padló síksága egy megmunkáló épületben?
Válasz: A padló síksága fontos, mert a gépalap közvetlenül a lemezre támaszkodik, és a vágóerőket átvezeti abba. Néhány milliméteres eltérés miatt a hosszú munkadarabok megcsavarodhatnak, és a szerszámtartó kitérhet a tokkal való igazi párhuzamosságtól. A síkságot lézeres simítógéppel állítják be, és az EN 1090 és az IBC tűréshatárok szerint ellenőrzik. Egy vízszintes, stabil padló jobban védi a pontosságot, mint egy vastag, de egyenetlen lemez, és biztosítja a mérőeszközök megbízhatóságát az egész esztergályozó műhely . Bármely acél gépgyártó műhelyben , a padlólemeznek és a cnc eszterga egy rendszerként kell tervezni.
Kérdés
Hogyan választják ki a felsőpályás daru teherbírását a gépek betöltéséhez?
Válasz: A daru teherbírását a legnehezebb tok, rögzítőberendezés és nyers öntvény tömege, valamint a merevítőelemek súlya alapján választják meg, plusz tartalék a jövőbeni nagyobb gépek számára. Egy 5–10 tonnás híd-daru megfelel a legtöbb forgácsoló cellának, és a horpadás útvonalának ki kell kerülnie a gép nyílásait. A számított értéket ellenőrzik a acélvázszerkezet és a futópálya gerenda lehajlási határaival szemben. A megfelelő méretezés elkerüli a veszélyes kézi emeléseket, miközben megakadályozza a felesleges acélhasználatot és a túlméretezett futópálya költségeit építés és üzemelés során. Egy forgácsoló műhelyben vagy gépgyár , a későn deklarált daru teherbírása a leggyakoribb oka a költséges újratervezésnek.
Kérdés
Milyen tápegység-beállítás szükséges cnc eszterga számára az építési helyszínen?
Válasz: Cnc eszterga számára tiszta, háromfázisú áramellátás szükséges, amelyet alállomásokon keresztül közvetlenül a gépsor közelébe kell vezetni, nem pedig egy távoli főelosztópultból. A hosszú kábelfuttatások feszültségesést okoznak, amely zavarja a marógépek forgómotorjait, ezért a kábelcsatornák a forgácsolási vonal fölött futnak, elkülönített áramkörökkel. A szervoelektronikát egy külön földelőhurok és túlfeszültség-védelem óvja, és az OSHA előírásai szerint minden gépnél zárható leválasztókapcsoló szükséges. A csatlakozási térkép korai elkészítése megakadályozza az életvezetékekhez való közvetlen csatlakozást a üzembe helyezés során. Egy esztergályozó műhely vagy acél gépgyártó műhelyben , ezt az áramellátási tervezést az eredeti gyártervezet , nem pedig egy későbbi utólagos felszerelés során kell elvégezni.
Kérdés
Milyen gyártási szabványoknak kell megfelelnie egy acélgyártó műhelynek?
Válasz: Aacél gépgyártó műhelyben meg kell felelnie az EN 1090 szabványnak a szerkezeti kivitelezésre és az ISO 3834 szabványnak a hegesztési minőségre, európai projektek esetén CE-jelöléssel, minőségirányítási rendszerét az ISO 9001 szabályozza. A robotos hegesztés és a CNC vágás szoros tűréseket biztosít, így a váz tisztán, zavarmentesen szerelhető össze. A forró-merüléses cinkbevonat üvegporlasztott (glass flake) felületkezeléssel ellenáll a hűtőfolyadék-párának. Ezek a dokumentált szabványok nyomon követhető minőségi nyilvántartást biztosítanak a vásárlók számára, valamint olyan szerkezetet, amelyet a finanszírozók és a biztosítók feltétel nélkül elfogadnak. Bármely esztergályozó műhely vagy forgácsoló műhelyben , ezek a tanúsítványok a képesség alapvető igazolását jelentik.
Kérdés
Milyen gyakran kell ellenőrizni a műhely szerkezetét a korrózióra?
Válasz: A szerkezetet évente kétszer kell ellenőrizni, kiemelt figyelmet fordítva a daruk sínjeire, oszlopalaplemezekre és a hűtőfolyadék-pára és por lerakódása miatt különösen veszélyeztetett cinkbevonatos kapcsolatokra. A csavarok élei mentén elvégzett utókezelés és a tiszta tetővíz-elvezetés megakadályozza a rozsdásodást, mielőtt az teherhordó elemekig jutna. Egy írásban rögzített karbantartási rutin, amelyet a gyártási dokumentumok támasztanak alá, biztosítja a épület biztosíthatóságát és a gépek alapozáson való pontos igazítását. A rendszeres ellenőrzések kevés költséggel járnak, ugyanakkor megelőzik a későbbi, drága szerkezeti javításokat. Egy gépgyár futás cnc eszterga órákban, ez a rutin a legolcsóbb biztosítás mindkét számára acél gépgyártó műhelyben és a pontossági munka, amelyet véd.

2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

2026/10/26
Tervezzen hűtött raktár acélszerkezetet hőszigeteléssel, párazáró réteggel, hőhíd-mentes kialakítással, hűtési interfészekkel és korroziónak ellenálló részletekkel.

2026/10/26
Tervezzen egy mezőgazdasági acélépítményt, amely skálázható gépjármű-istállóból tároló- és mezőgazdasági logisztikai központtá – gyakorlatias tervezési és beszerzési lépésekkel.

2026/10/26
Tervezzen élőállat-tartó acélépítményt a jólét, a korrózióállóság, a tűzbiztonsági szempontok és az hatékony tervezéstől-a-kiszállításig döntéshozatal érdekében.

2026/10/26
Tervezzen acél szerkezetet repülőgépek számára, például fedett hangároknak és kiszolgáló épületeknek, terhelési, korróziós, tűzvédelmi követelményekkel, az EN 1090 szabvánnyal és a szállítási határidőkkel kapcsolatos útmutatással.

2026/10/26
Válasszon farm acél szerkezetet mezőgazdasági tárolásra gyakorlati útmutatással a terhelésekről, korrózióról, megfelelőségről és szállítási tervezésről.
