 EN
Depo-Atölye Çelik Yapıları: Çift Amaçlı Tasarım
2026/10/26
Daha akıllı bölgelendirme, akış düzeni, net yükseklik, vinç, yangın ve genişleme kararlarıyla bir depo-atölye çelik yapısı planlayın.

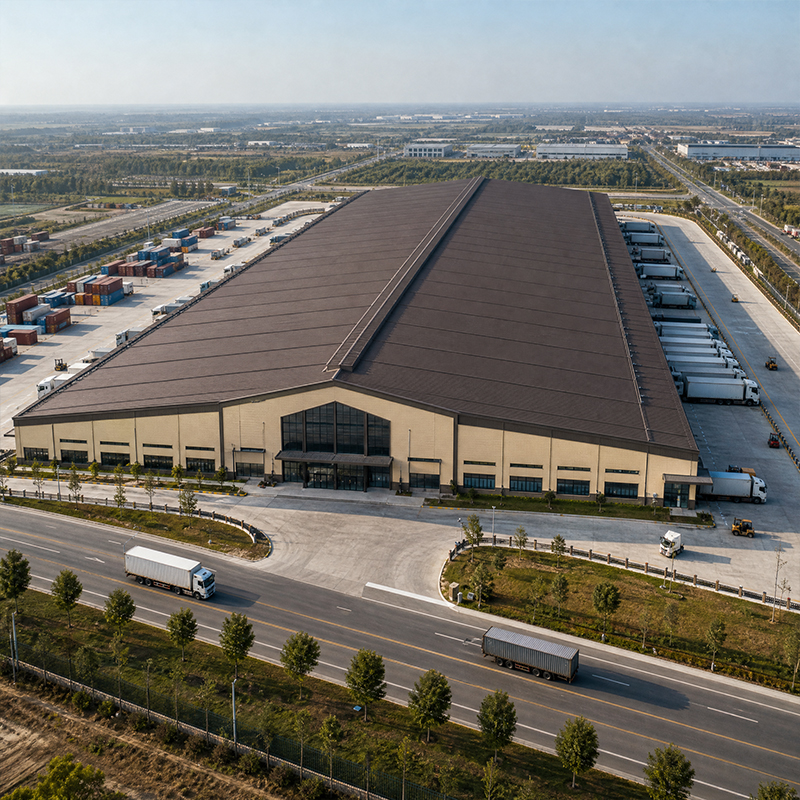
Bir işleyen bina, tipik bir depolama kutusundan daha fazla şey ister. Makine tezgâhları zemini okur ve zemin, her kesim sırasında geri yanıt verir; bu nedenle döşeme, yalnızca bir yürüme yüzeyi değil, aynı zamanda kendi başına bir makine bileşenidir.
Döküm parçaları ve mandreller el ile taşınmak, üretim hattını yavaşlatır ve yaralanma riski oluşturur. Bir köprü tipi vinç, ağır bir kurulumu güvenli ve tekrarlanabilir bir harekete dönüştürür; ayrıca, düşürülen veya sürüklenen bir yükün şokundan mili yataklarını korur.
Çoğu torna atölyesi tornalama hücreleri, en ağır chuck, sabitleme aparatı ve ham döküm artı askı ağırlığına göre boyutlandırılmış bir köprü vinç gerektirir. Küçük boyutlandırma riskli elle kaldırma işlemlerine zorlar; büyük boyutlandırma ise çelik ve ray maliyetlerinde israf yaratır. Çoğu tornalama hücresi için 5 ila 10 tonluk bir köprü vinç uygundur ve vincin kancasının hareket yolu, makine açıklıklarını ve bakım koridorunu engellemeden geçmelidir. Yük kapasitesi, yük tablosundan belirlendikten sonra, tam yükleme altında çelik çerçeve ve ray kirişinin eğilme sınırları kontrol edilerek doğrulanır.
Köprü kirişleri kolon hatlarından asılıdır; bu nedenle portal çerçeve ve vinç, ilk taslaktan itibaren tek bir sistem olarak tasarlanmalıdır. Hizalanmamış raylar tekerleklere zarar verir ve çerçeveyi bükerek çarpıtılır; bu yüzden hizalama, CNC ile kesilen bağlantı plakaları kullanılarak imalat aşamasında ayarlanır. Q355B sınıfı çelik, tekerlek ve çatı yüklerinin birleşik yükünü taşır ve tamamen cıvatalı 10.9S bağlantılar, oturmadan sonra vincin yeniden yataylanması mümkün kılar. Açık açıklıklı bir açıklık, kancanın torna atölyesinde iç kolonlardan kaçınmadan serbestçe hareket etmesini sağlar.
Takım tezgâhları açlık duygusu olan, hassas yüklerdir. Güç kaynağı planlaması, çoğu yenileme projesinin başarısız olduğu noktadır; çünkü beton döşeme ve çerçeve, akım şiddeti ve harmonik yük bilinmeden çizilmiştir.
Her torna atölyesi, makine sırasına yakın temiz üç fazlı enerjiye ihtiyaç duyar; bu enerji uzak bir ana panoya boşaltılmamalıdır. Uzun kablo hatları gerilimi düşürür ve mil sürücülerini bozar; bu nedenle alt panolar her hücreye kısa mesafede yerleştirilir. Kablo tepsileri talaş hattının üstünde yer alır ve izole devreler, kontrol dolaplarını motor gürültüsü ve kaynak girişiminden arındırır. Planlanmış bir bağlantı haritası, devreye alma sırasında günler kazandırır ve kalabalık bir elektrik çukurunun içinde canlı beslemelere bağlanmayı önler.
Uygun topraklama, hassas bir makine atölyesinde hem operatörü hem de kontrol elektroniğini korur. Özel bir topraklama halkası, makine gövdesini, panoyu ve bina çelik yapı elemanlarını birbirine bağlar; gerilim dalgalanmalarına karşı koruma ise servo sürücüleri şebeke ani yükselmelerine karşı korur. OSHA elektrik kuralları, her makinede kilitli ayırıcıların bulunmasını ve hızlı durdurma için açıkça etiketlenmiş devre kesicilerinin kullanılmasını gerektirir. 150 mm’lik PIR duvar panelleri atölye sıcaklığını sabit tutar; bu da soğutma sıvısının viskozitesini ve ölçüm tekrarlanabilirliğini vardiya boyunca korur.
Yapı, onu inşa eden süreç kadar iyidir. Belgelenmiş standartlar, bir çelik kabuğu, alıcıların güvenle sigorta ettirebileceği ve finanse edebileceği güvenilir bir üretim varlığına dönüştürür.
EN 1090, ISO 3834 ve Çelik İskelet
Herhangi biri için torna atölyesi , güvenilir bir çelik yapı, Avrupa projelerinde CE işaretiyle birlikte uygulama için EN 1090 ve kaynak kalitesi için ISO 3834 standartlarına uyar; tesis genelinde ise ISO 9001 geçerlidir. Robotik kaynak ve CNC kesim, çerçevenin sahada temizce monte edilmesini sağlayan sıkı toleranslara sahiptir. Sıcak-daldırma galvanizleme ve cam pulu kaplama, çeliği soğutma sıvısı sisine ve zımparalama tozuna karşı korur; bu nedenle önceden imal edilmiş ve önceden mühendislik yapılmış yapı elemanları dikilmeye ve hizalanmaya hazır halde teslim edilir. Bir makineler atölyesi nerede cnc torna lik günlük üretimde bu imalat disiplini, çerçeveyi on yıllarca stabil tutar.
Korozyon Koruma ve Denetim Rutini
Soğutma sıvısı, yağ sisleri ve aşındırıcı tozlar, yoğun bir döner iş tezgâhı atölyesinde dışa açılan çeliği hava koşullarından daha hızlı saldırır. düzenli bir denetim, vinç raylarını, kolon taban plakalarını ve galvanizli bağlantıları yılda iki kez kontrol eder. Cıvata kenarlarındaki dokunma boyası uygulaması ve çatı drenajının bakımı, pasın taşıyıcı elemanlara yayılmasını önler. Üretim kalite kayıtlarıyla desteklenen yazılı bir bakım rutini, binanın sigorta edilebilir kalmasını ve makinelerin uzun vadeli olarak temelleri üzerinde düzgün durmasını sağlar. Herhangi bir çelik makine atölyesi , bu rutin, hem binayı hem de içinde yapılan hassas işleri korur.
Bir torna atölyesi, zemin, vinç ve güç sistemleri bir bütün olarak planlandığında başarılı olur; bunlar işgal edildikten sonra düzeltilmez. Önce düzgünlüğü ve döşeme yük taşıma kapasitesini belirtin, en ağır chuck’a göre vinç boyutlandırmasını yapın ve çerçevenin kesilmesinden önce üç fazlı enerji kaynağını makine sırasına getirin. EN 1090 ve ISO 3834 standartlarına göre inşa edilen bir makine atölyesi, hassas işler için onlarca yıl boyunca kararlı ve güvenli bir ortam sağlar. CNC tornalarla çalışan herhangi bir torna atölyesi için bu entegre planlama, doğruluğu destekleyen bir bina ile doğruluğa karşı çıkan bir bina arasındaki farkı oluşturur.
Sıkça Sorulan Sorular
Soru
Neden bir makine atölyesi binasında zemin düzgünlüğü o kadar önemlidir?
Cevap: Zemin düzgünlüğü, makine tabanının doğrudan döşeme üzerine oturması ve kesme kuvvetlerini bu döşemeye aktarması nedeniyle önemlidir. Birkaç milimetrelik bir sapma, uzun iş parçalarının bükülmesine neden olur ve mandreni bağlama pleytine göre doğru hizadan çıkarır. Düzgünlük, lazer tesviye cihazı ile ayarlanır ve EN 1090 ile IBC toleranslarına göre kontrol edilir. Düz ve kararlı bir zemin, kalınlığı yüksek ancak düzensiz bir döşemeden daha iyi hassasiyet korur; ayrıca ölçüm ekipmanlarının tüm alanda doğru çalışmasını sağlar. torna atölyesi de çelik makine atölyesi , döşeme ile cnc torna tek bir sistem olarak tasarlanmalıdır.
Soru
Makine yükleme için vinç kapasitesi nasıl seçilir?
Cevap: Vinç kapasitesi, en ağır mandren, özel aparat ve ham döküm ağırlığı ile manevra ekipmanı ağırlığının toplamına, gelecekte daha büyük makineler için yedek kapasite eklenerek belirlenir. Çoğu torna hücresi için 5 ila 10 tonluk köprü vinç uygundur ve kancanın hareket yolu, makine açıklıklarını rahatlıkla geçmelidir. Bu değer, çelik iskelet ve ray kirişinin eğilme sınırlarıyla karşılaştırılarak doğrulanır. Doğru boyutlandırma, riskli elle kaldırma işlemlerini önlerken aynı zamanda inşaatta ve işletme sürecinde gereksiz çelik kullanımı ile aşırı büyüklükte ray maliyetlerini de engeller. döner iş tezgâhı atölyesinde dışa açılan çeliği hava koşullarından daha hızlı saldırır. veya makineler atölyesi , kren kapasitesinin geç bildirilmesi, pahalı yeniden tasarım yapılmasının en yaygın nedenidir.
Soru
Hangi güç kaynağı kurulumu cnc torna lar sahada gerektirir?
Cevap: Cnc torna lar, makine sırasına yakın alt paneller aracılığıyla temiz üç fazlı güç sağlamayı gerektirir; uzak ana panodan değil. Uzun kablo hatları, iş mili sürücülerini bozan gerilim düşüşüne neden olur; bu yüzden kablolar talaş hattının üzerinde, yalıtılmış devrelerle yönlendirilir. Özel bir topraklama halkası ve aşırı gerilim koruması, servo elektroniğini korur; ayrıca OSHA kuralları her makinede kilitli kesme anahtarı kullanılmasını zorunlu kılar. Bağlantı haritasının erken planlanması, devreye alma sırasında canlı beslemelere bağlanmayı önler. Bir torna atölyesi veya çelik makine atölyesi , bu güç planlaması orijinal fabrika Tasarımı , daha sonra yapılacak bir yenilemede değil, yer almalıdır.
Soru
Bir çelik atölyesi hangi imalat standartlarını karşılamalıdır?
Cevap: K çelik makine atölyesi yapısal uygulama için EN 1090’ı ve kaynak kalitesi için ISO 3834’ü karşılamalıdır; Avrupa projelerinde CE işareti zorunludur ve kalite sistemi ISO 9001’e tabidir. Robotik kaynak ve CNC kesim, çerçevenin temiz bir şekilde cıvatalanabilmesini sağlamak için toleransları sıkı tutar. Cam pulu kaplama ile birlikte sıcak daldırma galvanizleme, soğutma sıvısı sisine dayanıklıdır. Bu belgelendirilmiş standartlar, alıcılara izlenebilir bir kalite kaydı ve finansörler ile sigorta şirketleri tarafından koşulsuz kabul edilen bir yapı sağlar. Herhangi bir torna atölyesi veya döner iş tezgâhı atölyesinde dışa açılan çeliği hava koşullarından daha hızlı saldırır. bu sertifikalar, yetkinliğin temel kanıtıdır.
Soru
Atölye yapısı paslanmaya karşı ne sıklıkta denetlenmelidir?
Cevap: Yapı yılda iki kez denetlenmelidir; bu denetimler, soğutma sıvısı sisinin ve tozun biriktiği köprü vinç rayları, kolon taban plakaları ve galvanizli bağlantı noktalarına odaklanmalıdır. Cıvata kenarlarında dokunma boyası uygulaması ve açık çatı drenajı, pasın taşıyıcı elemanlara ulaşmasından önce durdurulmasını sağlar. İmalat kayıtlarıyla desteklenen yazılı bir bakım rutini, binanın sigortalanabilirliğini ve makinelerin temelleri üzerinde hizalanmasını korur. Düzenli denetimler düşük maliyetlidir ancak ileride pahalı yapı onarımlarını önler. Bir makineler atölyesi çalışma cnc torna saatlerce devam eden bu rutin, hem çelik makine atölyesi hem de içinde barındırdığı hassas işler için mevcut en ucuz sigortadır.

2026/10/26
Daha akıllı bölgelendirme, akış düzeni, net yükseklik, vinç, yangın ve genişleme kararlarıyla bir depo-atölye çelik yapısı planlayın.

2026/10/26
Yalıtım, buhar kontrolü, termal kesintiler, soğutma arayüzleri ve korozyona dayanıklı detaylarla bir soğuk hava deposu çelik yapısı tasarlayın.

2026/10/26
Makine ahırından depolama ve çiftlik lojistiği merkezine kadar ölçeklenebilen, pratik tasarım ve satın alma adımlarıyla bir tarımsal çelik yapı planlayın.

2026/10/26
Refah, korozyon direnci, yangın önlemleri ve verimli tasarım-teslimat kararları için hayvan yetiştirme çelik yapısı planlayın.

2026/10/26
Yükler, korozyon, yangın, EN 1090 ve teslim tarihleriyle ilgili rehberlikle hangarlar ve destek tesisleri için bir uçak çelik yapısı tasarlayın.

2026/10/26
Yükler, korozyon, uyumluluk ve teslimat planlaması konularında pratik rehberlikle tarımsal depolama için bir çiftlik çelik yapısı seçin.
