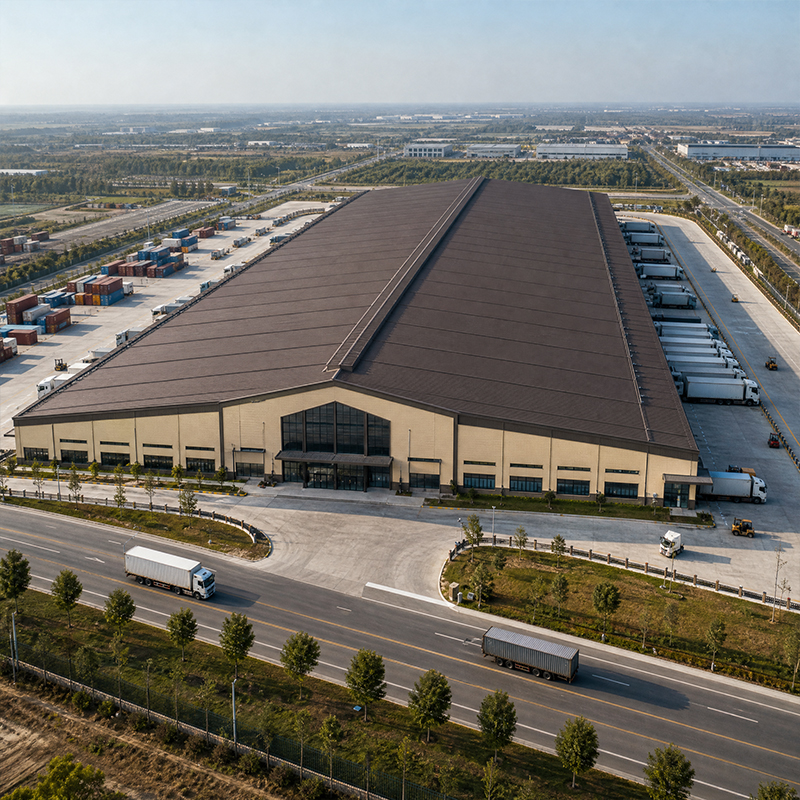
Kerataan Lantai dan Reka Bentuk Slab untuk Bengkel Lathe
Bangunan pemesinan menuntut lebih daripada slab biasa untuk storan. Alat mesin 'membaca' lantai, dan lantai 'membalas' melalui setiap pemotongan—oleh itu, slab merupakan komponen mesin tersendiri, bukan sekadar permukaan berjalan.
Kren Atap dan Pengendalian Bahan
Menggerakkan acuan tuangan dan cekam secara manual memperlambat aliran kerja dan berisiko menyebabkan kecederaan. Kren atap mengubah proses pemasangan berat menjadi gerakan yang selamat dan boleh diulang, serta melindungi bantalan spindel daripada hentaman beban yang terjatuh atau diseret.
Menentukan Kapasiti Kren untuk Pemuatan Mesin
Kebanyakan sel pusingan bengkel lathe memerlukan kren jambatan yang saiznya sesuai dengan cakar, kelengkapan, dan tuangan kasar terberat beserta berat tali pengikat. Saiz yang terlalu kecil memaksa pengangkatan manual yang berisiko, manakala saiz yang terlalu besar membazirkan keluli dan kos landasan. Kren jambatan 5 hingga 10 tan sesuai untuk kebanyakan sel pusingan, dan laluan kaitan mesti bebas daripada bukaan mesin dan lorong penyelenggaraan. Kapasiti ditetapkan berdasarkan jadual beban, kemudian disemak terhadap had lendutan kerangka keluli dan rasuk landasan di bawah beban penuh.
Penjajaran Landasan Kren Dengan Kerangka Keluli
Riak jalan landasan digantung pada garis tiang, maka kerangka portal dan kren mesti direkabentuk sebagai satu sistem sejak lakaran awal. Rel yang tidak selari menyebabkan haus roda dan memutar kerangka, maka pelarasan dilakukan semasa pembuatan menggunakan plat sambungan yang dipotong dengan mesin CNC. Keluli gred Q355B menanggung beban gabungan roda dan bumbung, manakala sambungan penuh-baut 10.9S membolehkan kren diaras semula selepas penurunan berlaku. Ruang tanpa sokongan memberikan perjalanan bebas kepada kaitan merentasi bengkel lathe tanpa mengelak tiang dalaman.
Bekalan Kuasa dan Integrasi Elektrik
Alat mesin memerlukan kuasa tinggi dan sensitif terhadap gangguan. Pelan bekalan kuasa sering menjadi punca kegagalan banyak projek pembaikan semula, kerana lantai konkrit dan kerangka telah direkabentuk sebelum nilai arus (amperan) dan beban harmonik diketahui.
Agihan Tiga Fasa dan Sambungan Alat Mesin
Setiap bengkel lathe memerlukan bekalan kuasa tiga fasa yang bersih dibawa rapat ke barisan mesin, bukan dibuang di panel utama yang jauh. Panjang laluan kabel menyebabkan penurunan voltan dan mengganggu pemacu spindel, maka panel tambahan diletakkan dalam jarak pendek dari setiap sel. Talam kabel dipasang di atas garis cip, dan litar berasingan mengekalkan kabinet kawalan bebas daripada gangguan hingar motor dan kimpalan. Peta sambungan yang dirancang dengan teliti menjimatkan berhari-hari semasa penyusunan dan mengelakkan sambungan pada bekalan hidup di dalam lubang elektrik yang sesak.
Pengearthan, Surja dan Keselamatan Elektrik OSHA
Pengearusan yang betul melindungi operator dan elektronik kawalan dalam bengkel mesin yang sensitif. Gelung tanah khusus menghubungkan rangka mesin, panel dan keluli bangunan bersama-sama, manakala perlindungan terhadap lonjakan melindungi pemacu servo daripada lonjakan grid. Peraturan elektrik OSHA mensyaratkan suis putus berkunci di setiap mesin dan pemutus berlabel jelas untuk mematikan dengan cepat.
Piawaian Fabrikasi dan Penjagaan Jangka Panjang
Struktur hanya sebaik proses yang membinaannya. Piawaian yang didokumenkan mengubah kulit keluli kepada aset pengeluaran yang boleh dipercayai, yang membolehkan pembeli mendapatkan insurans dan pembiayaan dengan keyakinan.
EN 1090, ISO 3834 dan Rangka Keluli
Untuk sebarang bengkel lathe , sebuah struktur keluli yang boleh dipercayai mengikut EN 1090 untuk pelaksanaan dan ISO 3834 untuk kualiti pengimpalan, dengan penandaan CE pada projek Eropah dan ISO 9001 mengawal kilang. Pengimpalan robotik dan pemotongan CNC mengekalkan toleransi ketat supaya rangka dapat dipasang dengan bersih di tapak. Galvanisasi celup panas dan salutan serbuk kaca melindungi keluli daripada wap cecair penyejuk dan habuk pengisaran, justeru anggota bangunan yang telah dibuat awal dan direka awal tiba dalam keadaan sedia didirikan dan diselaraskan. Dalam kedai mesin di mana mesin pusingan CNC jalanan harian, disiplin fabrikasi ini yang mengekalkan kestabilan rangka selama beberapa dekad.
Perlindungan terhadap Kakisan dan Prosedur Pemeriksaan
Cecair penyejuk, wap minyak, dan habuk abrasif menyerang keluli terdedah lebih pantas berbanding cuaca di sebuah bengkel pusingan . Pemeriksaan terjadwal memeriksa rel kren, plat dasar tiang, dan sambungan bergalvani dua kali setahun. Pelapisan semula di tepi bolt dan penyelenggaraan saluran pembuangan air bumbung menghalang karat sebelum merebak ke anggota yang menanggung beban. Mengikuti rutin penyelenggaraan bertulis, yang disokong oleh rekod kualiti fabrikasi, memastikan bangunan tetap layak diinsuranskan dan jentera kekal tegak pada asasnya dalam jangka panjang. Dalam mana-mana bengkel jentera keluli , rutin ini melindungi baik bangunan mahupun kerja ketepatan di dalamnya.
Bengkel lathe berjaya apabila lantai, kren, dan bekalan kuasa dirancang sebagai satu sistem, bukan dipasang selepas bangunan diduduki. Tentukan ketepatan rata dan keupayaan beban slab terlebih dahulu, saizkan kren mengikut cakar paling berat, dan bawa bekalan tiga fasa ke barisan mesin sebelum kerangka dipotong. Bengkel mesin yang dibina mengikut piawaian EN 1090 dan ISO 3834 memberikan operasi pemesinan rumah yang stabil dan selamat untuk puluhan tahun kerja ketepatan. Bagi mana-mana bengkel pusingan yang menggunakan cnc lathes, perancangan terpadu ini merupakan perbezaan antara bangunan yang menyokong ketepatan dan bangunan yang menghalangnya.
Soalan Lazim
Soalan
Mengapa ketepatan rata lantai begitu penting dalam bangunan pemesinan?
Jawapan: Kerataan lantai penting kerana tapak mesin diletakkan secara langsung di atas slab dan memindahkan daya pemotongan ke dalamnya. Sela beberapa milimeter menyebabkan benda kerja yang panjang berpusing dan menolak spindel keluar daripada penyelarasan sebenar dengan chuck. Kerataan ditetapkan menggunakan laser screed dan disemak mengikut toleransi EN 1090 dan IBC. Lantai yang rata dan stabil melindungi ketepatan lebih baik daripada slab yang tebal tetapi tidak rata, serta mengekalkan ketepatan peralatan pengukuran di seluruh bengkel lathe . Dalam mana-mana bengkel jentera keluli , slab dan mesin pusingan CNC mesti direka sebagai satu sistem.
Soalan
Bagaimanakah kapasiti kren atap dipilih untuk pemuatan mesin?
Jawapan: Kapasiti kren dipilih berdasarkan berat chuck, alat pemegang, dan tuangan kasar yang paling berat ditambah berat rigging, dengan ruang tambahan untuk mesin yang lebih besar pada masa hadapan. Kren jambatan 5 hingga 10 tan sesuai untuk kebanyakan sel pusingan, dan lintasan kait mesti bebas daripada bukaan mesin. Nilai ini disemak terhadap had pesongan rangka keluli dan rasuk landasan. Penyesuaian saiz yang betul mengelakkan angkat manual yang berisiko sambil mencegah pembaziran keluli dan kos landasan yang terlalu besar semasa pembinaan dan operasi. Dalam satu bengkel pusingan aTAU kedai mesin , kapasiti kren yang diisytiharkan lewat merupakan punca paling biasa bagi pembinaan semula yang mahal.
Soalan
Apakah susunan bekalan kuasa yang diperlukan mesin pusingan CNC mesin-mesin ini memerlukan di tapak?
Jawapan: Mesin pusingan CNC mesin-mesin ini memerlukan bekalan kuasa tiga fasa yang bersih, disalurkan berdekatan dengan barisan mesin melalui panel-sub, bukan dari papan utama yang jauh. Panjang litar kabel yang berlebihan menyebabkan kejatuhan voltan yang mengganggu pemacu spindel; oleh itu, talian kabel dipasang di atas garis cip dengan litar terpencil. Gelung bumi khusus dan perlindungan terhadap surja melindungi elektronik servo, manakala peraturan OSHA mensyaratkan suis pemutus berkunci di setiap mesin. Perancangan peta sambungan pada peringkat awal dapat mengelakkan penyambungan kepada bekalan hidup semasa proses penentuan operasi. Dalam sebuah bengkel lathe aTAU bengkel jentera keluli bengkel keluli reka Bentuk Kilang perancangan bekalan kuasa ini harus dimasukkan dalam rancangan asal
Soalan
Standard fabrikasi manakah yang patut dipenuhi oleh sebuah bengkel keluli?
Jawapan: Abengkel jentera keluli perlu memenuhi EN 1090 untuk pelaksanaan struktural dan ISO 3834 untuk kualiti pengimpalan, dengan penandaan CE pada projek Eropah dan ISO 9001 mengawal sistem kualiti. Pengimpalan robotik dan pemotongan CNC mengekalkan toleransi ketat supaya rangka dapat dipasang dengan kemas menggunakan baut. Galvanisasi celup panas dengan salutan serbuk kaca tahan terhadap kabut cecair penyejuk. Piawaian berdokumen ini memberikan pembeli rekod kualiti yang boleh dilacak dan struktur yang diterima tanpa syarat oleh pihak pembiaya dan insurans. Untuk mana-mana bengkel lathe aTAU bengkel pusingan , sijil-sijil ini merupakan bukti asas bagi kemampuan.
Soalan
Berapa kerap struktur bengkel perlu diperiksa bagi mengesan kakisan?
Jawapan: Struktur perlu diperiksa dua kali setahun, dengan tumpuan pada rel kren, plat dasar tiang, dan sambungan bergalvani di mana kabut cecair penyejuk dan habuk berkumpul. Salutan semula pada tepi baut serta saliran bumbung yang jelas menghalang karat sebelum ia mencapai anggota yang menanggung beban. Prosedur penyelenggaraan bertulis yang disokong oleh rekod fabrikasi memastikan bangunan tetap layak diinsuranskan dan jentera tetap selaras pada asasnya. Pemeriksaan berkala tidak mahal tetapi mencegah baiki struktur yang mahal di kemudian hari. Dalam satu kedai mesin berjalan mesin pusingan CNC sepanjang masa, rutin ini merupakan insurans paling murah yang tersedia untuk kedua-dua bengkel jentera keluli dan kerja ketepatan yang dilindunginya.

 EN