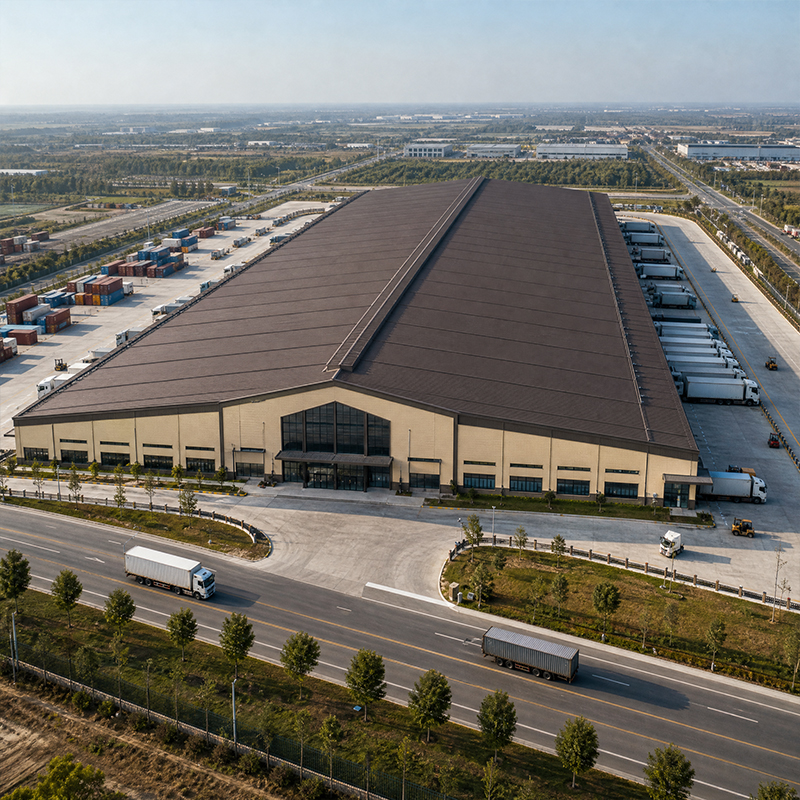
Bodenebenheit und Bodenplattenkonstruktion für eine Drehwerkstatt
Ein Bearbeitungsgebäude stellt höhere Anforderungen an seine Bodenplatte als ein typischer Lagerraum. Werkzeugmaschinen ‚lesen‘ den Boden, und der Boden ‚antwortet‘ über jeden Schnitt hinweg – daher ist die Bodenplatte selbst ein Maschinenbauteil und nicht bloß eine Lauffläche.
Laufkrane und Materialhandhabung
Das manuelle Bewegen von Gussteilen und Spannfuttern verlangsamt die Fertigungslinie und birgt Verletzungsrisiken. Ein Laufkran verwandelt das Handling schwerer Lasten in eine sichere, wiederholbare Bewegung und schützt die Spindellager vor Schockbelastungen durch herabfallende oder geschleppte Lasten.
Auslegung der Krantragfähigkeit für das Beladen von Maschinen
Die meisten Drehmaschinen-Werkstatt-Drehzellen benötigen einen Laufkran, dessen Tragfähigkeit auf das schwerste Spannfutter, die schwerste Vorrichtung und die schwerste Rohteilgussform zuzüglich der Gewichte der Hebezeuge abgestimmt ist. Eine zu geringe Tragfähigkeit erzwingt riskante manuelle Hubvorgänge, während eine zu hohe Tragfähigkeit Stahl und Laufbahnkosten verschwendet. Ein Laufkran mit einer Tragfähigkeit von 5 bis 10 Tonnen eignet sich für die meisten Drehzellen; der Hakenweg muss sämtliche Maschinenausöffnungen sowie den Wartungsgang freihalten. Die Tragfähigkeit wird anhand der Lasttabelle festgelegt und anschließend anhand der Verformungsgrenzwerte des Stahlrahmens und des Laufbahnträgers unter Volllast überprüft.
Ausrichtung der Kranlaufbahn mit dem Stahlrahmen
Die Laufbalken hängen an den Stützenlinien, daher müssen Rahmenkonstruktion und Kran bereits ab der ersten Skizze als ein System ausgelegt werden. Schief ausgerichtete Schienen verschleißen die Räder und verziehen den Rahmen; deshalb erfolgt die Ausrichtung bereits während der Fertigung mittels CNC-geschnittener Verbindungsplatten. Stahl der Güteklasse Q355B trägt die kombinierten Rad- und Dachlasten, und vollschraubbare Verbindungen der Festigkeitsklasse 10.9S ermöglichen eine Nachjustierung der Kranhorizontierung nach Setzung. Eine freie Spannweite gewährleistet unbehinderte Hubhaken-Bewegung quer durch die Drehmaschinenhalle – ohne Ausweichen vor inneren Stützen.
Stromversorgung und elektrische Integration
Werkzeugmaschinen sind leistungshungrige, empfindliche Verbraucher. Der Stromversorgungsplan ist jener Bereich, in dem viele Nachrüstungen scheitern, weil Bodenplatte und Tragwerk bereits entworfen wurden, bevor Stromstärke und Oberschwingungsbelastung bekannt waren.
Dreiphasen-Verteilung und Anschluss der Maschinen
Jede Drehmaschinenwerkstatt benötigt saubere Drehstromversorgung in unmittelbarer Nähe der Maschinenreihe – nicht an einem entfernten Hauptverteiler abgezweigt. Lange Kabelstrecken führen zu Spannungseinbrüchen und stören Spindelantriebe; daher werden Unterverteiler innerhalb einer kurzen Leitungslänge zu jeder Zelle installiert. Kabelkanäle verlaufen oberhalb der Spanabtragslinie, und getrennte Stromkreise halten die Steuerschränke frei von Motorengeräuschen und Störungen durch Schweißarbeiten. Eine geplante Anschlusskarte spart während der Inbetriebnahme Tage und vermeidet das Anzapfen aktiver Leitungen innerhalb eines überfüllten elektrischen Schachtes.
Erdung, Überspannungsschutz und OSHA-Elektrische-Sicherheit
Eine fachgerechte Erdung schützt sowohl den Bediener als auch die Steuerungselektronik in einer empfindlichen Maschinenhalle. Eine eigene Erdungsschleife verbindet den Maschinenrahmen, das Schaltpult und das Stahlgerüst des Gebäudes miteinander, während Überspannungsschutz die Servoantriebe vor Netzspannungsspitzen bewahrt. Die elektrischen Vorschriften der OSHA verlangen verriegelte Trennschalter an jeder Maschine sowie deutlich beschriftete Sicherungen für eine schnelle Abschaltung. Die 150-mm-PIR-Wandplatten stabilisieren die Hallentemperatur, wodurch die Kühlflüssigkeitsviskosität und die Messwiederholbarkeit über die gesamte Schicht hinweg konstant bleiben.
Fertigungsstandards und Langzeitpflege
Die Konstruktion ist nur so gut wie der Prozess, durch den sie entstanden ist. Dokumentierte Standards verwandeln eine Stahlhülle in ein zuverlässiges Produktionsgut, das Käufer mit Vertrauen versichern und finanzieren können.
EN 1090, ISO 3834 und das Stahlgerüst
Für alle dreherei , eine glaubwürdige Stahlkonstruktion folgt EN 1090 für die Ausführung und ISO 3834 für die Schweißqualität, mit CE-Kennzeichnung bei europäischen Projekten und ISO 9001 als Leitstandard für das Werk. Robotergestütztes Schweißen und CNC-Schneiden gewährleisten enge Toleranzen, sodass der Rahmen vor Ort sauber verschraubt werden kann. Feuerverzinkung und Glasflocken-Beschichtung schützen den Stahl vor Kühlmitteldampf und Schleifstaub – daher treffen vorgefertigte, vorab konstruierte Bauteile fertig zum Aufstellen und Ausrichten ein. In einer werkschop wo cNC-Drehmaschine -Schicht pro Tag stellt diese Fertigungsdisziplin die langfristige Stabilität des Rahmens sicher.
Korrosionsschutz und Inspektionsroutine
Kühlmittel, Öldampf und abrasiver Staub greifen ungeschützten Stahl schneller an als Witterungseinflüsse in einer stark frequentierten drehwerkstatt . Eine geplante Inspektion überprüft zweimal jährlich die Kranbahnen, die Säulenfußplatten und die verzinkten Verbindungen. Nachlackierungen an den Schraubenkanten sowie die Wartung der Dachentwässerung verhindern Rost, bevor er sich auf tragende Bauteile ausbreiten kann. Die Einhaltung eines schriftlich festgelegten Wartungsplans – gestützt durch die Fertigungsqualitätsunterlagen – gewährleistet, dass das Gebäude versicherbar bleibt und die Maschinen langfristig exakt auf ihren Fundamenten stehen. In jedem stahlmaschinen-Workshop , ist diese Routine entscheidend für den Schutz sowohl des Gebäudes als auch der präzisen Arbeit im Inneren.
Eine Drehmaschinenwerkstatt gelingt dann, wenn Boden, Kran und Stromversorgung als ein einheitliches System geplant werden – nicht erst nach Bezug des Gebäudes nachträglich angepasst. Geben Sie zunächst die Ebenheit des Bodens und die Tragfähigkeit der Bodenplatte vor, dimensionieren Sie den Kran nach dem schwersten Spannfutter und führen Sie die Drehstromversorgung zur Maschinenreihe, bevor das Stahlgerüst errichtet wird. Eine Maschinenhalle, die nach den Normen EN 1090 und ISO 3834 gebaut ist, bietet einer Zerspanungsanlage jahrzehntelang eine stabile, sichere Heimat für präzise Arbeit. Für jede Drehwerkstatt mit CNC-Drehmaschinen ist diese integrierte Planung der entscheidende Unterschied zwischen einem Gebäude, das Genauigkeit unterstützt, und einem, das ihr entgegenwirkt.
Häufig gestellte Fragen
Frage
Warum spielt die Bodenebenheit in einem Zerspanungsgebäude eine so große Rolle?
Antwort: Die Ebenheit des Bodens ist entscheidend, weil das Maschinenfundament direkt auf der Bodenplatte aufliegt und die Schnittkräfte in diese überträgt. Eine Abweichung von wenigen Millimetern lässt lange Werkstücke verziehen und bringt die Spindel aus ihrer wahren Ausrichtung zur Spannfutterachse. Die Ebenheit wird mit einem Laserebnungsgerät eingestellt und anhand der Toleranzen nach EN 1090 und IBC überprüft. Ein waagerechter, stabiler Boden schützt die Genauigkeit besser als eine dicke, aber unebene Platte und gewährleistet ehrliche Messergebnisse der Messtechnik im gesamten dreherei . In jeder stahlmaschinen-Workshop , müssen Bodenplatte und cNC-Drehmaschine muss als ein System konzipiert werden.
Frage
Wie wird die Tragfähigkeit des Laufkrans für das Be- und Entladen von Maschinen bestimmt?
Antwort: Die Tragfähigkeit des Krans wird anhand des schwersten Spannfutters, der schwersten Vorrichtung und des schwersten Rohteils sowie des Gewichts der Hebezeuge ermittelt, wobei Spielraum für zukünftig größere Maschinen vorgesehen wird. Ein Brückenkran mit 5 bis 10 Tonnen Tragfähigkeit eignet sich für die meisten Drehzellen; der Hakenweg muss alle Maschinenzugänge freihalten. Der berechnete Wert wird anhand der Durchbiegungsgrenzen des Stahlrahmens und der Laufbalken überprüft. Eine korrekte Dimensionierung vermeidet riskante manuelle Hubvorgänge und verhindert gleichzeitig unnötigen Stahlverbrauch sowie überhöhte Kosten für Laufbalken während Bau und Betrieb. In einem drehwerkstatt oder werkschop , wird eine zu spät festgelegte Krantragfähigkeit am häufigsten zur Ursache teurer Neuplanungen.
Frage
Welche Stromversorgungskonfiguration benötigen cNC-Drehmaschine e vor Ort?
Antwort: CNC-Drehmaschine e benötigen saubere dreiphasige Stromversorgung, die über Unterverteiler nahe der Maschinenreihe bereitgestellt wird – nicht über ein entferntes Hauptverteilerfeld. Lange Kabelstrecken verursachen Spannungsabfälle, die Spindelantriebe stören; daher verlaufen Kabelkanäle oberhalb der Span- bzw. Späne-Leitung mit isolierten Stromkreisen. Eine eigene Erdungsschleife und Überspannungsschutz schützen die Servoelektronik, und OSHA-Vorschriften verlangen abschließbare Trennschalter an jeder Maschine. Die frühzeitige Planung der Verdrahtungsübersicht verhindert das Anzapfen aktiver Leitungen während der Inbetriebnahme. In einem dreherei oder stahlmaschinen-Workshop , gehört diese Stromversorgungsplanung in die ursprüngliche fabrikdesign , nicht in ein späteres Nachrüstprojekt.
Frage
Welchen Fertigungsstandards muss eine Stahlwerkstatt entsprechen?
Antwort: Astahlmaschinen-Workshop sollte die EN 1090 für die strukturelle Ausführung und die ISO 3834 für die Schweißqualität erfüllen, mit CE-Kennzeichnung bei europäischen Projekten und der ISO 9001 als Grundlage des Qualitätsmanagementsystems. Robotergestütztes Schweißen und CNC-Schneiden halten die Toleranzen eng, sodass der Rahmen sauber verschraubt werden kann. Feuerverzinkung mit Glaskeramik-Beschichtung widersteht Kühlmitteldampf. Diese dokumentierten Standards bieten Käufern eine nachvollziehbare Qualitätsdokumentation sowie eine Konstruktion, die Finanzierer und Versicherer uneingeschränkt akzeptieren. Für jedes dreherei oder drehwerkstatt , diese Zertifikate sind der grundlegende Nachweis der Leistungsfähigkeit.
Frage
Wie oft sollte die Werkstattkonstruktion auf Korrosion überprüft werden?
Antwort: Die Konstruktion sollte zweimal jährlich inspiziert werden, wobei der Fokus auf den Kranbahnen, den Säulenfußplatten und den verzinkten Verbindungen liegt, an denen sich Kühlmitteldampf und Staub ansammeln. Nachbeschichtung an den Kanten von Schraubenverbindungen sowie ein freier Dachablauf verhindern Rostbildung, bevor diese bis zu tragenden Bauteilen vordringt. Eine schriftlich festgelegte Wartungsprozedur, gestützt durch Fertigungsdokumentation, gewährleistet die Versicherbarkeit des Gebäudes und die exakte Ausrichtung der Maschinen auf ihren Fundamenten. Regelmäßige Kontrollen verursachen geringe Kosten, vermeiden jedoch später teure strukturelle Reparaturen. In einem werkschop lauf cNC-Drehmaschine s rund um die Uhr – diese Routine ist die günstigste Versicherung sowohl für die stahlmaschinen-Workshop als auch für die Präzisionsarbeit, die sie schützt.

 EN