 EN
倉庫兼工場の鋼構造:二用途設計
2026/10/26
スマートなゾーニング、動線計画、天井高、クレーン設置、防火対策、将来的な拡張性を考慮した倉庫兼工場の鋼構造を計画します。

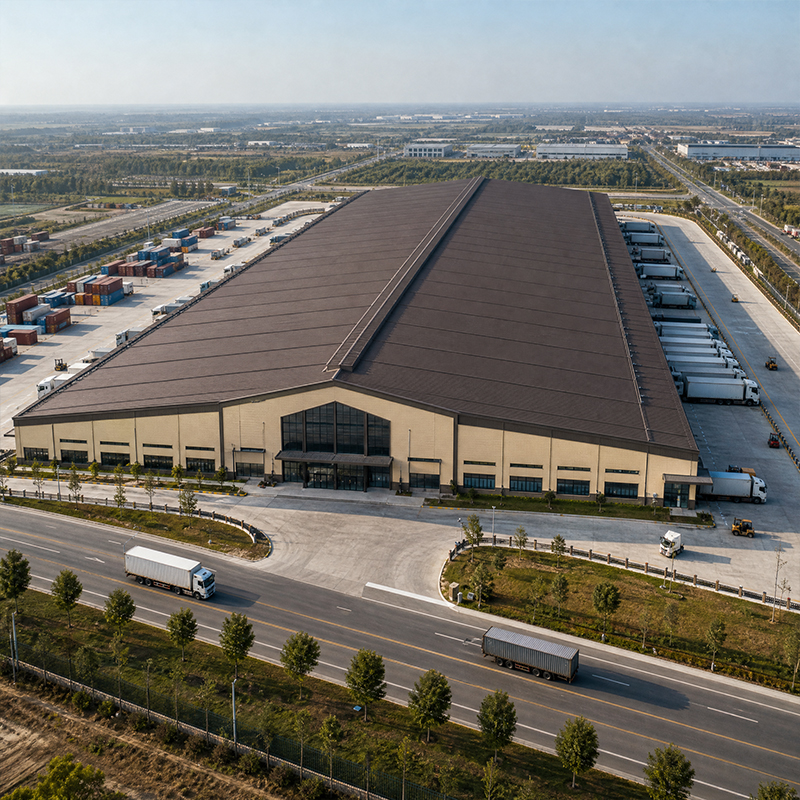
工作機械用建物では、通常の倉庫よりも床スラブに高い性能が求められます。工作機械は床を「読み取り」、その床が加工中のすべての切削を通じて「応答」するため、スラブは単なる歩行面ではなく、工作機械の一部として機能する構成要素なのです。
鋳物やチャックを手作業で運搬すると、生産ラインの速度が低下し、作業者の負傷リスクも高まります。天井クレーンを導入すれば、重い部品の設置作業を安全かつ再現性の高い動作に変えられ、落下や引きずりによる主軸ベアリングへの衝撃からも保護できます。
ほとんどの旋盤作業場の旋削セルでは、最も重いチャック、治具、および荒加工鋳物に加えて索具の重量を考慮した橋形クレーンが必要です。容量が不足すると危険な手作業による荷揚げを余儀なくされ、逆に過大な容量を設定すると鋼材やランウェイのコストが無駄になります。一般的な旋削セルには5~10トン級の橋形クレーンが適していますが、フックの移動経路は機械の開口部および保守通路を確実にクリアする必要があります。定格荷重は荷重表に基づいて決定した後、鋼構造体およびフルロード時のランウェイ梁のたわみ限界値との照合を行います。
ランウェイ・ビームは柱列から吊り下げられるため、ポータルフレームとクレーンは最初のスケッチ段階から一体のシステムとして設計する必要があります。レールの位置がずれると車輪の摩耗やフレームのねじれを招くため、製作段階でCNC加工による接合プレートを用いてレールの正確な位置合わせを行います。Q355B級鋼材を用いて車輪荷重と屋根荷重の合成荷重を支え、全ボルト接合(強度等級10.9S)により、地盤沈下後のクレーン再水平調整が可能です。明確な無柱空間(クリアスパン)を確保することで、旋盤作業場内に柱を避けずにフックが自由に移動できます。
工作機械は電力を多く消費し、かつ電源変動に敏感な負荷です。多くの改修工事で電源計画が失敗に終わるのは、床スラブや構造フレームの設計が、実際に必要な電流値や高調波負荷が明らかになる前に行われていたためです。
旋盤作業場では、電源として清浄な三相電源を機械列の近くまで引き込む必要があります。遠く離れた主配電盤に一括で供給するのは不適切です。長距離のケーブル配線は電圧降下を引き起こし、主軸ドライブの動作を不安定にするため、各加工セルの近くにサブパネルを設置します。ケーブルトレイは切屑が飛ぶ高さより上方に配設し、制御盤内のモーター雑音や溶接機器による干渉を防ぐために、動力回路と制御回路は分離して配線します。事前に作成した接続配置図(フックアップマップ)を用いることで、試運転期間を数日短縮でき、混雑した電気ピット内で生電源への無理な分岐接続を回避できます。
適切なアース接続は、感度の高い機械工場における作業者と制御電子機器の両方を保護します。専用のアースループにより、機械フレーム、制御盤、建物の鋼構造体が相互に接続され、サージ保護装置がサーボドライブを電源網のサージから守ります。OSHA(米国労働安全衛生局)の電気安全規則では、各機械に鍵付き遮断器の設置と、迅速な停電を可能にする明確なラベル表示されたブレーカーの設置が義務付けられています。150 mmのPIR断熱壁パネルは工場内の温度を安定させ、冷却液の粘度および測定の再現性を作業シフトを通じて維持します。
構造物の信頼性は、それを製造した工程の質に等しいものです。文書化された基準を適用することで、単なる鋼製の外殻が、購入者が保険加入や資金調達を安心して行える信頼性の高い生産資産へと変わります。
EN 1090、ISO 3834、および鋼構造体
どんな場合でも ローターワークショップ 信頼性の高い鋼構造物は、施工においてEN 1090規格を、溶接品質においてISO 3834規格を順守し、欧州向けプロジェクトではCEマークを表示、工場全体にはISO 9001が適用されます。ロボット溶接およびCNC切断により、厳しい公差が確保され、現場でのフレーム組立時にボルト穴が正確に位置合わせされます。溶融亜鉛めっきおよびグラスフレーク塗装により、冷却液ミストや研削粉から鋼材を保護しており、そのためプレファブリケーションされた設計済み構造部材は、現場へ運搬後すぐに据付・位置決めが可能です。 機械工場 どこに cNC旋盤 この加工工程を毎日継続的に実施することで、フレームは数十年にわたり安定した状態を維持します。
腐食防止対策および点検手順
冷却液、油ミスト、および研磨性の粉塵は、繁忙しい 旋盤作業場において、天候による劣化よりも速く露出鋼材を攻撃します。 定期点検では、クレーンレール、柱のベースプレート、および亜鉛めっき接合部を年2回確認します。ボルト周辺への塗装の補修や屋根排水設備の保守管理により、錆が耐力部材に広がる前に防ぎます。製作時の品質記録に基づいた文書化された保守手順に従うことで、建物の保険適用を維持し、機械を長期間にわたり基礎面に対して正確な位置に保つことができます。いずれの 鋼構造機械工場 においても、この保守手順こそが建物本体とその内部で行われる高精度作業の両方を守るのです。
旋盤工場の成功は、床・クレーン・電源を、入居後に手直しするのではなく、最初から一体として計画することにかかっています。まず床の平坦度とスラブの荷重容量を明確に定め、次に最も重いチャックに対応できるようクレーンのサイズを決定し、フレームの切断前に三相電源を機械列まで引き込みます。EN 1090およびISO 3834規格に準拠して建設された工作機械工場は、長年にわたり高精度な加工作業を支える安定的で安全な基盤を提供します。CNC旋盤を稼働させるあらゆる旋盤工場において、こうした統合的な計画こそが、精度を支える建物と、精度を妨げる建物との違いを生み出します。
よくあるご質問
質問
なぜ工作機械建屋では床の平坦度がこれほど重要なのでしょうか?
Answer:<br> 床の平坦度は重要です。工作機械のベースがスラブに直接設置され、切削力がスラブに伝達されるためです。数ミリメートルの凹凸でも、長い加工物がねじれたり、スピンドルとチャックの同軸性が損なわれたりします。平坦度はレーザー・スクリードで調整し、EN 1090およびIBCの許容差に基づいて検査します。厚みがあっても凹凸がある床よりも、水平で安定した床の方が精度をより確実に保ち、全範囲にわたり測定機器の信頼性も維持できます。 ローターワークショップ においても、 鋼構造機械工場 建物では cNC旋盤 一体のシステムとして設計する必要があります。
質問
工作機械の搬入用天井クレーンの荷重能力は、どのように選定しますか?
Answer:<br> クレーンの荷重能力は、最も重いチャック、治具、粗加工鋳物およびリギングの重量に加え、将来的に大型化する機械への余裕を考慮して選定します。旋盤セルでは、5~10トン級の橋形クレーンが一般的に適していますが、フックの移動経路は機械の開口部を十分にクリアする必要があります。この数値は、鋼構造フレームおよびランウェイ梁のたわみ限界とも照合確認します。適切なサイズ選定により、危険な手作業による荷揚げを回避できるだけでなく、建設時および運用時の無駄な鋼材使用や過大なランウェイコストも防止できます。 旋盤作業場において、天候による劣化よりも速く露出鋼材を攻撃します。 または 機械工場 クレーンの荷重能力を遅れて明記することは、高額な再設計を招く最も一般的な原因です。
質問
現場にはどのような電源設備が必要ですか cNC旋盤 か
Answer:<br> CNC旋盤 機械列の近くに設置されたサブパネルから、清浄な三相電源を供給する必要があります。遠く離れた主配電盤からの供給は避けてください。長距離のケーブル配線では電圧降下が生じ、スピンドルドライブの動作に悪影響を及ぼします。そのため、ケーブルトレイは切屑ラインの上方に設置し、各回路を独立させます。また、サーボ電子機器を保護するため、専用のアースループとサージ保護装置を設置します。さらに、OSHA(米国労働安全衛生局)の規則により、各工作機械には鍵付き遮断器の設置が義務付けられています。電源接続計画図(フックアップマップ)は、試運転開始前に早めに作成しておくことが重要です。これにより、試運転中に活線への分岐接続を行うリスクを回避できます。 ローターワークショップ または 鋼構造機械工場 新設工場では 工場設計 基本設計段階でこの電源計画を実施する必要があります
質問
鋼構造ワークショップは、どの製造基準を満たすべきですか
Answer:<br> A鋼構造機械工場 構造物の施工にはEN 1090、溶接品質にはISO 3834を満たす必要があり、欧州向けプロジェクトではCEマークを表示し、品質管理システムはISO 9001に準拠する。ロボット溶接およびCNC切断により公差を厳密に制御し、フレームのボルト締めがスムーズに行える。溶融亜鉛めっきにガラスフレーク塗装を施すことで、冷却液ミストによる腐食から保護される。こうした文書化された規格により、購入者は追跡可能な品質記録を得られ、金融機関や保険会社も無条件でその構造物を認めることができる。いずれにせよ ローターワークショップ または 旋盤作業場において、天候による劣化よりも速く露出鋼材を攻撃します。 これらの証明書は、事業者の技術的実施能力を示す最低限の根拠となります。
質問
作業場の構造物は、腐食に対してどのくらいの頻度で点検すべきか?
Answer:<br> 構造物は年2回点検すべきであり、特にクレーンレール、柱脚プレート、および冷却液ミストと粉塵がたまりやすい溶融亜鉛めっき接合部に重点を置く。ボルト周辺への補修塗装および屋根排水の確保により、荷重を支える部材に達する前の段階で錆の進行を防ぐことができる。製作記録に基づいた書面による保守手順を実施することで、建物の保険適用性が維持され、機械類の基礎に対する位置精度も保たれる。定期的な点検は費用がかからない一方で、将来的な高額な構造補修を未然に防ぐ効果がある。このような 機械工場 ランニング cNC旋盤 24時間年中無休で実施されるこのルーティンは、 鋼構造機械工場 装置本体とその内部で行われる高精度作業の両方にとって、最もコスト効率の高い保険です。






