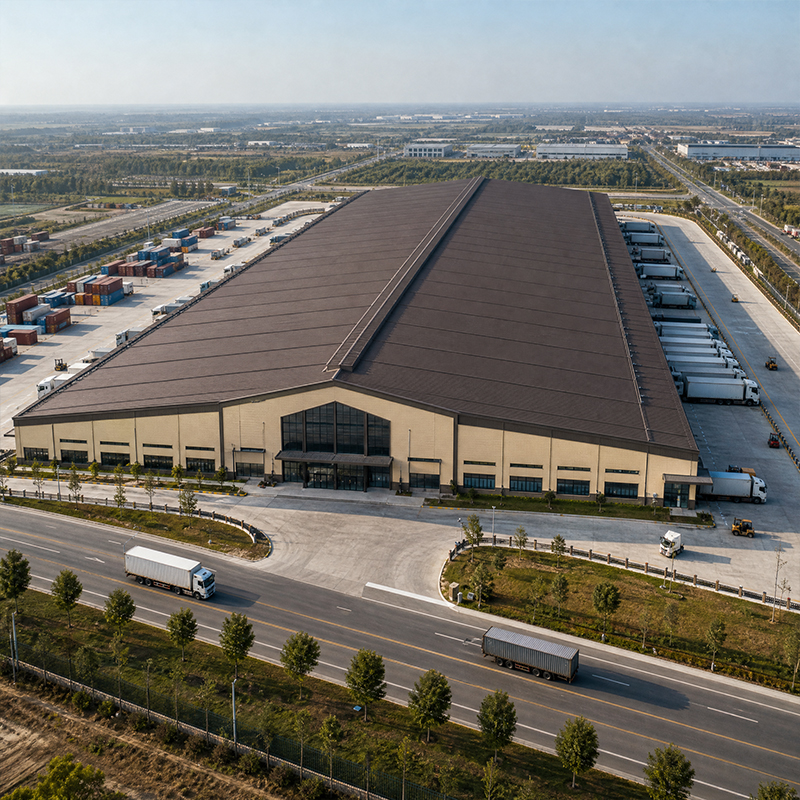
Płaskość posadzki i projekt płyty fundamentowej dla warsztatu tokarskiego
Budynek obróbkowy stawia większe wymagania wobec płyty fundamentowej niż typowy magazyn. Obrabiarki „czytają” posadzkę, a posadzka „odpowiada” przez każdą obróbkę – dlatego płyta fundamentowa jest samodzielnym elementem maszyny, a nie tylko powierzchnią do chodzenia.
Mosty dźwigowe i obsługa materiałów
Przenoszenie odlewów i imaków ręcznie spowalnia linię produkcyjną i niesie ryzyko urazów. Most dźwigowy zamienia ciężkie załadunki w bezpieczne, powtarzalne ruchy oraz chroni łożyska wrzeciona przed uderzeniem spowodowanym upuszczeniem lub przeciąganiem ładunku.
Dobór nośności mostu dźwigowego do załadunku maszyn
Większość komórek tokarskich w warsztatach tokarskich wymaga mostu dźwigowego o nośności dostosowanej do masy najcięższego imaksa, uchwytu i surowego odlewu wraz z masą sprzętu do zawieszenia. Zbyt mała nośność zmusza do ryzykownych podnoszeń ręcznych, podczas gdy nadmierna nośność powoduje marnotrawstwo stali i zwiększa koszty torów jezdnych. Most dźwigowy o nośności 5–10 ton jest odpowiedni dla większości komórek tokarskich; ścieżka hakowa musi zapewniać wolny przejazd ponad otworami maszyny oraz alejką serwisową. Nośność określa się na podstawie tabeli obciążeń, a następnie sprawdza się ją pod kątem wytrzymałości ramy stalowej oraz dopuszczalnego ugięcia belki toru jezdnego przy pełnym obciążeniu.
Wyrównanie torów jezdnych dźwigu względem ramy stalowej
Belki torów wiszą od lini kolumn, dlatego konstrukcję portalową i suwnicę należy zaprojektować jako jeden system już od pierwszego szkicu. Niewycentrowane szyny powodują zużycie kół i skręcanie ramy, dlatego ich wycentrowanie ustala się podczas produkcji za pomocą płyt łączących wyciętych CNC. Stal stopowa klasy Q355B przenosi połączone obciążenia kół i dachu, a pełne połączenia śrubowe klasy 10.9S pozwalają na ponowne wypoziomowanie suwnicy po osiadaniu. Przestrzeń o wolnym rozpiętościowym przęśle zapewnia swobodny ruch haków wzdłuż warsztatu tokarskiego bez omijania kolumn wewnętrznych.
Zasilanie elektryczne i integracja elektryczna
Obrabiarki to urządzenia o dużym poborze mocy i wrażliwe na zakłócenia. Plan zasilania elektrycznego to obszar, w którym wiele modernizacji kończy się niepowodzeniem, ponieważ płyta fundamentowa i konstrukcja zostały zaprojektowane przed ustaleniem wartości prądu oraz obciążenia harmonicznego.
Rozdzielnica trójfazowa i podłączenie maszyn
Każda warsztatowa obrabiarka tokarska wymaga czystego zasilania trójfazowego doprowadzonego blisko rzędu maszyn, a nie umieszczonego w oddalonym głównym panelu rozdzielczym. Długie odcinki kabli powodują spadki napięcia i zakłócają pracę napędów wrzecion, dlatego panele pomocnicze instaluje się w krótkiej odległości od każdej komórki. Kanały kablowe przebiegają nad linią odpadów skrawkowych, a oddzielne obwody zapobiegają przenikaniu zakłóceń silnikowych i spawalniczych do szaf sterowniczych. Zaplanowana mapa podłączeń zaoszczędza dni podczas uruchamiania i eliminuje konieczność przyłączania się do żyjących obwodów w przeciążonym dole elektrycznym.
Uziemienie, zabezpieczenie przed przepięciami oraz bezpieczeństwo elektryczne zgodne z przepisami OSHA
Poprawne uziemienie chroni zarówno operatora, jak i elektronikę sterującą w czułym warsztacie maszynowym. Oddzielna pętla uziemiająca łączy ramę maszyny, panel sterowania oraz stalową konstrukcję budynku, podczas gdy ochrona przeciwprzepięciowa zabezpiecza napędy serwo przed skokami napięcia w sieci. Zgodnie z przepisami OSHA dotyczącymi instalacji elektrycznych, przy każdej maszynie wymagane są zablokowane wyłączniki oraz wyraźnie oznaczone przerywacze umożliwiające szybkie wyłączenie zasilania. Ścienne panele PIR o grubości 150 mm stabilizują temperaturę w warsztacie, co zapewnia stałą lepkość chłodziwa oraz powtarzalność pomiarów przez cały czas zmiany.
Standardy wykonywania i długoterminowa konserwacja
Konstrukcja jest tylko tak dobra, jak proces, który ją stworzył. Udokumentowane standardy przekształcają stalową obudowę w niezawodny środek produkcji, który nabywcy mogą bezpiecznie ubezpieczyć i finansować z pełnym zaufaniem.
EN 1090, ISO 3834 oraz stalowa konstrukcja
Dla każdego warsztat tokarski , wiarygodna konstrukcja stalowa spełnia normy EN 1090 w zakresie wykonania oraz ISO 3834 w zakresie jakości spawania, z oznaczeniem CE w projektach europejskich i zastosowaniem systemu ISO 9001 w zakładzie produkcyjnym. Spawanie robotyczne oraz cięcie CNC zapewniają ścisłe tolerancje, dzięki czemu ramy montują się bezproblemowo na budowie. Ocynkowanie ogniowe i powłoka z płatków szklanych chronią stal przed mgłą chłodziwa oraz pyłem powstałym podczas szlifowania – dlatego elementy budynków prefabrykowanych i wstępnie zaprojektowanych docierają na plac budowy gotowe do montażu i wyrównania. W warsztat mechaniczny gdzie tokarka CNC -dniową produkcję dzienną ta dyscyplina wytwarzania zapewnia stabilność ramy przez dziesięciolecia.
Ochrona przed korozją oraz cykl inspekcyjny
Chłodziwo, mgła oleju i pył ścierny atakują odsłoniętą stal szybciej niż warunki atmosferyczne w intensywnie użytkowanych warsztatach tokarskich . Zaplanowana kontrola obejmuje sprawdzanie szyn dźwigów, płytek podstawowych kolumn oraz ocynkowanych połączeń dwa razy w ciągu roku. Nakładanie dodatkowego powłokowego pokrycia na krawędzie śrub oraz utrzymanie odpływu wody z dachu zapobiegają korozji, zanim rozprzestrzeni się ona na nośne elementy konstrukcji. Stosowanie pisemnego harmonogramu konserwacji, wspartego dokumentacją jakości wykonania, zapewnia ubezpieczalność budynku oraz utrzymuje maszyny w prawidłowym położeniu na ich fundamentach na długoterminowej podstawie. W każdym stalowym warsztacie maszynowym , taki harmonogram konserwacji chroni zarówno budynek, jak i precyzyjne prace wykonywane w jego wnętrzu.
Warsztat tokarski odnosi sukces, gdy podłoga, dźwig oraz zasilanie są zaprojektowane jako jeden spójny system, a nie dopasowywane dopiero po wprowadzeniu do eksploatacji. Najpierw należy określić stopień wypoziomowania podłogi oraz nośność płyty fundamentowej, następnie dobrać dźwig o udźwigu dostosowanym do najcięższego imadła, a dopiero potem doprowadzić zasilanie trójfazowe do rzędu maszyn – jeszcze przed cięciem ramy budynku. Warsztat obróbkowy zbudowany zgodnie ze standardami EN 1090 i ISO 3834 zapewnia operacjom skrawania stabilne i bezpieczne środowisko przez dziesięciolecia precyzyjnej pracy. Dla każdego warsztatu tokarskiego zastosowującego tokarki CNC takie zintegrowane planowanie stanowi różnicę między budynkiem wspierającym dokładność a budynkiem utrudniającym ją.
Najczęściej zadawane pytania
Pytanie
Dlaczego stopień wypoziomowania podłogi ma tak duże znaczenie w budynku przeznaczonym do obróbki skrawaniem?
Odpowiedź: Płaskość posadzki ma znaczenie, ponieważ podstawa maszyny opiera się bezpośrednio na płycie i przekazuje do niej siły tnące. Odchylenie o kilka milimetrów powoduje skręcanie długich przedmiotów obrabianych oraz wypycha wrzeciono poza prawidłową osiowość względem imaków. Płaskość regulowana jest za pomocą wykrojnicy laserowej i sprawdzana zgodnie z tolerancjami norm EN 1090 oraz IBC. Pozioma i stabilna posadzka lepiej chroni dokładność niż gruba, ale nieregularna płyta, a także zapewnia wiarygodność sprzętu pomiarowego na całej powierzchni warsztat tokarski . W każdym stalowym warsztacie maszynowym , płyta i tokarka CNC musi być zaprojektowany jako jeden system.
Pytanie
W jaki sposób dobiera się nośność suwnicy jadalniowej do załadunku maszyn?
Odpowiedź: Nośność suwnicy dobiera się na podstawie masy najcięższego imaka, uchwytu i surowego odlewu wraz z masą sprzętu montażowego oraz zapasu na przyszłe, większe maszyny. Suwnica mostowa o nośności 5–10 ton jest odpowiednia dla większości komórek tokarskich, a tor ruchu haków musi swobodnie przechodzić przez otwory maszynowe. Wartość tę sprawdza się pod kątem dopuszczalnych ugięć ramy stalowej i belek jezdnych. Poprawne dobranie zapobiega ryzykownym podnoszeniom ręcznym oraz unika nadmiernego zużycia stali i nadmiernych kosztów związanych z przebudową belek jezdnych w trakcie budowy i eksploatacji. W warsztatach tokarskich lub warsztat mechaniczny , najpowszechniejszą przyczyną kosztownej przebudowy jest późne deklarowanie nośności żurawia.
Pytanie
Jakie ustawienie zasilania jest wymagane tokarka CNC na miejscu?
Odpowiedź: Tokarka CNC wymagają czystego zasilania trójfazowego dostarczanego w pobliżu rzędu maszyn poprzez podpanele, a nie odległą główną tablicę rozdzielczą. Długie odcinki kabli powodują spadki napięcia, które zakłócają pracę napędów wrzecion, dlatego kanały kablowe są umieszczane nad linią wiórków z izolowanymi obwodami. Oddzielny obwód uziemiający i ochrona przed przepięciami chronią elektronikę serwonapędów, a przepisy OSHA wymagają zamkniętych wyłączników przy każdej maszynie. Wczesne zaplanowanie mapy podłączeń zapobiega podłączaniu się do obwodów pod napięciem w trakcie uruchamiania. W warsztat tokarski lub stalowym warsztacie maszynowym , takie planowanie zasilania należy uwzględnić już w pierwotnym projekt fabryki , a nie w późniejszej modernizacji.
Pytanie
Jakim normom produkcyjnym powinna odpowiadać stalowa hala produkcyjna?
Odpowiedź: Astalowym warsztacie maszynowym powinien spełniać normy EN 1090 w zakresie wykonania konstrukcyjnego oraz ISO 3834 w zakresie jakości spawania, z oznaczeniem CE w projektach europejskich i systemem zarządzania jakością zgodnym z ISO 9001. Spawanie robotyczne oraz cięcie CNC zapewniają ścisłe tolerancje, dzięki czemu ramy montują się bez problemów. Ocynkowanie ogniowe z powłoką z płatków szklanych zapobiega korozji wywołanej mgłą chłodziwa. Te udokumentowane standardy zapewniają nabywcom śledzalny rekord jakości oraz konstrukcję akceptowaną bez zastrzeżeń przez instytucje finansujące i ubezpieczycieli. Dla każdego warsztat tokarski lub warsztatach tokarskich , te certyfikaty stanowią podstawowe potwierdzenie kompetencji.
Pytanie
Jak często należy sprawdzać konstrukcję warsztatu pod kątem korozji?
Odpowiedź: Konstrukcję należy sprawdzać dwa razy w ciągu roku, skupiając się na szynach do suwnic, płytkach podstawy słupów oraz połączeniach ocynkowanych, gdzie gromadzi się mgła chłodziwa i pył. Lokalne uzupełnienie powłoki na krawędziach śrub oraz zapewnienie przepływu wody deszczowej przez dach zapobiegają powstaniu rdzy przed dotarciem jej do elementów nośnych. Pisemny harmonogram konserwacji wsparty dokumentacją wykonawczą zapewnia ubezpieczalność budynku oraz prawidłową pozycję maszyn na fundamentach. Regularne kontrole wymagają niewielkich nakładów, a jednocześnie zapobiegają drogim naprawom konstrukcyjnym w przyszłości. W warsztat mechaniczny działanie tokarka CNC s przez całą dobę, ten tryb pracy jest najtańszym dostępnym ubezpieczeniem zarówno dla stalowym warsztacie maszynowym jak i dla precyzyjnej pracy, którą chroni.

 EN