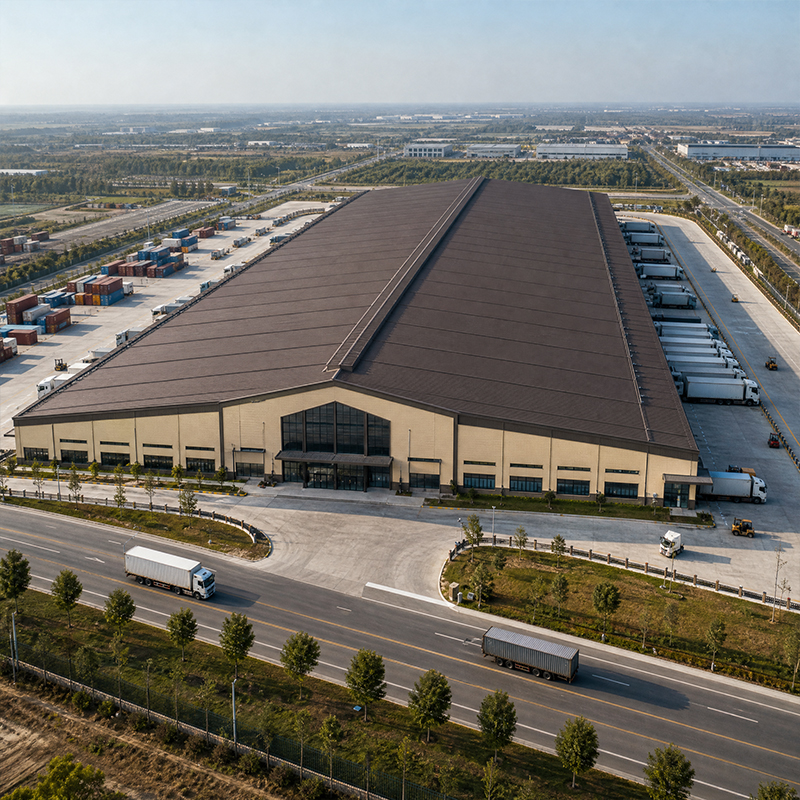
Kapantayan ng Sahig at Disenyo ng Slab para sa Workshop ng Lathe
Ang isang gusali para sa pagmamakinis ay nangangailangan ng higit pa sa kanyang slab kaysa sa isang karaniwang imbakan. Ang mga tool ng makina ay 'bumabasa' sa sahig, at ang sahig naman ay 'sumasagot' sa bawat pagputol—kaya ang slab ay isang bahagi ng makina mismo, hindi lamang isang ibabaw kung saan tayo lumalakad.
Mga Overhead Crane at Pagpapadala ng Materyales
Ang paglilipat ng mga casting at chuck gamit ang kamay ay nagpapabagal sa linya at nagdudulot ng panganib sa pinsala. Ang isang overhead crane ay nagpapalitan ng mabigat na pag-setup sa isang ligtas at paulit-ulit na galaw, at pinoprotektahan nito ang mga bilihin ng spindle mula sa shock kapag nabagsak o hinila ang beban.
Pagtukoy ng Kapasidad ng Crane para sa Paglo-load ng Makina
Karaman ang karamihan sa mga turning cell ng lathe workshop ng isang bridge crane na sukat ay batay sa pinakamabigat na chuck, fixture, at rough casting kasama ang timbang ng rigging. Ang paggamit ng maliit na crane ay nagpapahintulot sa mapanganib na manual lifting, samantalang ang sobrang laki ay nag-aaksaya ng bakal at gastos sa runway. Ang isang 5 hanggang 10 toneladang bridge crane ay angkop para sa karamihan ng turning cell, at dapat malinaw ang daanan ng hook sa loob ng mga bukas na bahagi ng makina at sa daanan para sa pagpapanatili. Ang kapasidad ay itinatakda mula sa load table, at sinusuri uli laban sa mga limitasyon ng deflection ng bakal na frame at ng runway beam sa ilalim ng buong karga.
Pagkakalign ng Crane Runway sa Bakal na Frame
Ang mga beam ng runway ay nakabitin sa mga linya ng haligi, kaya ang portal frame at ang crane ay dapat idisenyo bilang iisang sistema mula sa unang sketch. Ang mga hindi naka-align na riles ay pumuputol sa mga gulong at pinipigil ang frame, kaya ang alignment ay itinakda noong panahon ng paggawa gamit ang mga CNC-cut na connection plates. Ang bakal na grado Q355B ang nagdadala ng pinagsamang beban ng gulong at bubong, at ang buong bolted na 10.9S connections ang nagpapahintulot sa crane na muling i-level matapos ang settlement. Ang isang clear span bay ang nagbibigay ng libreng paggalaw sa hook sa buong lathe workshop nang walang kinakailangang iwasan ang mga panloob na haligi.
Power Supply at Electrical Integration
Ang mga machine tool ay labis na kumakain at sensitibo sa karga. Ang plano para sa power supply ang lugar kung saan nabigo ang maraming retrofit, dahil ang slab at frame ay iginuhit bago pa man alam ang amperage at ang harmonic load.
Three-Phase Distribution at Machine Hookups
Kailangan ng bawat workshop ng lathe ang malinis na three-phase power na dinala malapit sa hanay ng mga makina, hindi isinabuhay sa isang malayong pangunahing panel. Ang mahabang pagkakalat ng kable ay bumababa sa voltage at nagpapagulo sa mga spindle drive, kaya ang mga sub-panel ay inilalagay sa loob lamang ng maikling distansya mula sa bawat cell. Ang mga cable tray ay naka-install sa itaas ng linya ng chip, at ang mga hiwalay na circuit ay pinapanatili ang kalayaan ng mga control cabinet mula sa ingay ng motor at interferensya mula sa welding. Ang isang ma-planong hookup map ay nakakatipid ng ilang araw sa panahon ng commissioning at maiiwasan ang pagkuha ng live feeds sa loob ng isang punung-puno at makitid na electrical pit.
Pagkonekta sa lupa, Surge, at Kaligtasan sa Kuryente ayon sa OSHA
Ang tamang pagkakabit sa lupa ay nagpaprotekta sa operator at sa mga kontrol na elektroniko ng isang sensitibong makina sa gusali. Ang hiwalay na pabilog na kable para sa lupa ay nag-uugnay sa balangkas ng makina, sa panel, at sa bakal na istraktura ng gusali, samantalang ang proteksyon laban sa biglaang pagtaas ng kuryente ay nagsisilbing pananggalang sa mga servo drive mula sa mga biglang spike sa grid. Ang mga patakaran sa kuryente ng OSHA ay nangangailangan ng mga nakakandadong switch para sa pagputol ng kuryente sa bawat makina at malinaw na nakalabel na mga circuit breaker para sa mabilis na pagpapatigil. Ang mga PIR wall panel na may lapad na 150 mm ay nagpapabilis ng temperatura sa gusali, na nagpapanatili ng pare-pareho ang likido ng coolant at ang katumpakan ng mga sukat sa buong turno.
Mga Pamantayan sa Pagmamanupaktura at Pangmatagalang Pananagutan
Ang istruktura ay walang saysay kung hindi ito nabuo gamit ang tamang proseso. Ang mga dokumentadong pamantayan ang nagbabago ng isang bakal na balangkas sa isang maaasahang ari-arian sa produksyon na maaaring i-insure at i-finansya ng mga bumibili nang may kumpiyansa.
EN 1090, ISO 3834 at ang Steel Frame
Para sa anumang workshop ng lathe , isang kredibleng istrukturang bakal ang sumusunod sa EN 1090 para sa pagpapatupad at sa ISO 3834 para sa kalidad ng pagweld, na may CE marking sa mga proyektong European at ang ISO 9001 ang nangangasiwa sa planta. Ang robotic welding at CNC cutting ay nagpapanatili ng mahigpit na toleransya upang ang frame ay maboltahan nang malinis sa lugar ng konstruksyon. Ang hot-dip galvanizing at glass flake coating ay nagpaprotekta sa bakal laban sa coolant mist at grinding dust, kaya ang mga pre-fabricated at pre-engineered na bahagi ng gusali ay dumadating handa nang itayo at i-align. Sa isang taller ng makina saan man cnc lathe na operasyon araw-araw, ang disiplina sa paggawa na ito ang nagpapanatili ng katatagan ng frame sa loob ng maraming dekada.
Proteksyon Laban sa Corrosion at Pamantayan sa Pagsusuri
Coolant, oil mist, at abrasive dust ang sumisira sa bakal na nakalantad nang mas mabilis kaysa sa panahon sa isang abala na turning workshop . Ang isang nakatakda na inspeksyon ay sinusuri ang mga riles ng crane, ang mga base plate ng haligi, at ang mga galvanized na koneksyon nang dalawang beses sa isang taon. Ang pagpapalit ng pintura sa mga gilid ng mga bolt at ang pangangalaga sa daloy ng tubig sa bubong ay humihinto sa pagkakaroon ng rust bago ito kumalat sa mga bahagi na nagdadala ng beban. Ang pagsunod sa isang nakasulat na pamamaraan sa pagpapanatili, na suportado ng mga rekord ng kalidad ng paggawa, ay nagpapanatili sa gusali na mabibigyan ng insurance at sa mga makina na naka-square sa kanilang mga pundasyon sa mahabang panahon. Sa anuman na workshop ng bakal na makina , ang nasabing pamamaraan ang nangangalaga sa gusali at sa eksaktong trabaho sa loob nito.
Ang isang workshop ng lathe ay nagiging matagumpay kapag ang sahig, ang crane, at ang kuryente ay inaasikaso bilang iisang sistema imbes na ipapatch pagkatapos ng pag-occupy. Tukuyin muna ang flatness at ang load capacity ng slab, sukatin ang crane batay sa pinakamabigat na chuck, at dalhin ang three-phase supply sa hilera ng mga makina bago pa man putulin ang frame. Ang isang machine shop na itinayo ayon sa mga pamantayan ng EN 1090 at ISO 3834 ay nagbibigay ng matatag at ligtas na tirahan para sa operasyon ng machining sa loob ng maraming dekada ng eksaktong trabaho. Para sa anumang turning workshop na gumagamit ng CNC lathes, ang ganitong integrated planning ang nagbubukod sa isang gusali na sumusuporta sa katumpakan at sa isang gusali na lumalaban dito.
Mga Madalas Itanong
Tanong
Bakit kaya napakahalaga ng flatness ng sahig sa isang gusali para sa machining?
Sagot: Mahalaga ang kahalum-haluman ng sahig dahil ang base ng makina ay nakatayo nang direkta sa slab at nagpapasa ng mga puwersa sa pagputol dito. Ang isang pagkakaiba ng ilang milimetro ay maaaring magdulot ng pagliko sa mahabang mga piraso ng gawa at magpapalabas ng spindle mula sa tamang alignment nito sa chuck. Itinatakda ang kahalum-haluman gamit ang laser screed at sinusuri laban sa mga toleransya ng EN 1090 at IBC. Ang isang patag at matatag na sahig ay mas protektado ang katiyakan kaysa sa isang makapal ngunit hindi pantay na slab, at panatilihin ang katumpakan ng mga kagamitan sa pagsukat sa buong workshop ng lathe . Sa anumang na workshop ng bakal na makina , ang sahig at ang cnc lathe dapat idisenyo bilang iisang sistema.
Tanong
Paano pinipili ang kapasidad ng overhead crane para sa paglo-load ng makina?
Sagot: Pinipili ang kapasidad ng crane batay sa pinakamabigat na chuck, fixture, at rough casting kasama ang timbang ng rigging, na may sapat na espasyo para sa mas malalaking makina sa hinaharap. Ang isang 5 hanggang 10 toneladang bridge crane ay angkop para sa karamihan ng turning cells, at dapat tumaas ang landas ng hook nang walang hadlang sa mga bukas na bahagi ng makina. Sinusuri ang numerong ito laban sa mga limitasyon sa deflection ng bakal na frame at runway beam. Ang tamang pag-size ay maiiwasan ang mapanganib na manual lifting habang pinipigilan din ang pag-aaksaya ng bakal at sobrang laki ng runway cost sa panahon ng konstruksyon at operasyon. Sa isang na turning workshop o taller ng makina , ang huling pagpapahayag ng kapasidad ng crane ang pinakakaraniwang sanhi ng mahal na pagre-design.
Tanong
Anong setup ng power supply ang kailangan ng cnc lathe ?
Sagot: Cnc lathe kailangan ng malinis na tatlong-phase na kuryente na ipinapadala malapit sa hanay ng mga makina sa pamamagitan ng mga sub-panel, hindi sa isang malayong pangunahing panel. Ang mahabang paglalagay ng kable ay nagdudulot ng pagbaba ng voltage na nakakaapekto sa mga spindle drive, kaya ang mga tray ay inilalagay sa itaas ng chip line kasama ang mga hiwalay na circuit. Isang hiwalay na earth loop at surge protection ang ginagamit para protektahan ang servo electronics, at ang mga patakaran ng OSHA ay nangangailangan ng mga locked disconnect sa bawat makina. Ang maagang pagpaplano ng hookup map ay nakakaiwas sa pagkuha ng kuryente mula sa live feeds habang isinasagawa ang commissioning. Sa isang workshop ng lathe o na workshop ng bakal na makina , ang ganitong pagpaplano ng kuryente ay dapat isama sa orihinal na diseño ng Fabrika , hindi sa isang kahit anong sumunod na retrofit.
Tanong
Anong mga standard sa paggawa ang dapat tuparin ng isang workshop na gawa sa bakal?
Sagot: Isang na workshop ng bakal na makina dapat sumunod sa EN 1090 para sa pagpapagawa ng istruktura at sa ISO 3834 para sa kalidad ng pag-weld, na may CE marking sa mga proyektong Europeo at ang ISO 9001 ang nangangasiwa sa sistema ng kalidad. Ang robotic welding at CNC cutting ay nagpapanatili ng mabibigat na toleransya kaya ang frame ay madaling i-bolt nang maayos. Ang hot-dip galvanizing na may glass flake coating ay tumutol sa coolant mist. Ang mga dokumentadong pamantayan na ito ay nagbibigay ng nakasusunod na rekord ng kalidad sa mga bumibili at isang istruktura na tinatanggap ng mga financier at insurer nang walang anumang pag-aalinlangan. Para sa anumang workshop ng lathe o na turning workshop , ang mga sertipikong ito ang pinakapangunahing patunay ng kakayahan.
Tanong
Gaano kadalas dapat inspeksyunin ang istruktura ng workshop para sa korosyon?
Sagot: Dapat inspeksyunin ang istruktura nang dalawang beses sa isang taon, na nakatuon sa mga crane rails, column base plates, at galvanized connections kung saan kumakalat ang coolant mist at alikabok. Ang touch-up coating sa mga gilid ng bolt at malinaw na daloy ng tubig sa bubong ay humihinto sa rust bago ito umabot sa mga load-bearing members. Ang isinusulat na routine ng pagpapanatili na suportado ng mga rekord ng paggawa ay nagpapanatili ng kakayahang i-insure ng gusali at ang tamang alignment ng mga makina sa kanilang mga pundasyon. Ang regular na inspeksyon ay mura lamang ngunit nakakaiwas sa mahal na pagkukumpuni ng istruktura sa hinaharap. Sa isang taller ng makina tumatakbo cnc lathe s buong araw at gabi, ang rutinang ito ang pinakamura na pananggalang na magagamit para sa parehong na workshop ng bakal na makina at sa eksaktong gawain na binabantayan nito.

 EN