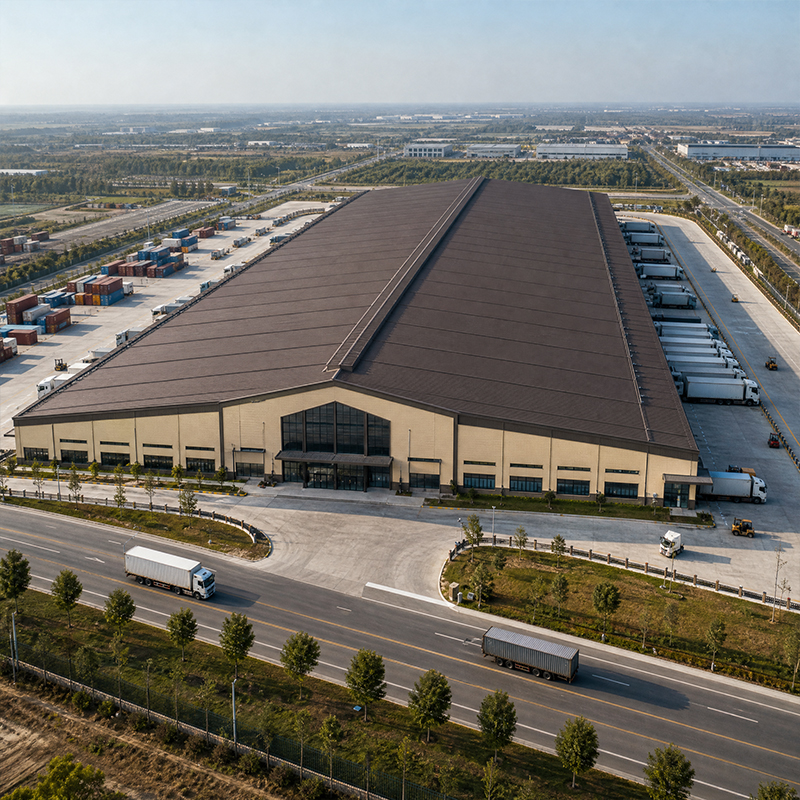
Planeitatea podelei și proiectarea plăcii pentru un atelier de strunjire
O clădire pentru prelucrare pune mai multe cerințe la adresa plăcii decât o cutie obișnuită de depozitare. Mașinile-unelte „citesc” podeaua, iar podeaua „răspunde” prin fiecare așchiere, astfel încât placa este un component al mașinii în sine, nu doar o suprafață pe care se merge.
Poduri rulante și manipulare materiale
Deplasarea manuală a turnărilor și a menghinelor încetinește linia de producție și implică riscuri de accidente. Un pod rulant transformă o încărcare grea într-o mișcare sigură și reproductibilă și protejează lagărele arborelui principal de șocul provocat de căderea sau tragerea unei încărcături.
Dimensionarea capacității podului rulant pentru încărcarea mașinilor
Majoritatea celulelor de strunjire din atelierele de strunguri necesită un pod rulant dimensionat în funcție de greutatea maximă a menghinii, a dispozitivului de fixare și a semifabricatului brut, inclusiv greutatea echipamentelor de ridicare. Dimensionarea insuficientă determină manevre manuale riscante, iar dimensionarea excesivă duce la risipă de oțel și costuri suplimentare pentru șinele de rulare. Un pod rulant cu o capacitate de 5–10 tone este potrivit pentru majoritatea celulelor de strunjire, iar traiectoria cârligului trebuie să asigure trecerea liberă prin deschiderile mașinii și prin culoarul de întreținere. Capacitatea se stabilește pe baza tabelului de încărcări, apoi se verifică în raport cu limitele de rezistență ale structurii metalice și ale deformării șinelor de rulare sub sarcină maximă.
Alinierea șinelor de rulare ale podului rulant cu structura metalică
Grinzile de rulare sunt suspendate de liniile de stâlpi, astfel încât structura portală și podul rulant trebuie proiectate ca un singur sistem încă de la prima schiță. Șinele nealiniate provoacă uzură roților și distorsionează structura, iar alinierea este stabilită în timpul fabricației, cu plăci de conectare tăiate prin comandă numerică (CNC). Oțelul de calitate Q355B suportă împreună încărcările roților și ale acoperișului, iar conexiunile complet boltate de clasă 10.9S permit re-alinierea podului rulant după tasare. O deschidere liberă oferă cârligului libertate de deplasare pe întreaga lungime a atelierului pentru strunguri, fără a evita stâlpii interiori.
Alimentare cu energie electrică și integrare electrică
Mașinile-unelte sunt consumatori avidi și sensibili. Planul de alimentare cu energie electrică este locul în care eșuează multe modernizări, deoarece placa și structura au fost proiectate înainte de a fi cunoscuți amperajul și încărcarea armonică.
Distribuție trifazată și racordarea mașinilor-unelte
Fiecare atelier de strunguri necesită o alimentare electrică curată în curent alternativ trifazat adusă cât mai aproape de rândul de mașini, nu descărcată la un tablou principal îndepărtat. Traseele lungi de cablu determină scăderea tensiunii și perturbă acționările axului principal, astfel încât tablourile secundare sunt amplasate la o distanță scurtă față de fiecare celulă. Tavanele pentru cabluri sunt montate deasupra liniei de așchii, iar circuitele izolate mențin armăturile de comandă libere de zgomotul motoarelor și de interferențele provocate de sudură. O hartă planificată de racordare economisește zeci de zile în timpul punerii în funcțiune și evită racordarea la circuite sub tensiune din interiorul unei gropi electrice aglomerate.
Legare la pământ, protecție împotriva supratensiunilor și siguranță electrică conform normelor OSHA
Legarea la pământ corespunzătoare protejează atât operatorul, cât și electronica de comandă dintr-un atelier de prelucrare sensibil. Un contur de legare la pământ dedicat conectează cadru mașinii, panoul electric și structura metalică a clădirii, în timp ce protecția împotriva supratensiunilor apărute în rețea protejează acționările servo. Regulile OSHA privind instalațiile electrice cer întrerupătoare cu blocare la fiecare mașină și întrerupătoare etichetate clar pentru oprirea rapidă. Panourile peretelui PIR de 150 mm stabilizează temperatura din atelier, ceea ce menține vâscozitatea lichidului de răcire și reproductibilitatea măsurătorilor pe întreaga schimbă de lucru.
Standarde de fabricație și întreținere pe termen lung
Structura este la fel de bună ca și procesul care a construit-o. Standardele documentate transformă o carcasă din oțel într-un activ de producție fiabil, pe care cumpărătorii îl pot asigura și finanța cu încredere.
EN 1090, ISO 3834 și structura din oțel
Pentru oricine atelier de strunguri , o structură de oțel credibilă respectă EN 1090 pentru execuție și ISO 3834 pentru calitatea sudurii, cu marcarea CE pe proiectele europene și ISO 9001 care reglementează uzina. Sudarea robotică și tăierea cu CNC mențin toleranțe strânse, astfel încât cadru se asamblează curat pe șantier. Zincarea prin scufundare în baie caldă și acoperirea cu fâșii de sticlă protejează oțelul împotriva misterului de răcire și a prafului abraziv, motiv pentru care elementele clădirii prefabricate și preinginerizate sosesc gata de montare și aliniere. Într-un atelier de masini unde strung CNC turn de lucru zilnic, această disciplină de fabricație este ceea ce menține cadru stabil pentru decenii.
Protecția împotriva coroziunii și procedura de inspecție
Lichidul de răcire, misterul de ulei și praful abraziv atacă oțelul expus mai rapid decât vremea într-un atelier de strunjire agitat atelier de strunjire . O inspecție programată verifică șinele macaralelor, plăcile de bază ale stâlpilor și conexiunile zincate de două ori pe an. Aplicarea suplimentară a stratului de acoperire la marginile buloanelor și întreținerea sistemului de scurgere a apei de pe acoperiș previn apariția rugii înainte ca aceasta să se răspândească în elementele portante. Respectarea unei rutine scrise de întreținere, sprijinită de înregistrările privind calitatea fabricației, asigură păstrarea asigurabilității clădirii și menținerea mașinilor perfect aliniate pe fundațiile lor pe termen lung. În orice atelier din oțel pentru mașini , această rutină protejează atât clădirea, cât și lucrările de precizie desfășurate în interiorul ei.
Un atelier de strunguri reușește atunci când podeaua, podul rulant și alimentarea cu energie electrică sunt planificate ca un singur sistem, nu ca soluții aplicate ulterior, după ocuparea spațiului. Specificați mai întâi netedețea podelei și capacitatea de încărcare a plăcii, dimensionați podul rulant în funcție de cel mai greu mandrin, iar alimentarea trifazată aduceți-o la rândul mașinilor, înainte de tăierea structurii portante. Un atelier mecanic construit conform standardelor EN 1090 și ISO 3834 oferă unei operațiuni de prelucrare un mediu stabil și sigur, pe decenii de muncă de precizie. Pentru orice atelier de strunguri care utilizează strunguri cu comandă numerică (CNC), această planificare integrată face diferența dintre o clădire care sprijină acuratețea și una care o sabotează.
Întrebări frecvente
Întrebare
De ce este atât de importantă netedețea podelei într-o clădire de prelucrare?
Răspunsul: Planeitatea podelei este importantă deoarece baza mașinii stă direct pe placă și transmite forțele de tăiere în aceasta. O abatere de câțiva milimetri determină răsucirea pieselor lungi și împinge axul principal în afara alinierii corecte față de mandrină. Planeitatea este stabilită cu o riglă laser și verificată conform toleranțelor EN 1090 și IBC. O podea nivelată și stabilă protejează precizia mai bine decât o placă groasă, dar neregulată, iar echipamentele de măsurare rămân corecte pe întreaga suprafață atelier de strunguri . În orice atelier din oțel pentru mașini , placa și structura strung CNC trebuie să fie proiectat ca un singur sistem.
Întrebare
Cum se alege capacitatea podului rulant pentru încărcarea mașinilor?
Răspunsul: Capacitatea podului rulant se alege în funcție de cea mai grea mandrină, dispozitiv de fixare și semifabricat brut, plus greutatea elementelor de suspendare, cu rezervă pentru mașini mai mari viitoare. Un pod rulant cu o capacitate de 5–10 tone este potrivit pentru majoritatea celulelor de strunjire, iar traiectoria cârligului trebuie să evite orice obstacol la deschiderile mașinii. Valoarea este verificată în raport cu limitele de deformare ale structurii metalice și ale grinzilor de rulare. Dimensionarea corectă evită ridicările manuale riscante, dar previne și risipa de oțel și costurile excesive legate de grinzi de rulare supradimensionate, atât în faza de construcție, cât și în cea de exploatare. Într-o atelier de strunjire sau atelier de masini , declarația întârziată a capacității macaralei este cauza cea mai frecventă a redesignurilor costisitoare.
Întrebare
Ce configurație de alimentare cu energie electrică este necesară strung CNC pe teren?
Răspunsul: Strung CNC necesită o alimentare stabilă cu trei faze, furnizată în apropierea rândurilor de mașini prin panouri secundare, nu prin tabloul principal aflat la distanță. Lungimea mare a cablurilor provoacă căderi de tensiune care perturbă acționările axului principal, astfel încât canalele de cabluri sunt montate deasupra liniei de așchii, cu circuite izolate. Un contur de legare la pământ dedicat și protecție împotriva supratensiunilor păzesc electronica servomotoarelor, iar regulile OSHA cer întrerupători blocabili la fiecare mașină. Planificarea hărții de racordare din faza inițială previne racordarea la circuite sub tensiune în timpul punerii în funcțiune. Într-un atelier de strunguri sau atelier din oțel pentru mașini , această planificare energetică face parte integrantă din proiectare a fabricii original, nu dintr-o modernizare ulterioară.
Întrebare
Ce standarde de fabricație trebuie să respecte un atelier metalurgic?
Răspunsul: Aatelier din oțel pentru mașini trebuie să îndeplinească EN 1090 pentru execuția structurală și ISO 3834 pentru calitatea sudurii, cu marcajul CE în proiectele europene și cu ISO 9001 care reglementează sistemul de calitate. Sudarea robotică și tăierea CNC mențin toleranțele strânse, astfel încât cadru se asamblează fără probleme. Zincarea prin scufundare în baie fierbinte, împreună cu învelișul din lamela de sticlă, rezistă la aerosolul de lichid de răcire. Aceste standarde documentate oferă cumpărătorilor un înregistrare verificabilă a calității și o structură pe care finanțatorii și asigurătorii o acceptă fără rezerve. Pentru orice atelier de strunguri sau atelier de strunjire , aceste certificate reprezintă dovada de bază a capacității.
Întrebare
Cât de des trebuie inspectată structura atelierului pentru coroziune?
Răspunsul: Structura trebuie inspectată de două ori pe an, concentrându-se pe șinele pentru poduri rulante, plăcile de bază ale stâlpilor și conexiunile zincate, unde se acumulează aerosolul de lichid de răcire și praf. Aplicarea suplimentară a învelișului la marginile șuruburilor și asigurarea unui drenaj clar al acoperișului previn apariția ruginei înainte ca aceasta să ajungă la elementele portante. O rutină scrisă de întreținere, susținută de înregistrările privind fabricația, menține clădirea asigurabilă și mașinile aliniate corect pe fundațiile lor. Verificările regulate costă puțin, dar previn reparații structurale costisitoare ulterioare. Într-un atelier de masini alergare strung CNC 24 de ore pe zi, această rutină este cea mai ieftină asigurare disponibilă atât pentru atelier din oțel pentru mașini cât și pentru lucrarea de precizie pe care o adăpostește.

 EN