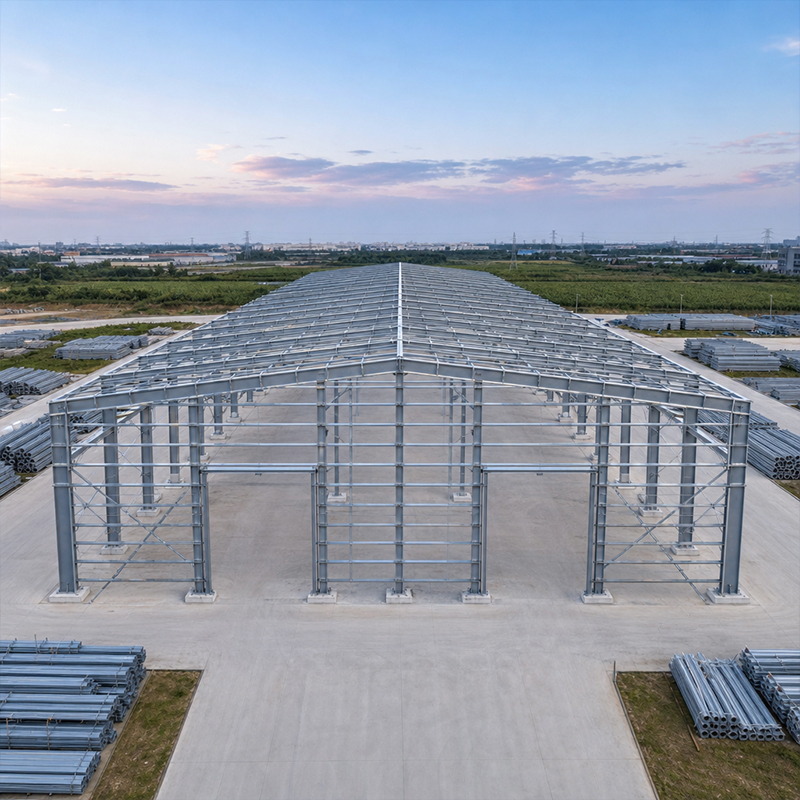
Une structure en acier galvanisé se protège elle-même contre la corrosion grâce à une couche de zinc liée métallurgiquement, et non grâce à un film susceptible de s’écailler. Pour les acheteurs qui spécifient des bâtiments destinés à des atmosphères humides, côtières ou industrielles, cette différence détermine si une ossature nécessite une nouvelle peinture dans les cinq ans ou reste utilisable pendant des décennies. Ce guide explique le fonctionnement de cette protection, la durée de service attendue et comment un entretien simple permet de maintenir les performances de l’actif.
Comment fonctionne la galvanisation à chaud
Quels avantages une structure en acier galvanisé tire-t-elle de la liaison au zinc
Une structure en acier galvanisé repose sur cette liaison pour sa durabilité quotidienne. Le procédé de galvanisation à chaud plonge l’acier nettoyé dans du zinc en fusion à environ 450 °C. La chaleur déclenche une réaction qui forme une couche d’alliage fer-zinc directement sur le métal de base, puis une couche externe de zinc pur par-dessus. Comme le revêtement est lié au niveau moléculaire, il se plie et se déforme avec la pièce au lieu de se fissurer. Le résultat est une barrière qui agit aussi comme une couche sacrificielle : toute égratignure laisse encore du zinc voisin se corroder en premier, protégeant ainsi l’acier sous-jacent. Contrairement à la peinture, le zinc atteint les recoins et les arêtes vives que les lignes de pulvérisation manquent généralement.
Épaisseur du revêtement et durée de résistance au brouillard salin
L’épaisseur du revêtement détermine la durée de vie du blindage, et cette épaisseur augmente avec le rapport masse-surfacique de la section en acier. Les éléments minces, tels que les liteaux, reçoivent un revêtement plus léger que les poteaux massifs, mais dans les deux cas, l’épaisseur suit des courbes prévisibles liées à la masse de la section. Dans les essais neutres en brouillard salin selon la norme ASTM B117, un revêtement typique de 85 µm résiste à la rouille rouge pendant environ 700 à 1 000 heures, tandis qu’en exposition atmosphérique réelle, la durée est nettement supérieure, car les cycles naturels humide-séché sont moins agressifs que le brouillard continu. Les prescripteurs doivent exiger une mesure de l’épaisseur plutôt que de supposer une valeur uniforme sur l’ensemble du châssis. Les sections plus épaisses conservent le zinc plus longtemps, car le même taux de corrosion élimine chaque année une fraction moindre de la couche. Ainsi, une conception utilisant des poteaux plus massifs procure une marge supplémentaire sur les sites agressifs, sans modification de l’alliage.
Durée de service dans des environnements réels
Exposition côtière, industrielle et rurale
La distance par rapport à la mer change tout. Un cadre rural situé à l’intérieur des terres peut présenter des taux de corrosion annuels voisins de 1 à 2 µm de perte de zinc, tandis qu’un site côtier exposé au sel peut tripler ce taux. Les zones industrielles, où l’humidité et les polluants s’accumulent, se situent entre ces deux extrêmes. Ainsi, une structure en acier galvanisé placée à 500 m des vagues brisantes durera nettement plus longtemps qu’un cadre identique monté sur un quai, simplement parce que le zinc s’érode plus lentement là où le dépôt de sel est faible. Une règle pratique consiste à installer la structure au-delà de la première ligne de dunes, où le sel transporté par le vent se dépose le moins. Même un déplacement modeste vers l’intérieur des terres peut ajouter plusieurs années avant la première réparation.
Pourquoi la durée de vie des revêtements varie selon l’emplacement
Outre la salinité, l’écoulement de l’eau et l’humidité piégée déterminent principalement les performances locales. Les fissures retenant de l’eau, les tôles superposées sans joint d’étanchéité et les rebords accumulant des débris créent des microenvironnements où le zinc s’amincit le plus rapidement. L’orientation compte également : dans l’hémisphère nord, les surfaces exposées au nord restent humides plus longtemps. Pour une structure en acier galvanisé, cartographier ces conditions dès la phase de conception permet aux ingénieurs de spécifier des revêtements légèrement plus épais uniquement là où l’environnement l’exige, évitant ainsi des coûts inutiles sur le reste de la structure.
Choix de conception et de fabrication
Écoulement de l’eau, soudures et assemblages boulonnés
Une bonne galvanisation commence dès la phase de conception. Chaque caisson fermé doit comporter des orifices d’aération et d’évacuation afin que le zinc puisse circuler librement et s’écouler proprement ; en leur absence, l’air ou le liquide piégés détériorent la finition. Lorsqu’une structure en acier galvanisé est conçue avec une aération adéquate, l’ensemble de l’élément est recouvert d’une seule couche continue, sans joint nu. Les soudures doivent être continues et lisses, car les cordons rugueux entraînent des zones de faible épaisseur. Les assemblages boulonnés utilisant des boulons à haute résistance de classe 10.9S simplifient les travaux sur site et permettent de galvaniser les éléments intégralement en atelier. Tout découpage ou perçage effectué sur site après galvanisation expose de l’acier nu et doit être réparé à l’aide d’une peinture riche en zinc homologuée.
Qualités des matériaux et normes
La qualité des spécifications est garantie par des normes reconnues. La norme ISO 1461 régit la galvanisation par lots de l’acier façonné, tandis que la norme ASTM A123 couvre les revêtements de zinc en Amérique du Nord ; les normes EN 1090 et ISO 3834 régissent la qualité de la fabrication et du soudage du châssis, et la norme ISO 9001 atteste du système qualité de l’usine. La durabilité d’une structure en acier galvanisé repose également sur la propreté de l’acier : des nuances à faible teneur en silicium telles que Q355B ou Q355D réagissent uniformément et produisent une couche lisse et bien adhérente. Exiger les certificats d’usine ainsi que les rapports d’épaisseur du revêtement transforme la conformité d’une simple promesse en un dossier vérifié. Une brève visite d’usine ou une inspection tierce avant expédition permet de confirmer que la composition du bain et le procédé de trempage sont maîtrisés, comblant ainsi l’écart entre les documents et la qualité réelle.
Entretien et inspection
Où inspecter en premier
La plupart des défaillances commencent aux bords, aux trous de boulonnage et aux zones où l’eau stagne. Une inspection annuelle doit porter une attention particulière aux avant-toits, aux raccordements des gouttières, aux platines de fixation près du niveau du sol et à toute découpe effectuée sur le terrain et réparée. La mesure de l’épaisseur résiduelle de zinc à l’aide d’un jauge magnétique en ces points permet de suivre la tendance à l’usure plusieurs années avant l’apparition de la rouille rouge. Détecter précocement une zone mince permet une simple retouche, plutôt qu’un programme complet de sablage et de revêtement ultérieurement. Prendre des photographies des mêmes détails chaque année constitue un dossier comparatif qui rend évidentes les évolutions lentes. Les sites exposés à des eaux de ruissellement acides ou à des poussières d’engrais doivent faire l’objet d’inspections semestrielles, car ces agents attaquent le zinc plus rapidement que la pluie pure.
Entretien simple pour prolonger la durée de vie
L’entretien reste peu coûteux lorsqu’il est entrepris tôt. Le retrait des débris des rebords et l’assurance d’un écoulement libre dans les gouttières empêchent l’eau stagnante, qui accélère la corrosion. Une retouche des zones endommagées à l’aide d’une peinture au zinc appliquée au pinceau restaure la barrière sacrificielle en moins d’un jour. Une structure en acier galvanisé bénéficiant de cette attention minimale dure généralement de 30 à 50 ans dans des climats modérés, et même sur des sites côtiers exposés, elle atteint facilement deux décennies avant toute intervention majeure.
Le choix d’une structure en acier galvanisé repose moins sur une simple épaisseur de revêtement que sur une adéquation globale entre épaisseur, environnement et plan d’inspection. Grâce à la galvanisation à chaud, à un drainage rationnel et à un contrôle annuel léger, le châssis offre plusieurs décennies de résistance à la rouille et un coût total de possession réduit — exactement ce que recherchent les propriétaires industriels pour un actif destiné à une longue durée de vie.
Questions fréquemment posées
Question
Comment la galvanisation à chaud est-elle appliquée à un châssis en acier ?
Réponse : Le procédé commence par un dégraissage et une décapage afin d’exposer de l’acier propre, suivi d’un traitement au flux et d’une immersion dans du zinc en fusion à environ 450 °C. Un revêtement de zinc métallurgiquement lié se forme alors sur chaque surface immergée, y compris à l’intérieur des sections creuses lorsque des orifices d’aération et d’évacuation sont prévus. Une structure en acier galvanisé sort du bain avec une barrière uniforme et durable qui protège les bords et les angles que la peinture manque généralement.
Question
Quelle durée de service un revêtement galvanisé peut-il offrir ?
Réponse : Dans les atmosphères rurales, un châssis correctement revêtu sert souvent pendant 50 ans ou plus avant la première maintenance, tandis que les sites industriels et urbains atteignent généralement 30 à 40 ans. Les emplacements côtiers exposés à de fortes projections salines réduisent cette fourchette à environ 20 ans. La durée réelle dépend de l’épaisseur du revêtement, de la pollution locale et de la conception de l’évacuation des eaux, et non pas uniquement du matériau.
Question
La galvanisation supprime-t-elle le besoin d’entretien ?
Réponse : La galvanisation réduit considérablement l’entretien, mais ne l’élimine pas entièrement. Un contrôle visuel annuel des gouttières, des platines de base et de tous les bords découpés sur chantier permet de détecter précocement la perte de zinc avant l’apparition de la rouille rouge. Les débris doivent être éliminés des rebords, et les descentes d’eau doivent rester dégagées afin d’éviter toute accumulation d’eau. Les petites zones endommagées sont réparées à l’aide d’une peinture riche en zinc. Cette routine légère prolonge considérablement la durée de vie utile du revêtement, à faible coût.
Question
Comment l’épaisseur du revêtement est-elle vérifiée à la livraison ?
Réponse : L’épaisseur est confirmée à l’aide d’un jauge magnétique en plusieurs points sur les poteaux, les poutres et les liteaux, puis comparée à la norme spécifiée, telle que l’ISO 1461 ou l’ASTM A123. Les valeurs minimales locales et moyennes doivent toutes deux être conformes — et non seulement une mesure ponctuelle. Les fournisseurs réputés fournissent un rapport d’épaisseur de revêtement ainsi que des certificats d’usine accompagnant l’expédition. Exiger cette documentation dès la phase d’approvisionnement évite tout litige et prouve que la protection anticorrosion a bien été fournie.
Question
Les zones galvanisées endommagées peuvent-elles être réparées ?
Réponse : Oui. Toute découpe, soudure ou rayure exposant de l’acier nu est nettoyée, dégraissée et brossée avec une peinture riche en zinc ou une baguette de soudure au zinc à bas point de fusion. Cette réparation restaure la barrière sacrificielle exactement à l’endroit concerné. Pour les petites surfaces, il s’agit d’une tâche rapide sur site ne nécessitant pas de repeinture complète. Des dommages étendus sur l’ensemble d’un élément sont rares et justifieraient plutôt un remplacement ou une re-galvanisation en atelier.

 EN