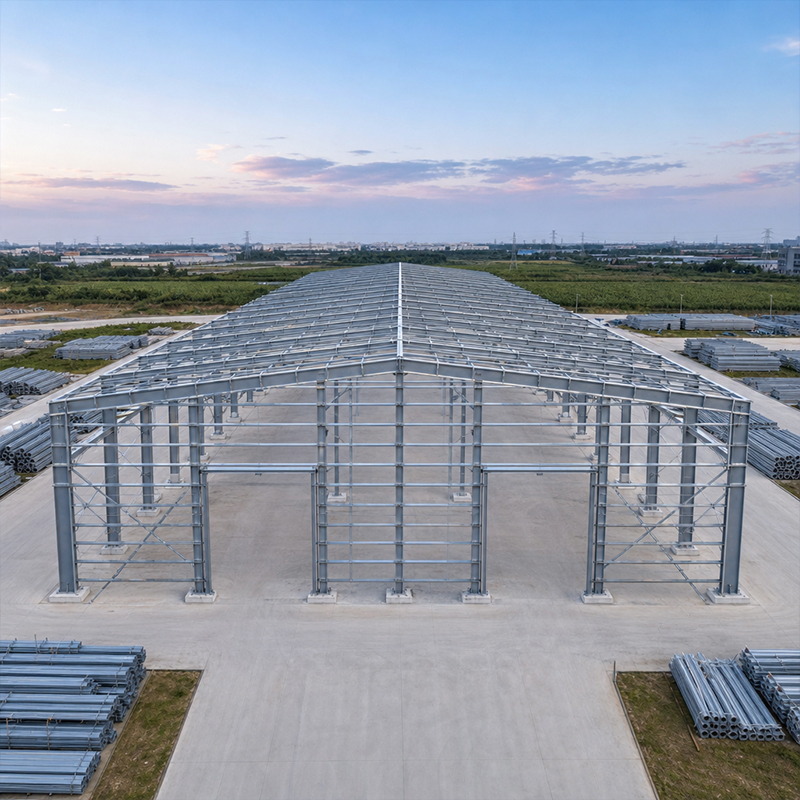
Ang istrakturang bakal na pinapagamot ng zinc ay nagpaprotekta sa sarili nito laban sa korosyon sa pamamagitan ng isang pagsasamang metalurgikal na layer ng zinc imbes na isang patong na maaaring mahulog. Para sa mga bumibili na nagtatakda ng mga gusali sa madumi, pampangdagat o industriyal na atmospera, ang pagkakaiba na ito ang nagdedesisyon kung kailangan bang ulitin ang pagpipinta sa loob ng limang taon o mananatiling magagamit ang balangkas nang ilang dekada. Ipinaliliwanag ng gabay na ito kung paano gumagana ang proteksyon, anong haba ng serbisyo ang inaasahan, at kung paano ang simpleng pangangalaga upang panatilihin ang pagganap ng ari-arian.
Paano Gumagana ang Pagpapagamot ng Zinc sa Mainit na Tubig
Ano ang Nakukuha ng Istrakturang Bakal na Pinapagamot ng Zinc mula sa Pagsasamang Zinc
Ang isang istrukturang bakal na may galvanizing ay umaasa sa bond na ito para sa kanyang pang-araw-araw na tibay. Sa proseso ng hot-dip, inilalagay ang nalinis na bakal sa likido na zinc na mainit hanggang halos 450 °C. Ang init ay nagpapagalaw ng reaksyon na bumubuo ng isang alloy na bakal-zinc nang direkta sa base metal, at pagkatapos ay isang panlabas na layer na puro zinc. Dahil ang coating ay nakakabit sa lebel ng molekula, ito ay sumasabay sa pagyuko at pagbend ng bahagi imbes na magsplit. Ang resulta ay isang barrier na gumagana rin bilang sacrificial layer—kung anumang guhit o sugat ay iniwan pa rin ang kapaligiran ng zinc upang ma-corrode muna at protektahan ang bakal sa ilalim. Hindi tulad ng pintura, ang zinc ay umaabot sa mga recesses at sharp edges na karaniwang hindi nararating ng spray lines.
Kapal ng Coating at Buhay sa Salt-Spray
Ang kapal ng patong ay nagtatakda kung gaano katagal ang tagal ng kalasag, at ang kapal ay tumataas kasabay ng ratio ng timbang sa ibabaw ng seksyon ng bakal. Ang mga manipis na bahagi tulad ng purlins ay natatanggap ng mas magaan na patong kaysa sa mga mabibigat na haligi, ngunit parehong sumusunod sa mga nakapredik na kurba na nakakabit sa masa ng seksyon. Sa neutral na salt-spray testing ayon sa ASTM B117, ang karaniwang 85 µm na patong ay tumitipid ng red rust sa loob ng humigit-kumulang 700 hanggang 1,000 oras, samantalang ang tunay na pagkakalantad sa atmospera ay tumatagal ng mas matagal dahil ang natural na wet-dry cycles ay mas banayad kaysa sa tuloy-tuloy na mist. Ang mga specifier ay dapat humiling ng sinusukat na kapal imbes na ipagpalagay ang isang pantay na halaga sa buong frame. Ang mga mas makapal na seksyon ay nagpapanatili ng zinc nang mas matagal dahil ang parehong rate ng corrosion ay nag-aalis ng mas maliit na bahagdan ng layer bawat taon. Kaya naman, ang isang disenyo na gumagamit ng mas mabibigat na haligi ay nagbibigay ng dagdag na margin sa mga agresibong lokasyon nang hindi binabago ang alloy.
Buhay na Serbisyo sa Tunay na Kapaligiran
Pampang, Industriyal at Nauukol sa Nayan na Pagkakalantad
Ang distansya mula sa dagat ay nagbabago ng lahat. Ang isang rural na panloob na lugar ay maaaring makaranas ng taunang rate ng corrosion na malapit sa 1–2 µm na pagkawala ng zinc, samantalang ang isang coastal na lugar na puno ng asin ay maaaring triple ang rate na iyon. Ang mga industrial na lugar na may nakakulong kahalumigmigan at polusyon ay nasa gitna ng dalawang ito. Kaya naman, ang isang istrukturang gawa sa galvanized steel na inilagay sa 500 m mula sa pumuputok na alon ay nabubuhay nang mas matagal kaysa sa isang katulad na istruktura na nakabase sa isang dock—nang walang iba kundi dahil mas mabagal ang pagkawala ng zinc kung saan mababa ang deposito ng asin. Isang praktikal na patakaran ang panatilihin ang istruktura nang lampas sa unang linya ng buhanginan, kung saan pinakakaunti ang natitirang asin na dinala ng hangin. Kahit ang maikling paglipat patimog ay maaaring magdagdag ng maraming taon bago kailanganin ang unang pagkukumpuni.
Bakit Nagkakaiba ang Tagal ng Buhay ng Coating Ayon sa Lokasyon
Bukod sa katagatan, ang pagbaba ng tubig at ang natitirang kahalumigan ang pangunahing nagpapahina sa lokal na pagganap. Ang mga butas na nag-iimbak ng tubig, ang mga overlapping na plato na walang sealant, at ang mga ledges na nagkakalat ng dumi ay lumilikha ng mga mikro-ekolohiya kung saan ang zinc ay mabilis na tumitinis. Mahalaga rin ang orientation: ang mga ibabaw na nakaharap sa hilaga sa northern hemisphere ay nananatiling basa nang mas matagal. Para sa isang istrukturang gawa sa galvanized steel, ang pagmamapa ng mga kondisyong ito sa panahon ng disenyo ay nagbibigay-daan sa mga inhinyero na magtakda ng kaunti lamang na mas makapal na coating kung saan talaga ito kailangan ng kapaligiran, upang maiwasan ang dagdag na gastos sa ibang bahagi ng frame.
Mga Pagpipilian sa Disenyo at Pagmamanupaktura
Pagbaba ng Tubig, mga Weld at Bolted Connections
Ang mabuting galvanizing ay nagsisimula sa drawing board. Ang bawat saradong kahon ay dapat may mga butas na pang-vent at pang-drain upang ang zinc ay makapasok at lumabas nang maayos; kung wala ang mga ito, ang nakakulong hangin o likido ay sisira sa finishing. Kapag ang isang istrukturang bakal na galvanized ay iginuhit nang may tamang venting, ang buong miyembro ay napapalutang bilang iisang piraso, na iniwanang walang mga hindi napapalutang na seam. Ang mga weld ay dapat na patuloy at makinis, dahil ang magaspang na weld beads ay nag-iwan ng mga manipis na lugar. Ang mga bolted connection na gumagamit ng 10.9S high-strength bolts ay ginagawang simple ang field work at pinapayagan ang mga miyembro na mapalutang nang buo sa shop. Ang field cutting o drilling matapos ang galvanizing ay nagpapahayag ng bare steel at kailangang ayusin gamit ang naaprubahan na zinc-rich paint.
Mga Klase ng Materyales at Pamantayan
Ang kalidad ng mga espesipikasyon ay protektado ng mga kinikilalang pamantayan. Ang ISO 1461 ay nagpapatakbo sa batch galvanizing ng nabuo na bakal, samantalang ang ASTM A123 ay sumasaklaw sa mga zinc coating sa Hilagang Amerika; ang EN 1090 at ISO 3834 ay nagsisilbing gabay sa kalidad ng paggawa at pag-weld sa likuran ng frame, at ang ISO 9001 ay nagpapatunay sa sistema ng kalidad ng planta. Ang tibay ng isang galvanized steel structure ay nakasalalay din sa kalinisan ng bakal—ang mga grado na may mababang silicon na Q355B o Q355D ay umaaksyon nang pantay at lumilikha ng makinis at maayos na nakadikit na layer. Ang paghingi ng mill certificates kasama ang mga ulat sa kapal ng coating ay ginagawang nasusuri na rekord ang pagsunod, hindi lamang isang pangako. Ang isang maikling bisita sa pabrika o inspeksyon ng ikatlong partido bago ang pagpapadala ay nagpapatunay na kontrolado ang komposisyon ng bath at ang proseso ng paglalagay sa loob nito, na nagpapawalang-bisa ang agwat sa pagitan ng dokumentasyon at tunay na kalidad.
Pagpapanatili at Inspeksyon
Saan dapat simulan ang inspeksyon
Ang karamihan sa mga pagkabigo ay nagsisimula sa mga gilid, mga butas para sa mga bolt, at mga lugar kung saan nananatili ang tubig. Ang isang taunang paglalakad sa buong bubong ay dapat tumutok sa mga dulo ng bubong, mga koneksyon ng gutter, mga base plate malapit sa lupa, at anumang na-repair na mga hiwa sa gitna. Ang pagsukat ng natitirang zinc gamit ang isang magnetic gauge sa mga puntong iyon ay nagpapakita ng trend ng pagbawas nang ilang taon bago pa man lumitaw ang pula at amag. Ang maagang pagkakakita ng isang manipis na lugar ay nangangahulugan ng maliit na pag-aayos lamang, hindi isang buong programa ng pagpapalabas ng rust at pagpapaint mamaya. Ang pagkuha ng litrato ng parehong mga detalye bawat taon ay gumagawa ng rekord ng paghahambing na nagpapakita ng malinaw ang mga mabagal na pagbabago. Ang mga lokasyon na may acidic runoff o alikabok mula sa pataba ay dapat inspeksyunin nang dalawang beses sa isang taon, dahil ang mga sangkap na iyon ay sumisira sa zinc nang mas mabilis kaysa sa malinis na ulan.
Simpleng Pagpapanatili na Nagpapahaba ng Buhay
Ang pagpapanatili ay nananatiling murang gawin kapag nagsimula nang maaga. Ang pag-alis ng mga kalat sa mga gilid at ang pagtiyak na malayang tumutulo ang mga downpipe ay nakakaiwas sa tubig na naninigas—na siyang nagpapabilis sa pagkasira. Ang pagrerepair ng mga nasirang bahagi gamit ang zinc paint na inaaplay gamit ang brush ay maaaring magbalik sa proteksyon laban sa rust sa loob lamang ng isang araw. Ang isang istrakturang gawa sa galvanized steel na tinatamasa ng ganitong maliit na atensyon ay karaniwang nabubuhay ng 30 hanggang 50 taon sa mga katamtamang klima, at kahit sa mga mahihigpit na coastal site, umaabot pa rin ito ng dalawampung taon bago kailanganin ang anumang malaking interbensyon.
Ang pagpili ng isang istrakturang gawa sa galvanized steel ay mas kaugnay sa pagtutugma ng kapal, kapaligiran, at inspeksyon sa isang buong plano—hindi sa isang solong numero ng coating. Sa pamamagitan ng hot-dip bonding, tamang sistema ng drainage, at isang simpleng pagsusuri bawat taon, ang frame ay nagbibigay ng ilang dekada ng proteksyon laban sa rust at mababang kabuuang gastos sa buong buhay nito—na eksaktong kailangan ng mga may-ari ng industriya sa isang matagal-buhay na asset.
Mga Madalas Itanong
Tanong
Paano inaapply ang hot-dip galvanizing sa isang steel frame?
Sagot: Ang proseso ay nagsisimula sa pag-alis ng langis at pagpapakulay upang ilantad ang malinis na bakal, kasunod ng pagpapahid ng flux at pagsusubmersyon sa tinunaw na zinc sa temperatura na humigit-kumulang 450 °C. Isang metallurgically bonded na zinc coating ang nabubuo sa bawat ibinabad na ibabaw, kabilang ang loob ng mga hollow na bahagi kapag may mga butas para sa vent at drain. Ang isang galvanized na istruktura ng bakal ay lumalabas mula sa kawali na may uniforme at matibay na barrier na nagpo-protekta sa mga gilid at sulok na karaniwang hindi natatakpan ng pintura.
Tanong
Gaano katagal ang serbisyo ng isang galvanized coating?
Sagot: Sa mga rural na atmospera, ang isang maayos na coated na frame ay karaniwang tumatagal ng 50 taon o higit pa bago ang unang pagpapanatili, samantalang sa mga industrial at urban na lokasyon ay karaniwang umaabot sa 30 hanggang 40 taon. Sa mga coastal na lugar na may malakas na salt spray, nababawasan ang panahong ito sa humigit-kumulang 20 taon. Ang aktwal na tagal ay nakasalalay sa kapal ng coating, lokal na polusyon, at disenyo ng drainage, hindi lamang sa materyal mismo.
Tanong
Nagtatanggal ba ang galvanizing ng pangangailangan ng pagpapanatili?
Sagot: Ang pagpapagalan ay malaki ang nakakatulong sa pagbawas ng pangangalaga ngunit hindi ito ganap na nililimita. Isang taunang pagsusuri sa mata ng mga gilid ng bubong, mga base plate, at anumang mga gilid na pinutol sa lugar ay makakatulong upang maagapan ang unang pagkawala ng zinc bago pa man lumitaw ang pula at amag. Dapat linisin ang mga kalat-kalat mula sa mga ledges at panatilihing bukas ang mga downpipe upang hindi tumigil ang tubig. Ang mga maliit na nasirang bahagi ay maaaring ayusin gamit ang pinturang mayaman sa zinc. Ang simpleng rutina na ito ay nagpapahaba ng kapaki-pakinabang na buhay ng coating nang ilang taon nang may kaunting gastos.
Tanong
Paano sinusuri ang kapal ng coating sa oras ng paghahatid?
Sagot: Ang kapal ay kinokonperma gamit ang isang magnetic gauge sa maraming puntos sa mga haligi, beam, at purlin, at kung gayon ay inihahambing sa tinukoy na pamantayan tulad ng ISO 1461 o ASTM A123. Parehong dapat tumugon ang minimum na lokal at average na halaga, hindi lamang isang solong punto. Ang mga mapagkakatiwalaang tagapag-suplay ay nagbibigay ng ulat tungkol sa kapal ng coating at mga mill certificate kasama ang paghahatid. Ang paghiling ng dokumentong ito habang nagpapakarga ay nakakaiwas sa anumang alitan at nagpapatunay na ang proteksyon laban sa amag ay talagang naipadala.
Tanong
Maaari bang ayusin ang mga nasirang bahagi ng galvanized na bahagi?
Sagot: Oo. Ang anumang putol, pag-solder, o sugat na nagpapakita ng manipis na bakal ay nililinis, dinidilig ng degreaser, at binuburda ng pinturang may zinc o isang mababang-melting na solder stick na may zinc. Ang pagkukumpuni ay nagrere-restore ng sacrificial barrier sa eksaktong lugar. Para sa mga maliit na lugar, ito ay isang mabilis na gawain sa lugar na hindi nangangailangan ng buong re-coating. Ang malawakang pinsala sa buong miyembro ay bihira at kailangan nang pampalit o re-galvanizing sa shop.

 EN