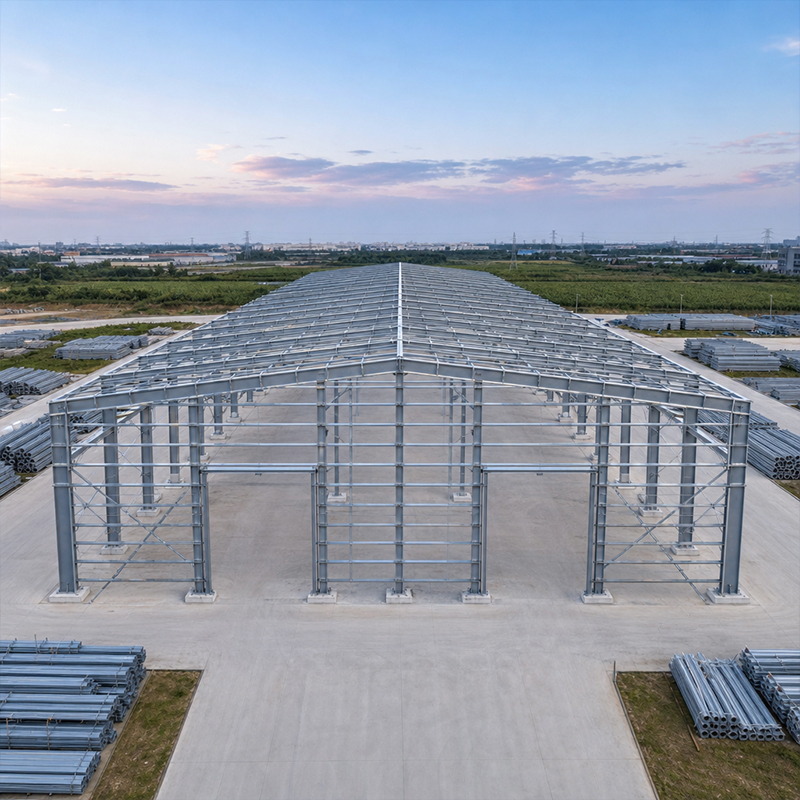
Una struttura in acciaio zincato si protegge dalla corrosione grazie a uno strato di zinco legato metallurgicamente, non a un film superficiale che potrebbe staccarsi. Per gli acquirenti che specificano edifici in ambienti umidi, costieri o industriali, questa differenza determina se una struttura richiederà una nuova verniciatura entro cinque anni oppure rimarrà funzionale per decenni. Questa guida spiega il funzionamento della protezione, la durata prevista e come una semplice manutenzione garantisca prestazioni ottimali dell’asset.
Come funziona la zincatura a caldo
I vantaggi offerti dal legame con lo zinco a una struttura in acciaio zincato
Una struttura in acciaio zincato si basa su questo legame per la sua durabilità quotidiana. Il processo a immersione in caldo immerge l'acciaio pulito in zinco fuso a circa 450 °C. Il calore induce una reazione che forma uno strato di lega ferro-zinco direttamente sul metallo di base, seguito da uno strato esterno di zinco puro. Poiché il rivestimento è legato a livello molecolare, si piega e flette insieme al componente invece di creparsi. Il risultato è una barriera che funziona anche come strato sacrificale: qualsiasi graffio lascia comunque lo zinco circostante corrodersi per primo, proteggendo così l'acciaio sottostante. A differenza della vernice, lo zinco raggiunge anche le zone concave e i bordi affilati che normalmente sfuggono ai getti di spruzzatura.
Spessore del rivestimento e durata nel test con nebbia salina
Lo spessore del rivestimento determina la durata dello scudo protettivo; tale spessore aumenta con il rapporto tra massa e superficie della sezione d’acciaio. Componenti sottili, come le contropareti, ricevono un rivestimento più leggero rispetto a colonne pesanti, ma entrambi seguono curve prevedibili legate alla massa della sezione. In prove di nebbia salina neutra secondo la norma ASTM B117, un tipico rivestimento di 85 µm resiste alla ruggine rossa per circa 700–1 000 ore, mentre l’esposizione atmosferica reale dura molto di più, poiché i cicli naturali bagnato-asciutto sono meno aggressivi della nebbia continua. I progettisti dovrebbero richiedere misurazioni effettive dello spessore, anziché assumere un valore uniforme per l’intera struttura. Le sezioni più spesse trattengono lo zinco più a lungo, perché la stessa velocità di corrosione rimuove ogni anno una frazione minore dello strato. Un progetto che impiega colonne più massicce garantisce quindi un margine aggiuntivo in siti particolarmente aggressivi, senza modificare la lega.
Durata di servizio negli ambienti reali
Esposizione costiera, industriale e rurale
La distanza dal mare cambia tutto. Una struttura rurale interna può subire tassi di corrosione annuali pari a circa 1–2 µm di perdita di zinco, mentre un sito costiero ricco di sale può triplicare tale tasso. Le zone industriali con umidità intrappolata e inquinanti si collocano tra questi due estremi. Una struttura in acciaio zincato posta a 500 m dalla linea di frangitura delle onde dura quindi molto più a lungo di una struttura identica montata su un molo, semplicemente perché lo zinco si consuma più lentamente dove la deposizione di sale è minore. Una regola pratica prevede di posizionare la struttura oltre la prima linea di dune, dove il sale trasportato dal vento si deposita meno. Anche uno spostamento di breve entità verso l’entroterra può aggiungere molti anni prima che sia necessaria la prima riparazione.
Perché la durata del rivestimento varia in base alla località
Oltre alla salinità, il drenaggio e l’umidità intrappolata dominano le prestazioni locali. Le fessure che trattengono l’acqua, le piastre sovrapposte senza sigillante e i ripiani che accumulano detriti creano microambienti in cui lo zinco si assottiglia più rapidamente. Anche l’orientamento ha importanza: le superfici esposte a nord nell’emisfero settentrionale rimangono umide più a lungo. Per una struttura in acciaio zincato a caldo, mappare queste condizioni durante la fase di progettazione consente agli ingegneri di specificare rivestimenti leggermente più spessi solo dove l’ambiente lo richiede, evitando costi superflui sul resto della struttura.
Scelte progettuali e di fabbricazione
Drenaggio, saldature e collegamenti bullonati
Una buona zincatura inizia già nella fase di progettazione. Ogni scatola chiusa deve essere dotata di fori di ventilazione e di drenaggio, affinché lo zinco possa fluire all’interno e fuoriuscire in modo pulito; in assenza di tali fori, l’aria o il liquido intrappolati rovinano la finitura. Quando una struttura in acciaio zincato è progettata con un’adeguata ventilazione, l’intero elemento viene ricoperto in un’unica operazione, senza lasciare giunti scoperti. Le saldature devono essere continue e lisce, poiché i cordoni irregolari generano zone con spessore ridotto. I collegamenti bullonati realizzati con viti ad alta resistenza classe 10.9S semplificano i lavori in cantiere e consentono di zincare gli elementi interamente nello stabilimento. Tagli o forature eseguiti in cantiere dopo la zincatura espongono l’acciaio non protetto e devono essere riparati con vernice ricca di zinco approvata.
Classi di materiale e norme
La qualità delle specifiche è garantita da standard riconosciuti. La norma ISO 1461 regola la zincatura a caldo per lotti di acciaio lavorato, mentre la ASTM A123 riguarda i rivestimenti in zinco nell’America settentrionale; le norme EN 1090 e ISO 3834 disciplinano la qualità della lavorazione e della saldatura del telaio, e la ISO 9001 attesta il sistema qualità dello stabilimento. La durata di una struttura in acciaio zincato dipende anche dalla purezza dell’acciaio: gradi a basso contenuto di silicio come Q355B o Q355D reagiscono in modo uniforme, producendo uno strato liscio e ben aderente. Richiedere certificati di laminazione unitamente a relazioni sullo spessore del rivestimento trasforma la conformità da una semplice dichiarazione in un dato verificabile. Una breve visita in fabbrica o un’ispezione da parte di un ente terzo prima della spedizione conferma che la composizione del bagno e la procedura di immersione sono controllate, colmando il divario tra documentazione e qualità effettiva.
Manutenzione e ispezione
Dove ispezionare per primi
La maggior parte dei guasti inizia ai bordi, nei fori per le viti e nelle zone in cui l’acqua ristagna. Un controllo annuale a piedi dovrebbe concentrarsi sui grondi del tetto, sui collegamenti delle grondaie, sulle piastre di base vicino al livello del terreno e su eventuali tagli nel manto impermeabile già riparati. La misurazione dello zinco residuo mediante un misuratore magnetico in tali punti rivela la tendenza all’usura anni prima che compaia la ruggine rossa. Individuare precocemente una zona sottile consente un semplice ritocco, anziché un intervento completo di sabbiatura e rivestimento in un secondo momento. Scattare fotografie degli stessi dettagli ogni anno crea un archivio comparativo che rende evidenti anche i cambiamenti più lenti. Nei siti esposti a ruscellamento acido o a polvere di fertilizzanti, gli ispettori dovrebbero effettuare controlli due volte all’anno, poiché tali agenti attaccano lo zinco più rapidamente della pioggia pulita.
Manutenzione semplice per prolungare la vita
La manutenzione rimane economica se iniziata precocemente. Rimuovere i detriti dai bordi e assicurarsi che i pluviali siano liberi da ostruzioni previene la formazione di acqua stagnante, che accelera il degrado. Il ritocco delle zone danneggiate con vernice zinco applicata a pennello ripristina la barriera sacrificale entro un giorno. Una struttura in acciaio zincato a caldo, sottoposta a questa semplice manutenzione, garantisce normalmente un servizio di 30–50 anni in climi moderati; persino in siti costieri particolarmente aggressivi, si raggiungono due decenni prima di qualsiasi intervento importante.
Scegliere una struttura in acciaio zincato a caldo dipende meno da un singolo valore di spessore del rivestimento e più dall’armonizzazione di spessore, ambiente e ispezione in un unico piano. Grazie alla zincatura a caldo, a un corretto smaltimento delle acque e a un semplice controllo annuale, la struttura offre decenni di prestazioni anticorrosive e un basso costo complessivo nel ciclo di vita: esattamente ciò che gli operatori industriali richiedono da un bene destinato a durare a lungo.
Domande frequenti
Domanda
Come viene applicata la zincatura a caldo su una struttura in acciaio?
Risposta: Il processo inizia con la sgrassatura e la decapaggio per esporre l'acciaio pulito, seguiti dall'applicazione di un flussante e dall'immersione in zinco fuso a circa 450 °C. Si forma quindi un rivestimento di zinco legato metallurgicamente su ogni superficie immersa, compresi gli interni delle sezioni cave, purché siano previsti fori di ventilazione e di drenaggio. Una struttura in acciaio zincata esce dalla vasca con una barriera uniforme e durevole che protegge bordi e angoli, zone che la verniciatura normalmente non copre.
Domanda
Quale durata del servizio può offrire un rivestimento zincato?
Risposta: In atmosfere rurali, un telaio correttamente zincato spesso garantisce oltre 50 anni di servizio prima della prima manutenzione, mentre nei siti industriali e urbani si raggiungono tipicamente 30–40 anni. Nelle località costiere esposte a intensa nebbia salina, tale durata si riduce a circa 20 anni. La durata effettiva dipende dallo spessore del rivestimento, dall'inquinamento locale e dal design del sistema di drenaggio, non soltanto dal materiale.
Domanda
La zincatura elimina la necessità di manutenzione?
Risposta: La zincatura riduce notevolmente la manutenzione, ma non la elimina del tutto. Un controllo visivo annuale di gronde, piastre di base e qualsiasi bordo tagliato in cantiere consente di rilevare precocemente la perdita di zinco prima che si formi la ruggine rossa. È necessario rimuovere i detriti dalle sporgenze e garantire il regolare deflusso dell’acqua nelle tubazioni di scarico, per evitare ristagni. Piccole aree danneggiate vengono riparate con vernice ricca di zinco. Questa semplice procedura prolunga significativamente la vita utile del rivestimento a basso costo.
Domanda
Come viene verificato lo spessore del rivestimento alla consegna?
Risposta: Lo spessore viene confermato mediante un misuratore magnetico in più punti su pilastri, travi e purlins, quindi confrontato con lo standard specificato, ad esempio ISO 1461 o ASTM A123. Devono essere rispettati sia il valore minimo locale sia quello medio, non soltanto una singola misurazione. I fornitori affidabili forniscono un rapporto sullo spessore del rivestimento e certificati di fabbrica insieme alla spedizione. Richiedere tale documentazione già in fase di acquisto previene controversie e dimostra che la protezione anticorrosiva è effettivamente stata fornita.
Domanda
È possibile riparare le aree zincate danneggiate?
Risposta: Sì. Qualsiasi taglio, saldatura o graffio che esponga l'acciaio nudo viene pulito, sgrassato e trattato con una vernice ricca di zinco o con una bacchetta di saldatura allo zinco a bassa temperatura. La riparazione ripristina la barriera sacrificale esattamente nel punto interessato. Per piccole aree si tratta di un intervento rapido da effettuare in cantiere, senza necessità di una nuova verniciatura completa. Danneggiamenti su larga scala che interessino un intero elemento sono rari e richiederebbero invece la sostituzione o la re-galvanizzazione in officina.

 EN