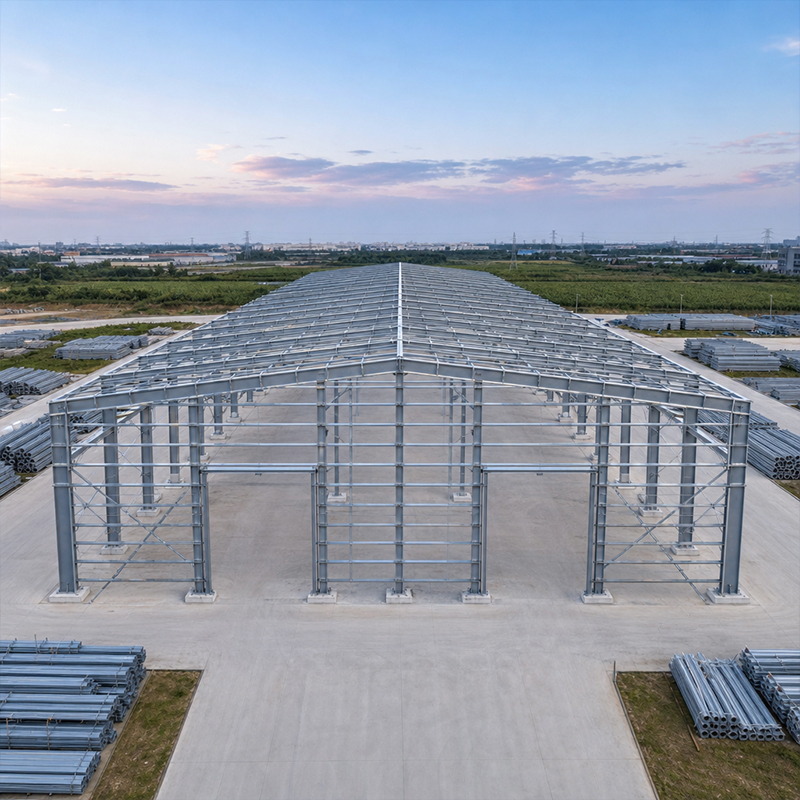
Оцинкованная стальная конструкция защищается от коррозии за счёт металлургически связанного цинкового слоя, а не за счёт плёнки, которая может отслаиваться. Для покупателей, указывающих здания в условиях высокой влажности, побережья или промышленных атмосфер, это различие определяет, потребуется ли повторное окрашивание каркаса в течение пяти лет или он сохранит работоспособность десятилетиями. В этом руководстве объясняется, как работает такая защита, какой срок службы можно ожидать и как простой уход поддерживает эксплуатационные характеристики объекта.
Принцип работы горячего цинкования
Преимущества цинкового соединения для оцинкованной стальной конструкции
Гальванизированная стальная конструкция полагается на эту связь для повседневной прочности. При горячем цинковании очищенную сталь погружают в расплавленный цинк при температуре около 450 °C. Тепло вызывает реакцию, в результате которой на основе металла формируется слой железо-цинкового сплава, а поверх него — внешний слой чистого цинка. Поскольку покрытие связано с основой на молекулярном уровне, оно изгибается и деформируется вместе с элементом, не растрескиваясь. В результате образуется барьер, одновременно выполняющий функцию жертвенного слоя: при любом царапине окружающий цинк продолжает корродировать первым, защищая лежащую под ним сталь. В отличие от краски, цинк проникает в углубления и на острые кромки, которые обычно пропускают распылительные линии.
Толщина покрытия и срок службы в солевом тумане
Толщина покрытия определяет срок службы защитного слоя; при этом толщина возрастает пропорционально отношению массы стального профиля к его поверхности. Тонкие элементы, например прогонов, получают более лёгкое покрытие по сравнению с массивными колоннами, однако для обоих типов характерны предсказуемые зависимости, обусловленные массой профиля. При нейтральном солевом распылении по стандарту ASTM B117 типичное покрытие толщиной 85 мкм обеспечивает защиту от красной ржавчины в течение примерно 700–1000 часов; при реальном атмосферном воздействии срок службы значительно дольше, поскольку естественные циклы увлажнения и высыхания менее агрессивны, чем постоянное распыление. Проектировщикам следует запрашивать измеренную толщину покрытия, а не предполагать её однородность по всему каркасу. Более массивные сечения сохраняют цинковый слой дольше, поскольку при одинаковой скорости коррозии каждый год разрушается меньшая доля общего объёма покрытия. Следовательно, применение более тяжёлых колонн увеличивает запас прочности в агрессивных условиях без необходимости замены сплава.
Срок службы в реальных условиях
Прибрежная, промышленная и сельская экспозиция
Расстояние от моря меняет всё. В сельской местности, удалённой от побережья, годовые темпы коррозии могут составлять около 1–2 мкм потери цинка, тогда как в прибрежных районах, насыщенных солью, этот показатель может увеличиться втрое. Промышленные зоны с застойной влагой и загрязнителями занимают промежуточное положение между этими двумя случаями. Таким образом, конструкция из оцинкованной стали, установленная в 500 м от линии прибоя, прослужит значительно дольше аналогичной конструкции, смонтированной прямо на причале, просто потому, что цинк разрушается медленнее там, где осаждение соли минимально. Практическое правило гласит: располагать конструкцию за первой линией дюн, где ветровое переносимое солевое осаждение наименьшее. Даже небольшое смещение вглубь суши может добавить много лет до первого ремонта.
Почему срок службы покрытия зависит от местоположения
Помимо солености, на местную эксплуатационную надежность в первую очередь влияют отвод воды и удержание влаги. Щели, удерживающие воду, перекрывающиеся пластины без герметика и выступы, накапливающие загрязнения, создают микросреды, в которых цинковое покрытие разрушается наиболее интенсивно. Ориентация также имеет значение: поверхности, обращенные на север в северном полушарии, дольше остаются влажными. При проектировании конструкции из оцинкованной стали картирование таких условий позволяет инженерам задавать несколько более толстое цинковое покрытие только там, где этого требует окружающая среда, избегая излишних затрат на остальную часть каркаса.
Решения на стадиях проектирования и изготовления
Отвод воды, сварные швы и болтовые соединения
Хорошее цинкование начинается ещё на стадии проектирования. Каждый замкнутый короб должен иметь отверстия для вентиляции и слива, чтобы цинк свободно проходил через них и удалялся без остатка; при их отсутствии захваченный воздух или жидкость портят покрытие. Если конструкция из оцинкованной стали спроектирована с правильной вентиляцией, весь элемент покрывается цинком как единое целое, без незащищённых швов. Сварные швы должны быть непрерывными и гладкими, поскольку неровные валики приводят к образованию участков с пониженной толщиной покрытия. Болтовые соединения с использованием высокопрочных болтов класса 10.9S упрощают монтаж на строительной площадке и позволяют наносить цинковое покрытие на элементы целиком в цеховых условиях. Резка или сверление на строительной площадке после цинкования обнажает сталь и требует восстановления покрытия с помощью одобренной цинксодержащей краски.
Марки материалов и стандарты
Качество спецификации защищено признанными стандартами. Стандарт ISO 1461 регулирует горячее цинкование стальных изделий партиями, а стандарт ASTM A123 охватывает цинковые покрытия в Северной Америке; стандарты EN 1090 и ISO 3834 регулируют качество изготовления и сварки несущего каркаса, а стандарт ISO 9001 подтверждает наличие на заводе сертифицированной системы менеджмента качества. Долговечность конструкции из оцинкованной стали также зависит от чистоты стали — низкокремниевые марки Q355B или Q355D реагируют равномерно и формируют гладкий, хорошо адгезионный слой. Запрос сертификатов производителя стали вместе с отчётами о толщине цинкового покрытия превращает декларацию соответствия в проверенную документальную запись. Краткий визит на завод или независимая инспекция третьей стороной до отгрузки подтверждает контроль химического состава цинковой ванны и параметров погружения, устраняя разрыв между документацией и фактическим качеством.
Обслуживание и инспекция
Где провести осмотр в первую очередь
Большинство повреждений начинаются по краям, в отверстиях под болты и в зонах, где застаивается вода. Ежегодный осмотр должен быть сосредоточен на карнизах крыши, соединениях водосточных желобов, опорных плитах у уровня грунта и любых отремонтированных участках полотна. Измерение остаточной толщины цинкового покрытия магнитным толщиномером в этих точках позволяет выявить тенденцию к его истощению за несколько лет до появления красной ржавчины. Раннее обнаружение участка с пониженной толщиной покрытия позволяет ограничиться небольшой локальной доработкой, а не проводить масштабную операцию по пескоструйной очистке и повторному нанесению покрытия в будущем. Фотографирование одних и тех же участков каждый год создаёт сравнительный архив, благодаря которому медленные изменения становятся очевидными. На объектах с кислым стоком или пылью удобрений рекомендуется проводить осмотр дважды в год, поскольку эти агенты разрушают цинковое покрытие быстрее, чем чистый дождь.
Простое техническое обслуживание, продлевающее срок службы
Обслуживание остаётся недорогим, если начать его своевременно. Удаление мусора с выступов и обеспечение свободного стока воды по водосточным трубам предотвращает застой воды, который ускоряет коррозию. Локальный ремонт повреждённых участков кистью с применением цинковой краски восстанавливает жертвенный защитный слой в течение одного дня. Оцинкованная стальная конструкция, получающая такое минимальное внимание, обычно служит от 30 до 50 лет в умеренном климате, а даже в суровых прибрежных условиях сохраняет работоспособность более двух десятилетий до необходимости серьёзного вмешательства.
Выбор оцинкованной стальной конструкции зависит меньше от конкретного значения толщины покрытия и больше от комплексного учёта требуемой толщины, условий эксплуатации и плана осмотров. Благодаря горячему цинкованию, разумной системе водоотвода и лёгкой ежегодной проверке каркас обеспечивает десятилетия защиты от ржавчины и низкую совокупную стоимость владения — именно это требуется промышленным владельцам от долговечного актива.
Часто задаваемые вопросы
Вопрос
Как наносится горячее цинкование на стальной каркас?
Ответ: Процесс начинается с обезжиривания и травления для получения чистой стальной поверхности, после чего следует флюсование и погружение в расплавленный цинк при температуре около 450 °C. На всех погружённых поверхностях, включая внутренние полости при наличии отверстий для вентиляции и слива, формируется металлургически связанное цинковое покрытие. Оцинкованная стальная конструкция выходит из ванны с равномерным и долговечным барьером, защищающим кромки и углы — участки, которые обычной краской обычно пропускают.
Вопрос
Какой срок службы обеспечивает оцинкованное покрытие?
Ответ: В сельской атмосфере правильно нанесённый каркас часто служит 50 лет и более до первого технического обслуживания, тогда как на промышленных и городских объектах этот срок обычно составляет от 30 до 40 лет. В прибрежных районах с интенсивным солевым туманом срок сокращается примерно до 20 лет. Фактическая продолжительность зависит от толщины покрытия, уровня местного загрязнения и конструкции системы водоотвода, а не только от материала.
Вопрос
Устраняет ли оцинковка необходимость в техническом обслуживании?
Ответ: Оцинкование значительно снижает потребность в техническом обслуживании, но не устраняет её полностью. Ежегодный визуальный осмотр карнизов, опорных плит и любых кромок, полученных при резке на стройплощадке, позволяет выявить начальную потерю цинкового слоя до появления красной ржавчины. С полок необходимо удалять мусор, а водосточные трубы должны оставаться проходимыми, чтобы вода не застаивалась. Небольшие повреждённые участки ремонтируются цинксодержащей краской. Такой лёгкий регулярный уход продлевает срок службы покрытия на многие годы при минимальных затратах.
Вопрос
Как проверяется толщина покрытия при поставке?
Ответ: Толщина подтверждается с помощью магнитного измерителя в нескольких точках колонн, балок и прогонов, после чего результаты сравниваются со стандартом, указанным в спецификации, например ISO 1461 или ASTM A123. Должны быть соблюдены как минимальные локальные, так и средние значения — недостаточно лишь одного замера в отдельной точке. Надёжные поставщики предоставляют отчёт о толщине покрытия и заводские сертификаты вместе с грузом. Требование этой документации на этапе закупки предотвращает споры и подтверждает, что заявленная защита от коррозии действительно была поставлена.
Вопрос
Можно ли восстановить повреждённые оцинкованные участки?
Ответ: Да. Любой разрез, сварной шов или царапина, обнажающие голую сталь, очищаются, обезжириваются и покрываются цинксодержащей краской или прутком низкоплавкого цинкового припоя. Ремонт восстанавливает жертвенную защиту в точности в этом месте. Для небольших участков это быстрая работа на месте, не требующая полного повторного нанесения покрытия. Масштабные повреждения по всей длине элемента встречаются редко и в таком случае требуется замена элемента или повторная горячая оцинковка в мастерской.

 EN