 EN
گودام-کارخانہ فولادی ساختاریں: دوہرے استعمال کا ڈیزائن
2026/10/26
فولادی ساختار کے گودام-کارخانہ کی منصوبہ بندی ذہین علاقہ جات، مواد کے بہاؤ، واضح بلندی، کرین، آگ کے تحفظ اور وسعت کے فیصلوں کے ساتھ کریں۔

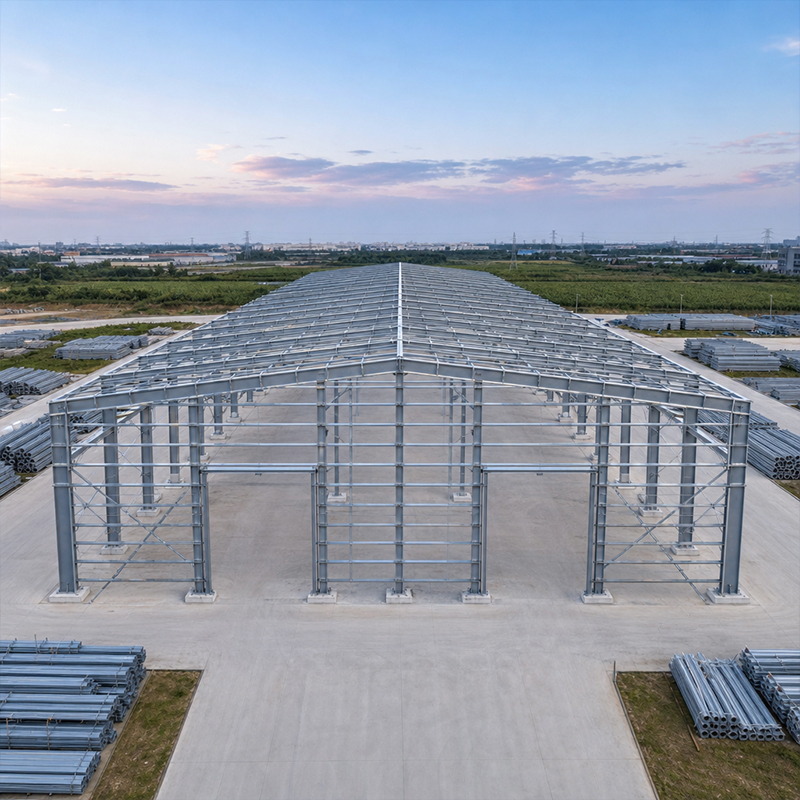
جِلْوَنائزڈ سٹیل کی ساخت اپنے آپ کو خوردگی سے میٹالرجیکلی بانڈ شدہ زنک کی تہ کے ذریعے بچاتی ہے، نہ کہ اس قسم کی فلم کے ذریعے جو چھلک سکتی ہے۔ ان خریداروں کے لیے جو نم، ساحلی یا صنعتی ماحول میں عمارتوں کی وضاحت کرتے ہیں، یہ فرق فیصلہ کرتا ہے کہ کوئی فریم پانچ سال کے اندر دوبارہ رنگوانے کی ضرورت ہوگی یا دہائیوں تک استعمال کے قابل رہے گا۔ یہ رہنمائی وضاحت کرتی ہے کہ یہ حفاظت کیسے کام کرتی ہے، کتنی خدمات کی عمر کی توقع کی جا سکتی ہے، اور عام دیکھ بھال کیسے اثاثے کی کارکردگی کو برقرار رکھتی ہے۔
ایک جالوینائزڈ سٹیل کا ڈھانچہ اپنی روزمرہ کی پائیداری کے لیے اس بانڈ پر انحصار کرتا ہے۔ ہاٹ ڈِپ عمل میں صاف کی گئی سٹیل کو تقریباً 450 °C کے پگھلے ہوئے زنک میں ڈبویا جاتا ہے۔ حرارت ایک ردعمل کو فروغ دیتی ہے جو بنیادی دھات پر براہ راست آئرن-زنک ایلوئے کی ایک تہہ تشکیل دیتی ہے، اور اس کے اوپر ایک خالص زنک کی بیرونی تہہ بنتی ہے۔ چونکہ یہ کوٹنگ مالیکیولر سطح پر جڑی ہوتی ہے، اس لیے یہ رکن کے ساتھ موڑ اور لچک کے ساتھ چلتی ہے، نہ کہ دراڑ پیدا کرتی ہے۔ نتیجتاً، یہ ایک ایسی رکاوٹ بن جاتی ہے جو قربانی کی تہہ کا کام بھی کرتی ہے — کوئی بھی خراش باقی زنک کو پہلے کھانے اور نیچے والی سٹیل کی حفاظت کرنے کے قابل چھوڑ دیتی ہے۔ پینٹ کے برعکس، زنک اُن کھائیوں اور تیز دھار کے کناروں تک پہنچ جاتا ہے جنہیں عام طور پر اسپرے لائنز چھوڑ دیتی ہیں۔
کوٹنگ کی موٹائی طے کرتی ہے کہ شیلڈ کتنی دیر تک قائم رہے گا، اور موٹائی فولاد کے سیکشن کے وزن سے سطح کے تناسب کے ساتھ بڑھتی ہے۔ پرلن جیسے پتلے اجزاء کو بھاری کالم کے مقابلے میں ہلکی کوٹنگ دی جاتی ہے، لیکن دونوں ہی سیکشن کے ماس کے حساب سے قابل پیش گوئی منحنیوں کے مطابق ہوتے ہیں۔ ASTM B117 کے مطابق غیر جانبدار نمکی اسپرے کے ٹیسٹ میں، ایک عام 85 مائیکرو میٹر کی کوٹنگ سرخ زنگ لگنے سے تقریباً 700 سے 1,000 گھنٹوں تک روکتی ہے، جبکہ حقیقی ماحولیاتی عرضہ کہیں زیادہ طویل ہوتا ہے کیونکہ قدرتی گیلے-سوکھے چکر مستقل دھند سے کہیں نرم ہوتے ہیں۔ معیارات کے تعین کرنے والوں کو پورے فریم میں یکساں قدر کا اندازہ لگانے کے بجائے پیمائش شدہ موٹائی کا مطالبہ کرنا چاہیے۔ موٹے سیکشن زنک کو لمبے عرصے تک برقرار رکھتے ہیں کیونکہ ایک ہی خوردگی کی شرح سالانہ کوٹنگ کے ایک چھوٹے سے حصے کو ہی دور کرتی ہے۔ اس لیے بھاری کالم کا استعمال کرتے ہوئے ڈیزائن میں تیزابی مقامات پر اضافی تحفظ حاصل کیا جا سکتا ہے بغیر کہ اس کے ایلوئی میں کوئی تبدیلی کی جائے۔
سمندر سے فاصلہ ہر چیز کو تبدیل کر دیتا ہے۔ ایک دیہی اندرونی علاقہ میں سالانہ کوروزن کی شرح زِنک کے نقصان کی حد تقریباً ۱–۲ مائیکرو میٹر ہو سکتی ہے، جب کہ نمک سے بھرے ساحلی علاقوں میں یہ شرح تین گنا بڑھ سکتی ہے۔ نمی اور آلودگیوں سے بھرے صنعتی علاقوں میں یہ شرح دونوں کے درمیان ہوتی ہے۔ اس لیے ایک گیلْوانائزڈ سٹیل کی ساخت جو توڑتی ہوئی لہروں سے ۵۰۰ میٹر کے فاصلے پر لگائی گئی ہو، ایک ڈاک پر لگی ہوئی اسی قسم کی ساخت سے کہیں زیادہ دیر تک چلتی ہے، کیونکہ وہاں نمک کے جمع ہونے کی شرح کم ہونے کی وجہ سے زِنک کا نقصان بہت آہستہ ہوتا ہے۔ عملی طور پر ایک اصول یہ ہے کہ ساخت کو پہلی ٹیلی کی لائن سے باہر رکھا جائے، جہاں ہوا کے ذریعے لایا گیا نمک سب سے کم جمع ہوتا ہے۔ چند میٹر کا چھوٹا سا اندر کی طرف منتقل ہونا بھی پہلی مرمت کے لیے درکار وقت کو کئی سال تک بڑھا سکتا ہے۔
نمکینی سے زیادہ، نکاسی اور پھنسا ہوا نمی مقامی کارکردگی پر غالب ہوتی ہے۔ وہ دراڑیں جو پانی رکھتی ہیں، بنا سیلنٹ کے اوپر سے چھپنے والی پلیٹیں، اور وہ کنارے جو گندگی جمع کرتے ہیں، وہ مائیکرو ماہول بناتے ہیں جہاں زنک سب سے تیزی سے پتلی ہوتا ہے۔ رخ بھی اہم ہوتا ہے: شمالی نیم کرہ میں شمال کی طرف منہ کرنے والی سطحیں لمبے وقت تک گیلی رہتی ہیں۔ گالوانائزڈ سٹیل کے ڈھانچے کے لیے، ان حالات کا نقشہ تیار کرنا ڈیزائن کے دوران انجینئرز کو صرف ان جگہوں پر تھوڑا موٹا کوٹنگ مخصوص کرنے کی اجازت دیتا ہے جہاں ماحول کی ضرورت ہو، جس سے باقی ڈھانچے پر لاگت سے بچا جا سکتا ہے۔
اچھی گیلوانائزنگ کا آغاز ترسیم بورڈ سے ہوتا ہے۔ ہر بند باکس میں وینٹ اور ڈرین کے سوراخ ہونے چاہئیں تاکہ زنک آسانی سے اندر سے گزر سکے اور صاف طریقے سے نکل جائے؛ ان کے بغیر پھنسی ہوئی ہوا یا مائع ختم ہونے والی تکمیل کو خراب کر دیتے ہیں۔ جب گیلوانائزڈ سٹیل کی ساخت کو مناسب وینٹنگ کے ساتھ تفصیلی طور پر بنایا جاتا ہے، تو پورا رکن ایک ہی ٹکڑے کی طرح لیپیٹ جاتا ہے، جس سے کوئی بے رنگ درزیں باقی نہیں رہتیں۔ ویلڈز کو مستقل اور ہموار ہونا چاہیے، کیونکہ کھردرا سطح پر پتلی جگہیں بنتی ہیں۔ 10.9S اعلیٰ طاقت کے بولٹس کا استعمال کرتے ہوئے بولٹڈ کنیکشن فیلڈ ورک کو آسان بناتے ہیں اور رکنوں کو دکان میں مکمل طور پر لیپیٹنے کی اجازت دیتے ہیں۔ گیلوانائزنگ کے بعد فیلڈ میں کاٹنا یا بور کرنا گیلوانائزنگ کو ختم کر دیتا ہے اور اسے منظور شدہ زنک سے بھرے ہوئے پینٹ سے مرمت کرنی ہوتی ہے۔
معیار کی معیاریت کو تسلیم شدہ معیارات کے ذریعے محفوظ رکھا جاتا ہے۔ آئی ایس او 1461 بناوٹ شدہ سٹیل کے بیچ گیلوینائزنگ کو منظم کرتا ہے، جبکہ اے ایس ٹی ایم اے 123 شمالی امریکہ میں زنک کے لیپٹ کو کور کرتا ہے؛ این 1090 اور آئی ایس او 3834 فریم کے پیچھے بناوٹ اور ویلڈنگ کی معیار کو منظم کرتے ہیں، اور آئی ایس او 9001 پلانٹ کے معیاری نظام کی تصدیق کرتا ہے۔ گیلوینائزڈ سٹیل کی ساخت کی پائیداری سٹیل کی صفائی پر بھی منحصر ہوتی ہے—کم سلیکون Q355B یا Q355D گریڈز یکساں طور پر ردعمل ظاہر کرتے ہیں اور ایک ہموار، اچھی طرح سے جڑی ہوئی پرت پیدا کرتے ہیں۔ مِل سرٹیفیکیٹس اور لیپٹ کی موٹائی کی رپورٹس کی درخواست کرنا اطاعت کو ایک وعدے سے ایک جانچی گئی ریکارڈ میں تبدیل کر دیتی ہے۔ شپمنٹ سے پہلے ایک مختصر فیکٹری دورہ یا تیسرے فریق کا معائنہ غوطہ خوری کی کیمیا اور غوطہ خوری کے طریقہ کار کو کنٹرول کرنے کی تصدیق کرتا ہے، جس سے دستاویزات اور حقیقی معیار کے درمیان فاصلہ ختم ہو جاتا ہے۔
زیادہ تر ناکامیاں کناروں، بولٹ کے سوراخوں اور ان علاقوں سے شروع ہوتی ہیں جہاں پانی جمع رہتا ہے۔ سالانہ معائنہ چھت کے کناروں، گٹر کے وصلے، زمین کے قریب بنیادی پلیٹوں اور کسی بھی مرمت شدہ میدانی کٹاؤ پر مرکوز ہونا چاہیے۔ ان مقامات پر مقناطیسی گیج کے ذریعے باقی زنک کی پیمائش کرنا سرخ زنگ ظاہر ہونے سے سالوں پہلے ہی اس کے ختم ہونے کے رجحان کو ظاہر کرتا ہے۔ کسی پتلی علاقے کو جلد پکڑ لینا چھوٹی سی مرمت کا موقع دیتا ہے، نہ کہ بعد میں مکمل بلاسٹ اینڈ کوٹ کا منصوبہ۔ ہر سال اُنہی تفصیلات کی تصویریں لینا ایک موازنہ کا ریکارڈ تیار کرتا ہے جو آہستہ آہستہ تبدیلیوں کو واضح کر دیتا ہے۔ ان مقامات پر جہاں تیزابی بہاؤ یا کھاد کا دھول موجود ہو، معائنہ سال میں دو بار کرنا چاہیے، کیونکہ یہ عوامل صاف بارش کے مقابلے میں زنک پر تیزی سے حملہ کرتے ہیں۔
اگر دیکھ بھال کا آغاز ابتدائی مرحلے میں کر دیا جائے تو اس کا خرچہ کم رہتا ہے۔ کناروں سے گندگی کو ہٹانا اور نالوں کو صاف رکھنا، پانی کے جمع ہونے کو روکتا ہے جو نقصان کو تیز کرتا ہے۔ متاثرہ جگہوں پر برشوں سے زنک کی پینٹ لگانا ایک دن میں تحفظی لیئر کو بحال کر دیتا ہے۔ اگر گیلوا نائزڈ سٹیل کی ساخت پر یہ ہلکی دیکھ بھال کی جائے تو وہ عام طور پر معتدل موسم میں 30 سے 50 سال تک قابلِ استعمال رہتی ہے، اور سخت ساحلی علاقوں میں بھی اسے بڑی مرمت کے بغیر دو دہائیاں تک استعمال کیا جا سکتا ہے۔
گیلوا نائزڈ سٹیل کی ساخت کا انتخاب صرف ایک کوٹنگ کی تعداد کے بجائے موٹائی، ماحول اور معائنے کو ایک منصوبے میں ملانے پر زیادہ منحصر ہوتا ہے۔ ہاٹ ڈپ بانڈنگ، مناسب نالوں کا انتظام اور سالانہ ہلکی جانچ کے ساتھ، یہ فریم دہائیوں تک زنگ لگنے سے بچاؤ کا کام کرتا ہے اور اس کی کل عمر کا خرچہ کم رہتا ہے—جس کی صنعتی مالکان لمبے عرصے تک استعمال ہونے والے اثاثوں سے بالکل یہی توقع کرتے ہیں۔
ہاٹ ڈپ گیلوا نائزیشن سٹیل کے فریم پر کیسے لاگو کی جاتی ہے؟
جواب: عملیات ڈی گریسنگ اور پکلنگ کے ساتھ شروع ہوتا ہے تاکہ صاف سٹیل ظاہر ہو جائے، جس کے بعد فلکسنگ اور تقریباً 450 °C کے مولٹن زِنک میں غوطہ خوری کی جاتی ہے۔ اس کے بعد ہر غوطہ خور سطح، بشمول خالی حصوں کے اندر (اگر وینٹ اور ڈرین کے سوراخ فراہم کیے گئے ہوں)، ایک میٹالرجیکلی بانڈڈ زِنک کوٹنگ تشکیل پاتی ہے۔ گیلْوانائزڈ سٹیل کی ساخت باتھ سے باہر آتی ہے تو اس پر ایک یکساں، پائیدار رکاوٹ ہوتی ہے جو کناروں اور گوشوں کی حفاظت کرتی ہے جنہیں عام طور پر پینٹ نہیں چھوتا۔
گیلْوانائزڈ کوٹنگ کتنے عرصے تک قابلِ استعمال رہ سکتی ہے؟
جواب: دیہی ماحول میں ایک مناسب طور پر کوٹ کی گئی فریم اکثر پہلی مرتبہ مرمت سے پہلے 50 سال یا اس سے زیادہ عرصے تک کام کرتی ہے، جبکہ صنعتی اور شہری مقامات پر عام طور پر یہ دورانیہ 30 سے 40 سال تک ہوتا ہے۔ سمندری مقامات جہاں شدید نمکی اسپرے کا دباؤ ہو، اس دورانیہ کو تقریباً 20 سال تک مختصر کر دیتا ہے۔ اصلی مدت کوٹنگ کی موٹائی، مقامی آلودگی اور ڈرینیج کے ڈیزائن پر منحصر ہوتی ہے، نہ کہ صرف مواد پر۔
کیا گیلْوانائزنگ کی وجہ سے مرمت کی ضرورت ختم ہو جاتی ہے؟
جواب: جالوانائزنگ برائے صفائی کا کام کافی حد تک کم کر دیتا ہے لیکن اسے مکمل طور پر ختم نہیں کرتا۔ چھت کے کناروں، بنیادی پلیٹوں اور کسی بھی فیلڈ میں کٹے ہوئے کناروں کا سالانہ بصری معائنہ زنک کے ابتدائی نقصان کو پکڑ لیتا ہے جس سے سرخ زنگ کا تشکیل پانے سے پہلے ہی روکا جا سکتا ہے۔ کناروں سے گندگی کو صاف کرنا چاہیے اور ڈاؤن پائپس کو بہنے دینا چاہیے تاکہ پانی جمع نہ ہو سکے۔ چھوٹے نقصانات کی مرمت زنک سے بھرے ہوئے پینٹ سے کی جاتی ہے۔ یہ ہلکی روزمرہ کی دیکھ بھال کم لاگت پر کوٹنگ کی مفید عمر کو بہت سالوں تک بڑھا دیتی ہے۔
ڈیلیوری کے وقت کوٹنگ کی موٹائی کی تصدیق کیسے کی جاتی ہے؟
جواب: موٹائی کی تصدیق کالم، بلیمز اور پرلنز کے متعدد مقامات پر مقناطیسی گیج کے ذریعے کی جاتی ہے، پھر اسے آئی ایس او 1461 یا اے ایس ٹی ایم اے 123 جیسے مخصوص معیار کے ساتھ موازنہ کیا جاتا ہے۔ کم از کم مقامی اور اوسط دونوں اقدار کو منظوری دینا ضروری ہے، صرف ایک واحد نقطہ کافی نہیں ہوتا۔ قابل اعتماد سپلائرز شپمنٹ کے ساتھ کوٹنگ کی موٹائی کی رپورٹ اور مِل سرٹیفیکیٹس بھی فراہم کرتے ہیں۔ خریداری کے دوران اس دستاویزی کام کی شرط لگانا تنازعات کو روکتا ہے اور یہ ثابت کرتا ہے کہ کوروزن کی حفاظت درحقیقت فراہم کی گئی تھی۔
آیا نقصان پہنچے ہوئے جالوانائزڈ علاقوں کی مرمت ممکن ہے؟
جواب: ہاں۔ کوئی بھی کٹ، ویلڈ یا خراش جو کہ صاف سٹیل کو ظاہر کرے، اسے صاف کیا جاتا ہے، گریز کو دور کیا جاتا ہے اور زنک سے بھرپور پینٹ یا کم پگھلنے والی زنک سولڈر اسٹک سے برشو کیا جاتا ہے۔ اس مرمت سے بالکل اُسی جگہ قربانی دینے والی رکاوٹ بحال ہو جاتی ہے۔ چھوٹے علاقوں کے لیے یہ ایک تیز رفتار مقامی کام ہے جس کے لیے مکمل دوبارہ کوٹنگ کی ضرورت نہیں ہوتی۔ کسی پورے رکن پر بڑے پیمانے پر نقصان نایاب ہوتا ہے اور اس کی بجائے اس کی جگہ تبدیلی یا دکان میں دوبارہ گیلوانائز کرنے کی ضرورت ہوتی ہے۔

2026/10/26
فولادی ساختار کے گودام-کارخانہ کی منصوبہ بندی ذہین علاقہ جات، مواد کے بہاؤ، واضح بلندی، کرین، آگ کے تحفظ اور وسعت کے فیصلوں کے ساتھ کریں۔

2026/10/26
ایک سرد اسٹوریج سٹیل سٹرکچر کا منصوبہ بنائیں جس میں عزل، آبی بخارات کو کنٹرول کرنے کا نظام، حرارتی وقفے، ریفریجریشن انٹرفیسز اور زنگ لگنے کے مقابلے کے لیے تیار تفصیلات شامل ہوں۔

2026/10/26
ایک زرعی سٹیل کی ساخت کا منصوبہ بنائیں جو مشینری کے بارن سے لے کر اسٹوریج اور فارم لاگسٹکس ہب تک پیمانے پر بڑھ سکے، جس میں عملی ڈیزائن اور خریداری کے مراحل شامل ہوں۔

2026/10/26
مویشی کے لیے سٹیل کی ساخت کا منصوبہ تیار کریں جس میں جانوروں کی خوشحالی، زنگ لگنے کے خلاف مزاحمت، آگ کے معاملات اور موثر ڈیزائن سے ترسیل کے فیصلوں کو شامل کیا گیا ہو۔

2026/10/26
ہینگرز اور سپورٹ سہولیات کے لیے ہوائی جہاز کے سٹیل کے ڈھانچے کی منصوبہ بندی کریں، جس میں لوڈز، کوروزن، آگ، EN 1090، اور ترسیل کے اہم سنگ میل کے بارے میں رہنمائی شامل ہو۔

2026/10/26
بار، زنگ لگنے کا خطرہ، قوانین کی پابندی اور ترسیل کی منصوبہ بندی کے بارے میں عملی رہنمائی کے ساتھ کاشتکاری کے لیے ایک فارم سٹیل سٹرکچر منتخب کریں۔
