 EN
倉庫兼工場の鋼構造:二用途設計
2026/10/26
スマートなゾーニング、動線計画、天井高、クレーン設置、防火対策、将来的な拡張性を考慮した倉庫兼工場の鋼構造を計画します。

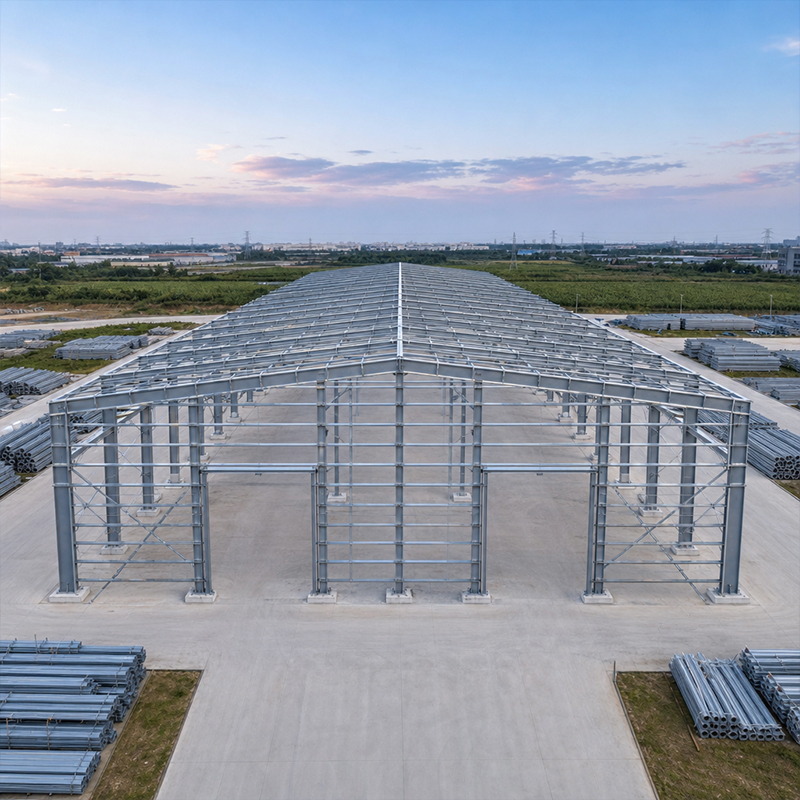
亜鉛メッキ鋼構造は、剥がれやすい膜ではなく、金属的に結合した亜鉛層によって自らを腐食から守ります。湿気の多い地域、沿岸部、あるいは工業地帯で建物を発注する際には、この違いが、骨組みの再塗装が必要になるかどうか——つまり5年以内に手入れが必要になるか、数十年にわたって使い続けられるか——を左右します。本ガイドでは、この防食メカニズムの仕組み、期待できる耐用年数、および簡単な維持管理による資産価値の長期確保について解説します。
亜鉛メッキ鋼構造物の日常的な耐久性は、この密着性に依存しています。熱浸漬法では、清掃済みの鋼材を約450℃の溶融亜鉛に浸漬します。加熱により、鋼材の母材表面に鉄・亜鉛合金層が形成され、その上に純亜鉛の外層が生成されます。この被膜は分子レベルで鋼材と結合しているため、部材とともに曲がったり伸び縮みしたりしてもひび割れません。結果として得られるのは、単なる遮断層ではなく、犠牲防食機能も備えた被膜です。たとえ傷がついても、周囲の亜鉛が優先的に腐食し、下地の鋼材を守ります。塗装とは異なり、亜鉛はスプレー塗装では届きにくい凹部や鋭角部にも均一に到達します。
コーティング厚さは、防食被膜の持続期間を決定する要素であり、鋼材断面の質量対表面積比が大きくなるほど厚くなります。例えば、パーリンのような薄肉部材は、柱などの重量級部材よりも薄いコーティングで処理されますが、いずれも断面質量に応じた予測可能な傾向(曲線)に従います。ASTM B117に準拠した中性塩水噴霧試験では、一般的な85 µmのコーティングは赤錆の発生を約700~1,000時間抑制します。一方、実際の大気暴露下では、自然な乾湿サイクルが連続噴霧より穏やかであるため、この数値よりもはるかに長い耐久性が得られます。設計者は、フレーム全体で均一な厚さを想定するのではなく、実測値による厚さを明記して仕様する必要があります。また、断面が太い部材ほど亜鉛層の消耗率が相対的に低いため、同じ腐食速度でも年間で失われる層の割合が小さくなり、亜鉛の保持期間が長くなります。したがって、腐食環境が厳しい現場では、合金組成を変更せずに、柱などの重量級部材を用いることで、余裕を持った設計が可能になります。
海からの距離がすべてを変える。内陸部の農村地帯では、亜鉛の年間腐食速度は約1~2 µm程度だが、塩分を多く含む沿岸部ではその3倍に達することもある。湿気がこもりやすく汚染物質の多い工業地帯は、この両者の間の値を示す。たとえば、波打ち際から500メートル離れた場所に設置された溶融亜鉛めっき鋼構造物は、埠頭に設置された同一構造物よりもはるかに長持ちする。これは、塩分の付着量が少ない場所では亜鉛の消耗が遅いからだ。実用的な目安として、風によって運ばれる塩分が最も少なく沈降する「最初の砂丘線」のさらに内陸側に構造物を設置することが推奨される。わずか数キロメートルの内陸移動でも、初めての補修が必要になるまでの期間を大幅に延ばすことができる。
塩分濃度に加えて、排水性や水分の滞留が局所的な性能を左右します。水をためる亀裂、シーラントなしで重なったプレート、 debris(ごみ)がたまる段差などは、亜鉛皮膜が最も速く減耗する微小環境を生み出します。また、向きも重要です:北半球では、北面の表面がより長時間湿った状態になります。溶融亜鉛めっき鋼構造物において、設計段階でこうした条件を地図化することで、エンジニアは環境が厳しい箇所のみ、若干厚めのめっきを指定できます。これにより、フレームの他の部分ではコスト増を回避できます。
優れた溶融亜鉛めっきは、設計段階から始まります。密閉された箱形断面には、亜鉛が均一に流れ込み、気泡や液体が滞らずに排出されるよう、必ず通気孔および排水孔を設ける必要があります。これらの孔がなければ、閉じ込められた空気や液体によりめっき仕上げが損なわれます。溶融亜鉛めっき鋼構造物を適切な通気設計で詳細化すれば、部材全体が一体として均一にめっきされ、裸の継ぎ目が残ることはありません。溶接は連続的かつ滑らかに行うべきです。凸凹したビード(溶接盛り)は、めっき膜が薄くなる原因となります。また、現場での作業を簡素化し、工場内で部材を全長一体でめっきできるよう、10.9S級高張力ボルトを用いたボルト接合が推奨されます。めっき後の現場での切断・穴開けは、鋼材の裸出しを招き、指定された亜鉛含有率の高い塗料による修復が必要です。
仕様品質は、国際的に認められた規格によって保証されています。溶融亜鉛めっき(バッチめっき)についてはISO 1461が適用され、北米における亜鉛被覆にはASTM A123が適用されます。フレームの製造および溶接品質についてはEN 1090およびISO 3834が適用され、工場の品質管理システムについてはISO 9001による認証が確認されます。また、溶融亜鉛めっき鋼構造物の耐久性は、鋼材の清浄度にも大きく依存します。シリコン含有量の低いQ355BまたはQ355D鋼種は、均一に反応し、滑らかで密着性の高いめっき層を形成します。製造元からの材質証明書およびめっき厚さ測定報告書の提出を求めることで、単なる約束ではなく、検証済みの記録としての適合性を確保できます。出荷前の短期間の工場訪問または第三者機関による現地検査を実施すれば、めっき浴の化学組成や浸漬工程が適切に管理されていることを確認でき、書類上の適合性と実際の品質とのギャップを埋めることができます。
ほとんどの劣化は、端部、ボルト穴、水が滞留する場所から始まります。年1回の点検では、屋根の軒先、樋の接合部、地盤面近くのベースプレート、および現場で施工後に切断・修正された部分などに重点を置く必要があります。これらのポイントで磁気式亜鉛厚さ計を用いて残存亜鉛厚を測定すれば、赤錆の発生よりも数年前から亜鉛の消耗傾向を把握できます。亜鉛層が薄くなっている箇所を早期に発見できれば、後日の大規模なサンドブラスト+塗装工事ではなく、小さな補修で済みます。また、毎年同じ部位を写真に収めることで、比較記録が構築され、徐々に進行する変化が一目瞭然になります。酸性の流出水や肥料の粉塵の影響を受ける現場では、清浄な雨水よりも亜鉛が速く侵食されるため、年2回の点検が推奨されます。
早期からメンテナンスを始めれば、コストは抑えられます。軒先や出っ張り部分のゴミや異物を取り除き、排水パイプが詰まらないようにすることで、鋼材の腐食を早める原因となる滞水を防げます。損傷部位にはブラシ塗布式の亜鉛塗料で補修すれば、わずか1日で犠牲防食機能が回復します。こうした軽微な手入れを定期的に行う溶融亜鉛めっき鋼構造物は、温暖な気候では通常30~50年、厳しい海岸環境下でも20年程度は大きな補修を必要とせずに使用できます。
溶融亜鉛めっき鋼構造物を選定する際は、単一のめっき厚さの数値よりも、設計厚さ・設置環境・点検計画をトータルに考慮した総合的な判断が重要です。熱浸漬めっきによる強固な密着性、適切な排水設計、そして年に1回程度の簡単な目視点検を組み合わせることで、フレームは長期間にわたって優れた防錆性能を発揮し、生涯コストも低く抑えられます。これは、長期使用を前提とした産業施設のオーナーにとってまさに最適な資産です。
鋼製フレームへの溶融亜鉛めっき処理とは?
回答:まず、脱脂および酸洗いによって鋼材表面を清浄化し、その後フラックス処理を施して約450℃の溶融亜鉛浴に浸漬します。これにより、浸漬されたすべての表面——通気・排水孔を設けた中空部の内面を含む——に冶金的に結合した亜鉛被膜が形成されます。亜鉛めっき鋼構造物は、塗装では届きにくいエッジやコーナーまで均一かつ耐久性の高い防食バリアを備えた状態で浴槽から取り出されます。
亜鉛めっきの耐用年数はどのくらいですか?
回答:農村部の大気環境では、適切にめっきされたフレームは初回の保守作業まで50年以上使用できることが多く、工業地帯や市街地では通常30~40年程度です。一方、強烈な塩害を受ける沿岸部では、その期間はおよそ20年程度に短縮されます。実際の耐用年数は、材料そのものだけでなく、めっき厚さや周辺の汚染状況、排水設計などにも大きく左右されます。
亜鉛めっきによって保守作業が不要になりますか?
回答:亜鉛めっきは点検・保守の頻度を大幅に減らしますが、完全に不要にはなりません。軒先、土台板、現場切断部などでは、年に1回の目視点検を行い、赤錆(赤色のさび)が発生する前に亜鉛の消耗を早期に発見します。また、水が滞留しないよう、棚や排水管に堆積したゴミを定期的に除去し、排水を常にスムーズに流すことが重要です。小さな損傷部位は、亜鉛含有塗料で補修します。こうした軽微な日常点検・保守により、めっき層の実用寿命を低コストで数年間延長できます。
納品時にめっき厚さはどのように確認しますか?
回答:柱・梁・プーリンなどの複数箇所で磁気式厚さ計を用いてめっき厚さを測定し、ISO 1461 や ASTM A123 などの規定基準と照合します。単一の測定点だけでなく、局所的最小値および平均値の両方が基準を満たす必要があります。信頼性の高いサプライヤーは、出荷と同時にめっき厚さ測定報告書および工場証明書(ミル証明書)を提供します。調達段階でこうした書類の提出を義務付けることで、後々のトラブルを未然に防ぎ、実際に要求通りの腐食防止性能が確保されたことを立証できます。
損傷を受けた亜鉛めっき部は修復可能ですか?
回答:はい。裸鋼が露出するような切断、溶接、または傷については、すべて清掃・脱脂した後、亜鉛含有塗料または低温溶融亜鉛ロッドで塗布します。この修復により、損傷部位に犠牲防食機能が完全に復元されます。小面積の場合は、現場で迅速に実施できる作業であり、全面再塗装は不要です。一方、部材全体に及ぶ大規模な損傷は極めて稀であり、その場合は部材の交換または工場での再熱浸漬亜鉛めっきが適切な対応となります。






