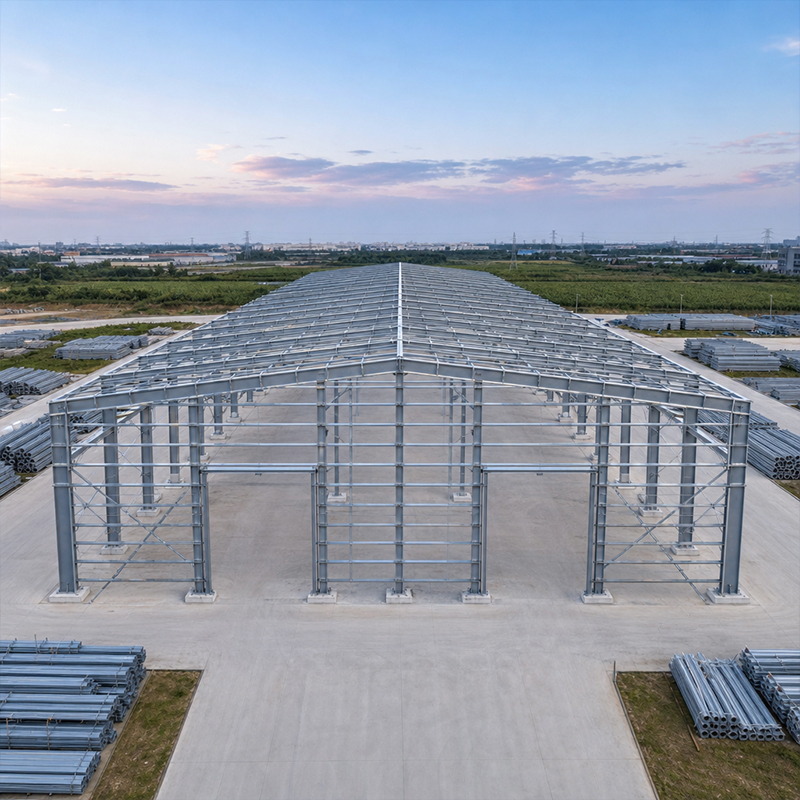
O structură din oțel zincat se protejează împotriva coroziunii printr-un strat de zinc legat metalurgic, nu printr-un film care poate cădea. Pentru cumpărătorii care specifică clădiri în atmosfere umede, de coastă sau industriale, această diferență determină dacă o structură necesită re-vopsire în termen de cinci ani sau rămâne funcțională timp de decenii. Acest ghid explică modul în care funcționează protecția, durata de viață prevăzută și cum o întreținere simplă menține performanța activului.
Modul în care funcționează zincarea prin scufundare în baie caldă
Ce obține o structură din oțel zincat din legătura cu zincul
O structură din oțel zincat se bazează pe această legătură pentru durabilitatea sa zilnică. Procesul de zincare prin scufundare în baie fierbinte implică imersarea oțelului curățat în zinc topit la o temperatură de aproximativ 450 °C. Căldura determină o reacție care formează un strat de aliaj fier-zinc direct pe metalul de bază, urmat de un strat exterior de zinc pur. Deoarece acoperirea este legată la nivel molecular, aceasta se îndoaie și se flexează împreună cu elementul, fără a se crapa. Rezultatul este o barieră care funcționează, de asemenea, ca strat sacrificabil: orice zgârietură lasă în continuare zincul înconjurător să se corodeze în primul rând, protejând astfel oțelul de dedesubt. Spre deosebire de vopsea, zincul acoperă și zonele adânci și marginile ascuțite pe care liniile de pulverizare le omit, de obicei.
Grosimea acoperirii și durata de rezistență în testul de pulverizare cu soluție salină
Grosimea stratului de acoperire determină durata de funcționare a protecției, iar grosimea crește în funcție de raportul dintre greutatea și suprafața secțiunii de oțel. Componentele subțiri, cum ar fi grinzile de acoperiș, primesc un strat mai ușor decât colțurile masive, dar ambele urmează curbe previzibile legate de masa secțiunii. În testele de pulverizare cu soluție salină neutră conform ASTM B117, un strat tipic de 85 µm rezistă apariției ruginii roșii timp de aproximativ 700–1.000 de ore, în timp ce expunerea reală în atmosferă durează mult mai mult, deoarece ciclurile naturale de udare și uscare sunt mai blânde decât pulverizarea continuă. Proiectanții ar trebui să solicite măsurarea efectivă a grosimii, nu să presupună o valoare uniformă pe întregul cadru. Secțiunile mai groase păstrează zincul mai mult timp, deoarece aceeași rată de coroziune elimină o fracțiune mai mică din strat în fiecare an. Astfel, un proiect care folosește colțuri mai masive oferă un plus de siguranță în zone agresive, fără a modifica aliajul.
Durata de serviciu în medii reale
Expunere în zone costiere, industriale și rurale
Distanța față de mare schimbă totul. Un cadru rural din interiorul țării poate înregistra rate anuale de coroziune de aproximativ 1–2 µm pierdere de zinc, în timp ce un situs litoral încărcat cu sare poate tripla această rată. Zonele industriale cu umiditate reținută și poluanți se află între cele două extreme. Astfel, o structură din oțel galvanizat plasată la 500 m de valurile care se sparg va dura mult mai mult decât un cadru identic montat pe un cheu, pur și simplu pentru că zincul se consumă mai lent acolo unde depunerea de sare este redusă. O regulă practică recomandă plasarea structurii dincolo de prima linie de dune, unde sărura transportată de vânt se depune cel mai puțin. Chiar și o mutare scurtă spre interior poate adăuga mulți ani până la prima reparație necesară.
De ce durata de viață a stratului de acoperire variază în funcție de locație
În afara salinității, drenajul și umezeala reținută domină performanța locală. Crăpăturile care rețin apă, plăcile suprapuse fără etanșare și prelungirile care acumulează resturi creează micro-medii în care zincul se subțiază cel mai rapid. Orientarea are, de asemenea, importanță: suprafețele orientate spre nord în emisfera nordică rămân umede mai mult timp. Pentru o structură din oțel galvanizat, cartografierea acestor condiții în faza de proiectare permite inginerilor să specifice învelișuri ușor mai groase doar acolo unde mediul o impune, evitând astfel costuri inutile pe restul structurii.
Opțiuni de proiectare și fabricație
Drenaj, suduri și conexiuni cu buloane
O bună zincare începe de la planșetă. Fiecare cutie închisă trebuie să aibă orificii de ventilație și scurgere, astfel încât zincul să curgă prin interior și să iasă curat; fără acestea, aerul sau lichidul închis distrug finisajul. Când o structură din oțel zincat este detaliată cu ventilație corespunzătoare, întregul element este acoperit ca o singură piesă, fără cusături neacoperite. Sudurile trebuie să fie continue și netede, deoarece cordoanele neregulate lasă zone subțiri. Conexiunile prin șuruburi, care folosesc șuruburi de înaltă rezistență clasa 10.9S, mențin lucrările de teren simple și permit acoperirea integrală a elementelor în atelier. Tăierea sau forarea pe teren după zincare expune oțelul neprotejat și trebuie reparată cu vopsea bogată în zinc, omologată.
Clase de materiale și standarde
Calitatea specificațiilor este protejată de standarde recunoscute. ISO 1461 reglementează zincarea în loturi a oțelului fabricat, în timp ce ASTM A123 acoperă învelișurile de zinc în America de Nord; EN 1090 și ISO 3834 reglementează calitatea fabricației și sudurii structurii portante, iar ISO 9001 confirmă sistemul de management al calității din uzină. Durabilitatea unei structuri din oțel zincat depinde, de asemenea, de curățenia oțelului — calitățile cu conținut scăzut de siliciu Q355B sau Q355D reacționează uniform și produc un strat neted, bine aderent. Solicitarea certificatelor de laminare împreună cu rapoartele de grosime a învelișului transformă conformitatea dintr-o promisiune într-un registru verificat. O scurtă vizită la uzină sau o inspecție efectuată de o terță parte înainte de expediere confirmă faptul că compoziția baiei și procedura de imersie sunt controlate, eliminând decalajul dintre documentație și calitatea reală.
Întreținere și inspecție
Unde să efectuați prima inspecție
Cele mai multe defectiuni încep la margini, în găurile pentru şuruburi şi în zonele unde apa rămâne stagnată. O inspecţie anuală pe teren trebuie să se concentreze asupra streaşinilor acoperişului, a conexiunilor cu jgheaburile, a plăcilor de bază din apropierea nivelului solului şi a oricăror tăieturi din câmp care au fost reparate. Măsurarea grosimii rămase de zinc cu un aparat magnetic în aceste puncte evidenţiază tendinţa de epuizare cu ani înainte de apariţia ruginei roşii. Detectarea timpurie a unei zone subţiri înseamnă doar o mică reparaţie locală, nu un program complet de sablare şi vopsire ulterior. Fotografierea aceloraşi detalii în fiecare an creează un dosar comparativ care face vizibile modificările lente. În locurile expuse la scurgerea acidă sau la praful de îngrăşământ, inspecţiile trebuie efectuate de două ori pe an, deoarece aceşti agenţi atacă zincul mai rapid decât ploaia curată.
Întreţinere simplă care prelungeşte durata de viaţă
Întreținerea rămâne ieftină dacă începe devreme. Îndepărtarea deșeurilor de pe margini și asigurarea curgerii libere prin țevile de scurgere previn acumularea apei care accelerează degradarea. Repararea zonelor deteriorate cu vopsea de zinc aplicată cu pensula reface bariera sacrificială într-o singură zi. O structură din oțel galvanizat care beneficiază de această atenție minimă funcționează de obicei 30–50 de ani în climă moderată, iar chiar și în zonele costiere agresive rezistă două decenii înainte de orice intervenție majoră.
Alegerea unei structuri din oțel galvanizat depinde mai puțin de un singur număr de strat de acoperire și mai mult de potrivirea grosimii, a mediului și a inspecțiilor într-un plan unic. Datorită legării prin imersie în fierbinte, drenajului rațional și unei verificări anuale ușoare, cadru oferă decenii de performanță anticorozivă și costuri reduse pe întreaga durată de viață – exact ceea ce proprietarii industriali așteaptă de la un activ de lungă durată.
Întrebări frecvente
Întrebare
Cum se aplică galvanizarea prin imersie în fierbinte pe un cadru din oțel?
Răspuns: Procesul începe cu degresarea și decaparea pentru a expune oțelul curat, urmat de fluxare și imersie în zinc topit la aproximativ 450 °C. Apoi se formează un strat de zinc legat metalurgic pe fiecare suprafață imersată, inclusiv în interiorul secțiunilor goale, atunci când sunt prevăzute orificii de ventilație și scurgere. O structură din oțel galvanizat părăsește baia cu o barieră uniformă și durabilă care protejează marginile și colțurile pe care vopseaua le obișnuiește să rateze.
Întrebare
Ce durată de viață oferă un strat galvanizat?
Răspuns: În atmosfere rurale, un cadru corect acoperit servește adesea 50 de ani sau mai mult înainte de prima întreținere, în timp ce în zonele industriale și urbane se ajunge în mod tipic la 30–40 de ani. În locațiile de coastă, unde spray-ul salin este intens, această durată scade la aproximativ 20 de ani. Durata reală depinde de grosimea stratului, de poluarea locală și de proiectarea sistemului de drenaj, nu doar de materialul în sine.
Întrebare
Galvanizarea elimină nevoia de întreținere?
Răspuns: Zincarea reduce în mare măsură întreținerea, dar nu o elimină complet. O inspecție vizuală anuală a jgheaburilor, plăcilor de bază și a oricăror margini tăiate pe șantier permite detectarea timpurie a pierderii zincului, înainte ca rugină roșie să se formeze. Debrisul trebuie îndepărtat de pe platforme, iar țevile de scurgere trebuie menținute curate, pentru a preveni acumularea apei. Zonele mici deteriorate se repara cu vopsea bogată în zinc. Această rutină ușoară prelungește durata de viață utilă a stratului de acoperire cu mulți ani, la un cost redus.
Întrebare
Cum se verifică grosimea stratului de acoperire la livrare?
Răspuns: Grosimea este confirmată cu un aparat magnetic de măsurare în mai multe puncte de pe stâlpi, grinzi și purlini, apoi comparată cu standardul specificat, cum ar fi ISO 1461 sau ASTM A123. Atât valoarea minimă locală, cât și cea medie trebuie să îndeplinească cerințele, nu doar un singur punct. Furnizorii de încredere furnizează un raport privind grosimea stratului de acoperire și certificate de uzină alături de livrare. Cererea acestor documente în faza de achiziție previne eventualele litigii și dovedește că protecția anticorozivă a fost efectiv livrată.
Întrebare
Se pot repara zonele deteriorate ale stratului zincat?
Răspuns: Da. Orice tăietură, sudură sau zgârietură care expune oțelul gol este curățată, degresată și acoperită cu o vopsea bogată în zinc sau cu un lipici de zinc cu punct scăzut de topire. Reparația restabilește bariera protectoră prin sacrificiu exact în acel loc. Pentru suprafețe mici, aceasta este o sarcină rapidă efectuată pe șantier, fără a fi necesară o reacoperire completă. Deteriorarea la scară largă pe întreaga lungime a unui element este rară și ar implica, în schimb, înlocuirea acestuia sau re-galvanizarea în atelier.

 EN