 EN
Сталеві конструкції складу-майстерні: багатофункційний дизайн
2026/10/26
Спроектуйте сталеві конструкції складу-майстерні з розумнішим зонуванням, потоком, чистою висотою, краном, протипожежними заходами та рішеннями щодо розширення.

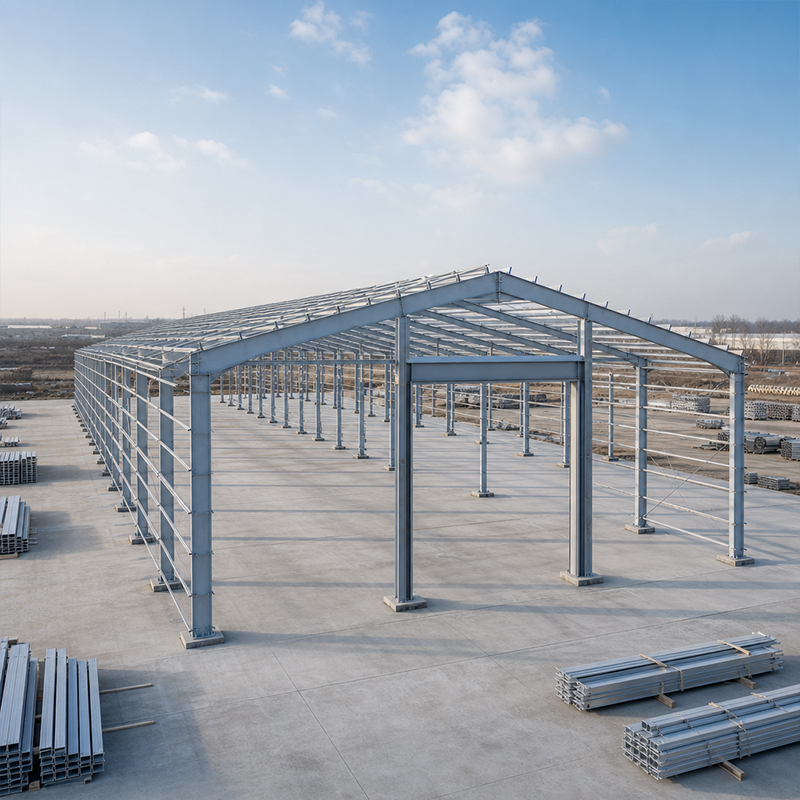
Вибір правильних виробників стальних балок визначає безпеку, вартість і графік будівництва всього каркасу. Балка — це не просто товарна сталева заготовка; це розрахунковий елемент, що сприймає навантаження, чиї марка сталі, геометрія та якість зварювання визначають поведінку споруди під дією навантажень від кранів, снігу й вітру. Покупці, які розглядають балки лише як позицію в кошторисі з ціною за тонну, часто згодом виявляють справжню вартість у вигляді додаткових робіт, затримок або невідповідності при інспекції. Практичний підхід — перевіряти постачальника на основі документальних підтверджень: сертифікатів сталеплавильного заводу, стандартів виготовлення та реалістичного виробничого плану.
Виробники стальних балок, які мають власні прокатні або зварювальні лінії, можуть надавати сертифікати випробувань металургійного заводу, що пов’язують кожну плавку з її хімічним та механічним складом. Цей документальний слід має значення, оскільки конструкційна стальна балка повинна відповідати оголошеному класу, наприклад Q355B або Q420B, а не лише оптимістичній мітці. Торговець, який перепродає товари від третіх сторін, може мати труднощі з підтвердженням походження, і це стає проблемою в момент, коли консультант або регулюючий орган вимагає відстежуваності. Запитуйте сертифікат типу EN 10204 для кожної партії й переконайтеся, що номер плавки нанесено на саму балку.
Постачальник двотаврових балок має пояснити, як висота стінки, ширина полиць та їхня товщина розподіляють згинні й поперечні навантаження. Важча балка не є автоматично правильним вибором; оптимальний переріз визначається шляхом передачі навантаження — від покрівлі та мостових кранів через колони до фундаменту. На кресленнях виробника Н-подібних балок переріз зазвичай поєднується з деталлю з’єднання, оскільки балка, що відповідає розрахункам, але руйнується в зоні болтового з’єднання, загрожує стійкості всього каркасу. Геометрія, марка сталі та тип з’єднання мають аналізуватися спільно, саме тому ранній інженерний огляд економить значно більше, ніж пізніша знижка.
Для проектів у Європейській економічній зоні класи виконання EN 1090 визначають, як балку ріжуть, свердлять і зварюють до того, як вона отримує знак СЕ. Виробники стальних балок, які мають сертифікат EN 1090, дотримуються задокументованих процедур підгонки, розмірної точності та відстежуваності. Балка EN 1090 поставляється з декларацією, що клас виконання відповідає проекту, що усуває поширену проблему з митними формальностями та відповідністю вимогам. Покупці, які експортують продукцію в інші країни, також отримують переваги, оскільки та сама дисципліна зменшує помилки на об’єкті.
Роботизована зварювальна обробка та кваліфіковані процедури захищають найбільш навантажені зони збірного елемента. ISO 3834 встановлює вимоги до якості зварювання, тоді як ISO 9001 регулює загальну систему управління, що забезпечує узгодженість інспекцій, калібрування та документування. Підприємство, що використовує CNC-різання та контрольоване зварювання, забезпечує повторювану точність підгонки, тому монтаж на будмайданчику залишається швидким і точним. Виробники стальних балок, які реєструють кожну карту зварювання й кожен запис калібрування, спрощують аудит, а спокійна, добре задокументована відповідь щодо невідповідностей свідчить про зрілість набагато більше, ніж брошура, повна фотографій обладнання.
Час виконання замовлення зазвичай не є єдиним числом; це сума термінів закупівлі матеріалів, різання, зварювання, нанесення покриття та упакування. Виробники стальних балок, які підтримують стосунки з металургійними заводами й мають у плані стандартні перерізи, можуть почати різання раніше, але для виготовлення спеціальної складеної балки спочатку потрібно забронювати листовий прокат. Складіть діаграму критичного шляху разом із постачальником і запитайте, яка дія входить до найдовшого ланцюга. Прозора послідовність дозволяє покупцеві планувати будівництво фундаменту та оренду кранів навколо чітко визначеної дати замість невизначеного обіцянки.
Вибір покриття також впливає на графік. Горяче цинкування додає цикл занурення в ванну та охолодження, тоді як покриття зі скляних лусок потребує часу на затвердіння, і обидва процеси подовжують реальну дату поставки. Розумні покупці закладають резервний час на етапи перевірки та морські перевезення, а також на ранній підтвердження упакувального переліку й плану навантаження. Посилання на стандарти ASTM та AISC корисні, коли кінцевим пунктом призначення є Північна Америка, де місцеві органи можуть вимагати спеціальної маркування. Мета — створити план, за якого запізнення на одному етапі не призводить до ланцюгової реакції по всьому об’єкту. Раннє узгодження умов інкотермс та порту призначення також усуває приховані розриви між воротами заводу та будівельним майданчиком.
Короткий пакет документів розповідає більшу частину історії: дійсні сертифікати EN 1090 та ISO, останні сертифікати металургійного заводу, зразок креслення виготовлення та посилання на аналогічні експортні замовлення. Виробники стальних балок, які впевнені у своїй системі, надають ці документи без зайвих складнощів і пояснюють, як контролюють отвори під високоміцні болти та стрілку прогину. Відвідайте виробничу дільницю, якщо обсяг замовлення це виправдовує; спостереження за роботизованою зварювальною лінією та станцією контролю якості дає відповіді на запитання, які не можна вирішити електронною поштою.
Звертайте увагу на пропозиції, у яких не вказано марку сталі, клас виконання або товщину покриття, оскільки відсутність даних зазвичай означає відсутність контролю. Ціна, що значно нижча за ринкову, часто приховує заміну перерізів або пропуск сертифікації — це виявить інспектор порту в найгірший момент. Настоятельно вимагайте, щоб у пропозиції було чітко вказано Q355B-Z35 у разі ризику шаруватого розриву, названо специфікацію болтів, наприклад 10.9S, а також визначено межі допусків. Авторитетні виробники стальних балок відкрито вказують усі технічні характеристики; невизначена пропозиція — це ризик, який покупець має відмовитися приймати.
Забезпечення структурно безпечних балок зводиться до доказів, а не до гасел. Виробники сталевих балок, з якими варто співпрацювати, підтверджують марку сталі сертифікатами заводу-виробника, демонструють кваліфікацію за стандартами EN 1090 та ISO 3834 і гарантують надійність реалістичним, послідовним планом. Включіть перевірку документів і резервний час у контракт, поставте під сумнів будь-яку пропозицію, що приховує технічні специфікації, і каркас прибуде в інспекційному стані, вчасно й придатним до експлуатації протягом десятиліть.
Які документи мають супроводжувати партію конструкційних сталевих балок?
Відповідь: Партія має включати сертифікати випробувань заводу-виробника, декларацію відповідності EN 1090, упакувальний перелік із номерами плавок та креслення виготовлення. Ці документи дають консультантові змогу перевірити марку сталі й клас виконання відповідно до проекту. Відсутність документів уповільнює митне очищення й приймання на об’єкті. Замовте сертифікат типу EN 10204, щоб кожна плавка була прослідкована до її механічних характеристик, і переконайтеся, що штампи на елементах відповідають даним у документах перед розвантаженням.
Чому стандарт EN 1090 має значення для експортних балок?
Відповідь: EN 1090 встановлює класи виконання, що регулюють різання, свердлення, зварювання та прослідковуваність до отримання балкою знака CE. Цей стандарт захищає покупця, оскільки постачальник має дотримуватися задокументованих процедур підгонки та інспекції. Для європейських проектів цей знак є обов’язковим; для інших регіонів така сама дисципліна зменшує помилки на місці та відхилення партій. Підтвердьте, що клас виконання відповідає розрахунковому навантаженню, оскільки нижчий клас може не задовольняти структурний розрахунок.
Як розраховується термін виготовлення складних балок?
Відповідь: Термін виготовлення — це сума строків закупівлі матеріалів, різання на ЧПК-верстатах, зварювання, нанесення покриття та упаковки, а не єдине фіксоване значення. Для нестандартних складних елементів спочатку потрібно забронювати листовий прокат, тож цей етап знаходиться на критичному шляху. Вибір покриття також впливає на дату: цинкування додає цикл у ванні, а скляна чашка потребує часу на затвердіння. Узгодьте послідовність з постачальником, передбачте резервний час на інспекцію та перевезення й плануйте роботи з фундаменту навколо підтвердженої дати.
Який клас сталі підходить для балок, що підлягають ризику шаруватого розриву?
Відповідь: Q355B-Z35 вказують у випадках, коли розтяг у товщину може спричинити шаруватий розрив у зварних з’єднаннях. Якість у Z-напрямку контролює вміст сірки й покращує пластичність у напрямку товщини в місцях важких з’єднань. Стандартна сталь Q355B підходить для більшості основних каркасів, тоді як Q420B задовольняє вимоги до високої міцності. Інженер обирає клас сталі на основі деталей з’єднання та навантаження, тому в комерційній пропозиції його слід чітко вказати. Заміна спеціального класу сталі звичайним класом у місці товстого з’єднання створює прихований ризик утворення тріщин.
Чи може вибір покриття вплинути на терміни поставки балок?
Відповідь: Вибір покриття впливає на терміни виконання, оскільки кожна система має власне вікно процесу. Гаряче цинкування вимагає ванни й циклу охолодження, а скляне чипове покриття потребує затвердіння перед обробкою. Виробники стальних балок планують ці операції після зварювання, тому остаточне покриття є частиною реального часу виготовлення, а не окремою додатковою процедурою. Узгодьте тип покриття й його товщину у технічному завданні, а потім підтвердьте, що постачальник передбачає контрольні точки перевірки до бронювання вантажу.

2026/10/26
Спроектуйте сталеві конструкції складу-майстерні з розумнішим зонуванням, потоком, чистою висотою, краном, протипожежними заходами та рішеннями щодо розширення.

2026/10/26
Спроектуйте сталеву конструкцію для холодильного приміщення з урахуванням теплоізоляції, контролю пари, теплових розривів, інтерфейсів систем охолодження та деталей, стійких до корозії.

2026/10/26
Сплануйте сталеву сільськогосподарську конструкцію, яка масштабується від сараю для техніки до складу та центру фермерської логістики, з практичними етапами проектування та закупівель.

2026/10/26
Сплануйте сталеву конструкцію для тваринництва з урахуванням добробуту тварин, стійкості до корозії, вимог пожежної безпеки та ефективних рішень на етапах проектування й поставки.

2026/10/26
Спроектуйте сталеву конструкцію для ангарів та допоміжних споруд з урахуванням навантажень, корозії, пожежної безпеки, стандарту EN 1090 та етапів поставки.

2026/10/26
Оберіть сталеву фермерську споруду для сільськогосподарського зберігання з практичними рекомендаціями щодо навантажень, корозії, відповідності нормам та планування доставки.
