 EN
গুদাম-কারখানা ইস্পাত কাঠামো: দ্বৈত-ব্যবহার ডিজাইন
2026/10/26
একটি গুদাম-কারখানা ইস্পাত কাঠামোর পরিকল্পনা করুন যেখানে আরও বুদ্ধিমান অঞ্চল বিভাজন, প্রবাহ ব্যবস্থা, স্পষ্ট উচ্চতা, ক্রেন, অগ্নিনির্বাপণ এবং প্রসারণের সিদ্ধান্ত গ্রহণ করা হয়।

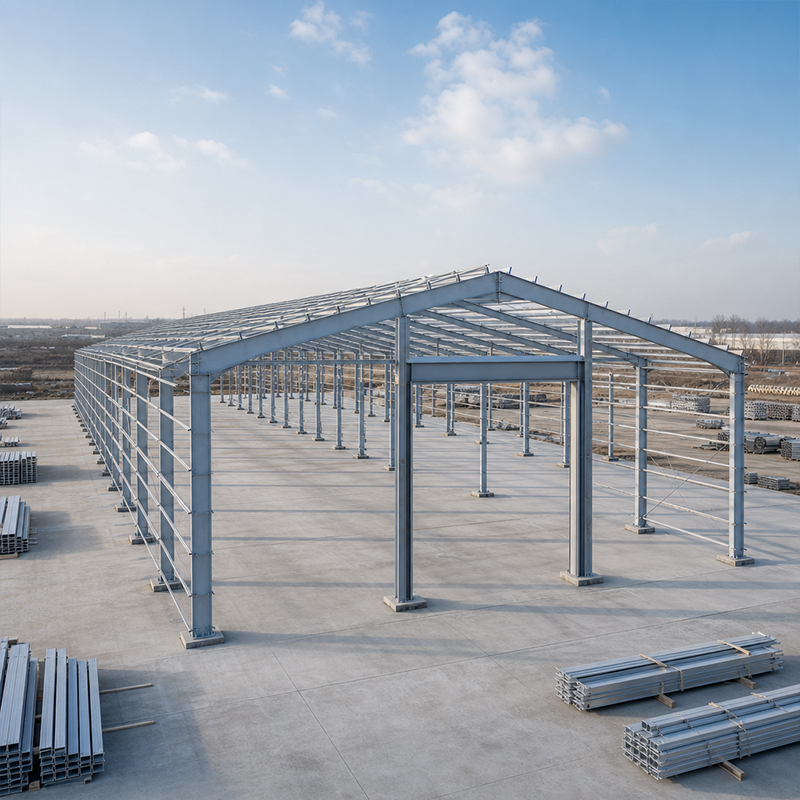
উপযুক্ত ইস্পাত বীম নির্মাতা নির্বাচন করা সম্পূর্ণ কাঠামোর নিরাপত্তা, খরচ এবং সময়সূচীকে গড়ে তোলে। বীম কোনো সাধারণ ধাতব দণ্ড নয়; এটি একটি গণনাকৃত ভার বহনকারী উপাদান যার গ্রেড, জ্যামিতি এবং ওয়েল্ডিংয়ের মান নির্ধারণ করে কীভাবে কাঠামোটি ক্রেনের ভার, তুষার এবং বাতাসের প্রভাবে আচরণ করবে। যেসব ক্রেতা বীমকে টন প্রতি মূল্যের একটি সাধারণ আইটেম হিসেবে বিবেচনা করেন, তারা প্রায়শই পরে পুনরায় কাজ, বিলম্ব বা পরীক্ষায় অগ্রহণযোগ্য ঘোষণার মাধ্যমে প্রকৃত খরচ উপলব্ধি করেন। ব্যবহারিক পথ হলো প্রমাণপত্রের ভিত্তিতে সরবরাহকারীকে মূল্যায়ন করা: মিল প্রমাণপত্র, নির্মাণ মানদণ্ড এবং বাস্তবসম্মত উৎপাদন পরিকল্পনা।
যেসব ইস্পাত বীম নির্মাতা নিজস্ব রোলিং বা ফ্যাব্রিকেশন লাইন পরিচালনা করেন, তাঁরা প্রতিটি হিটের রাসায়নিক ও যান্ত্রিক ফলাফলের সাথে সম্পর্কিত মিল টেস্ট সার্টিফিকেট প্রদর্শন করতে পারেন। এই কাগজপত্রের ধারাটি গুরুত্বপূর্ণ, কারণ একটি গাঠনিক ইস্পাত বীমকে ঘোষিত গ্রেড—যেমন Q355B বা Q420B—অর্জন করতে হবে, শুধুমাত্র আশাবাদী লেবেল দিয়ে নয়। তৃতীয় পক্ষের স্টক পুনঃবিক্রয়কারী একজন ব্যবসায়ী উৎপত্তি প্রমাণ করতে ব্যর্থ হতে পারেন, যা কোনও পরামর্শদাতা বা কর্তৃপক্ষ যখন ট্রেসেবিলিটি চান, তখন এটি একটি সমস্যা হয়ে দাঁড়ায়। প্রতিটি শিপমেন্টের জন্য EN 10204 সার্টিফিকেট টাইপ অনুরোধ করুন এবং নিশ্চিত করুন যে হিট নম্বরটি সদস্যের উপর স্ট্যাম্প করা আছে।
আই বীম সরবরাহকারীকে ওয়েব গভীরতা, ফ্লেঞ্জ প্রস্থ এবং পুরুত্ব কীভাবে বেন্ডিং ও শিয়ার বণ্টন করে তা ব্যাখ্যা করা উচিত। ভারী সেকশনটি স্বয়ংক্রিয়ভাবে সঠিক নয়; সঠিক পছন্দটি ছাদ ও ক্রেন থেকে কলাম এবং পায়ের দিকে লোড পাথ অনুসরণ করে। এইচ বীম নির্মাতার আঁকা চিত্রগুলিতে সাধারণত সেকশনের সঙ্গে সংযোগ বিবরণ যুক্ত থাকে, কারণ গণনা অনুযায়ী ফিট হওয়া বীমটি যদি বোল্ট লাইনে ব্যর্থ হয়, তবুও ফ্রেমের ঝুঁকি থেকে যায়। জ্যামিতি, গ্রেড এবং সংযোগ—এই তিনটিকে একসঙ্গে পড়তে হয়, তাই প্রাথমিক প্রকৌশল পর্যালোচনা পরে দেওয়া ছাড়ের চেয়ে বেশি সাশ্রয় করে।
ইউরোপীয় অর্থনৈতিক এলাকার মধ্যে অবস্থিত প্রকল্পগুলির জন্য, EN 1090 কার্যকরী শ্রেণি নির্ধারণ করে যে কীভাবে একটি বীমকে কাটা, ড্রিল করা এবং ওয়েল্ড করা হয় আগে তাতে CE মার্ক দেওয়া হয়। EN 1090 সার্টিফিকেশন ধারণকারী ইস্পাত বীম উৎপাদনকারীরা ফিট-আপ, মাত্রিক সহনশীলতা এবং ট্রেসেবিলিটির জন্য নথিভুক্ত পদ্ধতি অনুসরণ করে। একটি en 1090 বীম ডিক্লারেশন সহ আসে যেখানে উল্লেখ করা হয় যে কার্যকরী শ্রেণি ডিজাইনের সাথে মিলে যায়, যা একটি সাধারণ কাস্টমস ও অনুপালন সংক্রান্ত সমস্যা দূর করে। অন্য কোথাও রপ্তানির জন্য ক্রেতারাও এই সুবিধা পান, কারণ একই অনুশাসন ক্ষেত্রে ত্রুটি কমিয়ে দেয়।
রোবটিক ওয়েল্ডিং এবং যোগ্যতা প্রাপ্ত পদ্ধতিগুলি একটি নির্মিত সদস্যের সবচেয়ে চাপযুক্ত অঞ্চলগুলিকে রক্ষা করে। ওয়েল্ডিং-গুণগত মানের প্রয়োজনীয়তা নির্ধারণ করে ISO 3834, অন্যদিকে ISO 9001 ব্যাপক ব্যবস্থাপনা ব্যবস্থাকে নিয়ন্ত্রণ করে যা পরীক্ষা, ক্যালিব্রেশন এবং রেকর্ডগুলিকে সামঞ্জস্যপূর্ণ রাখে। সিএনসি কাটিং এবং নিয়ন্ত্রিত ওয়েল্ডিং চালানো হয় এমন একটি কারখানা পুনরাবৃত্তিযোগ্য ফিট সরবরাহ করে, ফলে সাইটে বোল্ট-আপ দ্রুত এবং নির্ভুল থাকে। যেসব ইস্পাত বীম নির্মাতা প্রতিটি ওয়েল্ড ম্যাপ এবং ক্যালিব্রেশন রেকর্ড লগ করেন, তাঁদের অডিট সহজ হয়ে যায়, আর অ-অনুরূপতা সম্পর্কে শান্ত ও নথিভুক্ত উত্তর কোনো সরঞ্জামের ছবি দিয়ে ভরা ব্রোশারের চেয়ে বেশি প্রাপ্যতা প্রদর্শন করে।
নেতৃত্বের সময়সীমা সাধারণত একটি একক সংখ্যা নয়; এটি উপকরণ ক্রয়, কাটিং, ওয়েল্ডিং, কোটিং এবং প্যাকিং-এর সমষ্টি। যেসব ইস্পাত বীম নির্মাতা মিলের সাথে সম্পর্ক রাখে এবং পরিকল্পনায় আদর্শ অংশগুলি রাখে, তারা আগে কাটিং শুরু করতে পারে, কিন্তু কাস্টম-নির্মিত বিল্ড-আপ সদস্যের জন্য প্লেট আগে থেকেই বুক করা প্রয়োজন। সরবরাহকারীর সাথে সমালোচনামূলক পথটি ম্যাপ করুন এবং জিজ্ঞাসা করুন যে কোন কার্যক্রমটি দীর্ঘতম শৃঙ্খলে অবস্থিত। স্বচ্ছ ক্রমটি ক্রেতাকে একটি নির্দিষ্ট তারিখের চারপাশে ভিত্তি এবং ক্রেন ভাড়া পরিকল্পনা করতে সাহায্য করে, একটি প্রতিশ্রুতির পরিবর্তে।
কোটিংয়ের পছন্দ সময়সূচিরও পরিবর্তন ঘটায়। হট-ডিপ গ্যালভানাইজিংয়ের জন্য একটি ট্যাঙ্ক ও শীতলীকরণ চক্র প্রয়োজন, অন্যদিকে গ্লাস ফ্লেক কোটিংয়ের জন্য কিউরিং সময় প্রয়োজন, এবং উভয় প্রক্রিয়াই আসল ডেলিভারি তারিখকে বাড়িয়ে দেয়। স্মার্ট ক্রেতারা নিরীক্ষণের ধরনের বিন্দু এবং সমুদ্রপথে পরিবহনের জন্য একটি বাফার তৈরি করেন, তারপর প্যাকড-লিস্ট এবং লোড প্ল্যান আগে থেকেই নিশ্চিত করেন। উত্তর আমেরিকায় গন্তব্য হলে ASTM এবং AISC রেফারেন্সগুলি সহায়ক হয়, যেখানে স্থানীয় পর্যালোচনা বিশেষ চিহ্নিতকরণ চাইতে পারে। লক্ষ্য হলো এমন একটি পরিকল্পনা তৈরি করা, যেখানে একটি বিলম্বিত পদক্ষেপ সমগ্র সাইটে ধারাবাহিকভাবে প্রভাব ফেলবে না। ইনকোটার্মস এবং গন্তব্য বন্দর সম্পর্কে আগে থেকে সমঝোতা করা কারখানার গেট থেকে সাইট পর্যন্ত যে লুকানো ফারাকগুলি তৈরি হয়, সেগুলি বন্ধ করে দেয়।
একটি সংক্ষিপ্ত ডকুমেন্ট প্যাক অধিকাংশ গল্পই বলে: বৈধ EN 1090 এবং ISO সার্টিফিকেট, সাম্প্রতিক মিল সার্টিফিকেট, একটি নমুনা ফ্যাব্রিকেশন ড্রয়িং এবং অনুরূপ রপ্তানি কাজের রেফারেন্স। যেসব স্টিল বীম নির্মাতা তাদের সিস্টেমে আত্মবিশ্বাসী, তারা এগুলো সহজেই শেয়ার করে এবং উচ্চ-শক্তির বোল্ট হোল ও ক্যাম্বার নিয়ন্ত্রণ করার পদ্ধতি ব্যাখ্যা করে। যদি পরিমাণ যথেষ্ট হয়, তবে কারখানা পরিদর্শন করুন; একটি রোবট ওয়েল্ডিং লাইন এবং কোয়ালিটি অ্যাশুরেন্স (QA) স্টেশন দেখলে ইমেইলের মাধ্যমে যে প্রশ্নগুলোর উত্তর পাওয়া যায় না, সেগুলোর উত্তর পাওয়া যায়।
যেসব উদ্ধৃতিতে গ্রেড, এক্সিকিউশন ক্লাস বা কোটিংয়ের পুরুত্ব উল্লেখ করা হয়নি, সেগুলো লক্ষ করুন—কারণ অনুপস্থিত তথ্য সাধারণত নিয়ন্ত্রণের অভাবই নির্দেশ করে। বাজারের তুলনায় অনেক কম দাম প্রায়শই প্রতিস্থাপিত সেকশন বা বাদ পড়া সার্টিফিকেশনকে লুকিয়ে রাখে, যা বন্দর পরিদর্শক সবচেয়ে খারাপ সময়ে ধরে ফেলবেন। আপনি অবশ্যই উদ্ধৃতিতে Q355B-Z35 উল্লেখ করতে বাধ্য করবেন যখন ল্যামিনার টিয়ারিংয়ের ঝুঁকি থাকে, বোল্টের স্পেসিফিকেশন যেমন 10.9S উল্লেখ করতে হবে এবং টলারেন্স ব্যান্ড স্থির করতে হবে। সুপরিচিত স্টিল বীম নির্মাতারা প্রতিটি স্পেসিফিকেশন স্পষ্টভাবে উল্লেখ করেন; অস্পষ্ট প্রস্তাব হলো এমন ঝুঁকি যা ক্রেতা অগ্রাহ্য করা উচিত।
গঠনগতভাবে নিরাপদ বীম সংগ্রহ করা হয় প্রমাণের উপর, শ্লোগানের উপর নয়। যেসব ইস্পাত বীম নির্মাতা-দের সঙ্গে অংশীদারিত্ব করা মূল্যবান, তারা মিল সার্টিফিকেট দিয়ে গ্রেড প্রমাণ করেন, EN 1090 এবং ISO 3834 দিয়ে দক্ষতা প্রমাণ করেন, এবং একটি বাস্তবসম্মত, ধাপে ধাপে পরিকল্পিত প্রক্রিয়া দিয়ে বিশ্বস্ততা প্রমাণ করেন। চুক্তিতে নথি পরীক্ষা এবং বাফার সময় অন্তর্ভুক্ত করুন, যেকোনো আনুমানিক বিবরণ লুকিয়ে রাখা উদ্ধৃতির ব্যাপারে প্রশ্ন তুলুন, এবং ফ্রেমটি পরীক্ষা করা যায় এমনভাবে, সময়মতো এবং দশক ধরে ব্যবহারযোগ্য অবস্থায় আসবে।
গঠনগত ইস্পাত বীমের শিপমেন্টের সঙ্গে কোন নথিগুলি অবশ্যই থাকতে হবে?
উত্তর: একটি শিপমেন্টে মিল টেস্ট সার্টিফিকেট, EN 1090 অনুযায়ী অনুমোদন ঘোষণা, হিট নম্বরসহ প্যাকিং লিস্ট এবং ফ্যাব্রিকেশন ড্রয়িং অন্তর্ভুক্ত থাকতে হবে। এই নথিগুলি একজন পরামর্শদাতাকে ডিজাইনের সঙ্গে গ্রেড ও কার্যকরী শ্রেণির যাচাই করতে সাহায্য করে। নথি অনুপস্থিত থাকলে কাস্টমস ক্লিয়ারেন্স এবং সাইট গ্রহণ বিলম্বিত হয়। EN 10204 সার্টিফিকেটের ধরন অনুরোধ করুন যাতে প্রতিটি হিটের যান্ত্রিক ফলাফলের সঙ্গে তার ট্রেসিবিলিটি নিশ্চিত হয়, এবং আনলোডিংয়ের আগে সদস্যের উপর মুদ্রিত ছাপগুলি নথিতে উল্লিখিতের সঙ্গে মিলে যায় কিনা তা নিশ্চিত করুন।
রপ্তানিকৃত বীমের ক্ষেত্রে EN 1090 কেন গুরুত্বপূর্ণ?
উত্তর: ইএন ১০৯০ একটি নির্বাহ শ্রেণি নির্ধারণ করে যা বীমটি সিই মার্ক অর্জনের আগে কাটিং, ড্রিলিং, ওয়েল্ডিং এবং ট্রেসেবিলিটি নিয়ন্ত্রণ করে। এই মানদণ্ডটি ক্রেতাকে রক্ষা করে কারণ সরবরাহকারীকে নথিভুক্ত ফিট-আপ এবং পরিদর্শন পদ্ধতি অনুসরণ করতে হয়। ইউরোপীয় প্রকল্পগুলির জন্য এই মার্কটি বাধ্যতামূলক; অন্যান্য অঞ্চলের জন্য একই অনুশাসন ক্ষেত্রে ত্রুটি এবং প্রত্যাখ্যাত লোড কমায়। নকশা লোডের সাথে নির্বাহ শ্রেণির মিল নিশ্চিত করুন, কারণ নিম্ন শ্রেণি গাঠনিক গণনা পূরণ করতে পারে না।
বিল্ট-আপ বীমের লিড টাইম কীভাবে গণনা করা হয়?
উত্তর: লিড টাইম হল উপকরণ সংগ্রহ, সিএনসি কাটিং, ওয়েল্ডিং, কোটিং এবং প্যাকিং—এই সমস্ত পদক্ষেপের সমষ্টি, যা কোনো একক নির্দিষ্ট সংখ্যা নয়। কাস্টম বিল্ট-আপ সদস্যদের জন্য প্লেট প্রথমে বুক করতে হয়, তাই এই ধাপটি সমালোচনামূলক পথে অবস্থিত। কোটিংয়ের পছন্দও তারিখকে প্রভাবিত করে: গ্যালভানাইজিং একটি ট্যাঙ্ক চক্র যোগ করে, যেখানে গ্লাস ফ্লেকের জন্য কিউরিং প্রয়োজন। সরবরাহকারীর সাথে ধাপগুলি ম্যাপ করুন, পরিদর্শন এবং পরিবহনের জন্য একটি বাফার যোগ করুন এবং নিশ্চিত তারিখের চারপাশে ফাউন্ডেশন কাজ পরিকল্পনা করুন।
কোন গ্রেডটি স্তরীয় বিদারণের ঝুঁকির মুখে থাকা বীমগুলির জন্য উপযুক্ত?
উত্তর: যেখানে ওয়েল্ডেড জয়েন্টগুলিতে পার্শ্ব-বিস্তার টান স্তরীয় বিদারণ ঘটাতে পারে, সেখানে Q355B-Z35 নির্দিষ্ট করা হয়। Z-দিকের গুণমান সালফারের পরিমাণ নিয়ন্ত্রণ করে এবং ভারী সংযোগস্থলগুলিতে পার্শ্ব-বিস্তার প্রসার্যতা উন্নত করে। স্ট্যান্ডার্ড Q355B অধিকাংশ প্রাথমিক ফ্রেমের জন্য ব্যবহার করা হয়, যখন Q420B উচ্চ-শক্তির প্রয়োজনীয়তা পূরণ করে। ইঞ্জিনিয়ার জয়েন্টের বিবরণ ও লোডিং অনুযায়ী গ্রেডটি নির্বাচন করেন, তাই আবেদনে এটি স্পষ্টভাবে উল্লেখ করা আবশ্যিক। ভারী সংযোগস্থলে সাধারণ গ্রেড ব্যবহার করলে লুকিয়ে থাকা ফাটলের ঝুঁকি দেখা দেয়।
কোটিংয়ের পছন্দ বীমের ডেলিভারি সময়সূচীকে প্রভাবিত করতে পারে কি?
উত্তর: প্রলেপন বিকল্প নির্বাচন করা হলে সময়সূচী পরিবর্তিত হয়, কারণ প্রতিটি পদ্ধতির জন্য আলাদা প্রক্রিয়া সময় প্রয়োজন। হট-ডিপ গ্যালভানাইজিংয়ের জন্য একটি ট্যাঙ্ক এবং শীতলীকরণ চক্র প্রয়োজন, আর গ্লাস ফ্লেক প্রলেপনের জন্য হাতে নেওয়ার আগে শুকিয়ে নেওয়া আবশ্যিক। ইস্পাত বীম উৎপাদনকারীরা এই প্রলেপন প্রক্রিয়াগুলি ওয়েল্ডিংয়ের পরে সময় নির্ধারণ করেন, তাই চূড়ান্ত প্রলেপন প্রকৃত লিড টাইমের অংশ, আলাদা ভাবে যোগ করা হয় না। বিশেষকরণে প্রলেপন ও তার পুরুত্ব চুক্তিতে সম্মত হয়ে নিন, তারপর পরিবহন বুকিংয়ের আগে সরবরাহকারীর নিরীক্ষণ ধরে রাখার বিন্দুগুলি নিশ্চিত করুন।

2026/10/26
একটি গুদাম-কারখানা ইস্পাত কাঠামোর পরিকল্পনা করুন যেখানে আরও বুদ্ধিমান অঞ্চল বিভাজন, প্রবাহ ব্যবস্থা, স্পষ্ট উচ্চতা, ক্রেন, অগ্নিনির্বাপণ এবং প্রসারণের সিদ্ধান্ত গ্রহণ করা হয়।

2026/10/26
তাপ অবরোধ, বাষ্প নিয়ন্ত্রণ, তাপীয় বিরতি, শীতলীকরণ সংযোগস্থল এবং ক্ষয়রোধী বিবরণসহ একটি শীতল-সংরক্ষণ ইস্পাত কাঠামো পরিকল্পনা করুন।

2026/10/26
একটি কৃষি ইস্পাত কাঠামোর পরিকল্পনা করুন যা যন্ত্রপাতির বার্ন থেকে শুরু করে সংরক্ষণ ও কৃষি যুক্তিবিদ্যা হাব পর্যন্ত প্রসারিত হয়, যার মধ্যে ব্যবহারিক ডিজাইন এবং ক্রয়-বিক্রয় পদক্ষেপগুলি অন্তর্ভুক্ত রয়েছে।

2026/10/26
পশুপালনের জন্য ইস্পাত কাঠামো পরিকল্পনা করুন—যাতে প্রাণীদের কল্যাণ, ক্ষয়রোধী বৈশিষ্ট্য, অগ্নিনিরোধী বিবেচনা এবং ডিজাইন থেকে ডেলিভারি পর্যন্ত দক্ষ সিদ্ধান্ত নেওয়া যায়।

2026/10/26
লোড, ক্ষয়, অগ্নিকাণ্ড, EN 1090 এবং ডেলিভারি মাইলফাঁক সম্পর্কিত নির্দেশনা অনুযায়ী হ্যাঙ্গার এবং সহায়ক সুবিধার জন্য বিমান ইস্পাত কাঠামো পরিকল্পনা করুন।

2026/10/26
লোড, ক্ষয়, প্রযোজ্য বিধিমালা এবং ডেলিভারি পরিকল্পনা সম্পর্কে ব্যবহারিক নির্দেশনা অনুসরণ করে কৃষি সংরক্ষণের জন্য একটি ফার্ম স্টিল কাঠামো বেছে নিন।
