 EN
Struktur Baja Gudang-Bengkel: Desain Serba-Guna
2026/10/26
Rencanakan struktur baja gudang-bengkel dengan zonasi yang lebih cerdas, alur kerja, ketinggian bebas, derek, ketentuan kebakaran, dan pertimbangan ekspansi.

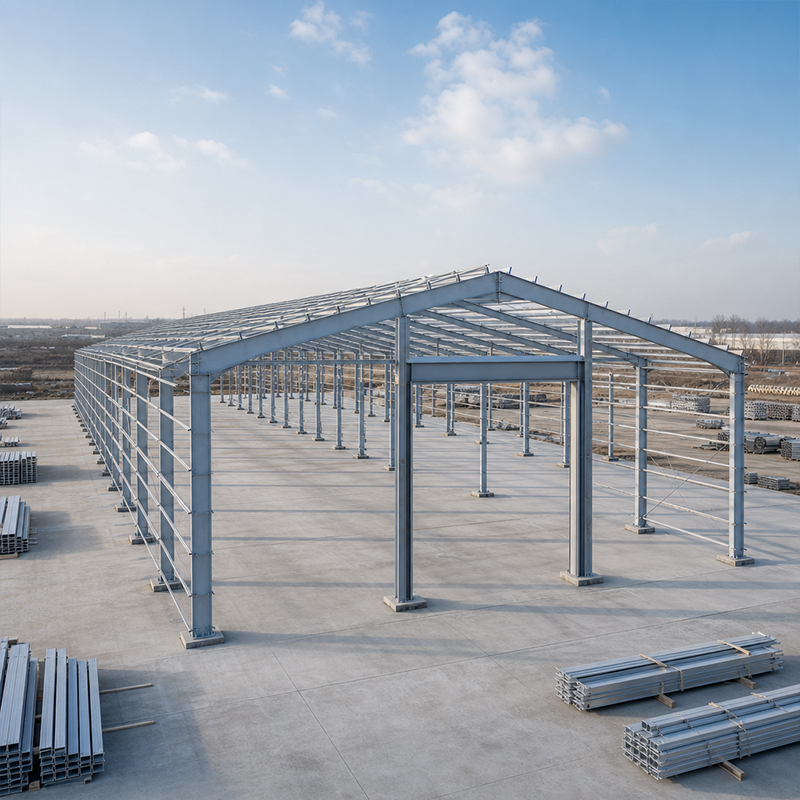
Memilih produsen balok baja yang tepat menentukan keamanan, biaya, dan jadwal seluruh rangka. Balok bukanlah batang logam biasa; balok adalah elemen penahan beban yang dihitung secara presisi, di mana kelas materialnya, geometrinya, dan kualitas lasnya menentukan perilaku struktur di bawah beban derek, salju, dan angin. Pembeli yang memperlakukan balok hanya sebagai item harga per ton sering kali baru menyadari biaya sebenarnya belakangan—melalui pekerjaan ulang, keterlambatan, atau hasil inspeksi yang ditolak. Pendekatan praktisnya adalah menilai pemasok berdasarkan bukti nyata: sertifikat pabrik, standar fabrikasi, dan rencana produksi yang realistis.
Produsen balok baja yang mengoperasikan sendiri jalur penggulungan atau fabrikasi dapat menunjukkan sertifikat uji pabrik yang menghubungkan setiap heat dengan hasil kimia dan mekanisnya. Jejak dokumen ini penting karena balok baja struktural harus memenuhi kelas yang dinyatakan, seperti Q355B atau Q420B, bukan sekadar label yang tidak terverifikasi. Seorang pedagang yang menjual kembali stok pihak ketiga mungkin kesulitan membuktikan asal-usul produk, yang menjadi masalah segera ketika konsultan atau otoritas meminta pelacakan jejak. Mohon minta jenis sertifikat EN 10204 untuk setiap pengiriman dan pastikan nomor heat tercetak pada elemen tersebut.
Pemasok balok I harus menjelaskan cara kedalaman badan, lebar sayap, dan ketebalan mendistribusikan momen lentur dan geser. Balok dengan penampang lebih berat belum tentu tepat; pilihan yang benar mengikuti jalur beban dari atap dan derek melalui kolom hingga fondasi. Gambar produsen balok H biasanya mencantumkan detail sambungan bersamaan dengan penampangnya, karena balok yang sesuai perhitungan namun gagal di sepanjang garis baut tetap membahayakan kerangka struktur. Geometri, mutu material, dan sambungan harus dianalisis secara bersamaan—itulah alasan tinjauan teknis awal jauh lebih menghemat biaya dibandingkan diskon di akhir proses.
Untuk proyek-proyek di dalam Wilayah Ekonomi Eropa, kelas pelaksanaan EN 1090 menentukan cara balok dipotong, dibor, dan dilas sebelum memperoleh tanda CE. Produsen balok baja yang memiliki sertifikasi EN 1090 bekerja sesuai prosedur terdokumentasi untuk penyesuaian dimensi, toleransi dimensi, dan pelacakan jejak. Balok EN 1090 dikirimkan bersama deklarasi bahwa kelas pelaksanaannya sesuai dengan desain, sehingga menghilangkan masalah umum terkait bea cukai dan kepatuhan. Pembeli yang mengekspor ke negara lain pun tetap mendapat manfaat, karena disiplin yang sama mengurangi kesalahan di lapangan.
Pengelasan robotik dan prosedur bersertifikat melindungi zona paling tertekan pada elemen struktural yang dirangkai. ISO 3834 menetapkan persyaratan kualitas pengelasan, sedangkan ISO 9001 mengatur sistem manajemen secara keseluruhan guna menjaga konsistensi inspeksi, kalibrasi, dan pencatatan. Bengkel yang menjalankan pemotongan CNC dan pengelasan terkendali mampu memberikan ketepatan pemasangan yang dapat diulang, sehingga pemasangan baut di lokasi tetap cepat dan akurat. Produsen balok baja yang mencatat setiap peta las dan catatan kalibrasi memudahkan audit, dan jawaban tenang serta terdokumentasi mengenai ketidaksesuaian menunjukkan kedewasaan lebih daripada brosur penuh foto peralatan.
Waktu tunggu jarang berupa satu angka saja; melainkan jumlah dari pengadaan bahan, pemotongan, pengelasan, pelapisan, dan pengepakan. Produsen balok baja yang memiliki hubungan dengan pabrik baja dan menyimpan profil standar dalam rencana dapat memulai proses pemotongan lebih cepat, tetapi komponen buatan khusus tetap memerlukan pemesanan pelat terlebih dahulu. Petakan jalur kritis bersama pemasok dan tanyakan aktivitas mana yang berada pada rantai terpanjang. Urutan yang transparan memungkinkan pembeli merencanakan fondasi dan penyewaan derek berdasarkan tanggal tetap, bukan sekadar janji.
Pilihan pelapisan juga memengaruhi jadwal. Galvanisasi celup panas menambahkan siklus pencelupan dan pendinginan, sedangkan pelapisan serpih kaca memerlukan jendela pengeringan, dan keduanya memperpanjang tanggal pengiriman aktual. Pembeli cerdas menyisipkan cadangan waktu untuk titik-titik penahanan inspeksi dan pengiriman laut, lalu mengonfirmasi daftar kemasan serta rencana pemuatan sejak dini. Referensi ASTM dan AISC berguna bila tujuan adalah Amerika Utara, di mana tinjauan lokal mungkin meminta penandaan spesifik. Tujuannya adalah menyusun rencana sehingga satu keterlambatan tidak berdampak domino ke seluruh lokasi proyek. Penyelarasan awal mengenai incoterms dan pelabuhan tujuan juga menutup celah tersembunyi antara gerbang pabrik dan lokasi proyek.
Sebuah paket dokumen singkat menceritakan sebagian besar kisahnya: sertifikat EN 1090 dan ISO yang sah, sertifikat pabrik terbaru, gambar fabrikasi contoh, serta referensi dari pekerjaan ekspor serupa. Produsen balok baja yang percaya diri terhadap sistem mereka membagikan dokumen-dokumen ini tanpa drama dan menjelaskan cara mereka mengendalikan lubang baut berkekuatan tinggi serta kelengkungan (camber). Kunjungi bengkelnya jika volume pesanan membenarkannya; menyaksikan jalur pengelasan robot dan stasiun jaminan mutu (QA) akan menjawab pertanyaan-pertanyaan yang tidak dapat dijawab melalui surel.
Waspadai penawaran yang tidak mencantumkan mutu baja, kelas pelaksanaan, atau ketebalan lapisan, karena data yang hilang biasanya menandakan pengendalian yang tidak memadai. Harga yang jauh di bawah pasar sering kali menyembunyikan penggantian profil atau pengabaian sertifikasi—yang pasti akan terdeteksi oleh inspektur pelabuhan pada saat paling buruk. Tekankan agar penawaran secara eksplisit menyebutkan Q355B-Z35 bila risiko sobekan berlapis (lamellar tearing) ada, menyebut spesifikasi baut seperti 10.9S, serta menetapkan rentang toleransi. Produsen balok baja terkemuka menyatakan semua spesifikasi secara terbuka; tawaran yang samar merupakan risiko yang sebaiknya ditolak pembeli.
Mencari balok baja yang aman secara struktural bergantung pada bukti, bukan slogan. Produsen balok baja yang layak diajak bermitra membuktikan kelas material melalui sertifikat pabrik (mill certs), membuktikan keahlian melalui standar EN 1090 dan ISO 3834, serta membuktikan keandalan melalui rencana realistis dan terurut. Masukkan pemeriksaan dokumen dan cadangan waktu ke dalam kontrak, pertanyakan setiap penawaran yang menyembunyikan spesifikasinya, sehingga rangka tiba dalam kondisi siap diperiksa, tepat waktu, dan layak digunakan selama puluhan tahun.
Dokumen apa saja yang harus menyertai pengiriman balok baja struktural?
Jawaban: Pengiriman harus mencakup sertifikat uji pabrik (mill test certificates), deklarasi kesesuaian EN 1090, daftar kemasan yang memuat nomor heat, serta gambar fabrikasi. Dokumen-dokumen ini memungkinkan konsultan memverifikasi kelas material dan kelas pelaksanaan sesuai desain. Kelengkapan dokumen yang kurang akan memperlambat proses bea cukai dan penerimaan di lokasi. Minta jenis sertifikat EN 10204 agar setiap nomor heat dapat dilacak hingga hasil uji mekanisnya, dan pastikan cap pada elemen struktural cocok dengan dokumen sebelum bongkar muat.
Mengapa standar EN 1090 penting bagi balok baja yang diekspor?
Jawaban: EN 1090 menetapkan kelas pelaksanaan yang mengatur pemotongan, pengeboran, pengelasan, dan keterlacakan sebelum balok memperoleh tanda CE. Standar ini melindungi pembeli karena pemasok wajib mengikuti prosedur perakitan dan inspeksi yang terdokumentasi. Untuk proyek di Eropa, tanda tersebut wajib; untuk wilayah lain, disiplin yang sama mengurangi kesalahan di lapangan dan penolakan muatan. Konfirmasi kelas pelaksanaan sesuai dengan beban desain, karena kelas yang lebih rendah mungkin tidak memenuhi perhitungan struktural.
Bagaimana cara menghitung waktu tunggu untuk balok komposit?
Jawaban: Waktu tunggu merupakan jumlah dari pengadaan material, pemotongan CNC, pengelasan, pelapisan, dan pengepakan—bukan angka tetap tunggal. Balok komposit khusus memerlukan pemesanan pelat terlebih dahulu, sehingga langkah ini berada pada jalur kritis. Pilihan pelapisan juga memengaruhi jadwal: galvanisasi menambah satu siklus tangki, sedangkan glass flake memerlukan waktu pengeringan. Petakan urutan bersama pemasok, siapkan cadangan waktu untuk inspeksi dan pengiriman, serta rencanakan pekerjaan fondasi berdasarkan tanggal yang telah dikonfirmasi.
Grade mana yang cocok untuk balok yang berisiko mengalami laminar tearing?
Jawaban: Q355B-Z35 ditentukan untuk kondisi di mana tegangan melintang dapat menyebabkan laminar tearing pada sambungan las. Kualitas arah-Z mengontrol kandungan belerang dan meningkatkan daktilitas melintang pada sambungan tebal. Q355B standar memadai untuk sebagian besar rangka utama, sedangkan Q420B memenuhi tuntutan kekuatan tinggi. Insinyur memilih grade berdasarkan detail sambungan dan beban kerja, sehingga kutipan harga harus menyebutkannya secara eksplisit. Mengganti grade biasa pada sambungan tebal berisiko menimbulkan retakan tersembunyi.
Apakah pilihan pelapis dapat memengaruhi jadwal pengiriman balok?
Jawaban: Pemilihan pelapis menggeser jadwal karena setiap sistem memerlukan jendela proses tersendiri. Galvanisasi celup panas membutuhkan tangki dan siklus pendinginan, sedangkan pelapisan serpih kaca memerlukan proses pematangan sebelum penanganan. Produsen balok baja menjadwalkan proses-proses ini setelah pengelasan, sehingga pelapisan menjadi bagian dari waktu tunggu aktual, bukan sekadar tambahan di akhir. Sepakati jenis pelapis dan ketebalannya dalam spesifikasi, lalu konfirmasi kepada pemasok bahwa titik-titik penahan inspeksi telah diperhitungkan sebelum pemesanan pengiriman.

2026/10/26
Rencanakan struktur baja gudang-bengkel dengan zonasi yang lebih cerdas, alur kerja, ketinggian bebas, derek, ketentuan kebakaran, dan pertimbangan ekspansi.

2026/10/26
Rencanakan struktur baja penyimpanan dingin dengan insulasi, pengendali uap, pemutus termal, antarmuka pendinginan, serta detail tahan korosi.

2026/10/26
Rencanakan struktur baja pertanian yang dapat diperluas dari gudang peralatan menjadi pusat penyimpanan dan logistik pertanian, dengan langkah-langkah desain dan pengadaan yang praktis.

2026/10/26
Rencanakan struktur baja untuk ternak guna menjamin kesejahteraan hewan, ketahanan terhadap korosi, pertimbangan kebakaran, serta pengambilan keputusan yang efisien dari tahap perancangan hingga pengiriman.

2026/10/26
Rencanakan struktur baja pesawat terbang untuk hanggar dan fasilitas pendukung dengan panduan mengenai beban, korosi, kebakaran, EN 1090, serta tonggak pengiriman.

2026/10/26
Pilih struktur baja pertanian untuk penyimpanan pertanian dengan panduan praktis mengenai beban, korosi, kepatuhan regulasi, serta perencanaan pengiriman.
