 EN
倉庫兼工場の鋼構造:二用途設計
2026/10/26
スマートなゾーニング、動線計画、天井高、クレーン設置、防火対策、将来的な拡張性を考慮した倉庫兼工場の鋼構造を計画します。

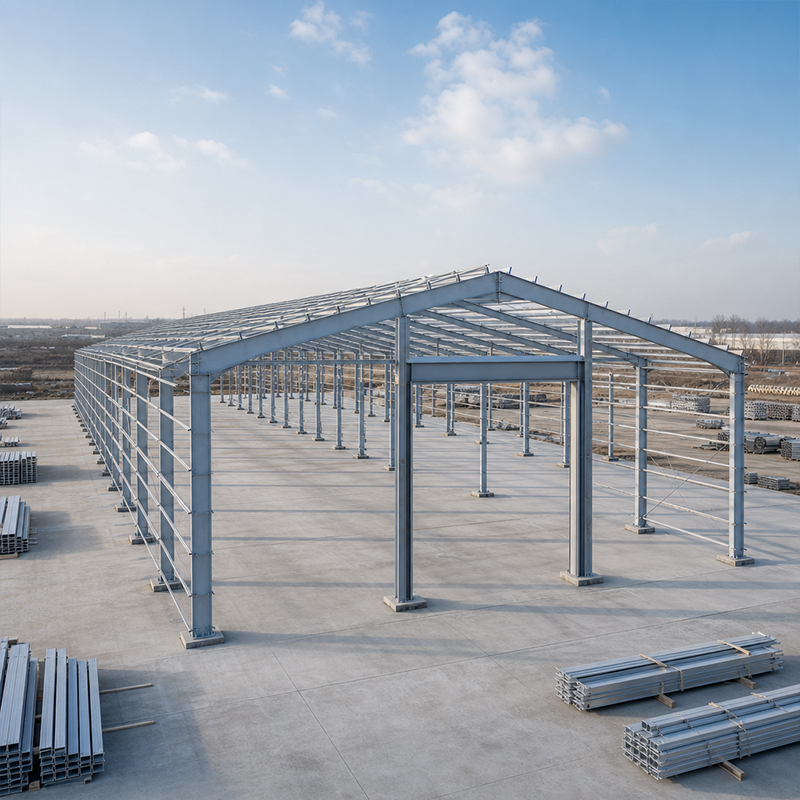
適切な鋼製ビームメーカーを選定することは、建物の骨組み全体における安全性、コスト、工期に直結します。ビームは単なる金属の棒ではなく、クレーン荷重や積雪、風圧といった荷重に対して構造物がどのように振る舞うかを左右する、計算に基づいて設計された荷重支持部材です。その材質(グレード)、断面形状、溶接品質が、構造性能を決定づけます。購入者がビームを「トン単価」でしか評価しない場合、後になって手戻り、工期遅延、検査不合格といった形で、真のコストを支払うことになります。実務上は、メーカーを「工場出荷証明書(ミル証明書)」「加工基準」「現実的な生産計画」といった具体的な根拠に基づいて審査することが最も確実な方法です。
自社で圧延または加工ラインを運営している鋼材梁メーカーは、各炉番号に対応する化学成分および機械的性質の試験結果を示す工場出荷証明書(ミル・テスト・サーティフィケート)を提示できます。この文書によるトレーサビリティは極めて重要です。なぜなら、構造用鋼材梁は「Q355B」や「Q420B」などの宣言された規格に適合していなければならず、単なる希望的なラベル表示では不十分だからです。他社在庫を再販する商社の場合、原材料の出所を証明することが困難になりがちであり、コンサルタントや行政当局からトレーサビリティの確認を求められた時点で問題となります。すべての出荷についてEN 10204に準拠した証明書を請求し、部材本体に炉番号が刻印されていることを確認してください。
I形鋼のサプライヤーは、ウェブの高さ、フランジ幅、および板厚が曲げ力とせん断力をどのように分散させるかを説明する必要があります。断面積が大きいからといって自動的に適切とは限りません。正しい選択は、屋根やクレーンからの荷重が柱を経て基礎へと伝わる荷重経路に沿って行うべきものです。H形鋼メーカーの図面では、通常、断面形状と接合部の詳細図が併記されています。これは、計算上は適合するもののボルト接合部で破損するような梁では、フレーム全体の安全性が危険にさらされるためです。断面形状、材質規格(鋼種)、および接合方法は、相互に関連して読み取る必要があります。だからこそ、設計段階早期での技術的レビューが、後工程での価格引き下げよりもはるかに大きな効果をもたらすのです。
欧州経済領域(EEA)内でのプロジェクトにおいては、EN 1090の施工等級(execution class)によって、鋼製梁の切断・穴開け・溶接の方法が定められ、CEマーク付与の前提となります。EN 1090認証を取得した鋼製梁メーカーは、組立精度、寸法公差、トレーサビリティに関する文書化された手順に従って製造を行います。EN 1090対応の梁には、設計仕様と一致する施工等級であることを明記した宣言書が添付されるため、通関や規制適合に関する一般的な課題が解消されます。他国へ輸出する購入者にとっても同様のメリットがあり、この厳格な品質管理により現場での施工ミスが減少します。
ロボット溶接および認定済みの溶接手順により、構造部材で最も応力が集中する部位が保護されます。溶接品質に関する要件はISO 3834で定められており、検査・校正・記録の一貫性を保つための包括的なマネジメントシステムはISO 9001に基づいています。CNC切断と制御された溶接を実施する工場では、再現性の高い寸法精度が確保されるため、現場でのボルト締め作業も迅速かつ正確に行えます。すべての溶接位置図および校正記録を確実に記録・管理している鋼製梁メーカーは、監査対応が容易であり、不適合事項について冷静かつ文書化された回答ができるという点こそ、設備の写真を多数掲載したカタログよりも、企業の成熟度を示す確かな証です。
納期は単一の数値ではなく、材料調達、切断、溶接、塗装、梱包といった各工程の所要時間の合計です。鋼材メーカーが製鋼所との取引関係を有し、標準断面材を常時在庫している場合、切断作業を早期に開始できますが、カスタム設計の組立材(ビルトアップ・メンバー)については、まず鋼板の手配が必要です。サプライヤーと共同でクリティカルパスを明確にし、どの工程が最も長い工程チェーンに位置するかを確認してください。工程の順序が明確になれば、バイヤーは不確実な約束ではなく、確定した納期に基づいて基礎工事やクレーンの手配を計画できます。
コーティングの選択も納期に影響します。溶融亜鉛めっきは浸漬・冷却工程を要し、ガラスフレーク塗装は硬化時間(キュアリング・ウィンドウ)が必要です。いずれも実際の納入日を延長します。賢い発注者は、検査による保留ポイントや海上輸送に余裕を持たせ、さらに早期にパッキングリストおよび積載計画を確定させます。納入先が北米の場合、ASTMおよびAISCの規格参照が有効です。現地審査で特定の表示(マーキング)が求められる可能性があるためです。目指すのは、ひとつの工程の遅れが現場全体に波及しないような計画です。また、インコタームズおよび納入港についても早期に合意することで、工場出荷後から現場到着までの間に生じがちな「見えないギャップ」を解消できます。
簡潔な資料パッケージで、ほとんどの情報がわかります。有効なEN 1090およびISO認証書、直近の製造所証明書(ミル証明書)、サンプルの製作図面、同様の輸出実績からの参考事例です。自社の品質管理体制に自信を持つ鋼製梁メーカーは、こうした資料を当然のように提示し、高強度ボルト穴やウェブのたわみ(カーバー)をどのように管理しているかも説明します。取引量が見込めれば工場見学もおすすめです。ロボット溶接ラインや品質保証(QA)検査ステーションを実際に見れば、メールでは解決できない疑問にも答えが出ます。
鋼材の規格(グレード)、施工等級(エクゼクションクラス)、塗装厚さなどが記載されていない見積もりには注意が必要です。こうした情報の欠落は、通常、品質管理の不備を意味します。市場相場より著しく低い価格は、実際には断面形状の変更や認証取得の省略を隠している可能性があり、港湾検査官が最も不都合なタイミングで指摘することになります。層状破断(ラミナート・ティアリング)のリスクがある場合は、必ず「Q355B-Z35」を明記させ、ボルト仕様(例:10.9S)も具体的に示させ、許容差範囲(公差帯)も明確に定めさせてください。信頼できる鋼製梁メーカーは、すべての仕様を明示します。曖昧な提案は、購入者が断るべきリスクです。
構造的に安全な鋼材ビームの調達は、スローガンではなく、証拠に基づいて行う必要があります。信頼できる鋼材ビームメーカーと提携する際には、工場証明書(ミル・サーティフィケート)で鋼材の規格を確認し、EN 1090およびISO 3834の認証で技術力を証明し、現実的かつ段階的な納入計画で信頼性を示すことが求められます。契約書には文書チェックと納入余裕期間(バッファー)を明記し、仕様が不透明な見積もりはすべて疑問視してください。その結果、フレームは検査可能かつ期日通りに到着し、数十年にわたる使用に耐える品質を確保できます。
構造用鋼材ビームの出荷に同封されるべき書類は何ですか?
回答:出荷物には、工場試験証明書(ミル・テスト・サーティフィケート)、EN 1090適合宣言書、熱処理番号を記載した梱包明細書(パッキングリスト)、および製作図面が必要です。これらの書類により、コンサルタントは設計仕様に対する鋼材の規格および施工等級(Execution Class)を確認できます。書類が不足すると、通関手続きや現場での受入れが遅延します。また、各熱処理ロットの機械的特性を追跡できるよう、EN 10204に定められた証明書の種別(タイプ)を明示して請求してください。さらに、荷卸し前に、部材に押印された識別マークが書類内容と一致しているかを必ず確認してください。
輸出向け鋼材ビームにおいてEN 1090が重要な理由は何ですか?
回答:EN 1090規格では、梁にCEマークを付与する前に適用される加工クラス(Execution Class)が定められており、切断・穴開け・溶接・トレーサビリティなどの工程が規定されています。この規格は、サプライヤーが文書化された組立手順および検査手順に従うことを義務付けるため、購入者を保護します。欧州向けプロジェクトではCEマークの表示が必須ですが、その他の地域においても同様の厳格な管理を導入することで、現場での施工ミスや納入拒否のリスクを低減できます。設計荷重に応じて適切な加工クラスを選定してください。クラスが低すぎると、構造計算上の要件を満たさなくなる場合があります。
組立形鋼材の納期はどのように算出されますか?
回答:組立形鋼材の納期は、材料調達・CNC切断・溶接・塗装・梱包といった各工程の所要時間を合計したものであり、単一の固定値ではありません。カスタム製の組立部材では、まず鋼板の手配が必要となるため、この工程がクリティカルパスとなります。また、塗装方法によっても納期が変動します。例えば、熱浸漬亜鉛めっき(ホットディップ・ガルバニズィング)ではタンク処理サイクルが必要となり、グラスフレーク塗装では硬化時間が必要です。納期計画にあたっては、サプライヤーと工程順序を共同で確認し、検査および輸送のための余裕期間(バッファ)を確保した上で、基礎工事のスケジュールを確定納期に合わせて調整してください。
層状破断のリスクがある鋼材には、どのグレードが適していますか?
回答:溶接継手部で厚さ方向の引張応力が発生し、層状破断を引き起こす可能性がある場合に、Q355B-Z35が指定されます。Z方向特性(Z性能)は硫黄含有量を制御し、厚肉接合部における厚さ方向の延性を向上させます。標準的なQ355Bは主構造フレームの大部分に適用され、高強度が求められる場合はQ420Bが用いられます。設計者は接合部の詳細および荷重条件に基づいてグレードを選定するため、見積書には必ず明記する必要があります。厚肉接合部でZ性能を有しない通常グレードを代用すると、目に見えない亀裂のリスクが生じます。
塗装仕様の選択は、鋼材の納期に影響しますか?
回答:コーティングの選択が納期に影響を与えるのは、各処理方式に固有の工程期間が必要となるためです。溶融亜鉛めっきには浸漬槽と冷却工程が必要であり、グラスフレーク塗装は搬送可能な状態にする前に十分な硬化時間を要します。鋼製梁メーカーでは、これらの仕上げ工程を溶接後に実施するため、仕上げは実質的な納入リードタイムの一部であり、後から追加される作業ではありません。仕様書においてコーティングの種類と膜厚を明確に定めたうえで、サプライヤーが貨物の輸送手配前に検査による保留ポイントを適切に確保しているかを確認してください。






