 EN
هياكل فولاذية للمستودعات وورش العمل: تصميم متعدد الاستخدامات
2026/10/26
خطّط لهيكل فولاذي مستودع-ورشة عمل باتخاذ قرارات أكثر ذكاءً بشأن التوزيع الوظيفي، وتدفّق الحركة، والارتفاع الصافي، والرافعات، ومكافحة الحرائق، والتوسّع.

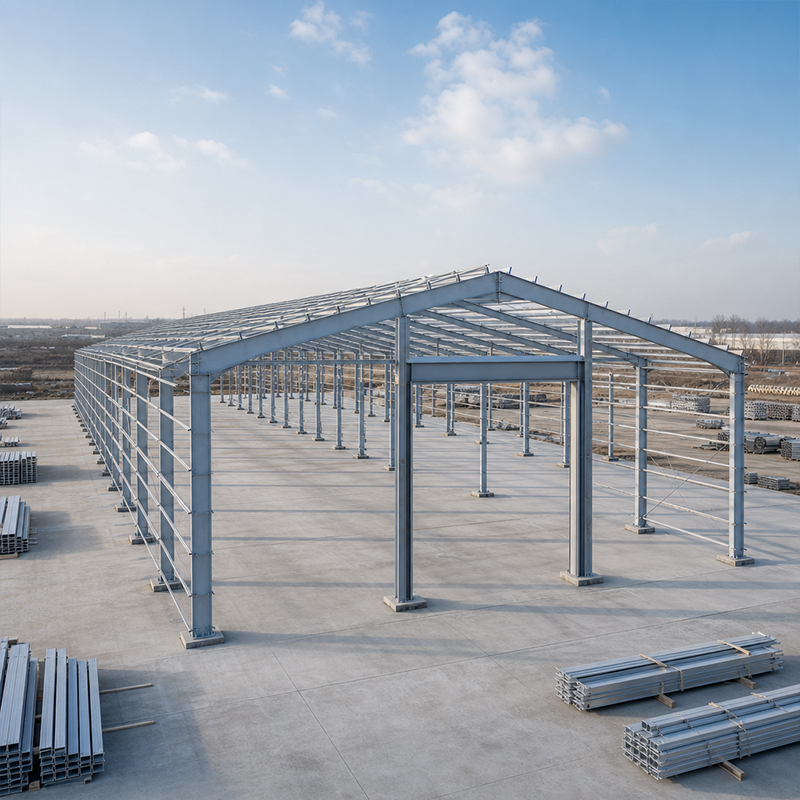
إن اختيار مصنّعي العوارض الفولاذية المناسبين يؤثّر مباشرةً في سلامة الهيكل وتكلفته وجدول تنفيذه. فالعارضة ليست مجرد قضيب معدني مُباع كسلعة عادية، بل هي عنصر هندسي محسوب يحمل الأحمال، وتتحدد سلوكيات المنشأة تحت تأثير أحمال الرافعات أو الثلوج أو الرياح وفق درجة الفولاذ المستخدم وهندسته الهندسية وجودة لحامه. أما المشترون الذين يعاملون العوارض على أنها بند تجاري يُقاس بالسعر لكل طن، فيكتشفون في كثير من الأحيان التكلفة الحقيقية لاحقًا، عبر الحاجة إلى إعادة العمل أو التأخير أو رفض نتائج الفحص.
يمكن لشركات تصنيع العوارض الفولاذية التي تمتلك خطوط تدحرج أو تشكيل خاصة بها أن تقدّم شهادات اختبار المصنع التي تربط كل دفعةٍ بنتائجها الكيميائية والميكانيكية. ولهذا السجل الورقي أهميةٌ بالغة، لأن العارضة الفولاذية الإنشائية يجب أن تتوافق مع درجة مُعلنة مثل Q355B أو Q420B، وليس فقط مع تسمية تعبّر عن أملٍ ما. وقد يواجه التاجر الذي يعيد بيع مخزون طرف ثالث صعوباتٍ في إثبات منشأ المنتج، ما يصبح مشكلةً فور طلب أي مستشار أو جهة رقابية إثبات إمكانية التعقّب. لذا، اطلب شهادة النوع EN 10204 لكل شحنة، وتأكد من أن رقم الدفعة مطبوعٌ على العنصر.
يجب أن يوضح مورد عوارض الحرف «آي» كيفية توزيع العمق والعرض والسمك للويب والأجنحة على الانحناء والقص. فعدم اختيار العارضة الأثقل تلقائيًّا لا يعني بالضرورة أنها الاختيار الصحيح؛ بل إن الاختيار المناسب يتبع مسار التحميل من السقف والرافعة عبر الأعمدة إلى الأساس. وعادةً ما تُرفق رسومات مصنِّع عوارض الحرف «إتش» بالقسم المُختار تفصيل الاتصال، لأن العارضة التي تتوافق مع الحسابات لكنها تفشل عند خط البراغي لا تزال تعرّض الإطار للخطر. ويجب قراءة الهندسة والدرجة ونوع الاتصال معًا، ولذلك فإن المراجعة الهندسية المبكرة توفر أكثر من خصمٍ لاحق.
للمشاريع الواقعة داخل المنطقة الاقتصادية الأوروبية، تُعرِّف فئات التنفيذ وفق المعيار EN 1090 كيفية قص العارضة وثقبها ولحامها قبل أن تحمل علامة CE. ويعمل مصنعو العوارض الفولاذية الحاصلون على شهادة EN 1090 وفق إجراءات موثَّقة تشمل تركيب القطع بدقة، والتسامح البُعدي، وإمكانية تتبع المنتج. وتصل العارضة المتوافقة مع المعيار EN 1090 مرفقةً بإقرارٍ يفيد بأن فئة التنفيذ تتطابق مع التصميم، مما يزيل إحدى الصعوبات الشائعة المتعلقة بالجمارك والامتثال. كما يستفيد المشترون الذين يصدِّرون إلى وجهات أخرى، لأن الانضباط نفسه يقلل من الأخطاء الميدانية.
تَحمي عمليات اللحام الروبوتية والإجراءات المؤهلة أكثر المناطق إجهادًا في العنصر المُركَّب. ويحدِّد معيار الآيزو ٣٨٣٤ المتطلبات الخاصة بجودة اللحام، بينما ينظِّم معيار الآيزو ٩٠٠١ النظام الأوسع لإدارة الجودة الذي يضمن اتساق عمليات الفحص والمعايرة والتوثيق. وبفضل تشغيل الورشة لآلات القطع باستخدام الحاسوب (CNC) واللحام الخاضع للرقابة، تتحقَّق دقة التجميع بشكل متكرِّر، ما يجعل تركيب العناصر في الموقع سريعًا ودقيقًا. أما شركات تصنيع العوارض الفولاذية التي تسجِّل خريطة كل عملية لحام وسجلات المعايرة فهي تُبسِّط عملية التدقيق، كما أن تقديم إجابة هادئة ومُوثَّقة حول أوجه عدم المطابقة يعكس نضجًا أكبر من مجرد كتيب دعائي مليء بصورة المعدات.
فترة التسليم نادرًا ما تكون رقمًا واحدًا؛ بل هي مجموع فترات شراء المواد، والقطع، واللحام، والطلاء، والتغليف. ويمكن لمصنّعي العوارض الفولاذية الذين يمتلكون علاقات مع المصانع ويحتفظون بمقاطع قياسية في خططهم البدء بالقطع في وقت أبكر، لكن العنصر المُركَّب حسب الطلب لا يزال يحتاج إلى حجز صفائحه أولًا. وعليك أن تُحدِّد المسار الحرج مع المورِّد، وأن تسأله عن النشاط الذي يقع على أطول سلسلة. وبفضل تسلسلٍ شفاف، يستطيع المشتري تخطيط أعمال الأساسات واستئجار الرافعات حول تاريخٍ ثابتٍ بدلًا من الاعتماد على وعدٍ غير مضمون.
يؤثر اختيار الطلاء أيضًا على الجدول الزمني. فالتغليف بالغمر الساخن في الزنك يتطلب دورة غمرٍ وتبريدٍ، بينما تتطلب طبقة رقائق الزجاج فترات تصلب محددة، وكلتا الطريقتين تُطيلان التاريخ الفعلي للتسليم. ويُعد المشترون الأذكياء عوامل هامشية لفترات التفتيش المؤقتة والشحن البحري، ثم يؤكدون قائمة التعبئة وخطة التحميل مبكرًا. وتساعد المراجع القياسية الصادرة عن الجمعية الأمريكية لاختبار المواد (ASTM) والمعهد الأمريكي لبناء الهياكل الفولاذية (AISC) عند استهداف أمريكا الشمالية، حيث قد تطلب الجهات المحلية مراجعةً محددةً للعلامات. والهدف هو وضع خطة لا يؤدي فيها تأخير خطوة واحدة إلى تأثير متسلسل على الموقع بأكمله. كما أن التوافق المبكر بشأن شروط التجارة الدولية (Incoterms) وميناء الوصول يُنهي الفجوات الخفية التي تظهر بين بوابة المصنع والموقع.
حقيبة وثائق موجزة تروي معظم القصة: شهادات صلاحية وفق المعايير الأوروبية EN 1090 والمعايير الدولية ISO، وشهادات المصهر الحديثة، ورسم تفصيلي نموذجي للتصنيع، ومراجع من مشاريع تصدير مماثلة. وتصدر شركات تصنيع العوارض الفولاذية التي تثق بنظامها هذه الوثائق دون تعقيد، وتوضّح كيفية التحكم في ثقوب البراغي عالية القوة والانحناء. وزُر المصنع إن كان الحجم يبرر ذلك؛ فمشاهدة خط اللحام الآلي ومحطة ضمان الجودة تجيب عن أسئلة لا يمكن للبريد الإلكتروني الإجابة عنها.
راقب العروض التي تغفل ذكر الدرجة أو فئة التنفيذ أو سماكة الطلاء، لأن غياب هذه البيانات غالبًا ما يدل على غياب الضوابط. وقد تخفي الأسعار المنخفضة جدًّا مقارنةً بالسوق استخدام أقسام بديلة أو تجاهل إصدار الشهادات، مما سيكتشفه مفتش الميناء في أسوأ لحظة ممكنة. واطلب صراحةً أن تتضمن العروض ذكر «Q355B-Z35» عند وجود خطر التمزق الطبقي، وأن تحدد مواصفات البراغي مثل «10.9S»، وأن تحدد نطاق التحمل بدقة. وتعلن شركات تصنيع العوارض الفولاذية الموثوقة عن جميع المواصفات بصراحة؛ أما العرض الغامض فهو خطرٌ يجب على المشتري رفضه.
يتعلَّق تأمين العوارض الفولاذية الآمنة هيكليًّا بالبراهين لا بالشعارات. وشركات تصنيع العوارض الفولاذية التي تستحق الشراكة معها تُثبت درجة الفولاذ عبر شهادات المصهر، وتُثبت كفاءتها عبر الامتثال لمعيارَي EN 1090 وISO 3834، وتُثبت موثوقيتها عبر خطة واقعية منظَّمة. واجعل فحص الوثائق والهوامش الزمنية جزءًا لا يتجزَّأ من العقد، واستفسر عن أي عرض سعري يُخفي مواصفاته الفنية، وبذلك تصل الهيكلية قابلةً للتفتيش، وفي الموعد المحدَّد، وجاهزةً لأداء الخدمة لمدَّة عقود.
ما الوثائق التي يجب أن تصاحب شحنة العوارض الفولاذية الإنشائية؟
الإجابة: يجب أن تتضمَّن الشحنة شهادات اختبار المصهر، وإعلان المطابقة وفق معيار EN 1090، وقائمة التعبئة مرفقة بأرقام الدفعات الحرارية، والرسومات التفصيلية للتصنيع. وتسمح هذه الوثائق للمستشار بالتحقق من درجة الفولاذ وفئة التنفيذ مقابل التصميم الأصلي. وغياب أيٍّ من هذه الوثائق يُبطئ إجراءات التخليص الجمركي وقبول الشحنة في الموقع. واطلب تحديد نوع شهادة EN 10204 بحيث يمكن تتبع كل دفعة حرارية إلى نتائجها الميكانيكية، وتأكد من تطابق الطوابع المطبوعة على العناصر مع ما ورد في المستندات قبل تفريغ الشحنة.
لماذا يكتسب معيار EN 1090 أهميةً بالغةً بالنسبة للعوارض المُصدَّرة؟
الإجابة: يُحدِّد المعيار الأوروبي EN 1090 فئات تنفيذية تُنظِّم عمليات القص، والثقب، واللحام، وإمكانية التتبُّع قبل أن يحصل العارضة على علامة CE. ويحمي هذا المعيار المشتري لأن المورِّد ملزمٌ باتباع إجراءات موثَّقة لتجميع الأجزاء وتفقُّدها. وللمشاريع الأوروبية، تُعتبر هذه العلامة إلزاميةً؛ أما في المناطق الأخرى، فإن الالتزام بنفس الانضباط يقلِّل من الأخطاء الميدانية والشحنات المرفوضة. وعليك التأكُّد من أن فئة التنفيذ تتوافق مع الحمل التصميمي، لأن الفئة الأدنى قد لا تحقِّق متطلبات الحساب الإنشائي.
كيف يُحسب زمن التسليم للعناصر المُركَّبة؟
الإجابة: يتكوَّن زمن التسليم من مجموع مراحل شراء المواد، والقص باستخدام ماكينات التحكم الرقمي (CNC)، واللحام، والطلاء، والتغليف، وليس رقماً ثابتاً واحداً. وللعناصر المُركَّبة حسب الطلب، يجب حجز الصفائح أولاً، وبالتالي فإن هذه الخطوة تقع على المسار الحرج. كما يؤثِّر نوع الطلاء في التاريخ النهائي: فالتجفيف بالغمر في الزنك يتطلَّب دورة كاملة في الخزان، بينما يحتاج طلاء رقائق الزجاج إلى فترة تصلُّب. وعليك رسم تسلسل المراحل مع المورِّد، وتخصيص هامش احتياطي للفحص والشحن، وتخطيط أعمال الأساسات وفقاً للتاريخ المؤكَّد.
أي درجة تصلح للعوارض المعرَّضة لخطر التشقق الطبقي؟
الإجابة: تُحدَّد درجة Q355B-Z35 في الحالات التي قد تؤدي فيها إجهادات الشد عبر السماكة إلى التشقق الطبقي عند الوصلات الملحومة. وتتحكم مواصفات الاتجاه العمودي (Z) في محتوى الكبريت وتحسِّن قابلية التشوه عبر السماكة في الوصلات الثقيلة. أما درجة Q355B القياسية فتناسب معظم الإطارات الأساسية، بينما تناسب درجة Q420B المتطلبات العالية للقوة. ويختار المهندس الدرجة بناءً على تفصيلات الوصلة والأحمال المؤثرة، لذا يجب ذكرها صراحةً في العرض السعري. واستخدام درجة عادية في وصلة سميكة يعرِّض المشروع لخطر التشققات الخفية.
هل يمكن أن يؤثر اختيار الطلاء على جدول تسليم العارضات؟
الإجابة: يُؤثِّر اختيار الطلاء في الجدول الزمني لأن كل نظام يتطلَّب نافذة عملية خاصة به. فعملية الغمر الساخن بالزنك تتطلَّب خزَّانًا ودورة تبريد، بينما يتطلَّب طلاء رقائق الزجاج فترة تصلُّب قبل التعامل معه. ويقوم مصنِّعو العوارض الفولاذية بجدولة هذه العمليات بعد اللحام، لذا فإن التشطيب يشكِّل جزءًا من المدة الزمنية الفعلية المطلوبة، وليس إجراءً منفصلًا يتم التفكير فيه لاحقًا. واتَّفق على نوع الطلاء وسماكته في المواصفات، ثم تأكَّد من أن المورِّد أدرج نقاط التوقُّف للتفتيش ضمن هامش الوقت المتاح قبل حجز الشحن.

2026/10/26
خطّط لهيكل فولاذي مستودع-ورشة عمل باتخاذ قرارات أكثر ذكاءً بشأن التوزيع الوظيفي، وتدفّق الحركة، والارتفاع الصافي، والرافعات، ومكافحة الحرائق، والتوسّع.

2026/10/26
خطّط لهيكل فولاذي لمخزن تبريد يشمل عزلًا حراريًّا، وتحكمًا في بخار الماء، وفواصل حرارية، وواجهات توصيل لأنظمة التبريد، وتفاصيل مقاومة للتآكل.

2026/10/26
خطّط لهيكل زراعي فولاذي يتوسّع تدريجيًّا من حظيرة المعدات إلى مركز التخزين والخدمات اللوجستية الزراعية، مع خطوات عملية في التصميم والشراء.

2026/10/26
خطط لبناء هيكل فولاذي لتربية الماشية يراعي الرفاه، ومقاومة التآكل، والاعتبارات المتعلقة بالحريق، واتخاذ قرارات فعّالة من التصميم إلى التسليم.

2026/10/26
خطّط لهيكل فولاذي للطائرات لمبانٍ تخزين الطائرات ومرافق الدعم، مع توجيهات حول الأحمال والتآكل والحريق والمعيار الأوروبي EN 1090 ومراحل التسليم.

2026/10/26
اختر هيكلًا فولاذيًّا لمزرعةٍ لتخزين المعدات الزراعية، مع إرشادات عملية حول الأحمال والتصدّع والتقيُّد بالمعايير وتخطيط التسليم.
