 EN
سازههای فولادی انبار-کارگاه: طراحی دومنظوره
2026/10/26
طراحی سازه فولادی انبار-کارگاه را با تقسیمبندی هوشمندانهتر، جریان کار بهینه، ارتفاع روشن مناسب، تجهیزات بالابر، ایمنی در برابر آتش و امکان گسترش در نظر بگیرید.

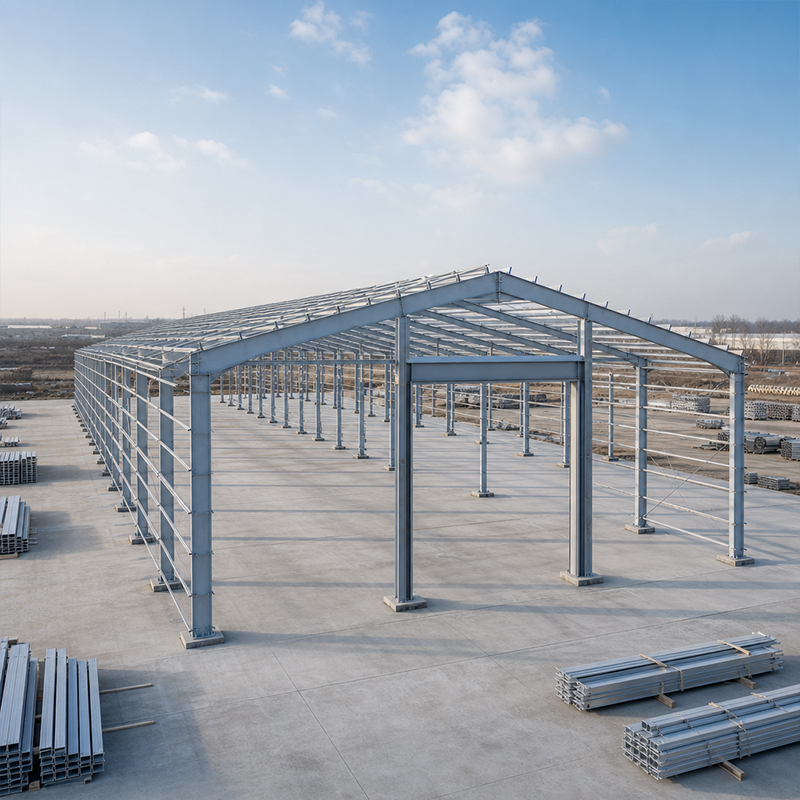
انتخاب تولیدکنندگان معتبر تیرآهن، ایمنی، هزینه و زمانبندی کل سازه را تعیین میکند. تیرآهن صرفاً یک میله فلزی قابل خرید و فروش نیست؛ بلکه عضوی محاسبهشده برای تحمل بار است که درجه فولاد، ابعاد هندسی و کیفیت جوش آن، رفتار سازه را تحت بارهای بالشتک، برف و باد مشخص میکند. خریدارانی که تیرآهن را صرفاً بهعنوان یک آیتم قیمتگذاریشده بر حسب تن در نظر میگیرند، اغلب هزینه واقعی را بعداً در قالب بازکاری، تأخیر یا رد شدن بازرسی متوجه میشوند. راه عملی این است که تأمینکننده را بر اساس شواهد ارزیابی کنید: گواهینامههای کارخانه فولاد، استانداردهای ساخت و برنامه تولیدی واقعبینانه.
تولیدکنندگان تیرهای فولادی که خطوط نورد یا ساخت خود را اداره میکنند، میتوانند گواهیهای آزمون کارخانه را ارائه دهند که هر دفعه ذوب را به نتایج شیمیایی و مکانیکی مربوطه پیوند میدهد. این سندی که ردپایی از اطلاعات ایجاد میکند اهمیت دارد، زیرا یک تیر فولادی سازهای باید درجهای اعلامشده مانند Q355B یا Q420B را برآورده کند، نه صرفاً یک برچسب امیدوارکننده. یک تاجر که موجودی طرفسوم را دوباره به فروش میرساند ممکن است در اثبات منشأ با مشکل مواجه شود؛ و این موضوع در لحظهای که یک مشاور یا نهاد نظارتی از قابلیت ردیابی اطلاعات خواستاری شود، به یک مشکل تبدیل میشود. برای هر محموله، نوع گواهی EN 10204 را درخواست کنید و اطمینان حاصل کنید که شماره ذوب روی عضو حک شده است.
تامینکنندهٔ تیرآهن نوع I باید توضیح دهد که عمق جان، عرض بال و ضخامت چگونه بارهای خمشی و برشی را توزیع میکنند. انتخاب بخش سنگینتر بهطور خودکار درست نیست؛ انتخاب مناسب باید مسیر بار را از سقف و جرثقیل از طریق ستونها تا پی دنبال کند. نقشههای تولیدکنندهٔ تیرآهن نوع H معمولاً بخش مربوطه را همراه با جزئیات اتصال ارائه میدهند، زیرا تیری که از نظر محاسباتی مناسب است اما در خط پیچها شکست میخورد، همچنان خطری برای قاب سازه ایجاد میکند. هندسه، درجهٔ فولاد و نوع اتصال باید بهصورت همزمان بررسی شوند؛ بههمین دلیل بررسی مهندسی در مراحل اولیه صرفهجویی بیشتری نسبت به تخفیفهای اعمالشده در مراحل پایانی دارد.
برای پروژههای درون منطقه اقتصادی اروپا، کلاسهای اجرایی استاندارد EN 1090 تعیین میکنند که یک تیر فولادی چگونه برش داده، سوراخ شده و جوش داده میشود تا قبل از دریافت نشان CE آماده شود. تولیدکنندگان تیرهای فولادی که گواهینامه EN 1090 را دارند، طبق رویههای مستندشدهای در زمینهٔ انطباق ابعادی، تحملهای ابعادی و ردیابیپذیری عمل میکنند. یک تیر EN 1090 همراه با اعلامیهای تحویل داده میشود که در آن کلاس اجرایی با طراحی مطابقت دارد؛ این امر یکی از مشکلات رایج در زمینهٔ گمرک و انطباق را برطرف میکند. خریدارانی که محصولات را به سایر مناطق صادر میکنند نیز از این رویه بهره میبرند، زیرا همان انضباط باعث کاهش خطاهای اجرایی در محل میشود.
جوشکاری رباتیک و رویههای مورد تأیید، مناطق بیشترین تنش در اعضای ساختهشده را محافظت میکنند. استاندارد ایزو ۳۸۳۴ الزامات کیفیت جوشکاری را تعیین میکند، در حالی که ایزو ۹۰۰۱ سیستم گستردهتر مدیریت را تنظیم میکند تا بازرسی، کالیبراسیون و ثبتها همگون باقی بمانند. یک کارگاه که از برش سیانسی و جوشکاری کنترلشده استفاده میکند، دقت و تکرارپذیری در نصب را تضمین میکند؛ بنابراین نصب در محل سریع و دقیق باقی میماند. تولیدکنندگان تیرهای فولادی که نقشهٔ هر جوش و هر سند کالیبراسیون را ثبت میکنند، حسابرسی را آسان میسازند و پاسخی آرام و مستند دربارهٔ انحرافات، نشانهای از بلوغ سازمانی است—نه تصاویر تجهیزات در کاتالوگ.
زمان تحویل معمولاً یک عدد منفرد نیست؛ بلکه مجموع زمانهای تهیه مواد اولیه، برش، جوشکاری، پوششدهی و بستهبندی است. تولیدکنندگان تیرهای فولادی که روابط مستقیم با کارخانههای فولاد و موجودی بخشهای استاندارد را در برنامه خود دارند، میتوانند زودتر شروع به برش کنند، اما برای عضوی سفارشی و ترکیبی همچنان نیاز است ابتدا ورقها رزرو شوند. مسیر حیاتی را با تأمینکننده ترسیم کنید و از او بپرسید کدام فعالیت در طولانیترین زنجیره قرار دارد. داشتن یک توالی شفاف به خریدار اجازه میدهد تا اجاره پیها و بالابرها را حول یک تاریخ ثابت — نه یک تعهد غیرقطعی — برنامهریزی کند.
انتخاب پوشش نیز زمانبندی را تغییر میدهد. گالوانیزه کردن غوطهوری گرم یک چرخهٔ تانککردن و خنکسازی اضافه میکند، درحالیکه پوشش شیشهای نیازمند پنجرههای سختشدن است و هر دو مورد تاریخ تحویل واقعی را بهتاخیر میاندازند. خریداران باهوش برای نقاط توقف بازرسی و حمل دریایی بافری در نظر میگیرند، سپس لیست بستهبندی و برنامهٔ بارگیری را زودتر تأیید میکنند. ارجاعها به استانداردهای ASTM و AISC هنگامی مفیدند که مقصد آمریکای شمالی باشد، زیرا بازبینی محلی ممکن است درخواست علامتگذاری خاصی داشته باشد. هدف این است که برنامهای تدوین شود که تأخیر در یک مرحله، سایر مراحل سایت را تحت تأثیر قرار ندهد. هماهنگی زودهنگام دربارهٔ اینکوترمز و بندر مقصد نیز شکافهای پنهان بین دروازهٔ کارخانه و سایت را پُر میکند.
یک مجموعهٔ کوتاه از اسناد بیشتر قسمتهای داستان را روایت میکند: گواهیهای معتبر EN 1090 و ISO، گواهیهای تازهٔ کارخانه، یک نقشهٔ نمونهٔ ساخت و مراجع مربوط به پروژههای صادراتی مشابه. تولیدکنندگان تیرآهن که اعتماد کامل به سیستم خود دارند، این اسناد را بدون هیچگونه دردسری ارائه میدهند و توضیح میدهند که چگونه سوراخهای پیچهای با استحکام بالا و انحنای تیرها را کنترل میکنند. اگر حجم سفارش این کار را توجیه کند، به کارخانه سر بزنید؛ مشاهدهٔ خط جوشکاری رباتیک و ایستگاه کنترل کیفیت پاسخهایی میدهد که ایمیل هرگز نمیتواند ارائه دهد.
به پیشفاکتورهایی که درجهٔ فولاد، ردهٔ اجرایی یا ضخامت پوشش را ذکر نکردهاند، توجه کنید؛ زیرا عدم وجود این دادهها معمولاً نشاندهندهٔ کمبود کنترل است. قیمتی که بسیار پایینتر از بازار باشد، اغلب نشاندهندهٔ جایگزینی مقاطع یا صرفنظر کردن از گواهیدهی است که بازرس بندر در بدترین زمان آن را کشف خواهد کرد. اصرار کنید که در پیشفاکتور دقیقاً Q355B-Z35 در مواردی که خطر پارگی لایهای وجود دارد، مشخص شود، مشخصات پیچ (مانند ۱۰٫۹S) نام برده شود و محدودهٔ تحمل تعیین گردد. تولیدکنندگان معتبر تیرآهن تمام مشخصات را بهصورت شفاف بیان میکنند؛ پیشنهادی مبهم، ریسکی است که خریدار باید آن را رد کند.
تامین تیرهای فولادی با ایمنی سازهای بر اساس شواهد، نه شعارهاست. تولیدکنندگان تیرهای فولادی که ارزش همکاری با آنها را دارند، درجهی فولاد را با گواهیهای کارخانهای اثبات میکنند، مهارت خود را با استانداردهای EN 1090 و ISO 3834 تأیید مینمایند و قابلیت اطمینان خود را با یک برنامهی واقعبینانه و مرحلهبهمرحله اثبات میکنند. بررسی اسناد و زمان اضافی را در قرارداد لحاظ کنید، هر پیشفاکتوری را که مشخصات فنیاش را پنهان میکند، زیر سؤال ببرید؛ در این صورت قاب سازهای قابل بازرسی، در زمان تعیینشده و مناسب برای دههها خدمات خواهد بود.
چه اسنادی باید همراه محمولهی تیرهای فولادی سازهای ارسال شوند؟
پاسخ: محموله باید شامل گواهیهای آزمون کارخانهای (mill test certificates)، اعلامیهی انطباق با استاندارد EN 1090، فهرست بستهبندی همراه با شمارههای حرارتی (heat numbers) و نقشههای ساخت باشد. این اسناد به مشاور اجازه میدهد تا درجهی فولاد و کلاس اجرایی را در برابر طرح اولیه بررسی کند. عدم ارائهی این اسناد، تخلیهی کالا از گمرک و پذیرش در محل را کند میکند. نوع گواهی EN 10204 را درخواست کنید تا هر شمارهی حرارتی به نتایج مکانیکی مربوطهاش قابل ردیابی باشد و قبل از تخلیهی محموله، مطابقت مهرهای روی عضو با اسناد را تأیید نمایید.
چرا استاندارد EN 1090 برای تیرهای فولادی صادراتی اهمیت دارد؟
پاسخ: استاندارد EN 1090 کلاسهای اجرایی را تعیین میکند که فرآیندهای برش، سوراخکاری، جوشکاری و ردیابی را پیش از دریافت علامت CE توسط تیر تنظیم میکند. این استاندارد خریدار را حفظ میکند، زیرا تأمینکننده موظف است رویههای مستندشدهٔ نصب و بازرسی را رعایت کند. برای پروژههای اروپایی این علامت اجباری است؛ اما برای سایر مناطق، رعایت همین انضباط به کاهش خطاهای اجرایی و رد شدن بارهای تحویلی کمک میکند. کلاس اجرایی را با بار طراحیشده تطبیق دهید، زیرا کلاس پایینتر ممکن است محاسبات سازهای را ارضا نکند.
زمان تحویل تیرهای ساختهشده چگونه محاسبه میشود؟
پاسخ: زمان تحویل شامل جمع زمانهای تهیه مواد اولیه، برش ماشینکاری عددی (CNC)، جوشکاری، پوششدهی و بستهبندی است و رقمی ثابت و یکسان نیست. تیرهای سفارشی ساختهشده نیازمند رزرو صفحات فلزی در ابتدا هستند، بنابراین این مرحله در مسیر بحرانی قرار میگیرد. نوع پوشش نیز تأثیری بر تاریخ نهایی دارد: گالوانیزهکردن یک چرخهٔ مخزنی اضافه میکند، درحالیکه پوشش شیشهای نیازمند زمان سختشدن است. ترتیب اجرایی را با تأمینکننده نقشهبرداری کنید، بافری برای بازرسی و حملونقل در نظر بگیرید و کارهای پیبندی را بر اساس تاریخ تأییدشده برنامهریزی کنید.
کدام درجه برای تیرهايي که در معرض پارگي لايهاي هستند مناسب است؟
پاسخ: Q355B-Z35 در مواردي که کشش در جهت ضخامت ممکن است منجر به پارگي لايهاي در اتصالات جوشکاري شده شود، مشخص شده است. کيفيت جهت Z سطح گوگرد را کنترل ميکند و انعطافپذيري در جهت ضخامت را در اتصالات سنگين بهبود ميبخشد. Q355B استاندارد براي بيشتر قابهاي اصلي کاربرد دارد، در حالي که Q420B براي نيازهاي مقاومت بالا مناسب است. مهندس درجه را بر اساس جزئيات اتصال و بارگذاري انتخاب ميکند؛ بنابراين، در پيشفاکتور بايد بهصورت صريح ذکر شود. جايگزيني يک درجه معمولي در اتصال ضخيم، خطر پارگي نهفته را ايجاد ميکند.
آيا انتخاب پوشش ميتواند بر زمان تحويل تير تأثير بگذارد؟
پاسخ: انتخاب پوشش زمانبندی را تغییر میدهد، چون هر سیستم پنجرهٔ فرآیندی خاص خود را نیاز دارد. گالوانیزهکردن به روش غوطهوری در حمام گرم نیازمند مخزن و چرخهٔ خنکسازی است و پوشش شیشهای (گلس فلیک) نیازمند زمان پخت قبل از دستزدن است. تولیدکنندگان تیرهای فولادی این مراحل را پس از جوشکاری برنامهریزی میکنند؛ بنابراین انجام پایانی پوشش بخشی از زمان تحویل واقعی است، نه یک اقدام جداگانهٔ بعدی. توافق بر سر نوع پوشش و ضخامت آن در مشخصات فنی صورت گیرد، سپس از تأمینکننده تأیید شود که نقاط توقف برای بازرسی در زمانبندی لحاظ شدهاند، پیش از رزرو حملونقل.

2026/10/26
طراحی سازه فولادی انبار-کارگاه را با تقسیمبندی هوشمندانهتر، جریان کار بهینه، ارتفاع روشن مناسب، تجهیزات بالابر، ایمنی در برابر آتش و امکان گسترش در نظر بگیرید.

2026/10/26
طراحی یک سازه فولادی برای انبار سرد را با در نظر گرفتن عایقبندی، کنترل بخار، شکستهای حرارتی، اتصالات سیستمهای تبرید و جزئیات مقاوم در برابر خوردگی انجام دهید.

2026/10/26
طراحی یک سازهی فولادی کشاورزی را برنامهریزی کنید که از انبار ماشینآلات تا فضای انبارداری و مرکز لجستیک مزرعه گسترش یافته و مراحل عملی طراحی و تأمین آن را شامل شود.

2026/10/26
برنامهریزی سازههای فولادی برای پرورش دام با تمرکز بر رفاه حیوانات، مقاومت در برابر خوردگی، ملاحظات آتشنشانی و تصمیمگیریهای کارآمد از طراحی تا تحویل.

2026/10/26
طراحی سازههای فولادی برای هواپیما در سالنهای نگهداری و تأسیسات پشتیبانی با راهنمایی در مورد بارها، خوردگی، آتشسوزی، استاندارد EN 1090 و مراحل تحویل.

2026/10/26
سازهی فولادی مزرعهای را برای انبارداری کشاورزی انتخاب کنید و راهنمایی عملی دربارهی بارها، خوردگی، انطباق با استانداردها و برنامهریزی تحویل دریافت کنید.
