 EN
Raktár-műhely acél szerkezetek: kettős felhasználású tervezés
2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

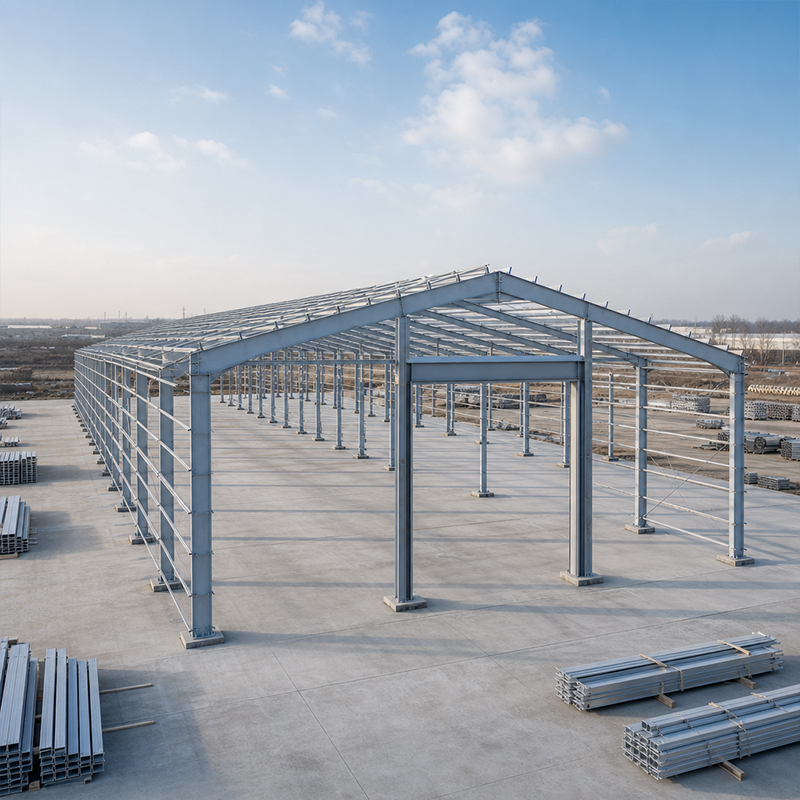
A megfelelő acélgerenda-gyártó kiválasztása meghatározza egy egész vázszerkezet biztonságát, költségét és ütemtervét. A gerenda nem egy árufajta fémrúd; hanem egy kiszámított terhelésviselő elem, amelynek minősége, geometriája és hegesztési minősége dönti el, hogyan viselkedik a szerkezet daruk, hó és szél terhei alatt. Azok a vásárlók, akik a gerendákat tonnánkénti ár szerint kezelik, gyakran csak később érzékelik a valódi költséget – újraalkotás, késedelem vagy elutasított felülvizsgálat formájában. A gyakorlatias megoldás az, ha a szállítót bizonyítékok alapján vizsgálják: gyári tanúsítványok, gyártási szabványok és realisztikus gyártási terv alapján.
Azok a acélgerenda-gyártók, amelyek saját hengerlő- vagy gyártósorral rendelkeznek, megmutathatják a gyártási hőt az egyes kémiai és mechanikai vizsgálati eredményekhez kapcsolódó gyári vizsgálati tanúsítványokat. Ez a dokumentumkövetés fontos, mert egy szerkezeti acélgerendának meg kell felelnie egy deklarált minőségnek, például Q355B vagy Q420B, nem csupán egy reménykedő címke alapján. Egy kereskedő, aki harmadik fél készletét értékesíti, nehézségekbe ütközhet az eredet igazolásában, ami problémát jelent, amint egy szakértő vagy hatóság nyomon követhetőséget kér. Kérje minden szállítmányhoz az EN 10204-es tanúsítványtípust, és ellenőrizze, hogy a hőszám be van-e verve a szerkezeti elemre.
Egy I-szerelvény-szolgáltatónak el kell magyaráznia, hogyan oszlik el a hajlítás és a nyírás a webmélység, a flange-szélesség és a vastagság alapján. Egy nehezebb szelvény nem feltétlenül a megfelelő választás; a megfelelő szelvényt a terhelés útvonala alapján kell kiválasztani: a tetőről és a daruról át a pilléreken a megbízóra. Az H-szerelvény gyártójának rajzai általában a szelvényt egy kapcsolódási részlettel együtt mutatják be, mert egy olyan gerenda, amely megfelel a számításoknak, de a csavarvonalnál meghibásodik, továbbra is kockázatot jelent a vázra nézve. A geometria, az anyagminőség és a kapcsolódás együttes értelmezése szükséges, ezért a korai műszaki felülvizsgálat többet takarít meg, mint egy késői engedmény.
Az Európai Gazdasági Térségben lévő projektek esetében az EN 1090 végrehajtási osztályok meghatározzák, hogyan kell egy gerendát levágni, fúrni és hegeszteni, mielőtt CE-jelölést kap. Az EN 1090 tanúsítvánnyal rendelkező acélgerenda-gyártók dokumentált eljárások szerint dolgoznak a illesztésre, méreteltérésre és nyomon követhetőségre vonatkozóan. Egy EN 1090 gerenda olyan nyilatkozattal érkezik, amely igazolja, hogy a végrehajtási osztály megfelel a tervezésnek – ez eltávolít egy gyakori vámkötelezettséget és megfelelőségi nehézséget. A más országokba exportáló vásárlók is profitálnak belőle, mert ugyanez a szigor csökkenti a terepen elkövetett hibákat.
A robotos hegesztés és a minősített eljárások védelmet nyújtanak egy összeállított szerkezeti elem legnagyobb terhelés alá kerülő részei számára. Az ISO 3834 szabvány határozza meg a hegesztési minőségre vonatkozó követelményeket, míg az ISO 9001 szabályozza azt a szélesebb körű menedzsmentrendszert, amely biztosítja a vizsgálatok, kalibrálások és dokumentumok egységes kezelését. Egy olyan gyártóüzem, amely CNC vágást és szabályozott hegesztést alkalmaz, ismételhető illeszkedést ér el, így a helyszíni csavarozás gyors és pontos marad. Az acél gerendákat gyártó vállalatok, amelyek minden hegesztési térképet és kalibrálási naplót rögzítenek, egyszerűvé teszik a felülvizsgálatot, és egy nyugodt, dokumentált válasz a nem megfelelőségekkel kapcsolatban többet árul el a vállalat érettségéről, mint egy felszerelési fényképekkel teli brosúra.
A szállítási idő ritkán egyetlen szám; inkább az anyagbeszerzés, a vágás, az hegesztés, a bevonatolás és a csomagolás összege. Az acélgerendákat gyártó vállalatok, amelyeknek megvan a kapcsolatuk az acélgyárakkal és rendelkeznek terv szerinti szabványos profilokkal, hamarabb elkezdhetik a vágást, de egy egyedi, összeállított elem esetében a lemezek foglalása továbbra is az első lépés. Térképezze fel a kritikus útvonalat a beszállítóval együtt, és kérdezze meg, mely tevékenység tartozik a leghosszabb láncszakaszhoz. Egy átlátható folyamat lehetővé teszi a vevő számára, hogy az alapozásra és a daru bérlésre egy rögzített dátum körül tervezzen, nem pedig egy ígéretre támaszkodva.
A bevonatválasztás szintén befolyásolja az időtervet. A forró-merítéses cinkbevonat kiegészül egy fürdőzési és hűtési ciklussal, míg a üvegporos bevonatnál szükség van a megfelelő keményedési időszakra, és mindkét folyamat meghosszabbítja a tényleges szállítási határidőt. Az okos vásárlók pufferidőt építenek be az ellenőrzési állomásokra és a tengeri szállításra, majd korán megerősítik a csomagolási listát és a rakodási tervet. Az ASTM és az AISC szabványhivatkozások segítséget nyújtanak Észak-Amerika irányába történő szállítás esetén, ahol a helyi felülvizsgálat speciális megjelöléseket kérhet. Célunk egy olyan terv elkészítése, amelyben egyetlen késés ne okozzon láncreakciót az egész építési területen. A szállítási feltételek (incoterms) és a célkikötő korai egyeztetése szintén lezárja azokat a rejtett réseket, amelyek a gyártó kapujától a helyszínig nyílnak.
Egy rövid dokumentumcsomag elég a legtöbb kérdés megválaszolásához: érvényes EN 1090- és ISO-tanúsítványok, friss gyári tanúsítványok, egy minta gyártási rajz és hivatkozások hasonló exportmegbízásokról. A biztosan működő acélgerenda-gyártók ezeket nyugodtan megosztják, és elmagyarázzák, hogyan ellenőrzik a nagy szilárdságú csavarlyukakat és a gerenda ívességét (camber). Látogasson el a gyártó telephelyére, ha a megrendelés mennyisége ezt indokolja; egy robothegesztő vonal és a minőségellenőrzési állomás megfigyelése olyan kérdésekre ad választ, amelyeket az e-mail nem tudna megoldani.
Figyeljen olyan kínálatokra, amelyek nem tartalmazzák az anyagminőséget, a kivitelezési osztályt vagy a bevonat vastagságát, mivel a hiányzó adatok általában hiányzó ellenőrzést jeleznek. Egy piac alatti ár gyakran rejtett szekciócsere vagy kihagyott tanúsítás mögött rejlik, amit a kikötői ellenőr a legrosszabb pillanatban fog észrevenni. Követelje meg, hogy a kínálatban szerepeljen a Q355B-Z35 anyagminőség ott, ahol rétegzett szakadás veszélye fenyeget, nevezze meg a csavarok specifikációját (pl. 10.9S), és határozza meg a tűréshatárt. A megbízható acélgerenda-gyártók minden műszaki paramétert nyíltan megadnak; egy homályos ajánlat az a kockázat, amelyet a vevőnek el kell utasítania.
A szerkezetileg biztonságos gerendák beszerzése a bizonyítékokon, nem a jelszavakon alapul. Azok a acélgerenda-gyártók, akikkel érdemes együttműködni, minőségüket gyári tanúsítványokkal igazolják, szakértelmüket az EN 1090 és az ISO 3834 szabványokkal, megbízhatóságukat pedig egy valósághű, lépésről lépésre kidolgozott tervvel. A dokumentum-ellenőrzést és a tartalékot építsük be a szerződésbe, kérdőjelezzük meg minden olyan árajánlatot, amely elrejti műszaki specifikációját, és így a váz keret időben, ellenőrizhető állapotban érkezik, és évtizedekig tartó szolgálatra alkalmas lesz.
Milyen dokumentumoknak kell kísérniük egy szerkezeti acélgerenda-szállítmányt?
Válasz: A szállítmánynak tartalmaznia kell gyári vizsgálati tanúsítványokat, az EN 1090-es megfelelőségi nyilatkozatot, csomagolási listát hőszámokkal és gyártási rajzokat. Ezek a dokumentumok lehetővé teszik, hogy egy szakértő ellenőrizze a minőséget és a végrehajtási osztályt a tervezettel összhangban. Hiányzó dokumentumok lelassítják a vámkezelést és a helyszíni átvételt. Kérjük az EN 10204-es tanúsítvány típusát, hogy minden hőszám mechanikai eredményeihez nyomon követhető legyen, és ellenőrizzük, hogy a szerkezeti elemeken szereplő bélyegek egyeznek-e a papírokkal a kirakodás előtt.
Miért fontos az EN 1090 szabvány a kiviteli acélgerendák esetében?
Válasz: Az EN 1090 szabvány végrehajtási osztályokat állapít meg, amelyek szabályozzák a vágást, fúrást, hegesztést és nyomon követhetőséget, mielőtt egy gerenda megkapja a CE-jelölést. A szabvány a vevőt védjük, mert a szállítónak dokumentált illesztési és ellenőrzési eljárásokat kell követnie. Európai projekteknél a jelölés kötelező; más régiókban ugyanez a szigorú eljárás csökkenti a helyszíni hibákat és az elutasított szállítmányokat. Erősítsük meg, hogy a végrehajtási osztály megfelel a tervezési tehernek, mivel alacsonyabb osztály esetleg nem elégíti ki a szerkezeti számításokat.
Hogyan számítjuk ki a készülékgerendák szállítási idejét?
Válasz: A szállítási idő a nyersanyag-beszerzés, a CNC-vágás, a hegesztés, a bevonat és a csomagolás összege, nem egyetlen rögzített érték. Az egyedi készülékgerendákhoz először lemezre van szükség, így ez a lépés a kritikus útvonalon helyezkedik el. A bevonat választása is befolyásolja az időpontot: a horganyzás egy további fürdőciklust igényel, míg a üvegporos bevonatnak szárazítási ideje van. Készítsük el a folyamat sorrendjét a szállítóval együtt, építsünk be tartalékot az ellenőrzésre és a szállításra, és tervezzük meg az alapozási munkákat a megerősített időpont köré.
Melyik minőségfelelős a réteges szakadás veszélyének kitett gerendákhoz?
Válasz: A Q355B-Z35-t akkor írják elő, ha a vastagság irányában ható húzóerő réteges szakadást okozhat hegesztett csatlakozásoknál. A Z-irányú minőségi követelmény szabályozza a kéntartalmat, és javítja a vastagság irányában mért nyúlási képességet a nehéz csatlakozásoknál. A szokásos Q355B megfelel a legtöbb elsődleges vázszerkezetnek, míg a Q420B a nagy szilárdsági igényekre alkalmas. A mérnök a csatlakozási részletek és a terhelés alapján választja ki a megfelelő minőséget, ezért az árajánlatnak egyértelműen meg kell neveznie azt. Egy egyszerűbb minőség alkalmazása vastag csatlakozásnál rejtett repedésveszélyt hordoz magában.
A bevonatválasztás befolyásolhatja a gerendák szállítási ütemtervét?
Válasz: A bevonatválasztás módosítja az időtervet, mert minden rendszer saját folyamatablakot igényel. A forró–merítéses cinkbevonat kád és hűtési ciklust igényel, míg a üvegporos bevonatnak szárítási időre van szüksége a kezelés megkezdése előtt. Az acélgerendákat gyártó vállalatok ezeket a folyamatokat a hegesztés után ütemezik, így a felületkezelés része a tényleges szállítási határidőnek, nem pedig egy külön, utólagos lépésnek. Egyeztessék a specifikációban a bevonat típusát és vastagságát, majd erősítsék meg a beszállítóval, hogy mikor tartanak ellenőrzési tartalék-időpontokat a szállítás lefoglalása előtt.

2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

2026/10/26
Tervezzen hűtött raktár acélszerkezetet hőszigeteléssel, párazáró réteggel, hőhíd-mentes kialakítással, hűtési interfészekkel és korroziónak ellenálló részletekkel.

2026/10/26
Tervezzen egy mezőgazdasági acélépítményt, amely skálázható gépjármű-istállóból tároló- és mezőgazdasági logisztikai központtá – gyakorlatias tervezési és beszerzési lépésekkel.

2026/10/26
Tervezzen élőállat-tartó acélépítményt a jólét, a korrózióállóság, a tűzbiztonsági szempontok és az hatékony tervezéstől-a-kiszállításig döntéshozatal érdekében.

2026/10/26
Tervezzen acél szerkezetet repülőgépek számára, például fedett hangároknak és kiszolgáló épületeknek, terhelési, korróziós, tűzvédelmi követelményekkel, az EN 1090 szabvánnyal és a szállítási határidőkkel kapcsolatos útmutatással.

2026/10/26
Válasszon farm acél szerkezetet mezőgazdasági tárolásra gyakorlati útmutatással a terhelésekről, korrózióról, megfelelőségről és szállítási tervezésről.
