 EN
倉庫兼工場の鋼構造:二用途設計
2026/10/26
スマートなゾーニング、動線計画、天井高、クレーン設置、防火対策、将来的な拡張性を考慮した倉庫兼工場の鋼構造を計画します。

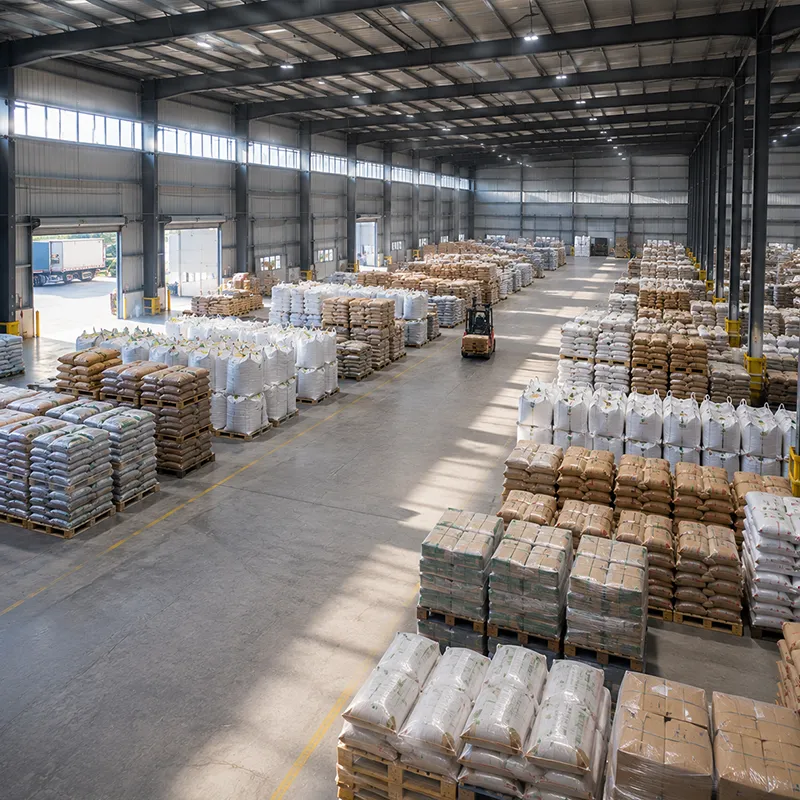
自家用航空機用格納庫とは、個人所有の航空機や訓練機を収容するための専用閉鎖型建物です。パイロットからフライトクラブまで、さまざまな所有者が利用するため、サイズや予算の決定は購入者に委ねられます。設計段階で床面積と鋼材仕様を明確にしておくことで、後工程での高額な修正作業を防げます。
多くの運用者は、まず「T型格納庫列」と「オープンボックスタイプ格納庫」の2つの代表的なレイアウトに分けて、自家用航空機用格納庫のサイズを検討します。単一のT型格納庫ベイの幅は通常12~14メートル、奥行きは12メートルです。一方、箱型格納庫では、航空機を内部の柱なしで駐機できるよう、20~40メートルの無柱空間を確保します。
軒高は実用性を左右します。6~8メートルの軒高があれば、高翼式訓練機がドアを通過できますが、企業向けターボプロップ機では、屋脊部で10メートル程度が必要になることが多いです。折れ戸は内部の有効高さを約1メートル削るため、その分ベイの高さを増やす必要があります。
航空機の種類は、一般航空用格納庫の敷地面積を決める最初の要因です。セスナ172の場合、床面積はおよそ9メートル×7メートルで十分ですが、ウィングを畳んだ状態のシラス機なら12メートル幅のベイに収容可能です。軽量双発機になると、有効スパンが15メートル×12メートル程度まで拡大する必要があります。
飛行クラブやチャーター事業では、別の課題——「処理能力(スループット)」——に直面します。10機の訓練機を収容する飛行学校では、10個の独立型T字ベイよりも、内部にラッキング設備を備えた単一の30メートルベイ格納庫の方が効率的です。これは、共用の通路スペースにより牽引時間が短縮されるためです。鋼構造体のコストはほぼ同程度ですが、敷地および滑走路(アプロン)の面積削減効果は非常に大きいのです。
ポータルフレームは、一般航空用格納庫の主力構造形式であり、剛性のある膝継手を介して屋根および壁の荷重を最大60メートルの無柱空間にわたって支えます。設計ソフトウェアでは有限要素解析を実行し、各地域の積雪荷重、風荷重、クレーン荷重に応じて、各ラフターおよび柱の断面を決定します。スパンが広くなるほど鋼材の重量が増し、材料費も上昇します。
プレエンジニアード・ビルディング(PEB)では、こうしたフレームを工場で切断済みの標準化キットとして製造するため、PEBパッケージは納期が短く、現場での溶接継手数も少なくなります。10.9S級高強度ボルトを用いたボルト接合により、少数の作業員でも数日間で建物の骨組みを立ち上げられます。PEBのベイ間隔は6~9メートルと固定されているため、鋼材の切断前に基礎および出入口の開口部を計画しておく必要があります。
航空機格納庫の鋼材の等級は、強度と価格の両方を決定します。Q355Bは、ほとんどの格納庫に必要な降伏強度を確保します。一方、Q355Dは寒冷地の空港向けに低温靭性を高めています。また、Q355B-Z35は層状破断に対する耐性を備えています。設計者は、使用地域の気候に応じて適切な鋼材規格を選定する必要があります。
腐食対策が不十分なため、予算重視の格納庫では早期に劣化が発生することが多くあります。主構造には溶融亜鉛めっきを施し、除氷剤や沿岸部の塩分にさらされる部材にはガラスフレーク塗装を施します。また、内側を乾燥状態に保つために、厚さ150 mmのPIRサンドイッチパネルによる外皮を採用します。初期コストを数%削減するために塗装を省略すると、10年以内に再塗装が必要になるケースがよく見られます。
ある地域の穀物協同組合は、将来的に機材格納庫へと転用可能な屋根付き保管施設を必要としていた。これは、一般航空用の格納庫が、現在の訓練機だけでなく将来のターボプロップ機にも対応できるように設計されるべきであるという要請と同様の発想に基づくものだった。当初の計画では、内部に柱のある24メートル幅の多室構造を採用する予定であったが、これではフォークリフトの走行経路が遮られてしまう問題があった。ジンヌオダ社のエンジニアは、ISO 3834規格に基づくロボット溶接を施したQ355B鋼材を用いた無柱の大空間ポータルフレーム構造を提案・実現した。
その結果、穀物の受入作業と、将来的な航空機の移動・操縦の両方に対応可能な無柱の床面が実現された。亜鉛メッキ処理済みのフレームは、初回の検査でEN 1090施工基準をすべて満たした。設計にあたっては、現時点での用途ではなく、今後想定される最悪の荷重条件を基準とすることで、将来的な高額な改修工事を未然に防ぐことができる。
プレエンジニアード・ビルディングを採用すると、一般航空用ハンガーのオーナーにとって建設期間が短縮されます。これは、工場での部材製造と現場での基礎工事が並行して進められるためです。CNC切断機やロボット溶接機を備えた工場では、ミリメートル単位の精度で構造部材を生産するため、現場での組立は溶接作業を伴う大規模な作業ではなく、ボルト締めによる簡易な作業となります。その結果、竣工から使用開始までの期間が数週間も早まり、OSHA(米国労働安全衛生局)の規制に基づく現場作業員のリスクも低減されます。
コストメリットは工期短縮だけにとどまりません。標準化された構造断面を用いることで端材の発生を抑制でき、また着工前にメーカーが鋼材の重量単価を提示することが可能です。さらに、オーナーが後日メザニンオフィスやクレーン梁を追加したい場合でも、ポータルフレームは当初の有限要素解析(FEA)モデルに組み込まれた余裕容量を活用できます。この設計段階で確保された「余裕」こそが、初めてプレエンジニアード・ビルディングを導入する顧客が見落としがちな、真のコスト削減要因なのです。
権威ある規格は、最初のボルトを締める前から、一般航空用ハングァーの購入者を守ります。溶接品質の管理状況を確認するため、EN 1090の実行クラスおよびISO 3834溶接認証を必ず確認してください。ISO 9001はマネジメントシステムに関するものであり、CEマークは当該構造物が欧州の必須要件を満たしていることを示します。米国では、AISCおよびMBMAのガイドラインに加え、IBC(国際建築基準)への適合が鋼構造物の設計・施工を規定しています。
プロジェクト名が記載されていない証明書は受け入れないでください。有効な工場出荷検査証明書(ミルテストレポート)は、各鋼帯とその鋼種を一意に対応付けています。また、亜鉛めっき処理のロット記録は、フレームのシリアル番号と一致している必要があります。第三者による工場検査を実施すれば、作業場内で修正コストが低い段階で組立誤差を発見できます(滑走路脇の現場で修正するよりもずっと経済的です)。
一般航空用ハンガーは、メンテナンスがほとんど不要な構造ではありますが、まったく不要というわけではありません。屋根の貫通部やドアレール付近のコーティングに損傷がないかを確認するため、毎四半期に周囲を点検してください。また、建物の沈下によりフレームがわずかにずれることがあるため、使用開始後1年目には膝金具および軒金具接合部の10.9Sボルトの緩みを締め直してください。
5年ごとに、資格を持つエンジニアによる構造全体の点検を実施してください。特に基礎プレートの腐食状況および床スラブ周辺の排水状態を重点的に確認します。点検および修理の記録は文書で残し、保険契約や再販価値の根拠として活用してください。継続的かつ体系的な点検を実施することで、設計時の想定寿命を上回る耐用年数を実現できます。
一般航空用ハンガーは、サイズ・鋼材の等級・構造をそれぞれ別々に購入するのではなく、あらかじめ一体的に計画することが成功の鍵です。航空機の大きさに合わせた無柱空間(クリアスパン)の設定とEN 1090準拠の製造品質の確認によって、単なる予算項目が長期にわたって活用できる資産へと変わります。体系的な点検を継続して行う所有者は、建物そのものだけでなく、そこに収容される航空機も、数十年にわたり確実に守ることができます。
軽飛行機1機を収容するのに適したハンガーの寸法は?
回答:セスナ172などの軽飛行機では、床面積としておおよそ9メートル×7メートルの有効空間が必要です。一方、シラスや軽量双発機の場合は、12~15メートルのベイ幅が推奨されます。ドアの高さは、機体の尾部(テール)より少なくとも1メートル以上高く設定してください。T型ハンガーは単一所有者向けに最適ですが、2機以上の航空機が共有する場合は、箱型(ボックスタイプ)ハンガーの方が合理的です。将来的な拡張を見越して、基礎スラブのサイズも余裕を持って設計することをおすすめします。
個人用ハンガーの鋼構造部分の費用はどのくらいですか?
回答:鋼材のコストは、その重量(トン数)に比例します。この重量は、無柱空間(クリアスパン)の広さや軒高(イーブハイト)が大きくなるほど増加します。Q355B鋼材を用い、亜鉛メッキ処理を施した20メートル幅の箱型ハンガーの場合、1平方メートルあたりのコストは中程度の水準に収まります。一方、40メートルのスパンになると、フレームの重量はほぼ倍増します。プレエンジニアード・ビルディング(工場生産型建物)を採用すれば、施工時間と材料ロスを削減できます。基礎工事およびドア開口部の仕様が確定した段階で、変更依頼(チェンジオーダー)を回避するために、固定価格での見積もりをご依頼ください。
ハンガー用鋼材サプライヤーが取得すべき認証は何ですか?
回答:欧州向けプロジェクトでは、EN 1090の施工等級およびISO 3834溶接認証に加え、品質マネジメントシステムとしてISO 9001認証およびCEマーク表示を必須とすべきです。米国向けの場合、工場図面(shop drawings)においてAISC、MBMA、IBCへの適合性を確認してください。また、認証書は必ずプロジェクト名と一致させ、出荷前に各鋼帯(コイル)とその鋼種を紐づけたミルテストレポート(MTR)を請求してください。
一般航空用ハンガーで30メートルを超える無柱空間(クリアスパン)は可能ですか?
回答:可能です。ポータルフレーム構造により、内部柱なしで最大60メートルの無柱空間を実現できます。これは、コーポレート向けターボプロップ機や複数の軽飛行機の収容に適しています。より広いスパンを確保するには、母屋(ラフター)の断面を深くし、鋼材の規格を重厚なものにする必要がありますが、これにより鋼材重量およびコストが増加します。プレエンジニアードビルディング(PEB)では、標準的なベイ間隔が定められているため、製造開始前に開口部(ドアサイズ)および基礎配置を確定させる必要があります。有限要素解析(FEA)モデルにより、余裕容量(レザーブキャパシティ)が確認済みです。
鋼構造ハンガーの良好な状態を維持するためのメンテナンスとは?
回答:屋根の貫通部やドアレール付近など、雨水が最初に裸の鋼材に触れる箇所のコーティング損傷を、四半期ごとに点検してください。膝継手および軒先継手の10.9Sボルトは、使用開始後1年目に再締結してください。また、構造全体の点検は5年ごとに実施してください。保険対応や売却時の証拠として、修理記録を文書で残すよう心がけてください。計画的かつ確実なメンテナンスにより、建物の耐用年数は当初の設計想定を大きく上回ります。






