 EN
Raktár-műhely acél szerkezetek: kettős felhasználású tervezés
2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

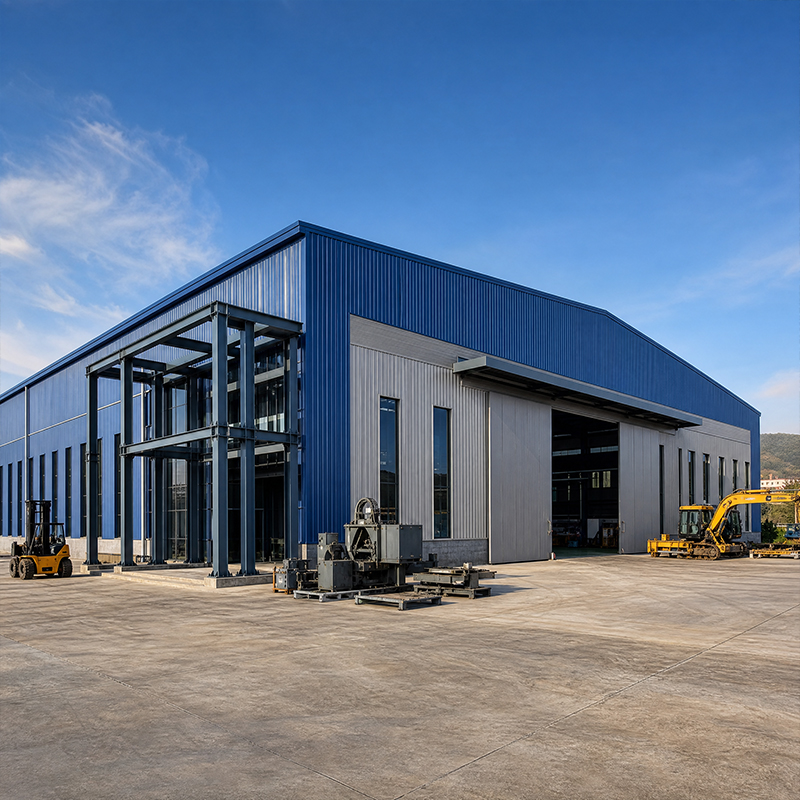
Az ipari fémműanyag épületek gyárakat, raktárakat, hűtőtárolókat és logisztikai központokat szolgálnak, ahol a terhelések, a fesztávok és az időjárási viszonyok határon tartják a szokványos vázszerkezeteket. A megfelelő nagy teherbírású acélminőség és gyártási eljárás kiválasztása dönti el, hogy egy szerkezet évtizedekig áll-e, vagy korai javítást igényel.
Az ipari fémműanyag épületek a nehézüzemi címke megszerzését acélminőségük, keresztmetszetük mérete és kapcsolódási stratégiájuk alapján érik el, nem pedig megjelenésük alapján. Egy olyan létesítmény, amely felfüggesztett darukat, egymásra rakott készleteket vagy súlyos hóterhelést visel, olyan folyáshatárral rendelkező anyagot igényel, amelyet az általános alacsony szén tartalmú acél nem tud biztosítani. A Q420B körülbelül 420 MPa minimális folyáshatárt nyújt, így a tervezők vékonyabb lemezeket használhatnak anélkül, hogy csökkentenék a teherbírást. A könnyebb szerkezeti elemek csökkentik az alapozási költségeket és gyorsítják a felállítást anélkül, hogy a biztonságot veszélyeztetnék. A kompromisszum a hegesztés szigorúbb irányítása, amelyet később képzett eljárások és ellenőrzések segítségével oldanak meg.
A függőleges és oldalirányú erők a tetőről és falról átjutnak a gerendákra, oszlopokra és merevítésekre, majd az alaplemezre és rögzítő csavarokra. Ennek a terhelésátadási útvonalnak a pontos ismerete megakadályozza a helyi kifordulást és a túlzott elmozdulást. Az ipari fémműanyag épületek, amelyek kapuformájú vázszerkezete 30–60 méteres nyílást fed le, merev csatlakozásokra támaszkodnak a nyomaték újraelosztásához, ezért a csatlakozási pontok gyártási tűrése döntő fontosságú. Amikor szél- vagy földrengés-terhelés éri az épületet, a merevítések elrendezése és minden oszlopalapnál található csavarcsoporthoz tartozó terhelés teljes szintre vonatkozik. A geometria pontos modellezése elkerüli a költséges helyszíni korrekciókat.
A Q420B egy nagy szilárdságú szerkezeti acél, amely kiváló ütőszilárdsággal rendelkezik környezeti hőmérsékleten, és előrejelezhető viselkedést mutat ciklikus terhelés alatt. Ezt az acélminőséget érdemes megadni daruk futópályáihoz, hosszútávolságú rácsos tartókhoz, valamint kombinált hajlítási és tengelyirányú erőhatás alatti szerkezeti elemekhez. Számos ipari fémműhely épület a Q420B-t részesíti előnyben a Q355B-vel szemben, mivel a magasabb folyáshatár lehetővé teszi, hogy egy adott keresztmetszet nagyobb terhelést bírjon el, így csökkentve a tömeget nagyobb projekteknél. A minőség jól hegeszthető szabályozott hőbevitel mellett, bár vastag lemezek esetén előmelegítésre lehet szükség. A tervezők anyagtakarékosságot és gyártási gondosságot mérlegelnek, hogy a gyakorlatban elérhető legalacsonyabb összköltséget elérjék.
A vastagabb Q420B lemezek növelik a szilárdságot, de hegesztés közben figyelmet igényelnek a hőhatás alatt álló zóna. A robotos hegesztés és a megfelelően minősített eljárások biztosítják a behatolás egyenletességét a hosszú varratok mentén. A meghatározott vastagságnál vastagabb lemezek esetében a Z-irányú ütőszilárdság (Z35) csökkenti a réteges repedések kockázatát a hegesztett kereszteződések helyén. A gyártási tételből vett próbatestek megerősítik a kémiai összetételt és a Charpy-értékeket a vágás megkezdése előtt. Az ilyen fegyelem védi a szerkezetet ott, ahol a vizuális ellenőrzés nem tudja észlelni a hibát – éppen ott, ahol a meghibásodások kezdődnek. A kritikus csatlakozásokon végzett rutin szerelőhelyi nem romboló vizsgálat a porózitást és a hiányzó összeolvadást észleli a szerkezeti elem szállítása előtt, így zárva az eljárás és a bizonyíték közötti visszacsatolási hurkot.
A precíziós gyártás CNC plazma- vagy lézeres vágással kezdődik, amely a profilok tűréshatárait milliméteres pontossággal tartja, így a helyszíni csavarozás elsőre illeszkedik. Az ipari fémműhelyek akkor profitálnak, ha minden részegységet egy rögzítő sablonra (jig) helyeznek el a fúvás és festés előtt, hogy ellenőrizzék a görbületet és a derékszögűséget. A robotos hegesztés ezután ismételhető, alacsony pórusosságú varratokat készít a fő szerkezeti elemeken, így növeli a sebességet és az egységességet a kézi munkához képest. Egy ilyen folyamatot futtató, 12 000 négyzetméteres műhely több projekt számára is egységes kereteket tud gyártani egyszerre, anélkül, hogy összekeverné a tételcsoportokat. Minden szerkezeti elem egy nyomon követhető azonosítóval rendelkezik, amely összekapcsolja a vágási, hegesztési és bevonási adatokat, így egy jövőbeli ellenőr bármely elemet visszavezetheti eredeti tételcsoportjára.
A nehéz terhelésnek kitett vázszerkezeteknél a teljesen csavarkötésű kapcsolatokhoz a 10,9S szilárdsági osztályú nagyszilárdságú csavarokat részesítik előnyben, mivel ezek egyszerűsítik a helyszíni munkát, és lehetővé teszik a későbbi szétszerelést vagy bővítést. A gyári méretellenőrzés dönti el, hogy ezek a csavarok tisztán átmennek-e a helyszínen; a rosszul fúrt furatok utólagos kifúrást vagy veszélyes helyszíni hegesztést kényszerítenek ki. A jól megtervezett ipari fémszerkezetes épületek középvonalakkal jelölt állapotban érkeznek, a kapcsolólemezek egyező furatokkal készülnek, és az elemeket úgy csomagolják, hogy a szállítás során megvédjék az éleket. A helyszíni munkások kalibrált kulcsokkal ellenőrzik a csavarok húzását, mivel a túl laza csavarhalmazok ciklikus terhelés alatt elmozdulnak, a túl szorosak pedig repedéseket okoznak a lemezen. A szigorú tűréshatárok továbbá megőrzik a bevonat sértetlenségét is, mert a szerelési felületen sérült festék korrodálódást idéz elő még az épület üzembe helyezése előtt.
A forró-merítéses cinkbevonat és az üvegpor-bevonat évtizedekig védik az acélt a nedvesség, a vegyi anyagok és a tengerparti só hatása ellen minimális karbantartással. A nehéz környezetben üzemelő ipari fémműhelyek ezt a védelmet egy 150 mm-es PIR szendvicspanel burkolattal kombinálják, amely stabilizálja a belső hőmérsékletet és csökkenti az energiafelhasználást. Egy tartós külső réteg és egy védett szerkezet együttesen jelentősen meghosszabbítja a szolgáltatási élettartamot a vázkeret önmagában elérhető idején túl. A tervezőknek a bevonatrendszer kiválasztásakor figyelembe kell venniük a helyi környezeti feltételeket, mivel egy belső területen lévő gyár és egy kikötői raktár teljesen eltérő korróziós osztályba tartozik. Egy egyszerű éves ellenőrzés – amely során a kitett éleket és a tetőn átvezetett vezetékeket vizsgálják – megakadályozza, hogy kisebb bevonatvesztés strukturális kárrá alakuljon.
Egy rövid ellenőrzőlista segít a beszerzési folyamatot a bizonyítékokra, nem a ígéretekre összpontosítani. Kérje a acélminőség gyári tanúsítványát, az hegesztési eljárások minősítési dokumentumait, valamint az EN 1090 vagy ISO 3834 szabványoknak megfelelő dokumentumokat, amelyek igazolják a szabályozott hegesztést. Kérjen egy minta csatlakozási részletet és a gyártási tűrések táblázatát egy befejezett projektből. Erősítse meg a CNC- és robotos gyártási kapacitást, majd – ha a távolság engedi – látogasson el a gyártóüzembe. Egy korábbi ügyféllel folytatott beszélgetés a határidők elcsúszásáról és az újrafeldolgozási arányról többet árul el, mint bármelyik brosúra állíthatna. Az ipari fémműhelyekből származó, több mint 60 országba szállított épületek azt mutatják, hogy a szigorúan működő gyártóüzemek ismételhető minőséget nyújtanak, míg a gyengébbek hiányosságaikat addig rejtik, amíg a váz szerkezet már a helyszínen van.
A nehéz ipari fémművek akkor sikeresek, ha az anyagminőséget, a gyártási eljárást és a védőkezelést együttesen, nem elkülönítetten választják meg. A Q420B anyag biztosítja az erősséget, a robotos gyártás a konzisztenciát, a tanúsított bevonatok pedig az élettartamot. Azok a vevők, akik ellenőrzik a tanúsítványokat, a tűréshatárokat és a korábbi projekteket, minden jövőbeli építési helyszínen csökkentik a kockázatot.
Melyik acélminőség alkalmas nehéz terhelés alatt álló, darus szerkezetekhez?
Válasz: A Q420B nagy szilárdságú acél megfelel a darukat, sűrű raktározást vagy széles fesztávokat tartalmazó nehéz ipari fémművekhez. A minőség kb. 420 MPa folyáshatárral rendelkezik, így vékonyabb keresztmetszeteket lehet alkalmazni ugyanazzal a teherbírással, és csökken a megtámasztó szerkezetek terhelése. A Q355B továbbra is megfelelő könnyebb terhelés esetén. A választás a tervezett hajlítónyomatéktól, a tengelyirányú erőtől és a korróziós osztálytól függ. Az anyagminőséget a gyártás megkezdése előtt gyári tanúsítványok és hegesztési eljárás-dokumentumok igazolják.
Hogyan lehet a Q420B-t hegeszteni erővesztés nélkül?
Válasz: A Q420B acél megbízhatóan hegeszthető szabályozott hőbevitel mellett, megfelelő eljárások és vastag lemezek esetén előmelegítés alkalmazásával. A robotos hegesztés biztosítja a behatolás egyenletességét hosszú varratok mentén, miközben a tesztelt próbadarabok ellenőrzik a kémiai összetételt és a szívósságot a gyártás megkezdése előtt. A hőhatási zónát figyelni kell, mert az erősség csökken ott, ahol a hűtés túl gyors vagy túl lassú. Az ISO 3834 szabványt követő műhelyek minden csatlakozási típushoz nyilvántartást vezetnek. A megfelelő eljárás kiválasztása védi a szerkezeti elemet olyan belső hiányosságok ellen, amelyeket az ellenőrzés nem tud észlelni.
Melyik bevonat védje a vasat tengerparti üzemekben?
Válasz: A forró-merítéses cinkbevonat és az üveglapkás bevonat együttes alkalmazása évtizedekig védheti a szerkezeti acélt a sótól, a nedvességtől és a vegyi anyagok hatásától. A megfelelő rendszer kiválasztása a helyi korróziós osztálytól függ, így egy tengeri kikötői raktár számára nagyobb védelem szükséges, mint egy belső területen lévő helyszín esetében. A csavarozott felületeken keletkező festék sérülés rozsdát idézhet elő, ezért a gyártási tűréshatároknak biztosítaniuk kell a bevonatok épségét az összeszerelés során. A specifikációt készítőknek bevonatvastagsági tanúsítványokat és a környezethez igazított karbantartási tervet kell kérniük. Az ilyen lépések jelentősen meghosszabbítják a szolgáltatási élettartamot a nyers váz élettartamán túl.
Hogyan szállítják és állítják fel a nehézüzemi vázakat?
Válasz: A keretek a műhelyből vágott, hegesztett és bevonatos félkész egységekként hagyják el a telephelyet, élvédelmi csomagolásban a szállítás során történő sérülések megelőzésére. A helyszínen a szerelőcsapatok a pilléreket a megtámasztó alapozásokhoz csavarozzák, a kapu-keret segítségével emelik fel a gerendákat, majd a burkolat felszerelése előtt merevítő elemeket építenek be. A teljesen csavart 10,9S kapcsolatok lehetővé teszik a gyors összeszerelést mezőn kívüli hegesztés nélkül. A gyártás során elérhető méretbeli pontosság dönti el, hogy a csavarok első próbálkozásra is simán beilleszthetők-e. Egy előre tervezett emelési sorrend és tanúsított rögzítő csavarok biztosítják a szerkezet megfelelő igazítását és biztonságát az átadásig.
Miért kell a tanúsításokat megerősíteni a rendelés leadása előtt?
Válasz: A tanúsítások bizonyítják, hogy a gyártó ellenőrzi az hegesztést, az anyagokat és a nyomvonalazhatóságot, nem pedig ígéretekre támaszkodik. Az EN 1090 és az ISO 3834 szabványok az alkalmazás és az hegesztési minőség szabályozására vonatkoznak, míg az ISO 9001 a minőségirányítási rendszert szabályozza minden egyes tétel mögött. A CE-jelölés a közösségi piacra való megfelelést jelez. A gyártási tanúsítványok, az eljárási dokumentumok és egy korábbi projektek listájának kérése lehetővé teszi a gyengébb gyártók azonosítását még a fémszerkezetek vágása előtt. Az ellenőrzött dokumentumok csökkentik annak kockázatát, hogy rejtett hiányosságok csak akkor jelenjenek meg, amikor a váz érkezik a helyszínre.

2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

2026/10/26
Tervezzen hűtött raktár acélszerkezetet hőszigeteléssel, párazáró réteggel, hőhíd-mentes kialakítással, hűtési interfészekkel és korroziónak ellenálló részletekkel.

2026/10/26
Tervezzen egy mezőgazdasági acélépítményt, amely skálázható gépjármű-istállóból tároló- és mezőgazdasági logisztikai központtá – gyakorlatias tervezési és beszerzési lépésekkel.

2026/10/26
Tervezzen élőállat-tartó acélépítményt a jólét, a korrózióállóság, a tűzbiztonsági szempontok és az hatékony tervezéstől-a-kiszállításig döntéshozatal érdekében.

2026/10/26
Tervezzen acél szerkezetet repülőgépek számára, például fedett hangároknak és kiszolgáló épületeknek, terhelési, korróziós, tűzvédelmi követelményekkel, az EN 1090 szabvánnyal és a szállítási határidőkkel kapcsolatos útmutatással.

2026/10/26
Válasszon farm acél szerkezetet mezőgazdasági tárolásra gyakorlati útmutatással a terhelésekről, korrózióról, megfelelőségről és szállítási tervezésről.
