 EN
هياكل فولاذية للمستودعات وورش العمل: تصميم متعدد الاستخدامات
2026/10/26
خطّط لهيكل فولاذي مستودع-ورشة عمل باتخاذ قرارات أكثر ذكاءً بشأن التوزيع الوظيفي، وتدفّق الحركة، والارتفاع الصافي، والرافعات، ومكافحة الحرائق، والتوسّع.

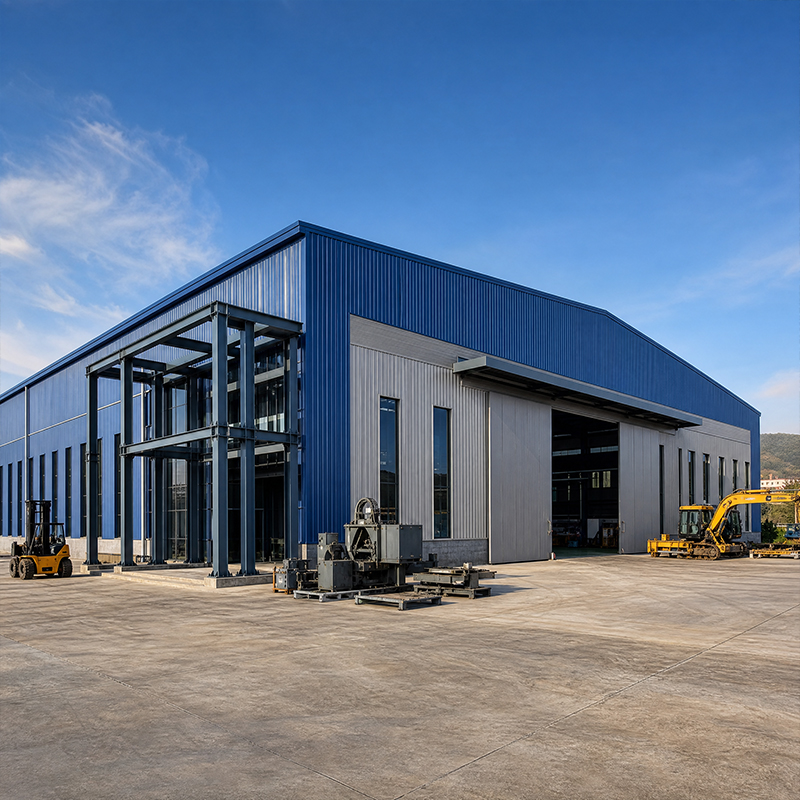
تُستخدم المباني المعدنية الصناعية في المصانع والمستودعات ومخازن التبريد ومراكز اللوجستيات، حيث تُجهد الأحمال والمسافات الطويلة والظروف الجوية الإطارات العادية إلى أقصى حدودها. ويحدد اختيار درجة الفولاذ عالية التحمل المناسبة وطريقة التصنيع ما إذا كانت البنية ستصمد لعقود أم ستتطلب إصلاحاً مبكراً.
تكتسب المباني المعدنية الصناعية تصنيف «الاستخدام الثقيل» من خلال درجة الفولاذ وحجم المقاطع واستراتيجية التوصيلات، وليس من خلال المظهر. فالمنشأة التي تُشغّل رافعات علوية أو تخزن بضائع مكدسة أو تتعرض لتساقط ثلوج كثيفة تحتاج إلى قوة خضوع لا يمكن للفولاذ اللين العادي أن يوفّرها. ويقدّم الفولاذ Q420B قوة خضوع دنيا تبلغ نحو ٤٢٠ ميغاباسكال، ما يسمح للمصمِّمين بتقليل سماكة الصفائح مع الحفاظ على القدرة الاستيعابية. وبذلك، تنخفض تكلفة الأساسات وتزداد سرعة تركيب العناصر دون المساس بالسلامة. أما المقابل لهذا التحسين فهو الحاجة إلى ضوابط أكثر صرامة في عملية اللحام، وهي مسألة تُعالَج لاحقًا عبر إجراءات مؤهلة وفحوصات دقيقة.
تنتقل القوى الرأسية والأفقية من السقف والجدران عبر العوارض والدعائم والعناصر المُقوِّية إلى لوحة القاعدة والبراغي المُثبِّتة. ويمنع الفهم الواضح لمسار التحميل هذا التقوُّس الموضعي والمدى المفرط. وتعتمد المباني المعدنية الصناعية ذات الإطارات البوابة، التي تتراوح أطوالها بين ٣٠ و٦٠ متراً، على الوصلات الصلبة لإعادة توزيع العزوم، لذا فإن دقة التصنيع عند نقاط الالتحام لها أهمية بالغة. وعندما تؤثر الأحمال الناتجة عن الرياح أو الزلازل، فإن ترتيب العناصر المُقوِّية ومجموعة البراغي عند قاعدة كل عمود تحمِل العبء الكامل للقصة. كما أن إدخال الأبعاد بدقة في النموذج يجنب الحاجة إلى تصحيحات ميدانية مكلفة.
تُعَدُّ الصلب البنائي عالي القوة Q420B مادةً تتميَّز بمتانةٍ جيِّدة عند درجة حرارة الغرفة وسلوكٍ قابلٍ للتنبؤ به تحت الإجهادات المتكرِّرة. ويكون تحديد هذه الدرجة مناسبًا لمسارات حركة الرافعات، والجسور العريضة الباع، والأجزاء الخاضعة لعزوم انحناء وقوى محورية مجتمعة. وتختار العديد من المباني المعدنية الصناعية درجة Q420B بدلًا من Q355B لأن إجهاد الخضوع الأعلى يسمح لنفس المقطع أن يحمِل أحمالًا أكبر، ما يقلِّل الكتلة الكلية في المشاريع الكبيرة. وتتميَّز هذه الدرجة أيضًا بقابليتها الجيدة لللحام عند التحكُّم في كمية الحرارة المُورَدة، رغم أن تسخين القطع السميكة مسبقًا قد يكون ضروريًّا. ويوازن المصمِّمون بين توفير المواد وعناية التصنيع للوصول إلى أقل تكلفة إجمالية عملية.
تكتسب الصفائح السميكة من نوع Q420B قوةً أكبر، لكنها تتطلب اهتمامًا خاصًّا بمنطقة التأثير الحراري أثناء اللحام. ويضمن اللحام الآلي والإجراءات المؤهلة تجانس العمق في اللحام على طول الوصلات الطويلة. أما بالنسبة للصفائح التي تفوق سماكتها حدًّا معينًا، فإن مقاومة التصدع الطبقي (Z35) في الاتجاه العمودي (الاتجاه Z) تقلل من خطر التشقق الطبقي عند تقاطعات اللحام. وتُجرى فحوصات على عيِّنات اختبار مأخوذة من دفعات الإنتاج للتحقق من التركيب الكيميائي وقيم صدمة شاربي قبل بدء عملية القطع. وهذه الانضباطية تحمي البنية في الأماكن التي لا يمكن للفحص البصري كشف العيوب فيها، وهي بالضبط الأماكن التي تبدأ فيها الفشلات. كما أن الفحوصات غير التدميرية الروتينية على الوصلات الحرجة تكشف عن المسامية وغياب الانصهار قبل شحن العنصر، مما يُكمِل الحلقة بين الإجراء والبرهان.
يبدأ التصنيع الدقيق بالقطع باستخدام بلازما أو ليزر تحكم عددي حاسوبي، مما يضمن الالتزام بمواصفات الأبعاد ضمن حدود المليمترات، لذا تتم عملية تركيب البراغي في الموقع بدقة من المحاولة الأولى. وتستفيد المباني الصناعية المعدنية عندما تُركَّب كل وحدة فرعية على قالب خاص للتحكم في الانحناء والزاوية القائمة قبل دخولها خط التنظيف بالرمل والطلاء. وبعد ذلك، تقوم اللحامات الروبوتية بإنشاء وصلات متكررة ومنخفضة المسامية على العناصر الأساسية، ما يرفع من سرعة الإنجاز وثبات الجودة مقارنةً بالعمل اليدوي. ويمكن لمصنعٍ مساحته ١٢٠٠٠ متر مربع يعمل بهذه السلسلة أن ينتج هياكل ثابتة لمشاريع متعددة في آنٍ واحد دون خلط الدفعات. ويحمل كل عنصر رقماً تعريفياً قابلاً للتتبع يربط بين سجلات القطع واللحام والطلاء، بحيث يستطيع أي مفتش مستقبلي تتبع أصل أي جزءٍ إلى دفعته الأصلية.
تفضّل الإطارات الثقيلة استخدام مسامير عالية القوة من الدرجة ١٠,٩ س في الوصلات المُثبَّتة بالكامل بالمسامير، ما يبسّط أعمال الموقع ويسمح بفصلها لاحقًا أو توسيعها. ويحدّد التحكّم بالأبعاد في ورشة التصنيع ما إذا كانت تلك المسامير تمرّ بسلاسة في الموقع أم لا؛ فالأخطاء في ثقب الثقوب تجبر العمال على توسيعها أو اللجوء إلى اللحام الميداني الخطير. أما مباني المعادن الصناعية المُخطَّط لها جيّدًا فهي تصل إلى الموقع وقد رُسمت عليها خطوط المنتصف، وتتطابق ثقوب صفائح الربط تمامًا، وتُعبّأ العناصر بطريقة تحفظ حوافها أثناء النقل. ويتحقّق طاقم الموقع من شدّ المسامير باستخدام مفاتيح عزم معايرة بدقة، لأن المجموعات غير المشدودة كفايةً تنزلق تحت تأثير الأحمال المتكررة، بينما تتشقّق الصفائح عند شدّ المسامير أكثر من اللازم. كما أن التحملات الضيّقة تحافظ أيضًا على سلامة الطلاء، لأن أي تلفٍ في طبقة الطلاء عند سطح الربط يعرّضه للتآكل قبل افتتاح المبنى.
يحمي التغليف بالغمر الساخن في الزنك والطلاء المكوَّن من رقائق الزجاج الفولاذ من الرطوبة والمواد الكيميائية وأملاح المناطق الساحلية لعقودٍ عديدة مع أقل قدر ممكن من الصيانة. وتجمع المباني المعدنية الصناعية المُنشأة في البيئات القاسية بين هذه الحماية وبين غلافٍ مكوَّن من ألواح ساندويتش بولي إيزوسيانورات (PIR) بسماكة ١٥٠ مم، ما يُثبِّت درجة حرارة الداخل ويقلِّل الحمل الطاقي. وبذلك، يمتد عمر الخدمة الإجمالي للهيكل المتين ذي البنية المحمية ليتجاوز بكثير عمر الهيكل الإطاري وحده. وعلى محدِّدي المواصفات أن يختاروا نظام الطلاء بما يتناسب مع البيئة المحلية، لأن المصنع الواقع في منطقة داخلية والمبنى التخزيني الواقع في ميناء بحري يواجهان مستويات مختلفة جدًّا من التآكل. ويكفي فحصٌ سنويٌّ بسيط للحواف المكشوفة ومواقع الاختراقات في السقف لمنع فقدان طفيف في الطلاء من التحوُّل إلى تلفٍ هيكلي.
قائمة مراجعة موجزة تُبقي عملية الشراء مركزَةً على الأدلة بدلًا من الوعود. اطلب شهادات المصنع الخاصة بدرجة الفولاذ، وسجلات مؤهلية إجراءات اللحام، ووثائق معيارَيّ EN 1090 أو ISO 3834 التي تثبت أن عمليات اللحام خاضعة للرقابة. اطلب نموذج تفصيل وصلات فعليًّا وجَدول التسامح في التصنيع من مشروعٍ تم الانتهاء منه. وتأكد من قدرة المنشأة على التشغيل الآلي باستخدام الحاسوب (CNC) والروبوتات، ثم قم بزيارة الموقع إن أمكن ذلك من حيث البُعد الجغرافي. كما أن التحدُّث مع عميل سابق حول انزياح الجدول الزمني ومعدلات إعادة العمل يكشف أكثر بكثيرٍ مما قد تدّعيه أي كتيب تسويقي. وقد أظهرت المباني المعدنية الصناعية المسلَّمة في أكثر من ٦٠ دولة أنَّ المنشآت المنضبطة تحافظ باستمرار على جودتها، بينما تُخفي المنشآت الضعيفة ثغراتها حتى يتم تركيب الهيكل بالفعل في الموقع.
تنجح المباني المعدنية الصناعية الثقيلة عندما تُختار الدرجة والتصنيع والحماية معًا، وليس بشكل منفصل. وتوفّر درجة الفولاذ Q420B القوة المطلوبة، بينما يوفّر التصنيع الآلي الاتساقَ المطلوب، وتوفّر الطلاءات المعتمدة العمر الافتراضي الطويل. ويقلّل المشترون الذين يتحققون من الشهادات والتسامحات والمشاريع السابقة من المخاطر في كل موقع مستقبلي.
أي درجة من الفولاذ تناسب الإطارات الثقيلة المزودة بسقالات رافعة؟
الإجابة: فولاذ Q420B عالي القوة مناسب للمباني المعدنية الصناعية الثقيلة التي تحمل سقالات رافعة أو تخزينًا كثيفًا أو أجزاءً واسعة النطاق. وتبلغ مقاومة هذا النوع عند الانحناء نحو ٤٢٠ ميجا باسكال، ما يسمح باستخدام أقسام أرق مع الحفاظ على السعة نفسها وتقليل الحمل على الأساسات. وتظل درجة Q355B صالحةً للاستخدامات الأخف وزنًا. ويعتمد الاختيار على عزم التصميم والقوة المحورية وفئة التآكل. ويجب أن تؤكّد شهادات المصهر وسجلات إجراءات اللحام درجة الفولاذ المورَّد قبل بدء عملية التصنيع.
كيف يُلحَم فولاذ Q420B دون فقدان قوته؟
الإجابة: يُلحَم صنف Q420B بموثوقيةٍ تحت إدخال حراريٍّ خاضعٍ للرقابة، وباتباع إجراءاتٍ مؤهلةٍ وتسخين مبدئيٍّ للألواح السميكة. ويضمن اللحام الآلي ثبات عمق الاختراق على طول الوصلات الطويلة، بينما تُجرى فحوصٌ على عيّناتٍ مُختبرةٍ للتحقق من التركيب الكيميائي والمتانة قبل بدء الإنتاج. ويجب رصد المنطقة المتأثرة بالحرارة، لأن القوة تنخفض في الأجزاء التي يكون فيها التبريد سريعًا جدًّا أو بطيئًا جدًّا. وتُدوِّن الورش التي تتبع معيار ISO 3834 سجلاً لكل نوع من أنواع الوصلات. ويحمي اختيار الإجراء المناسب العنصر الهيكلي في المواضع التي لا يمكن فيها لعملية الفحص اكتشاف العيوب الداخلية.
أي طلاءٍ يحمي الفولاذ في المصانع الساحلية؟
الإجابة: يحمي التغليف بالغمر الساخن بالزنك جنبًا إلى جنب مع طبقة رقائق الزجاج الفولاذ الإنشائي من الملح والرطوبة والعوامل الكيميائية لعقودٍ عديدة. ويعتمد النظام المناسب على درجة التآكل المحلية، لذا فإن مستودع الميناء يحتاج إلى حماية أكبر مقارنةً بموقعٍ داخلي. كما أن تلف الطلاء عند أسطح البراغي يُعرّض الفولاذ للصدأ، ولذلك يجب أن تراعي تحملات التصنيع بقاء الطبقات الواقية سليمة أثناء التركيب. وينبغي لمحددي المواصفات أن يطلبوا شهادات سماكة الطلاء وخطة صيانة مُصمَّمة خصيصًا وفقًا للبيئة المحيطة. وباتباع هذه الخطوات، يمكن تمديد عمر الخدمة إلى ما بعد العمر الافتراضي للهيكل العاري بكثير.
كيف تُسلَّم الإطارات الثقيلة وتُركَّب؟
الإجابة: تخرج الإطارات من الورشة على هيئة وحدات فرعية مقطوعة ومُلحومة ومغلفة، ومُعبأة لحماية الحواف أثناء النقل. وعلى الموقع، يثبت الطاقم الأعمدة في الأساسات، ويرفع العوارض باستخدام الإطار البوابي، ثم يركّب الدعامات قبل تركيب الغلاف الخارجي. وتتيح وصلات التثبيت الكاملة من نوع 10.9S التي تعتمد على البراغي فقط للفرق تنفيذ التركيب بسرعة دون الحاجة إلى اللحام الميداني. ويتحدد مدى سهولة مرور البراغي بدقة عند المحاولة الأولى وفقًا للتحكم البُعدي الذي تم تحقيقه أثناء التصنيع. أما ترتيب رفع العناصر المخطط مسبقًا والبراغي المُرساة المعتمدة فتكفل استقرار هيكل المبنى وسلامته طوال مرحلة التسليم.
لماذا يجب التأكد من الشهادات قبل إصدار الطلب؟
الإجابة: تُثبت الشهادات أنَّ مُصنِّع المكونات يمتلك سيطرةً فعليةً على عمليات اللحام والمواد وقابلية التتبع، بدلًا من الاعتماد على وعودٍ غير مضمونة. وتغطي معايير «إين ١٠٩٠» و«آيزو ٣٨٣٤» جوانب التنفيذ وجودة اللحام، بينما تنظِّم معايير «آيزو ٩٠٠١» نظام الإدارة الذي يدعم كل دفعة إنتاج. وتشير علامة «سي إي» إلى امتثال المنتج لمتطلبات السوق الأوروبية. وطلب شهادات المصهر وسجلات إجراءات اللحام وقائمة بالمشاريع السابقة يكشف عن ضعف الورش قبل حتى قص الفولاذ. كما أنَّ الوثائق الموثَّقة تقلِّل من خطر ظهور عيوبٍ خفيةٍ بعد وصول الهيكل إلى موقع العمل.

2026/10/26
خطّط لهيكل فولاذي مستودع-ورشة عمل باتخاذ قرارات أكثر ذكاءً بشأن التوزيع الوظيفي، وتدفّق الحركة، والارتفاع الصافي، والرافعات، ومكافحة الحرائق، والتوسّع.

2026/10/26
خطّط لهيكل فولاذي لمخزن تبريد يشمل عزلًا حراريًّا، وتحكمًا في بخار الماء، وفواصل حرارية، وواجهات توصيل لأنظمة التبريد، وتفاصيل مقاومة للتآكل.

2026/10/26
خطّط لهيكل زراعي فولاذي يتوسّع تدريجيًّا من حظيرة المعدات إلى مركز التخزين والخدمات اللوجستية الزراعية، مع خطوات عملية في التصميم والشراء.

2026/10/26
خطط لبناء هيكل فولاذي لتربية الماشية يراعي الرفاه، ومقاومة التآكل، والاعتبارات المتعلقة بالحريق، واتخاذ قرارات فعّالة من التصميم إلى التسليم.

2026/10/26
خطّط لهيكل فولاذي للطائرات لمبانٍ تخزين الطائرات ومرافق الدعم، مع توجيهات حول الأحمال والتآكل والحريق والمعيار الأوروبي EN 1090 ومراحل التسليم.

2026/10/26
اختر هيكلًا فولاذيًّا لمزرعةٍ لتخزين المعدات الزراعية، مع إرشادات عملية حول الأحمال والتصدّع والتقيُّد بالمعايير وتخطيط التسليم.
