 EN
Depo-Atölye Çelik Yapıları: Çift Amaçlı Tasarım
2026/10/26
Daha akıllı bölgelendirme, akış düzeni, net yükseklik, vinç, yangın ve genişleme kararlarıyla bir depo-atölye çelik yapısı planlayın.

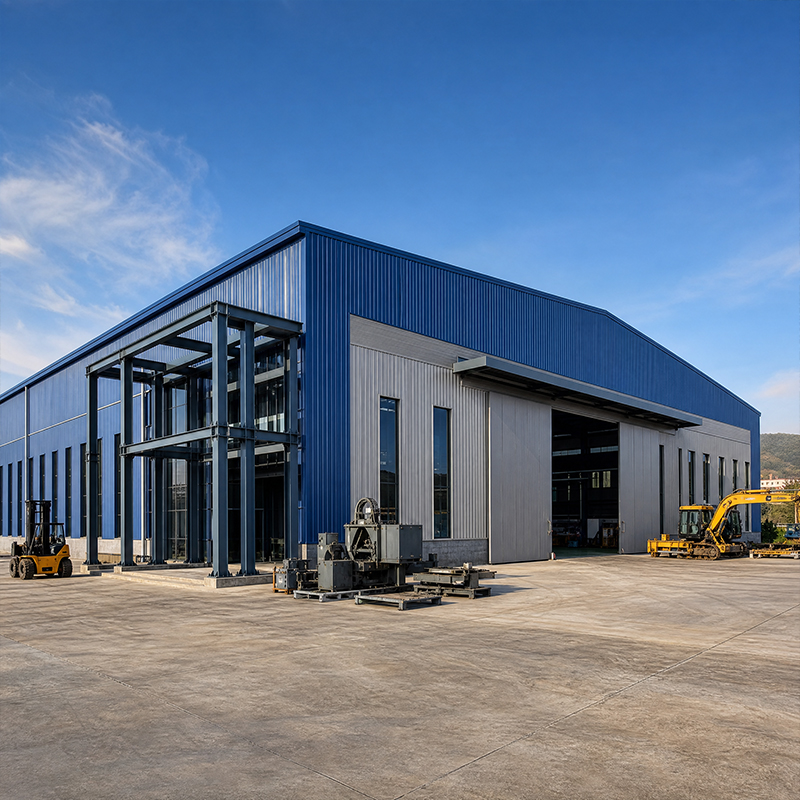
Endüstriyel metal binalar, yükler, açıklık ve hava koşulları nedeniyle sıradan çerçevelerin sınırlarına ulaştığı tesisler, depolar, soğuk hava depoları ve lojistik merkezleri için kullanılır. Doğru ağır işlevli çelik sınıfının ve imalat yönteminin seçilmesi, bir yapının on yıllarca ayakta kalmasını mı yoksa erken onarım gerektirmesini mi belirler.
Endüstriyel metal binalar, görünüşleriyle değil, çelik sınıfı, kesit boyutu ve bağlantı stratejisiyle ağır hizmet sınıfına girer. Tavan vinçleri taşıyan, stokları üst üste yığılmış veya yoğun kar yüküne maruz kalan bir tesis, normal yumuşak çeliğin sağlayamayacağı akma mukavemetine ihtiyaç duyar. Q420B yaklaşık 420 MPa minimum akma dayanımı sunar; bu da tasarımcılara kapasiteyi korurken levha kalınlığını azaltma imkânı verir. Daha hafif elemanlar, güvenliği zedelemeksizin temel maliyetlerini düşürür ve montaj hızını artırır. Karşılık gelen durum, daha sıkı kaynak kontrolü gerektirir; bu durum daha sonra yetkili prosedürler ve muayene ile ele alınır.
Dikey ve yatay kuvvetler, çatıdan ve duvardan saçaklara, kolonlara ve bağlantı elemanlarına, ardından taban plakasına ve ankraj cıvatalarına aktarılır. Bu yük yoluyla ilgili net bir anlayış, yerel burkulmayı ve aşırı kaymayı önler. 30 ila 60 metre açıklığa sahip portal çerçeveli endüstriyel metal binalar, momenti yeniden dağıtmak için rijit eklemelerden yararlanır; bu nedenle ek yerindeki imalat toleransı önemlidir. Rüzgâr veya deprem yükleri geldiğinde, bağlantı elemanlarının yerleşimi ve her kolon tabanındaki cıvata grubu tam kat yükünü taşır. Modelde geometrinin doğru tanımlanması, pahalı saha düzeltmelerini önler.
Q420B, oda sıcaklığında iyi tokluğa sahip, yüksek mukavemetli bir yapı çeliğidir ve döngüsel gerilme altında tahmin edilebilir davranış gösterir. Bu sınıfın belirtilmesi, vinç rayları, uzun açıklıklı kafes sistemler ve eğilme ile eksenel kuvvetin birlikte etkidiği elemanlar için mantıklıdır. Birçok endüstriyel metal bina, daha yüksek akma dayanımı sayesinde belirli bir kesitin daha fazla yük taşıyabilmesini ve büyük projelerde tonajı azaltmasını sağladığı için Q420B’yi Q355B yerine tercih eder. Bu sınıf, kontrollü ısı girdisi altında iyi kaynaklanır; ancak kalın plakalarda önisıtma gerekebilir. Tasarımcılar, en düşük uygulanabilir toplam maliyeti elde etmek amacıyla malzeme tasarrufunu üretim hassasiyetiyle dengeler.
Daha kalın Q420B plakaları mukavemet kazanır ancak kaynak sırasında ısı etkilenmiş bölgeye dikkat edilmesi gerekir. Robotik kaynak ve yetkili prosedürler, uzun dikişler boyunca nüfuzun tutarlı kalmasını sağlar. Belirli bir kalınlığın üzerindeki plakalar için Z-yönünde tokluk (Z35), kaynak kesişimlerinde tabakalı çatlama riskini azaltır. Üretim partilerinden alınan test numuneleri, kesime başlamadan önce kimyasal bileşimi ve Charpy değerlerini doğrular. Bu disiplin, görsel muayene ile tespit edilemeyen, ancak arızaların başladığı tam da o noktada yapıyı korur. Kritik eklem yerlerinde rutin olarak uygulanan tahribatsız muayene, parça sevk edilmeden önce gözenekliliği ve kaynağın eksik füzyonunu tespit eder; böylece prosedür ile kanıt arasındaki döngü tamamlanır.
Kesinlikle doğru imalat, profillerin toleranslarını milimetreler içinde tutan CNC plazma veya lazer kesimle başlar; böylece sahada cıvatalama ilk denemede doğru hizalanır. Endüstriyel metal binalar, patlama ve boya hattına geçmeden önce her alt montajın kamberi ve dikliği kontrol edilebilecek şekilde bir jig üzerinde yerleştirilmesiyle avantaj sağlar. Robotik kaynak daha sonra ana elemanlara tekrarlanabilir, düşük gözenekli dikişler uygular ve bu da elle yapılan işe kıyasla hem hızı hem de tutarlılığı artırır. Bu işlem sırasını yürüten 12.000 metrekarelik bir atölye, partileri karıştırmadan aynı anda birden fazla projeye yönelik tutarlı çerçeveler üretebilir. Her eleman, kesim, kaynak ve kaplama kayıtlarına bağlanabilen izlenebilir bir kimlik bilgisi taşır; dolayısıyla gelecekteki bir denetçi, herhangi bir parçayı üretim partisine kadar izleyebilir.
Ağır iş çerçeveleri, saha çalışmalarını basitleştiren ve daha sonra sökülmesine veya uzatılmasına izin veren tamamen cıvatalı bağlantılar için 10.9S yüksek mukavemetli cıvataları tercih eder. Boyutsal kontrolü atölyede yapmak, bu cıvataların sahada temiz geçip geçmeyeceğini belirler; yanlış delinen delikler, genişletme (reaming) işlemi veya tehlikeli saha kaynaklamasına zorlar. İyi planlanmış endüstriyel metal binalar, merkez çizgileri işaretlenmiş olarak gelir, bağlantı plakaları eş zamanlı delinmiş olur ve taşıma sırasında kenarların korunması için elemanlar paketlenir. Saha ekipleri, yetersiz sıkılan cıvata gruplarının döngüsel yüke maruz kalırken kaymaması ve fazla sıkılanların plakayı çatlatmaması için kalibre edilmiş anahtarlarla cıvata gerilimini doğrular. Dar toleranslar aynı zamanda kaplama bütünlüğünü de korur; çünkü bir bağlantı yüzeyinde hasar gören boya, binanın açılışından önce korozyona yol açar.
Sıcak daldırma galvanizleme ve cam pullu kaplama, çeliği on yıllarca boyunca nemden, kimyasallardan ve kıyı tuzundan az bakım ile korur. Zorlu ortamlarda kullanılan endüstriyel metal binalar, bu korumayı iç sıcaklığı sabit tutan ve enerji yükünü azaltan 150 mm’lik PIR sandviç panel kabuğuyla birleştirir. Dayanıklı bir dış kabuk ile korunmuş bir yapı, yalnızca iskeletin ömrünü önemli ölçüde uzatır. Tasarımcılar, kaplama sistemini yerel ortama uygun şekilde seçmelidir; çünkü iç kesimdeki bir fabrika ile bir liman deposu çok farklı korozyon sınıflarına maruz kalır. Açık kenarların ve çatı geçişlerinin basit bir yıllık muayenesi, küçük kaplama kayıplarının yapısal kayıplara dönüşmesini engeller.
Kısa bir kontrol listesi, tedarik sürecini vaatlerden ziyade kanıtlara odaklar. Çelik sınıfı için fabrika sertifikaları, kaynak prosedürü yeterlilik kayıtları ve kontrollü kaynak işlemlerini kanıtlayan EN 1090 veya ISO 3834 belgelerini talep edin. Tamamlanmış bir işten örnek bağlantı detayı ve imalat tolerans tablosunu isteyin. CNC ve robotik kapasiteyi doğrulayın; mesafe izin veriyorsa atölyeyi ziyaret edin. Bir önceki müşteriyle süre kaybı ve yeniden iş yapma oranları hakkında konuşmak, herhangi bir broşürün iddia edebileceğinden çok daha fazla bilgi verir. 60’tan fazla ülkede teslim edilen endüstriyel metal binalar, disiplinli atölyelerin kalitelerini tekrarlayabildiğini, zayıf atölyelerin ise çerçevenin sahaya yerleştirilmesine kadar eksikliklerini gizlediğini gösterir.
Ağır işlevli endüstriyel metal binalar, sınıf, imalat ve koruma birlikte, izole olarak değil, seçilirse başarılı olur. Q420B dayanıklılık sağlar, robotik imalat tutarlılığı sağlar ve sertifikalı kaplamalar ömür boyu dayanıklılık sağlar. Sertifikaları, toleransları ve geçmiş projeleri doğrulayan alıcılar, gelecekteki her sahada riski azaltır.
Köprü vinçleriyle ağır işlevli çerçeveler için hangi çelik sınıfı uygundur?
Cevap: Q420B yüksek mukavemetli çelik, köprü vinçleri, yoğun depolama veya geniş açıklıklar taşıyan ağır işlevli endüstriyel metal binalar için uygundur. Bu sınıf yaklaşık 420 MPa akma dayanımı sağlar; bu da eşdeğer taşıma kapasitesiyle daha ince kesitlere ve daha düşük temel yüküne olanak tanır. Daha hafif işlevler için Q355B geçerlidir. Seçim, tasarım momentine, eksenel kuvvete ve korozyon sınıfına bağlıdır. Üretime başlamadan önce tedarik edilen sınıfı onaylamak için haddehane sertifikaları ve kaynak prosedürü kayıtları gereklidir.
Q420B, mukavemetini kaybetmeden nasıl kaynaklanır?
Cevap: Q420B, kalın plakalar için uygun ön ısıtma ve nitelendirilmiş prosedürlerle kontrol edilen ısı girdisi altında güvenilir şekilde kaynaklanır. Robotik kaynak, uzun dikişler boyunca nüfuz derinliğini sabit tutar; üretimden önce kimyasal bileşim ve tokluk testleri, onaylanmış numunelerle doğrulanır. Isı etkilenmiş bölge, soğuma hızı çok hızlı veya çok yavaş olduğunda mukavemet kaybı yaşayacağı için izlenmelidir. ISO 3834’e uygun çalışan atölyeler, her bir birleştirme tipi için kayıt tutar. Uygun prosedür seçimi, muayene ile iç kusurların görülemeyeceği eleman bölgelerini korur.
Hangi kaplama, kıyı bölgelerindeki tesislerde çeliği korur?
Cevap: Çinko kaplama ile cam pulu kaplaması, yapısal çeliği on yıllarca tuz, nem ve kimyasal etkilere karşı korur. Doğru sistem, yerel korozyon sınıfına bağlıdır; bu nedenle bir liman deposu, iç kesimlerdeki bir sahaya kıyasla daha fazla koruma gerektirir. Cıvatalı yüzeylerde bozulan boyalar paslanmaya yol açar; bu yüzden montaj sırasında kaplamaların bütünlüğünü koruyacak şekilde imalat toleransları ayarlanmalıdır. Tasarımcılar, kaplama kalınlığı sertifikalarını ve ortama uygun bir bakım planını talep etmelidir. Bu adımlar, çerçeve üzerinde herhangi bir kaplama olmaksızın sağlanan hizmet ömrünü önemli ölçüde uzatır.
Ağır iş çerçeveleri nasıl teslim edilir ve dikilir?
Cevap: Çerçeveler, nakliye sırasında kenarları korumak amacıyla kesilmiş, kaynaklanmış ve kaplanmış alt montajlar halinde işten çıkar. Sahada ekipler, kolonları temellere cıvatalar, portal çerçeveyi kullanarak çatı kirişlerini kaldırır ve kaplamayı takmadan önce bağlantı elemanlarını yerleştirir. Tamamen cıvatalı 10.9S bağlantılar, ekiplerin sahada kaynak yapmadan hızlıca montaj yapmalarını sağlar. Boyutsal kontrol, imalattan gelir ve cıvataların ilk denemede sorunsuz geçip geçmeyeceği kararını verir. Planlı bir kaldırma sırası ve sertifikalı ankraj cıvataları, yapıyı devir teslimine kadar hizalanmış ve güvenli tutar.
Neden sipariş vermeden önce sertifikaları onaylamalısınız?
Cevap: Sertifikalar, bir imalatçının kaynak işlerini, malzemeleri ve izlenebilirliği vaatlerine dayandırmak yerine kontrol ettiğini kanıtlar. EN 1090 ve ISO 3834 standartları, uygulama ve kaynak kalitesini kapsar; ISO 9001 ise her parti arka planındaki yönetim sistemini yönetir. CE işareti, Avrupa pazarına uygunluğu gösterir. Ham madde sertifikaları, işlem kayıtları ve geçmiş projeler listesi talep edilmesi, çelik kesilmeye başlamadan önce zayıf imalat tesislerini ortaya çıkarır. Doğrulanmış belgeler, çerçevenin sahaya ulaştıktan sonra ancak görünür hâle gelen gizli kusurların riskini azaltır.

2026/10/26
Daha akıllı bölgelendirme, akış düzeni, net yükseklik, vinç, yangın ve genişleme kararlarıyla bir depo-atölye çelik yapısı planlayın.

2026/10/26
Yalıtım, buhar kontrolü, termal kesintiler, soğutma arayüzleri ve korozyona dayanıklı detaylarla bir soğuk hava deposu çelik yapısı tasarlayın.

2026/10/26
Makine ahırından depolama ve çiftlik lojistiği merkezine kadar ölçeklenebilen, pratik tasarım ve satın alma adımlarıyla bir tarımsal çelik yapı planlayın.

2026/10/26
Refah, korozyon direnci, yangın önlemleri ve verimli tasarım-teslimat kararları için hayvan yetiştirme çelik yapısı planlayın.

2026/10/26
Yükler, korozyon, yangın, EN 1090 ve teslim tarihleriyle ilgili rehberlikle hangarlar ve destek tesisleri için bir uçak çelik yapısı tasarlayın.

2026/10/26
Yükler, korozyon, uyumluluk ve teslimat planlaması konularında pratik rehberlikle tarımsal depolama için bir çiftlik çelik yapısı seçin.
