 EN
โครงสร้างเหล็กคลังสินค้า-โรงงาน: ออกแบบเพื่อการใช้งานร่วมกัน
2026/10/26
วางแผนโครงสร้างเหล็กคลังสินค้า-โรงงานด้วยการแบ่งโซนอย่างชาญฉลาด การจัดการการไหลของงาน ความสูงที่ชัดเจน การติดตั้งเครน มาตรฐานด้านอัคคีภัย และการพิจารณาสำหรับการขยายอาคารในอนาคต

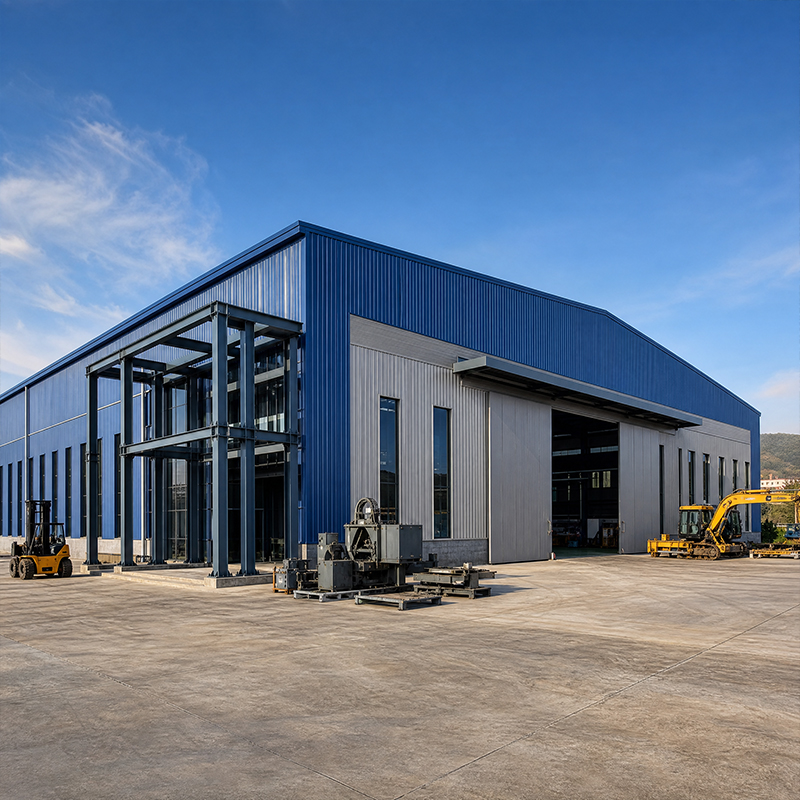
อาคารโลหะสำหรับอุตสาหกรรมใช้งานในโรงงาน คลังสินค้า ห้องเย็น และศูนย์กระจายสินค้า ซึ่งแรงบรรทุก ช่วงความกว้างของโครงสร้าง และสภาพอากาศอาจทำให้โครงสร้างทั่วไปไม่สามารถรองรับได้ การเลือกเกรดเหล็กที่ทนทานสูงและวิธีการผลิตที่เหมาะสมจะเป็นตัวกำหนดว่าโครงสร้างนั้นจะคงอยู่ได้นานหลายทศวรรษ หรือจำเป็นต้องซ่อมแซมก่อนเวลาอันควร
อาคารโลหะอุตสาหกรรมได้รับการจัดประเภทว่า ‘ทนทานสูง’ จากเกรดเหล็ก ขนาดหน้าตัด และกลยุทธ์การเชื่อมต่อ มากกว่าลักษณะภายนอก สถานที่ที่มีเครนแบบแขวนเหนือศีรษะ สินค้าคงคลังที่วางซ้อนกัน หรือมีน้ำหนักของหิมะมาก จะต้องใช้ความต้านทานแรงดึงที่เหล็กกล้าธรรมดาไม่สามารถให้ได้ Q420B มีค่าความต้านทานแรงดึงขั้นต่ำประมาณ 420 เมกะพาสคาล ทำให้วิศวกรสามารถลดความหนาของแผ่นเหล็กได้โดยยังคงความสามารถในการรับน้ำหนักไว้ ชิ้นส่วนที่เบากว่าจะช่วยลดต้นทุนฐานรากและเร่งความเร็วในการติดตั้ง โดยไม่กระทบต่อความปลอดภัย ข้อแลกเปลี่ยนคือการควบคุมการเชื่อมที่เข้มงวดยิ่งขึ้น ซึ่งจะกล่าวถึงในภายหลังผ่านขั้นตอนการเชื่อมที่ผ่านการรับรองและการตรวจสอบ
แรงในแนวตั้งและแนวนอนเดินทางจากหลังคาและผนังผ่านโครงหลังคา คอลัมน์ และระบบยึดเสริมไปยังแผ่นฐานและสลักเกลียวยึดตรึง ความเข้าใจที่ชัดเจนเกี่ยวกับเส้นทางการรับแรงนี้จะช่วยป้องกันการยุบตัวแบบเฉพาะจุดและการเคลื่อนตัวเกินขีดจำกัด อาคารโลหะสำหรับอุตสาหกรรมที่ใช้โครงแบบพอร์ทัลเฟรมซึ่งมีช่วงความกว้าง 30 ถึง 60 เมตร อาศัยข้อต่อแบบแข็งเพื่อกระจายโมเมนต์ใหม่ ดังนั้นความคลาดเคลื่อนในการผลิตบริเวณรอยต่อจึงมีความสำคัญมาก เมื่อมีแรงจากลมหรือแผ่นดินไหวมากระทำ รูปแบบของระบบยึดเสริมและกลุ่มสลักเกลียวที่ฐานแต่ละคอลัมน์จะรับแรงทั้งหมดในระดับนั้น การกำหนดรูปทรงเรขาคณิตให้ถูกต้องตั้งแต่ในแบบจำลองจะช่วยหลีกเลี่ยงการปรับแก้ในสนามซึ่งมีค่าใช้จ่ายสูง
Q420B คือ เหล็กโครงสร้างความแข็งแรงสูงที่มีความเหนียวดีที่อุณหภูมิห้อง และมีพฤติกรรมที่คาดการณ์ได้ภายใต้แรงซ้ำๆ วัสดุเกรดนี้เหมาะสำหรับใช้ในรางวิ่งของเครน โครงถักแบบสเปนยาว และชิ้นส่วนที่รับทั้งโมเมนต์ดัดและแรงตามแกนพร้อมกัน อาคารโลหะอุตสาหกรรมหลายแห่งเลือกใช้ Q420B แทน Q355B เพราะค่าแรงดึงที่สูงกว่าทำให้หน้าตัดเดียวกันสามารถรับน้ำหนักได้มากขึ้น ส่งผลให้ลดปริมาณน้ำหนักเหล็กโดยรวมในโครงการขนาดใหญ่ วัสดุเกรดนี้เชื่อมได้ดีภายใต้การควบคุมความร้อนอย่างเหมาะสม แต่อาจจำเป็นต้องให้ความร้อนล่วงหน้าก่อนเชื่อมสำหรับแผ่นเหล็กที่หนา การออกแบบจึงต้องพิจารณาสมดุลระหว่างการประหยัดวัสดุกับความระมัดระวังในการผลิต เพื่อให้ได้ต้นทุนรวมที่ต่ำที่สุดเท่าที่ปฏิบัติได้จริง
แผ่นเหล็กเกรด Q420B ที่หนากว่ามีความแข็งแรงสูงขึ้น แต่ต้องให้ความใส่ใจเป็นพิเศษกับโซนที่ได้รับผลกระทบจากความร้อนขณะเชื่อม กระบวนการเชื่อมด้วยหุ่นยนต์และขั้นตอนการเชื่อมที่ผ่านการรับรองแล้วช่วยรักษาความลึกของการเชื่อมให้สม่ำเสมอตลอดแนวรอยเชื่อมที่ยาว สำหรับแผ่นเหล็กที่มีความหนาเกินค่าหนึ่ง ความเหนียวในทิศทาง Z (Z35) จะช่วยลดความเสี่ยงของการแยกชั้นแบบ lamellar บริเวณจุดตัดของรอยเชื่อม ตัวอย่างทดสอบที่นำมาจากชุดผลิตจริงจะถูกตรวจสอบองค์ประกอบทางเคมีและค่าความเหนียวแบบ charpy ก่อนเริ่มการตัด เพื่อให้มั่นใจในคุณภาพ วินัยเช่นนี้ช่วยปกป้องโครงสร้างในบริเวณที่การตรวจสอบด้วยสายตาไม่สามารถมองเห็นข้อบกพร่องได้ — ซึ่งก็คือจุดที่ความล้มเหลวมักเริ่มต้นขึ้น การตรวจสอบแบบไม่ทำลาย (NDT) อย่างสม่ำเสมอสำหรับข้อต่อที่สำคัญจะตรวจพบโพรงอากาศ (porosity) และการไม่หลอมรวมกันอย่างครบถ้วน (lack of fusion) ก่อนที่ชิ้นส่วนจะถูกส่งมอบ จึงเป็นการปิดวงจรระหว่างขั้นตอนการปฏิบัติงานกับหลักฐานเชิงประจักษ์
การผลิตที่แม่นยำเริ่มต้นด้วยการตัดโลหะด้วยเครื่องพลาสม่าหรือเลเซอร์แบบซีเอ็นซี ซึ่งรักษารูปทรงให้อยู่ในความคลาดเคลื่อนไม่เกินหน่วยมิลลิเมตร เพื่อให้การยึดด้วยสกรูในสนามทำได้พอดีทุกครั้งตั้งแต่ครั้งแรก อาคารโลหะเชิงอุตสาหกรรมจะได้ประโยชน์เมื่อชิ้นส่วนย่อยทุกชิ้นถูกจัดวางบนแท่นยึด (jig) เพื่อควบคุมความโค้งและมุมฉากก่อนผ่านขั้นตอนการพ่นทรายและทาสี หลังจากนั้น หุ่นยนต์เชื่อมจะสร้างรอยเชื่อมที่มีความสม่ำเสมอสูงและมีรูพรุนต่ำบนโครงสร้างหลัก ซึ่งเพิ่มทั้งความเร็วและความเที่ยงตรงเมื่อเปรียบเทียบกับการเชื่อมด้วยมือ โรงงานขนาด 12,000 ตารางเมตรที่ดำเนินกระบวนการนี้สามารถผลิตโครงสร้างที่สม่ำเสมอกันสำหรับโครงการหลายแห่งพร้อมกัน โดยไม่เกิดการปนกันของล็อตแต่ละชุด ชิ้นส่วนแต่ละชิ้นมีรหัสระบุตัวตนที่สามารถติดตามย้อนกลับได้ ซึ่งเชื่อมโยงข้อมูลการตัด การเชื่อม และการเคลือบผิวไว้ด้วยกัน ทำให้ผู้ตรวจสอบในอนาคตสามารถย้อนกลับไปยังล็อตต้นทางของชิ้นส่วนใดๆ ได้
โครงสร้างแบบหนักพิเศษนิยมใช้สกรูความแข็งแรงสูงเกรด 10.9S ในการต่อเชื่อมแบบยึดแน่นทั้งหมดด้วยสกรู ซึ่งช่วยให้การติดตั้งในสนามทำได้ง่ายขึ้น และยังสามารถถอดประกอบหรือขยายโครงสร้างในภายหลังได้ การควบคุมขนาดอย่างแม่นยำในโรงงานจะเป็นตัวกำหนดว่าสกรูเหล่านั้นจะผ่านรูได้อย่างเรียบร้อยในสนามหรือไม่ หากเจาะรูผิดตำแหน่ง จะจำเป็นต้องไสขยายรู หรือเชื่อมในสนามซึ่งอาจก่อให้เกิดอันตราย อาคารโลหะอุตสาหกรรมที่วางแผนมาอย่างดีจะมีการระบุเส้นศูนย์กลางไว้ล่วงหน้า แผ่นต่อเชื่อมจะถูกเจาะรูให้สอดคล้องกันอย่างแม่นยำ และชิ้นส่วนต่าง ๆ จะถูกจัดเรียงและบรรจุอย่างเหมาะสมเพื่อป้องกันขอบของชิ้นส่วนเสียหายระหว่างการขนส่ง ทีมงานในสนามจะตรวจสอบแรงบิดของสกรูด้วยประแจที่สอบเทียบแล้ว เนื่องจากกลุ่มสกรูที่ขันไม่แน่นพอจะเคลื่อนตัวภายใต้แรงโหลดแบบหมุนเวียน ส่วนสกรูที่ขันแน่นเกินไปอาจทำให้แผ่นแตกร้าว ความแม่นยำสูงยังช่วยรักษาความสมบูรณ์ของชั้นเคลือบผิวด้วย เพราะหากสีที่บริเวณผิวสัมผัสเสียหาย จะนำไปสู่การกัดกร่อนก่อนที่อาคารจะเปิดใช้งาน
การชุบสังกะสีแบบจุ่มร้อนและการเคลือบด้วยผงแก้ว (glass flake) ช่วยป้องกันเหล็กจากความชื้น สารเคมี และเกลือบริเวณชายฝั่งเป็นเวลาหลายทศวรรษ โดยต้องบำรุงรักษาเพียงเล็กน้อย อาคารโลหะสำหรับงานอุตสาหกรรมที่ตั้งอยู่ในสภาพแวดล้อมที่รุนแรงใช้ระบบป้องกันนี้ร่วมกับเปลือกอาคารแบบแซนด์วิชแผ่น PIR หนา 150 มม. ซึ่งช่วยรักษาอุณหภูมิภายในให้คงที่และลดภาระการใช้พลังงาน โครงสร้างภายนอกที่ทนทานคู่กับโครงสร้างหลักที่ได้รับการป้องกันอย่างดี ทำให้อายุการใช้งานโดยรวมยาวนานกว่าโครงสร้างเพียงอย่างเดียวมาก ผู้กำหนดรายละเอียดควรเลือกระบบการเคลือบให้สอดคล้องกับสภาพแวดล้อมเฉพาะในพื้นที่ เนื่องจากโรงงานภายในแผ่นดินและคลังสินค้าท่าเรือมีระดับการกัดกร่อนที่แตกต่างกันอย่างมาก การตรวจสอบตามปกติทุกปีบริเวณขอบที่เปิดเผยและจุดเจาะบนหลังคาจะช่วยไม่ให้การสูญเสียการเคลือบเล็กน้อยกลายเป็นความเสียหายต่อโครงสร้าง
รายการตรวจสอบสั้นๆ ช่วยให้การจัดซื้อเน้นไปที่หลักฐาน แทนที่จะเป็นคำมั่นสัญญา ขอใบรับรองจากโรงงาน (mill certificates) สำหรับเกรดเหล็ก บันทึกการรับรองขั้นตอนการเชื่อม (weld procedure qualification records) และเอกสารมาตรฐาน EN 1090 หรือ ISO 3834 ที่ยืนยันว่าการเชื่อมดำเนินการภายใต้การควบคุมอย่างเข้มงวด ขอแบบรายละเอียดของข้อต่อ (connection detail) ตัวอย่าง และตารางความคลาดเคลื่อนในการผลิต (fabrication tolerance table) จากงานที่เสร็จสมบูรณ์แล้ว ยืนยันความสามารถของเครื่องจักร CNC และหุ่นยนต์เชื่อม จากนั้นเยี่ยมชมโรงงานหากสามารถเดินทางได้ การพูดคุยกับลูกค้าเก่าเกี่ยวกับปัญหาการเลื่อนกำหนดส่งงานและอัตราการแก้ไขงาน (rework rates) จะให้ข้อมูลที่ลึกซึ้งกว่าสิ่งที่โบรชัวร์ใดๆ จะกล่าวอ้างได้ อาคารโลหะสำหรับอุตสาหกรรมที่ส่งมอบแล้วในกว่า 60 ประเทศ แสดงให้เห็นว่าโรงงานที่มีระเบียบวินัยสามารถรักษามาตรฐานคุณภาพไว้ได้อย่างสม่ำเสมอ ในขณะที่โรงงานที่อ่อนแอจะปกปิดจุดบกพร่องจนกระทั่งโครงสร้างถูกติดตั้งแล้วเท่านั้น
อาคารโลหะอุตสาหกรรมแบบหนักจะประสบความสำเร็จเมื่อการเลือกเกรดวัสดุ การขึ้นรูป และการป้องกันทำร่วมกันอย่างสอดคล้อง ไม่ใช่แยกจากกันอย่างเด็ดขาด วัสดุเหล็กเกรด Q420B ให้ความแข็งแรง ระบบหุ่นยนต์ในการขึ้นรูปให้ความสม่ำเสมอ และสารเคลือบที่ผ่านการรับรองแล้วให้อายุการใช้งานที่ยาวนาน ผู้ซื้อที่ตรวจสอบใบรับรอง ค่าความคลาดเคลื่อนที่ยอมรับได้ และโครงการที่ผ่านมา จะช่วยลดความเสี่ยงในทุกไซต์งานในอนาคต
เหล็กเกรดใดเหมาะกับโครงสร้างแบบหนักที่ติดตั้งเครน
คำตอบ: เหล็กความแข็งแรงสูงเกรด Q420B เหมาะกับอาคารโลหะอุตสาหกรรมแบบหนักที่รองรับเครน หรือการจัดเก็บสินค้าแบบหนาแน่น หรือมีช่วงความกว้างใหญ่ เกรดนี้มีค่าความต้านทานแรงดึงที่จุดไหลประมาณ 420 เมกะพาสคาล ทำให้สามารถใช้ชิ้นส่วนที่บางลงแต่ยังคงความสามารถในการรับน้ำหนักเท่าเดิม และลดภาระลงบนฐานราก เหล็กเกรด Q355B ยังคงใช้ได้ดีสำหรับงานที่มีภาระเบาลง การเลือกเกรดขึ้นอยู่กับโมเมนต์ในการออกแบบ แรงตามแนวแกน และระดับความต้านทานการกัดกร่อน ใบรับรองจากโรงหลอมและบันทึกขั้นตอนการเชื่อมต้องยืนยันเกรดวัสดุที่จัดหาไว้ก่อนเริ่มกระบวนการขึ้นรูป
จะเชื่อมเหล็กเกรด Q420B โดยไม่สูญเสียความแข็งแรงได้อย่างไร
คำตอบ: เหล็กกล้าเกรด Q420B สามารถเชื่อมได้อย่างน่าเชื่อถือภายใต้การควบคุมปริมาณความร้อนที่เหมาะสม โดยใช้วิธีการเชื่อมที่ผ่านการรับรองแล้ว รวมทั้งการให้ความร้อนล่วงหน้าสำหรับแผ่นเหล็กที่มีความหนา ระบบหุ่นยนต์ช่วยให้ความลึกของการเจาะผ่านรอยเชื่อมยาวคงที่ ส่วนตัวอย่างทดสอบที่ผ่านการตรวจสอบแล้วจะยืนยันองค์ประกอบทางเคมีและคุณสมบัติด้านความเหนียวก่อนเริ่มการผลิตจริง บริเวณที่ได้รับผลกระทบจากความร้อน (HAZ) จำเป็นต้องมีการตรวจสอบอย่างใกล้ชิด เพราะความแข็งแรงจะลดลงหากอัตราการเย็นตัวเร็วเกินไปหรือช้าเกินไป สถานที่ทำงานที่ปฏิบัติตามมาตรฐาน ISO 3834 จะจัดทำบันทึกสำหรับแต่ละชนิดของรอยต่อ การเลือกวิธีการเชื่อมที่เหมาะสมจะช่วยปกป้องโครงสร้างในส่วนที่ไม่สามารถตรวจสอบข้อบกพร่องภายในได้
สารเคลือบชนิดใดช่วยป้องกันเหล็กในโรงงานริมชายฝั่ง
คำตอบ: การชุบสังกะสีแบบจุ่มร้อนคู่กับการเคลือบด้วยแผ่นแก้ว (glass flake coating) ช่วยป้องกันโครงสร้างเหล็กจากการสัมผัสกับเกลือ ความชื้น และสารเคมีเป็นเวลาหลายทศวรรษ ระบบป้องกันที่เหมาะสมขึ้นอยู่กับระดับการกัดกร่อนเฉพาะพื้นที่ ดังนั้นคลังสินค้าท่าเรือจึงต้องการการป้องกันที่เข้มงวดกว่าสถานที่ภายในประเทศ รอยขีดข่วนหรือการหลุดลอกของสีบริเวณพื้นผิวที่ยึดด้วยโบลต์อาจทำให้เกิดสนิมได้ ดังนั้นความแม่นยำในการผลิตชิ้นส่วนจึงต้องรักษาสภาพของการเคลือบให้สมบูรณ์ระหว่างขั้นตอนการประกอบ ผู้กำหนดรายละเอียดควรขอใบรับรองความหนาของการเคลือบและแผนการบำรุงรักษาที่สอดคล้องกับสภาพแวดล้อมในพื้นที่ ขั้นตอนดังกล่าวจะช่วยยืดอายุการใช้งานให้นานกว่าโครงสร้างโลหะเปล่าอย่างมีนัยสำคัญ
เฟรมสำหรับงานหนักจัดส่งและติดตั้งอย่างไร
คำตอบ: โครงสร้างถูกส่งออกจากโรงงานในรูปแบบชิ้นส่วนย่อยที่ตัด เชื่อม และเคลือบเรียบร้อยแล้ว โดยมีการบรรจุภัณฑ์เพื่อป้องกันขอบของชิ้นงานระหว่างการขนส่ง บนไซต์งาน ทีมงานจะยึดเสาเข้ากับฐานราก ยกคานหลังคาขึ้นด้วยโครงสร้างแบบพอร์ทัลเฟรม และติดตั้งชุดยึดเสริมก่อนติดผนังหุ้มโครงสร้าง การใช้การยึดด้วยโบลต์แบบเต็มรูปแบบตามมาตรฐาน 10.9S ทำให้ทีมงานสามารถประกอบโครงสร้างได้อย่างรวดเร็วโดยไม่จำเป็นต้องเชื่อมในสนาม การควบคุมมิติอย่างแม่นยำตั้งแต่ขั้นตอนการผลิตจะเป็นตัวกำหนดว่าโบลต์จะสามารถใส่เข้าไปได้อย่างราบรื่นในการติดตั้งครั้งแรกหรือไม่ ลำดับการยกโครงสร้างที่วางแผนไว้อย่างรอบคอบ รวมทั้งโบลต์ยึดฐานที่ผ่านการรับรองแล้ว จะช่วยรักษาความตรงของโครงสร้างและปลอดภัยตลอดกระบวนการส่งมอบ
เหตุใดจึงต้องยืนยันใบรับรองก่อนสั่งซื้อ
คำตอบ: การรับรองแสดงให้เห็นว่าผู้ผลิตชิ้นส่วนมีการควบคุมกระบวนการเชื่อม วัสดุ และระบบติดตามที่ชัดเจน แทนที่จะอาศัยเพียงคำมั่นสัญญาเท่านั้น มาตรฐาน EN 1090 และ ISO 3834 ครอบคลุมด้านการดำเนินงานจริงและคุณภาพของการเชื่อม ส่วน ISO 9001 ควบคุมระบบการจัดการที่อยู่เบื้องหลังแต่ละล็อตการผลิต การติดเครื่องหมาย CE บ่งชี้ว่าสินค้าสอดคล้องกับข้อกำหนดสำหรับตลาดยุโรป การขอเอกสารรับรองจากโรงงานผู้ผลิตวัตถุดิบ (mill certificates) บันทึกขั้นตอนการผลิต (procedure records) และรายการโครงการที่ผ่านมา จะช่วยเปิดเผยจุดอ่อนของผู้รับเหมาได้ตั้งแต่ระยะเริ่มต้น ก่อนที่จะเริ่มตัดเหล็กจริง เอกสารที่ได้รับการยืนยันแล้วช่วยลดความเสี่ยงที่ข้อบกพร่องแฝงจะปรากฏขึ้นเฉพาะเมื่อโครงสร้างถูกส่งมาถึงหน้าไซต์งาน

2026/10/26
วางแผนโครงสร้างเหล็กคลังสินค้า-โรงงานด้วยการแบ่งโซนอย่างชาญฉลาด การจัดการการไหลของงาน ความสูงที่ชัดเจน การติดตั้งเครน มาตรฐานด้านอัคคีภัย และการพิจารณาสำหรับการขยายอาคารในอนาคต

2026/10/26
วางแผนโครงสร้างเหล็กสำหรับห้องเย็น รวมถึงการติดตั้งฉนวนกันความร้อน การควบคุมไอน้ำ การแยกความร้อน (thermal breaks) การเชื่อมต่อกับระบบทำความเย็น และรายละเอียดที่ทนต่อการกัดกร่อน

2026/10/26
วางแผนโครงสร้างเหล็กสำหรับการเกษตรที่สามารถปรับขนาดได้ ตั้งแต่โรงเก็บเครื่องจักรไปจนถึงศูนย์กลางการจัดเก็บและโลจิสติกส์ฟาร์ม ด้วยขั้นตอนการออกแบบและการจัดซื้อที่ใช้งานได้จริง

2026/10/26
วางแผนโครงสร้างเหล็กสำหรับฟาร์มสัตว์โดยคำนึงถึงความเป็นอยู่ที่ดีของสัตว์ ความต้านทานการกัดกร่อน ข้อพิจารณาด้านอัคคีภัย และการตัดสินใจที่มีประสิทธิภาพตั้งแต่การออกแบบจนถึงการส่งมอบ

2026/10/26
วางแผนโครงสร้างเหล็กสำหรับอากาศยานสำหรับโรงเก็บอากาศยานและสิ่งอำนวยความสะดวกสนับสนุน โดยมีคำแนะนำเกี่ยวกับภาระบรรทุก การกัดกร่อน ความปลอดภัยจากอัคคีภัย มาตรฐาน EN 1090 และกำหนดเวลาการส่งมอบ

2026/10/26
เลือกโครงสร้างเหล็กสำหรับฟาร์มเพื่อใช้ในการจัดเก็บผลผลิตทางการเกษตร พร้อมคำแนะนำเชิงปฏิบัติเกี่ยวกับภาระที่รับได้ การกัดกร่อน ข้อกำหนดด้านกฎระเบียบ และการวางแผนการส่งมอบ
