 EN
Struktur Baja Gudang-Bengkel: Desain Serba-Guna
2026/10/26
Rencanakan struktur baja gudang-bengkel dengan zonasi yang lebih cerdas, alur kerja, ketinggian bebas, derek, ketentuan kebakaran, dan pertimbangan ekspansi.

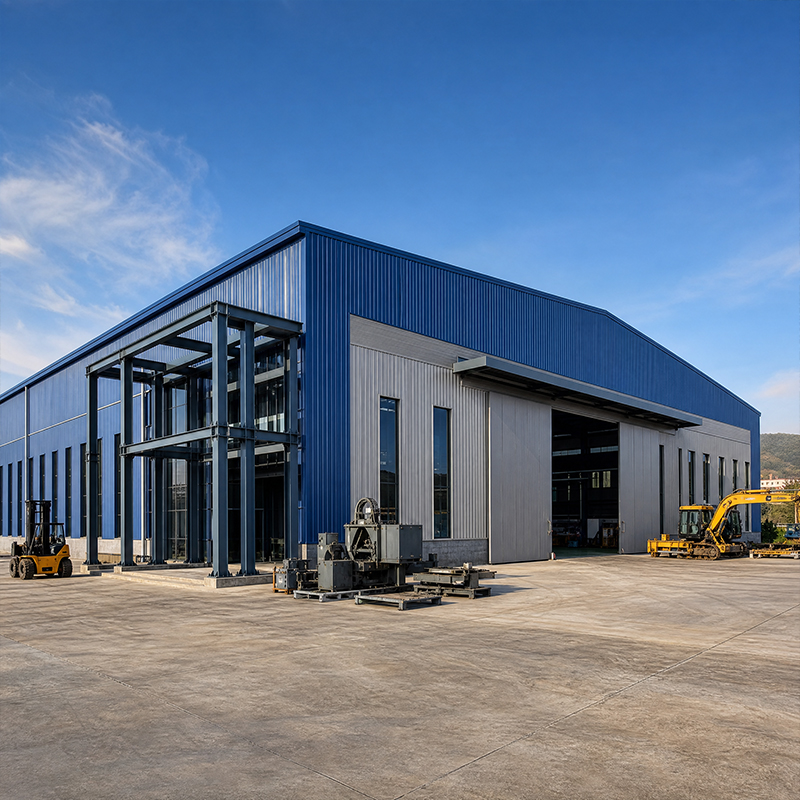
Bangunan logam industri melayani pabrik, gudang, penyimpanan dingin, dan pusat logistik di mana beban, bentang, dan kondisi cuaca menekan rangka biasa hingga batas maksimalnya. Memilih kelas baja tahan beban berat dan metode fabrikasi yang tepat menentukan apakah suatu struktur akan bertahan puluhan tahun atau justru memerlukan perbaikan dini.
Bangunan logam industri memperoleh label tahan beban berat melalui kelas baja, ukuran penampang, dan strategi sambungan—bukan dari tampilannya. Suatu fasilitas yang menopang derek overhead, tumpukan persediaan, atau beban salju berat memerlukan kekuatan luluh yang tidak dapat dipenuhi baja lunak biasa. Q420B memberikan kekuatan luluh minimum sekitar 420 MPa, sehingga perancang dapat mengurangi ketebalan pelat tanpa mengorbankan kapasitas daya dukung. Komponen yang lebih ringan mengurangi biaya fondasi dan mempercepat pemasangan tanpa mengorbankan keselamatan. Komprominya adalah pengendalian pengelasan yang lebih ketat, yang diatasi kemudian melalui prosedur terkualifikasi dan inspeksi.
Gaya vertikal dan lateral berpindah dari atap dan dinding melalui kuda-kuda, kolom, dan pengaku ke pelat dasar serta baut jangkar. Pemahaman yang jelas mengenai jalur beban ini mencegah tekuk lokal dan pergeseran berlebih. Bangunan logam industri dengan rangka portal yang membentang 30 hingga 60 meter mengandalkan sambungan kaku untuk mendistribusikan kembali momen, sehingga toleransi fabrikasi pada sambungan sangat penting. Ketika beban angin atau gempa datang, tata letak pengaku dan kelompok baut di setiap dasar kolom menanggung seluruh beban lantai. Memastikan ketepatan geometri dalam model menghindari koreksi mahal di lapangan.
Q420B adalah baja struktural berkekuatan tinggi dengan ketangguhan baik pada suhu ambien serta perilaku yang dapat diprediksi di bawah tegangan siklik. Menetapkan mutu ini masuk akal untuk rel jalan derek, rangka batang bentang panjang, dan elemen struktur yang mengalami kombinasi lentur dan gaya aksial. Banyak bangunan logam industri memilih Q420B daripada Q355B karena yield strength yang lebih tinggi memungkinkan penampang tertentu menahan beban lebih besar, sehingga mengurangi berat total pada proyek berskala besar. Mutu ini dapat dilas dengan baik bila input panas dikendalikan, meskipun pemanasan awal mungkin diperlukan untuk pelat tebal. Perancang menyeimbangkan penghematan material dengan kehati-hatian dalam fabrikasi guna mencapai total biaya praktis terendah.
Pelat Q420B yang lebih tebal meningkatkan kekuatan tetapi memerlukan perhatian khusus terhadap zona yang terpengaruh panas selama pengelasan. Pengelasan robotik dan prosedur bersertifikat menjaga penetrasi yang konsisten di sepanjang sambungan panjang. Untuk pelat dengan ketebalan di atas batas tertentu, ketangguhan arah-Z (Z35) mengurangi risiko retak berlapis (lamellar tearing) pada titik persilangan las. Spesimen uji dari batch produksi memverifikasi komposisi kimia dan nilai charpy sebelum proses pemotongan dimulai. Disiplin semacam ini melindungi struktur di area yang tidak dapat diperiksa secara visual—tepat di situlah kegagalan biasanya bermula. Pemeriksaan non-destruktif rutin pada sambungan kritis mendeteksi porositas dan kurangnya fusi sebelum komponen dikirim, sehingga menutup siklus antara prosedur dan bukti nyata.
Fabrikasi presisi dimulai dengan pemotongan plasma atau laser CNC yang menjaga toleransi profil dalam hitungan milimeter, sehingga pemasangan baut di lokasi berjalan sempurna pada percobaan pertama. Bangunan logam industri memperoleh manfaat ketika setiap sub-perakitan dipasang pada jig untuk mengontrol kelengkungan dan kesikuan sebelum proses sandblasting dan pengecatan. Pengelasan robotik kemudian menghasilkan sambungan berulang dengan porositas rendah pada komponen utama, meningkatkan kecepatan dan konsistensi dibandingkan pekerjaan manual. Bengkel seluas 12.000 meter persegi yang menjalankan rangkaian proses ini mampu menghasilkan kerangka seragam untuk beberapa proyek secara bersamaan tanpa mencampur lot produksi. Setiap komponen dilengkapi ID yang dapat dilacak, yang menghubungkan catatan pemotongan, pengelasan, dan pelapisan—sehingga inspektur di masa depan dapat melacak kembali setiap bagian ke lot asalnya.
Rangka tugas berat menggunakan baut berkekuatan tinggi kelas 10.9S pada sambungan sepenuhnya berbaut, yang mempermudah pekerjaan di lokasi serta memungkinkan pembongkaran atau perpanjangan di kemudian hari. Pengendalian dimensi di bengkel menentukan apakah baut-baut tersebut dapat masuk dengan lancar di lokasi; lubang bor yang tidak tepat mengharuskan pengerjaan ulang (reaming) atau pengelasan di lokasi—yang berisiko tinggi. Bangunan logam industri yang direncanakan secara matang tiba di lokasi dengan garis tengah (centerlines) yang sudah ditandai, pelat sambung yang dibor secara presisi bersamaan (match-drilled), serta elemen struktural yang dikemas guna melindungi tepinya selama pengiriman. Tim di lokasi memverifikasi ketegangan baut menggunakan kunci pas terkalibrasi, karena kelompok baut yang kurang kencang akan bergeser akibat beban siklik, sedangkan yang terlalu kencang dapat menyebabkan retak pada pelat. Toleransi ketat juga menjaga integritas lapisan pelindung, sebab kerusakan cat pada permukaan sambungan memicu korosi bahkan sebelum bangunan mulai digunakan.
Galvanisasi celup panas dan pelapisan serpih kaca melindungi baja dari kelembapan, bahan kimia, dan garam pesisir selama puluhan tahun dengan perawatan minimal. Bangunan logam industri di lingkungan keras menggabungkan perlindungan ini dengan kulit panel sandwich PIR setebal 150 mm yang menstabilkan suhu interior dan mengurangi beban energi. Cangkang yang tahan lama dengan struktur yang terlindungi memperpanjang masa pakai layanan jauh melampaui kerangka saja. Spesifikator harus menyesuaikan sistem pelapisan dengan lingkungan lokal, karena pabrik di daratan dalam dan gudang pelabuhan menghadapi kelas korosi yang sangat berbeda. Inspeksi tahunan sederhana pada tepi terbuka dan tembusan atap mencegah kehilangan pelapis kecil berkembang menjadi kehilangan struktural.
Daftar periksa singkat membantu proses pengadaan tetap fokus pada bukti, bukan janji. Minta sertifikat pabrik untuk mutu baja, catatan kualifikasi prosedur pengelasan, serta dokumen EN 1090 atau ISO 3834 yang membuktikan pengelasan terkendali. Mintalah contoh detail sambungan dan tabel toleransi fabrikasi dari proyek yang telah selesai. Konfirmasikan kapasitas CNC dan robotik, lalu kunjungi bengkel jika jarak memungkinkan. Berbicara langsung dengan klien sebelumnya mengenai keterlambatan jadwal dan tingkat pekerjaan ulang akan mengungkap lebih banyak informasi dibanding klaim apa pun dalam brosur. Bangunan logam industri yang telah dikirim ke lebih dari 60 negara menunjukkan bahwa bengkel yang disiplin mampu mengulang kualitasnya secara konsisten, sedangkan bengkel lemah cenderung menyembunyikan kekurangan hingga rangka sudah berada di lokasi.
Bangunan logam industri tugas berat berhasil ketika kelas baja, fabrikasi, dan perlindungan dipilih secara bersamaan, bukan secara terpisah. Q420B menyediakan kekuatan, fabrikasi robotik menyediakan konsistensi, dan lapisan bersertifikat menyediakan masa pakai. Pembeli yang memverifikasi sertifikat, toleransi, dan proyek sebelumnya mengurangi risiko di setiap lokasi masa depan.
Kelas baja apa yang cocok untuk rangka tugas berat dengan derek?
Jawaban: Baja berkekuatan tinggi Q420B cocok untuk bangunan logam industri tugas berat yang menopang derek, penyimpanan padat, atau bentang lebar. Kelas ini mencapai yield strength sekitar 420 MPa, memungkinkan penampang lebih tipis dengan kapasitas setara serta beban fondasi lebih rendah. Q355B tetap sah untuk tugas ringan. Pemilihan bergantung pada momen desain, gaya aksial, dan kelas korosi. Sertifikat pabrik dan catatan prosedur pengelasan harus memverifikasi kelas baja yang disuplai sebelum fabrikasi dimulai.
Bagaimana cara mengelas Q420B tanpa kehilangan kekuatan?
Jawaban: Q420B dapat dilas secara andal dengan masukan panas terkendali menggunakan prosedur yang telah dikualifikasi serta pemanasan awal untuk pelat tebal. Pengelasan robotik menjaga penetrasi tetap stabil sepanjang sambungan panjang, sedangkan spesimen uji yang telah diverifikasi memastikan komposisi kimia dan ketangguhan sebelum produksi dimulai. Zona terpengaruh panas perlu dipantau karena kekuatan menurun di area di mana pendinginan berlangsung terlalu cepat atau terlalu lambat. Bengkel-bengkel yang menerapkan ISO 3834 menyimpan catatan terpisah untuk setiap jenis sambungan. Pemilihan prosedur yang tepat melindungi elemen struktural di lokasi di mana inspeksi tidak mampu mendeteksi cacat internal.
Lapisan pelindung mana yang digunakan untuk baja di pabrik pesisir?
Jawaban: Galvanisasi celup panas yang dipasangkan dengan pelapisan serpih kaca melindungi baja struktural dari garam, kelembapan, dan paparan bahan kimia selama puluhan tahun. Sistem yang tepat tergantung pada kelas korosi lokal, sehingga depot pelabuhan memerlukan perlindungan lebih besar dibandingkan lokasi pedalaman. Kerusakan cat pada permukaan baut memicu karat, sehingga toleransi fabrikasi harus menjaga integritas lapisan selama proses perakitan. Pihak yang menetapkan spesifikasi sebaiknya meminta sertifikat ketebalan lapisan serta rencana pemeliharaan yang disesuaikan dengan kondisi lingkungan. Langkah-langkah semacam ini memperpanjang masa pakai jauh melebihi kerangka tanpa lapisan.
Bagaimana rangka tugas berat dikirimkan dan didirikan?
Jawaban: Rangka meninggalkan bengkel dalam bentuk sub-rangka yang telah dipotong, dilas, dan dilapisi, lalu dikemas guna melindungi tepinya selama pengiriman. Di lokasi, tim pemasang mengencangkan kolom ke fondasi, mengangkat rangka atap menggunakan portal frame, serta memasang pengaku sebelum pemasangan cladding. Sambungan baut kelas 10,9S yang sepenuhnya terpasang memungkinkan tim merakit struktur dengan cepat tanpa pengelasan di lokasi. Pengendalian dimensi sejak tahap fabrikasi menentukan apakah baut dapat masuk sempurna pada percobaan pertama. Urutan pengangkatan yang telah direncanakan dan baut jangkar bersertifikat menjaga keselarasan dan keamanan struktur hingga serah terima.
Mengapa harus memverifikasi sertifikasi sebelum melakukan pemesanan?
Jawaban: Sertifikasi membuktikan bahwa fabrikator mengendalikan pengelasan, bahan, dan pelacakan—bukan hanya mengandalkan janji. EN 1090 dan ISO 3834 mencakup pelaksanaan serta kualitas las, sedangkan ISO 9001 mengatur sistem manajemen di balik tiap lot produksi. Penandaan CE menunjukkan kepatuhan terhadap pasar Eropa. Meminta sertifikat pabrik, catatan prosedur, dan daftar proyek sebelumnya membantu mengidentifikasi bengkel yang lemah sebelum baja dipotong. Dokumen terverifikasi menurunkan risiko cacat tersembunyi yang baru muncul setelah rangka tiba di lokasi.

2026/10/26
Rencanakan struktur baja gudang-bengkel dengan zonasi yang lebih cerdas, alur kerja, ketinggian bebas, derek, ketentuan kebakaran, dan pertimbangan ekspansi.

2026/10/26
Rencanakan struktur baja penyimpanan dingin dengan insulasi, pengendali uap, pemutus termal, antarmuka pendinginan, serta detail tahan korosi.

2026/10/26
Rencanakan struktur baja pertanian yang dapat diperluas dari gudang peralatan menjadi pusat penyimpanan dan logistik pertanian, dengan langkah-langkah desain dan pengadaan yang praktis.

2026/10/26
Rencanakan struktur baja untuk ternak guna menjamin kesejahteraan hewan, ketahanan terhadap korosi, pertimbangan kebakaran, serta pengambilan keputusan yang efisien dari tahap perancangan hingga pengiriman.

2026/10/26
Rencanakan struktur baja pesawat terbang untuk hanggar dan fasilitas pendukung dengan panduan mengenai beban, korosi, kebakaran, EN 1090, serta tonggak pengiriman.

2026/10/26
Pilih struktur baja pertanian untuk penyimpanan pertanian dengan panduan praktis mengenai beban, korosi, kepatuhan regulasi, serta perencanaan pengiriman.
