 EN
गोदाम-कार्यशाला स्टील संरचनाएँ: दोहरे उपयोग का डिज़ाइन
2026/10/26
एक गोदाम-कार्यशाला स्टील संरचना की योजना बनाएँ जिसमें बुद्धिमान क्षेत्रीकरण, प्रवाह, स्पष्ट ऊँचाई, क्रेन, अग्नि सुरक्षा और विस्तार के निर्णय शामिल हों।

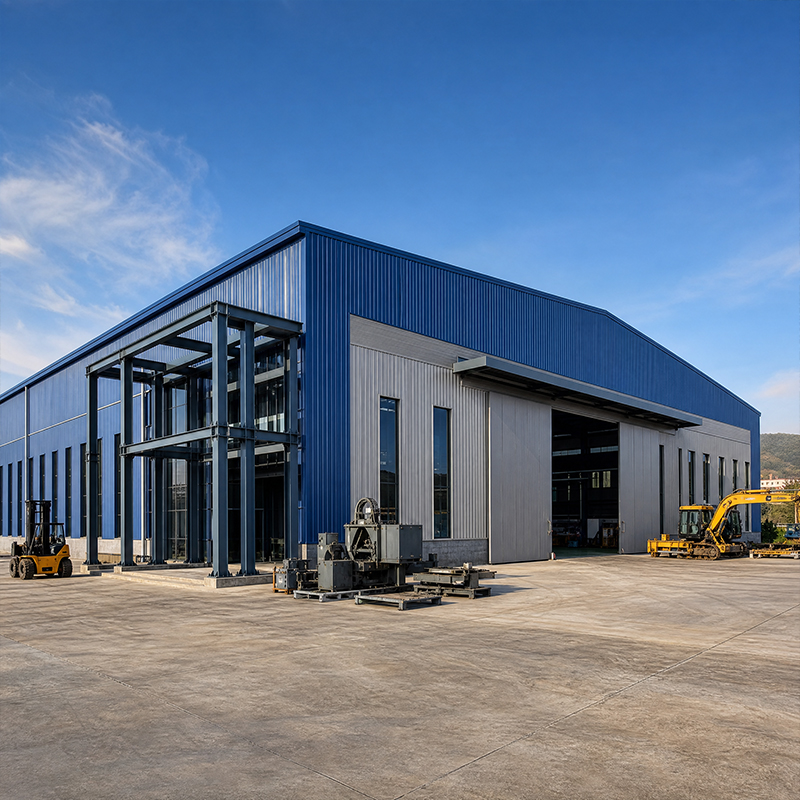
औद्योगिक धातु भवन कारखानों, गोदामों, शीत भंडारण केंद्रों और तर्कसंगत सुविधा केंद्रों के लिए उपयोग किए जाते हैं, जहाँ भार, स्पैन और मौसम सामान्य फ्रेम को सीमा तक धकेल देते हैं। सही भारी उपयोग के लिए स्टील ग्रेड और निर्माण प्रक्रिया का चयन करना यह तय करता है कि कोई संरचना दशकों तक खड़ी रहेगी या शुरुआत में ही मरम्मत की आवश्यकता होगी।
औद्योगिक धातु भवनों को उनके दृश्य रूप के बजाय स्टील के ग्रेड, अनुभाग के आकार और संयोजन रणनीति के आधार पर भारी-उपयोग लेबल दिया जाता है। एक सुविधा जिसमें ऊर्ध्वाधर क्रेन, ढेर किया गया स्टॉक या भारी बर्फ का भार हो, उसे सामान्य मृदु स्टील द्वारा प्रदान नहीं की जा सकने वाली यील्ड सामर्थ्य की आवश्यकता होती है। क्यू४२०बी लगभग ४२० एमपीए न्यूनतम यील्ड सामर्थ्य प्रदान करता है, जिससे डिज़ाइनर प्लेट की मोटाई कम कर सकते हैं बिना क्षमता को कम किए। हल्के सदस्यों से फाउंडेशन की लागत कम होती है और स्थापना तेज़ होती है, बिना सुरक्षा के बलिदान किए। समझौता है कठोर वेल्डिंग नियंत्रण का, जिसे बाद में योग्य प्रक्रियाओं और निरीक्षण के माध्यम से संबोधित किया जाता है।
ऊर्ध्वाधर और पार्श्व बल छत और दीवार से छत के तख्तों, स्तंभों और ब्रेसिंग के माध्यम से आधार प्लेट और एंकर बोल्ट्स तक पहुँचते हैं। इस भार-पथ की स्पष्ट समझ स्थानीय कुचलन और अत्यधिक विस्थापन को रोकती है। 30 से 60 मीटर के फैलाव वाले पोर्टल फ्रेम वाली औद्योगिक धातु इमारतों में आघूर्ण के पुनर्वितरण के लिए कठोर जोड़ों पर निर्भर किया जाता है, अतः स्प्लाइस पर निर्माण सहिष्णुता महत्वपूर्ण होती है। जब वायु या भूकंपीय आवश्यकता आती है, तो ब्रेसिंग की व्यवस्था और प्रत्येक स्तंभ के आधार पर बोल्ट समूह पूरी कहानी सँभालते हैं। मॉडल में ज्यामिति को सही करना क्षेत्र में महँगे सुधार को रोकता है।
Q420B एक उच्च-शक्ति वाला संरचनात्मक इस्पात है, जिसमें परिवेश तापमान पर अच्छी टफनेस और चक्रीय प्रतिबल के अधीन भविष्यवाणी योग्य व्यवहार होता है। क्रेन रनवे, लंबी-स्पैन ट्रसेज़ और संयुक्त बेंडिंग तथा अक्षीय बल के अधीन सदस्यों के लिए इस ग्रेड का निर्दिष्ट करना तर्कसंगत है। कई औद्योगिक धातु भवन Q355B की तुलना में Q420B का चयन करते हैं, क्योंकि उच्च यील्ड शक्ति के कारण कोई भी दिया गया अनुभाग अधिक भार वहन कर सकता है, जिससे बड़े परियोजनाओं में कुल भार में कमी आती है। यह ग्रेड नियंत्रित ऊष्मा इनपुट के तहत अच्छी तरह से वेल्ड किया जा सकता है, हालाँकि मोटी प्लेटों के लिए पूर्व-तापन आवश्यक हो सकता है। डिज़ाइनर सामग्री की बचत को निर्माण संबंधी सावधानी के विपरीत संतुलित करते हैं ताकि व्यावहारिक रूप से सबसे कम कुल लागत प्राप्त की जा सके।
मोटी Q420B प्लेटें अधिक सामर्थ्य प्राप्त करती हैं, लेकिन वेल्डिंग के दौरान गर्मी-प्रभावित क्षेत्र (हीट-अफेक्टेड ज़ोन) पर ध्यान देने की आवश्यकता होती है। रोबोटिक वेल्डिंग और योग्यता प्राप्त प्रक्रियाएँ लंबी सीमों के साथ सुसंगत प्रवेश (पेनिट्रेशन) को बनाए रखती हैं। कुछ निश्चित मोटाई से ऊपर की प्लेटों के लिए Z-दिशा की टफनेस (Z35) वेल्डेड जंक्शनों पर परतदार फटन (लैमेलर टियरिंग) के जोखिम को कम करती है। उत्पादन बैचों से परीक्षण कूपन लेकर रसायन विज्ञान और चार्पी मानों की पुष्टि की जाती है, जिसके बाद ही कटिंग शुरू की जाती है। ऐसी अनुशासित प्रक्रिया संरचना की रक्षा करती है जहाँ दृश्य निरीक्षण दोष को नहीं देख सकता—और ठीक वहीं विफलताएँ शुरू होती हैं। महत्वपूर्ण जोड़ों पर नियमित गैर-विनाशकारी परीक्षण (एनडीटी) घटक के शिपमेंट से पहले छिद्रता (पोरोसिटी) और संलयन की कमी (लैक ऑफ फ्यूजन) का पता लगाता है, जिससे प्रक्रिया और प्रमाण के बीच लूप पूरा हो जाता है।
सटीक निर्माण की शुरुआत सीएनसी प्लाज्मा या लेज़र कटिंग से होती है, जो प्रोफ़ाइल की सहनशीलता को मिलीमीटर के भीतर बनाए रखती है, ताकि क्षेत्र में बोल्टिंग पहली बार में ही सही संरेखित हो जाए। औद्योगिक धातु इमारतों को लाभ होता है जब प्रत्येक उप-असेंबली को ब्लास्ट और पेंट लाइन से पहले कैम्बर और वर्गता को नियंत्रित करने के लिए जिग पर व्यवस्थित किया जाता है। फिर रोबोटिक वेल्डिंग प्राथमिक सदस्यों पर दोहरावयोग्य, कम-छिद्रता वाले सीमों को बनाती है, जिससे हाथ से की गई वेल्डिंग की तुलना में गति और स्थिरता दोनों में वृद्धि होती है। इस क्रम को चलाने वाला १२,००० वर्ग मीटर का कार्यशाला एक साथ कई परियोजनाओं के लिए स्थिर फ्रेम उत्पादित कर सकता है, बिना बैचों को मिलाए। प्रत्येक सदस्य पर एक ट्रेस करने योग्य आईडी होती है जो कटिंग, वेल्डिंग और कोटिंग रिकॉर्ड से जुड़ी होती है, ताकि कोई भविष्य का निरीक्षक किसी भी भाग को उसके मूल बैच तक ट्रेस कर सके।
भारी उपयोग के फ्रेम्स में पूर्णतः बोल्टेड कनेक्शन्स के लिए 10.9S उच्च-शक्ति बोल्ट्स को प्राथमिकता दी जाती है, जो साइट पर कार्य को सरल बनाते हैं और बाद में विघटन या विस्तार की अनुमति देते हैं। शॉप में आकार नियंत्रण यह तय करता है कि क्या वे बोल्ट्स साइट पर साफ़-साफ़ गुज़रेंगे; गलत स्थान पर ड्रिल किए गए छेदों के कारण रीमिंग या खतरनाक फ़ील्ड वेल्डिंग करनी पड़ सकती है। अच्छी तरह से योजनाबद्ध औद्योगिक धातु भवन केंद्र रेखाओं के साथ आते हैं, कनेक्शन प्लेट्स को सटीक रूप से मैच-ड्रिल किया जाता है, और सदस्यों को परिवहन के दौरान किनारों की सुरक्षा के लिए पैक किया जाता है। साइट के कर्मचारी कैलिब्रेटेड रिंच का उपयोग करके बोल्ट टेंशन की पुष्टि करते हैं, क्योंकि कम कसे गए बोल्ट समूह चक्रीय भार के तहत विस्थापित हो जाते हैं और अधिक कसे गए बोल्ट प्लेट को फैला देते हैं। कसी हुई सहिष्णुता लेप की अखंडता की भी रक्षा करती है, क्योंकि किसी फिटिंग के सतह पर क्षतिग्रस्त पेंट भवन के उद्घाटन से पहले ही संक्षारण को आमंत्रित करता है।
गरम-डुबकी जस्तीकरण और कांच के फ्लेक कोटिंग स्टील को दशकों तक नमी, रसायनों और तटीय नमक से बचाती है, जिसमें न्यूनतम रखरखाव की आवश्यकता होती है। कठोर वातावरण में उद्योगिक धातु भवन इस सुरक्षा को १५० मिमी पीआईआर सैंडविच पैनल आवरण के साथ जोड़ते हैं, जो आंतरिक तापमान को स्थिर करता है और ऊर्जा भार को कम करता है। एक टिकाऊ आवरण के साथ सुरक्षित संरचना सेवा जीवन को अकेले फ्रेम से कहीं अधिक बढ़ा देती है। विशिष्टकर्ताओं को कोटिंग प्रणाली को स्थानीय वातावरण के अनुसार चुनना चाहिए, क्योंकि एक आंतरिक क्षेत्र का संयंत्र और एक समुद्री बंदरगाह का डिपो बहुत अलग संक्षारण वर्गों का सामना करते हैं। उजागर किनारों और छत के प्रवेश बिंदुओं का साधारण वार्षिक निरीक्षण छोटे कोटिंग नुकसान को संरचनात्मक नुकसान में बदलने से रोकता है।
एक छोटी सी जाँच सूची खरीद प्रक्रिया को वादों के बजाय सबूतों पर केंद्रित रखती है। स्टील के ग्रेड के लिए मिल प्रमाणपत्र, वेल्डिंग प्रक्रिया के अर्हता अभिलेख और EN 1090 या ISO 3834 के दस्तावेज़ माँगें जो नियंत्रित वेल्डिंग को साबित करते हों। किसी पूर्ण हुए कार्य से एक नमूना कनेक्शन विवरण और निर्माण सहिष्णुता सारणी माँगें। सीएनसी और रोबोटिक क्षमता की पुष्टि करें, फिर यदि दूरी की अनुमति दे, तो कार्यशाला का दौरा करें। किसी पूर्व ग्राहक से अनुसूची में विलंब और पुनर्कार्य दरों के बारे में बातचीत करना किसी भी ब्रोशर की तुलना में अधिक जानकारी देता है। ६० से अधिक देशों में वितरित किए गए औद्योगिक धातु भवन यह दर्शाते हैं कि अनुशासित कार्यशालाएँ अपनी गुणवत्ता को दोहराती हैं, जबकि कमज़ोर कार्यशालाएँ तब तक अपनी कमियाँ छुपाती रहती हैं जब तक कि फ्रेम पहले से ही स्थल पर नहीं आ जाता।
भारी उद्योगिक धातु इमारतें तब सफल होती हैं जब ग्रेड, निर्माण और संरक्षण को अलग-अलग नहीं, बल्कि एक साथ चुना जाता है। Q420B शक्ति प्रदान करता है, रोबोटिक निर्माण स्थिरता प्रदान करता है, और प्रमाणित कोटिंग्स आयु वृद्धि प्रदान करती हैं। खरीदार जो प्रमाणपत्रों, सहनशीलताओं और पिछले परियोजनाओं की जाँच करते हैं, भविष्य की प्रत्येक साइट पर जोखिम को कम करते हैं।
क्रेन वाले भारी फ्रेम के लिए कौन-सा स्टील ग्रेड उपयुक्त है?
उत्तर: Q420B उच्च-शक्ति स्टील क्रेन, घने भंडारण या विस्तृत स्पैन वाली भारी उद्योगिक धातु इमारतों के लिए उपयुक्त है। यह ग्रेड लगभग ४२० एमपीए यील्ड तक पहुँचता है, जिससे समान क्षमता के साथ पतले अनुभाग और कम फाउंडेशन लोड संभव हो जाते हैं। Q355B हल्के कार्यों के लिए अभी भी मान्य है। चयन डिज़ाइन मोमेंट, अक्षीय बल और संक्षारण वर्ग पर निर्भर करता है। निर्माण शुरू होने से पहले मिल प्रमाणपत्र और वेल्डिंग प्रक्रिया रिकॉर्ड आपूर्ति किए गए ग्रेड की पुष्टि करने चाहिए।
Q420B को शक्ति खोए बिना कैसे वेल्ड किया जाता है?
उत्तर: क्वार्टर फोर टू ज़ीरो बी को नियंत्रित ऊष्मा इनपुट के साथ विश्वसनीय रूप से वेल्ड किया जा सकता है, जबकि मोटी प्लेट्स के लिए योग्यता प्राप्त प्रक्रियाओं और पूर्व-तापन का उपयोग किया जाता है। रोबोटिक वेल्डिंग लंबी सीमाओं के अनुदिश प्रवेश को स्थिर रखती है, जबकि उत्पादन से पहले परीक्षित कूपन रासायनिक संरचना और टफनेस की पुष्टि करते हैं। गर्मी प्रभावित क्षेत्र की निगरानी की आवश्यकता होती है, क्योंकि ठंडा होने की दर बहुत तेज़ या बहुत धीमी होने पर ताकत कम हो जाती है। आईएसओ थ्री एट थ्री फोर का पालन करने वाली दुकानें प्रत्येक जॉइंट प्रकार के लिए रिकॉर्ड रखती हैं। उचित प्रक्रिया का चयन उस सदस्य की रक्षा करता है जहाँ निरीक्षण आंतरिक दोष को नहीं देख सकता है।
कौन सी कोटिंग तटीय संयंत्रों में इस्पात की रक्षा करती है?
उत्तर: गरम-डुबोए हुए जस्तीकरण के साथ कांच के फ्लेक कोटिंग का उपयोग करने से संरचनात्मक इस्पात को नमक, नमी और रासायनिक प्रदूषण से दशकों तक सुरक्षा मिलती है। सही कोटिंग प्रणाली स्थानीय संक्षारण वर्ग पर निर्भर करती है, अतः समुद्री बंदरगाह के डिपो को आंतरिक क्षेत्र की तुलना में अधिक सुरक्षा की आवश्यकता होती है। बोल्टेड सतहों पर क्षतिग्रस्त पेंट से जंग लगने का खतरा बढ़ जाता है, इसलिए असेंबली के दौरान कोटिंग को अक्षुण्ण रखने के लिए निर्माण सहिष्णुता का ध्यान रखना आवश्यक है। विशिष्टकर्ताओं को कोटिंग मोटाई प्रमाणपत्र और वातावरण के अनुकूल रखरखाव योजना का अनुरोध करना चाहिए। ऐसे उपायों से फ्रेम के शुद्ध रूप की तुलना में सेवा जीवन काफी लंबा हो जाता है।
भारी ढांचे की डिलीवरी और स्थापना कैसे की जाती है?
उत्तर: फ्रेम्स को कट, वेल्डेड और कोटेड सब-असेंबली के रूप में शॉप से भेजा जाता है, जिन्हें परिवहन के दौरान किनारों की सुरक्षा के लिए पैक किया गया है। साइट पर, क्रू खंभों को फाउंडेशन से बोल्ट करते हैं, पोर्टल फ्रेम के साथ राफ्टर्स को उठाते हैं और क्लैडिंग से पहले ब्रेसिंग स्थापित करते हैं। पूर्णतः बोल्टेड 10.9S कनेक्शन टीमों को फील्ड वेल्डिंग के बिना तेज़ी से असेंबल करने की अनुमति देते हैं। फैब्रिकेशन से प्राप्त आयामी नियंत्रण यह तय करता है कि बोल्ट्स पहली बार में साफ़ लग पाते हैं या नहीं। एक योजनाबद्ध लिफ्ट क्रम और प्रमाणित एंकर बोल्ट्स संरचना को हैंडओवर तक संरेखित और सुरक्षित रखते हैं।
ऑर्डर देने से पहले प्रमाणपत्रों की पुष्टि क्यों करनी चाहिए?
उत्तर: प्रमाणन यह साबित करते हैं कि एक फैब्रिकेटर वादों पर निर्भर नहीं रहता, बल्कि वेल्डिंग, सामग्री और ट्रेसैबिलिटी पर नियंत्रण रखता है। EN 1090 और ISO 3834 निष्पादन तथा वेल्ड की गुणवत्ता को शामिल करते हैं, जबकि ISO 9001 प्रत्येक बैच के पीछे के प्रबंधन प्रणाली को नियंत्रित करता है। सीई मार्किंग यूरोपीय बाज़ार में अनुपालन का संकेत देती है। मिल प्रमाणपत्र, प्रक्रिया अभिलेख और पिछले परियोजना की सूची की माँग करने से उन कमज़ोर कार्यशालाओं का पता लग जाता है जहाँ इस्पात काटे जाने से पहले ही समस्याएँ सामने आ जाती हैं। सत्यापित दस्तावेज़ जोखिम को कम करते हैं कि छुपे हुए दोष केवल तभी प्रकट हों जब फ्रेम साइट पर पहुँचे।

2026/10/26
एक गोदाम-कार्यशाला स्टील संरचना की योजना बनाएँ जिसमें बुद्धिमान क्षेत्रीकरण, प्रवाह, स्पष्ट ऊँचाई, क्रेन, अग्नि सुरक्षा और विस्तार के निर्णय शामिल हों।

2026/10/26
ऊष्मा-रोधन, वाष्प नियंत्रण, ऊष्मीय विच्छेद, शीतन अंतरफलक और संक्षारण-प्रतिरोधी विवरणों के साथ एक शीत-भंडारण इस्पात संरचना की योजना बनाएँ।

2026/10/26
एक कृषि स्टील संरचना की योजना बनाएँ जो मशीनरी बार्न से लेकर भंडारण और फार्म लॉजिस्टिक्स हब तक स्केल कर सके, जिसमें व्यावहारिक डिज़ाइन और खरीद प्रक्रिया के चरण शामिल हों।

2026/10/26
पशुधन के लिए इस्पात संरचना की योजना बनाएँ, जिसमें कल्याण, संक्षारण प्रतिरोध, अग्नि सुरक्षा विचार और कुशल डिज़ाइन-से-डिलीवरी निर्णय शामिल हों।

2026/10/26
हैंगर और सहायक सुविधाओं के लिए विमान इस्पात संरचना की योजना बनाएँ, जिसमें भार, संक्षारण, अग्नि सुरक्षा, EN 1090 और डिलीवरी मील के पत्थरों पर मार्गदर्शन शामिल हो।

2026/10/26
भार, संक्षारण, अनुपालन और डिलीवरी योजना पर व्यावहारिक मार्गदर्शन के साथ कृषि भंडारण के लिए एक फार्म स्टील संरचना चुनें।
